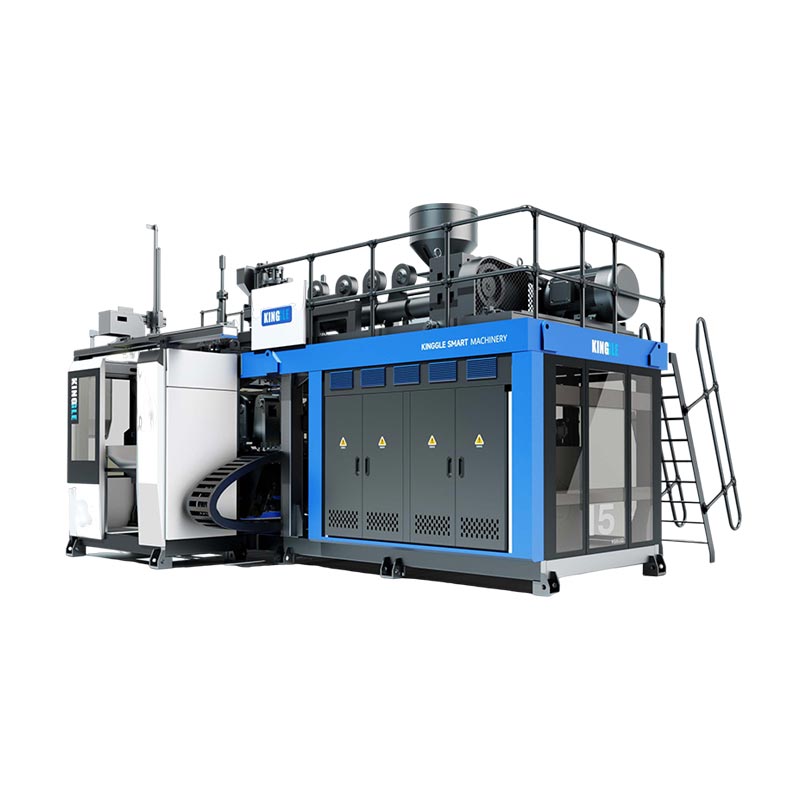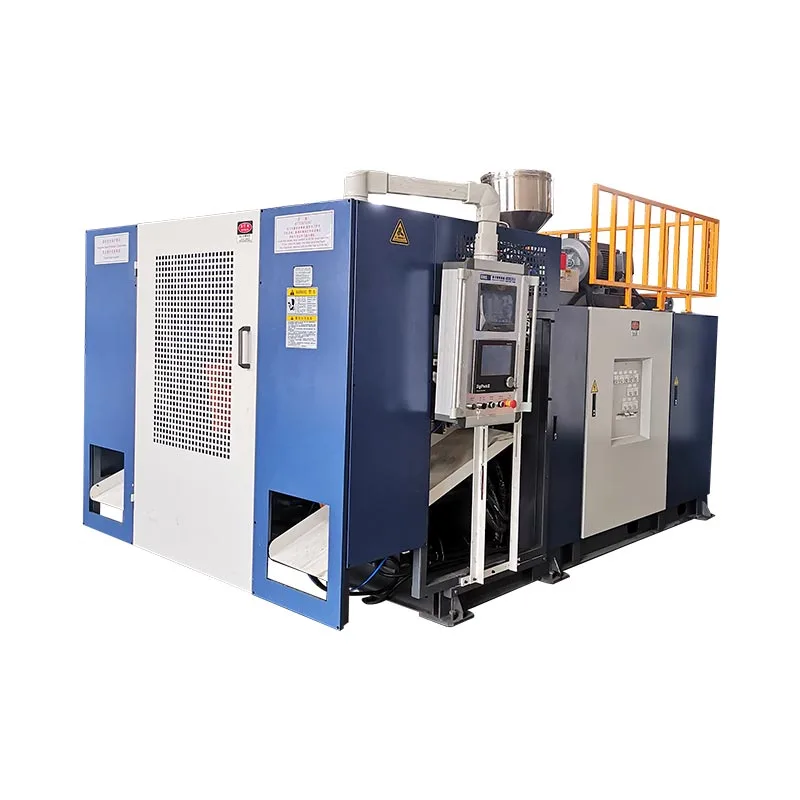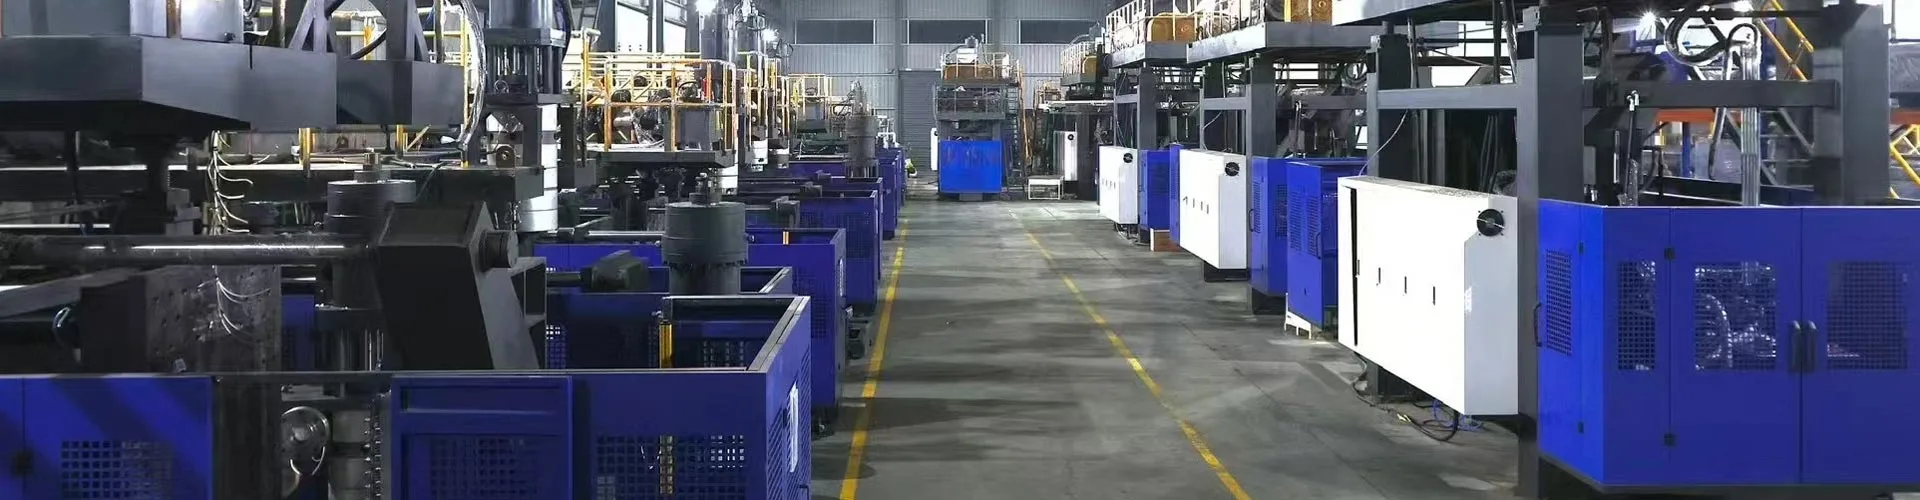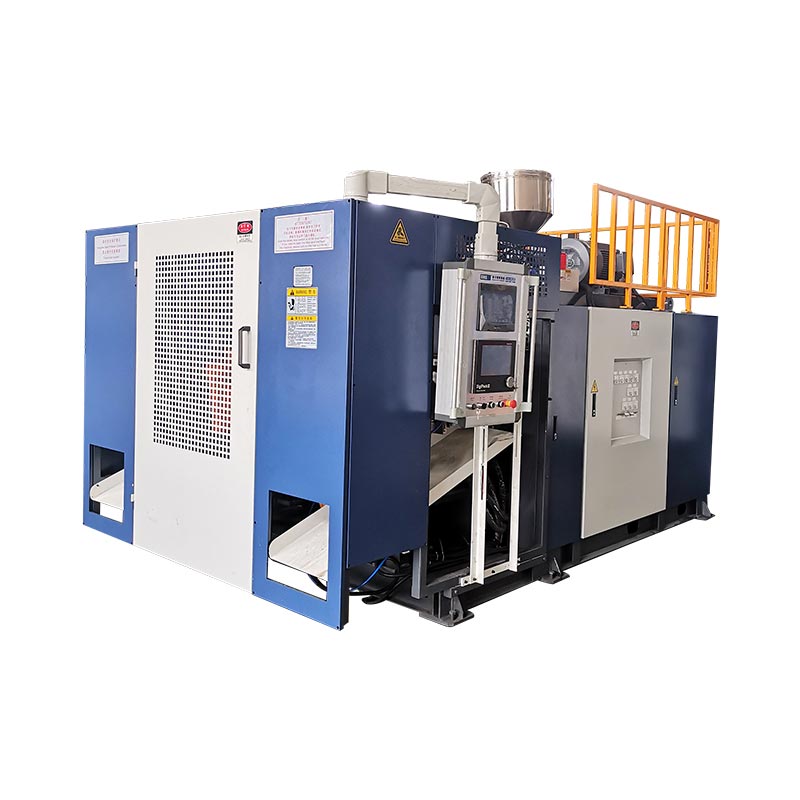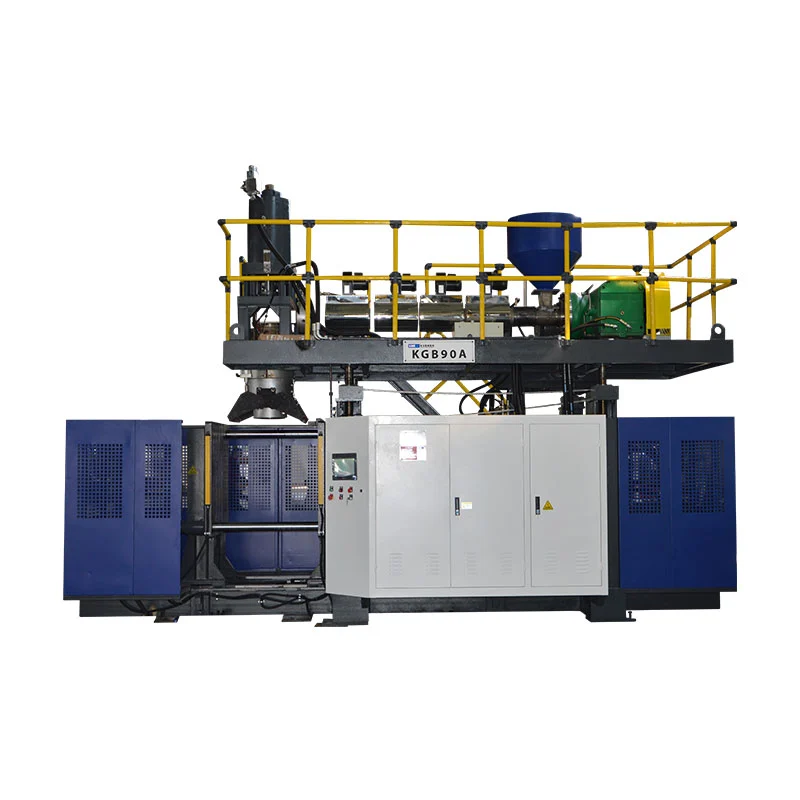

KGB200L/LP este platforma de suflare cu acumulator Kinggle de clasa 250L pentru butoaie chimice cu inel dublu de 220L. Un proiect de lucru are nevoie de mai mult decât mașina de turnat. De asemenea, are nevoie de o specificație aprobată a tamburului, HMWHDPE potrivit, design de matriță și răcire, program paraison, scoatere și deflashing, testare de scurgeri, verificări ale calității urmăribile și un plan de acceptare din fabrică.
O linie de tambur chimic ar trebui să fie planificată de la pachetul finit înapoi. Tamburul trebuie să conțină conținutul dorit. Trebuie să supraviețuiască testelor definite de manipulare și transport. Închiderile, harta peretelui și evidențele de producție trebuie să rămână sub control. Numai un ciclu de uscare rapidă nu dovedește niciunul dintre aceste lucruri.
Acest ghid urmărește un tambur prin întreaga celulă. Separă datele publicate ale mașinii de intrările proiectului. De asemenea, arată ce rezultate trebuie dovedite în timpul unui test de producție.

- Înghețați desenul tamburului, închiderile, materialul, greutatea netă și harta peretelui.
- Convertiți greutatea finită în masa brută paraison, inclusiv toate elementele de tăiere.
- Potriviți capul, programul paraison, mucegaiul și răcirea zonelor critice.
- Definiți manipularea, deblocarea și inspecția ca parte a ciclului.
- Acceptați linia cu rășină aprobată, setări de producție și criterii de trecere măsurabile.
Ce include de fapt o celulă chimică completă de 220 L
Mașina formează corpul gol. Celula face tobe repetabile, acceptate. Această distincție schimbă lista de achiziții. De asemenea, modifică întrebările puse în timpul ingineriei.
Echipamentele din amonte pot include depozitarea, transportul, uscarea sau amestecarea rășinii atunci când formularea o cere. Dozarea culorii și a aditivilor necesită rețete controlate. Remacinarea necesită o sursă definită, starea particulelor și raportul permis. Aceste elemente determină ce ajunge la extruder. Un furaj instabil nu poate produce o paraison stabilă.
Celula de miez conține sistemul de extruder, capul de acumulator, unitatea de prindere, matrița, știfturile de suflare sau aranjamentul de suflare inferioară, sistemul hidraulic și comenzile. a lui KingglePagina produsului KGB200L/LPlistează, de asemenea, un controler de grosime MOOG 100, un braț robot și un sistem de suflare inferioară în descrierea sa publicată. Comanda finală ar trebui să identifice versiunile exacte furnizate.
Lucrările din aval începe când matrița se deschide. Tamburul fierbinte necesită îndepărtare controlată. Blatul de sus și de jos trebuie tăiat fără a deteriora suprafețele de etanșare. Deschiderile pot necesita prelucrare sau finisare. Închiderile pot necesita montare. Fiecare tambur acceptat necesită apoi verificările convenite privind dimensiunile, greutatea, pereții și scurgerile.
Echipamentele de răcire, aerul comprimat, manipularea materialelor, colectarea trimurilor și accesul în siguranță se află în jurul acestei celule. Un laborator sau o zonă de calitate poate fi amplasată în afara acestuia. Zona respectivă se ocupă de teste mai lungi, mostre reținute și revizuire a înregistrărilor.
Un domeniu complet denumește, de asemenea, fiecare graniță. Cine furnizează răcitorul de matrițe? Cine furnizează compresorul și receptorul? Cine conectează paza robotului? Cine furnizează testerul de scurgeri? Dacă o limită nu are proprietar, aceasta devine adesea o întârziere la pornire.
Blocați specificația tamburului înainte de a selecta configurația finală
Expresia „tambur de 220 de litri” nu este o specificație completă. Două tamburi pot împărtăși volumul nominal, dar necesită condiții de proces diferite. Un tambur cu inel dublu cu cap închis are gâturi și zone de manipulare diferite dintr-un design cu cap deschis. Sistemul de închidere, conținutul și ruta de transport afectează, de asemenea, testarea.
Începeți cu un desen controlat. Includeți dimensiunile de gabarit, capacitatea nominală și maximă, deschiderile, detaliile de închidere, clopoțeii, inelele, mânerele și zonele de etichetă. Marcați linia de despărțire și prindeți. Identificați fiecare dimensiune care afectează umplerea, paletizarea, stivuirea sau potrivirea capacului.
Adăugați o hartă numerotată cu grosimea peretelui. Harta ar trebui să acopere inelul superior, umărul, peretele lateral, inelul inferior, baza, gâturile și zonele de prindere. Un număr mediu de perete nu poate arăta cum este distribuită rășina. Pagina Kinggle listează 3,5 până la 4 mm pentru aplicația publicată de 200L. Folosiți-l ca referință specifică paginii, nu ca înlocuitor pentru harta de perete aprobată.
Înregistrați greutatea netă turnată. Nu includeți închideri asamblate separat. Apoi estimați fulgerul de sus, coada de jos, resturile de gât și orice alt material tăiat. Acest lucru creează ținta paraison brută. Un tambur finit de 12 kg poate avea nevoie de o împușcare de peste 12 kg, deoarece procesul trebuie să formeze și material detașabil.
Conținutul dorit aparține fișierului. Adăugați densitatea, vâscozitatea, temperatura de umplere, presiunea vaporilor, cerințele de compatibilitate chimică și timpul de depozitare estimat. Cumpărătorul ar trebui să precizeze, de asemenea, dacă tamburul va transporta mărfuri periculoase reglementate. Acest răspuns schimbă calea de validare.
a lui Kinggleprocesul de vânzaresolicită fotografii, desene, greutate, dimensiune, material, grosime, producție zilnică și rezistență chimică. Aceste intrări ar trebui să fie un dosar de tambur controlat de revizuire. Cotația, proiectarea matriței și planul de acceptare ar trebui să indice aceeași revizuire.
Citiți datele publicate KGB200L/LP ca un singur set potrivit
Pagina KGB200L/LP oferă un plic de pornire util. Identifică o clasă maximă de containere de 250 L, o mașină de 39 t și un aranjament fix de deschidere-închidere. De asemenea, listează o forță de strângere de 760 kN, o plată de 1300 x 1500 mm și o dimensiune maximă a matriței de 1100 x 1700 mm.
Tabelul public de extrudare prezintă două șuruburi de 100 mm cu rapoarte L/D de 32. Capacitatea de topire HDPE publicată este de 180 kg/h per șurub. Tabelul prezintă, de asemenea, un acumulator de 25 L și o referință de greutate a acumulatorului PE de 18 kg. Acestea sunt valorile paginii mașinii. Ele nu dovedesc un anumit tambur, rășină sau ciclu fără o încercare potrivită.
| Articolul KGB200L/LP publicat | Valoarea site-ului | Ce trebuie să verifice proiectul |
|---|---|---|
| Capacitate maximă a containerului | 250 L | Mucegai real, cerere de împușcare, geometrie și cale de îndepărtare |
| Dimensiunea și greutatea mașinii | 9,5 x 4,1 x 6,5 m; 39 t | Autorizație de service, fundație, despărțire de transport și plan de ridicare |
| Forța de prindere | 760 kN | Suprafața proiectată, presiunea de suflare, sarcina de prindere și marja |
| Dimensiunea maximă a matriței | 1100 x 1700 mm | Plic complet de matriță, furtunuri, colectoare și piese mobile |
| Grosimea matriței | 810 până la 950 mm | Stiva de matrițe închise și desenul interfeței cu plată |
| Șurub și L/D | 100 mm x 2; 32 L/D | Arhitectura stratului ordonat, gradul de rășină și sistemul de culoare |
| Capacitate de topire HDPE publicată | 180 kg/h x 2 | Ieșire stabilă cu formula HMWHDPE aprobată |
| Acumulator | 25 L; 18 kg referință PE | Masa brută paraison, rezervă și profil programat |
| Suflați aer | 0,8 MPa; 1,8 m³/min | Calitatea aerului necesară, debitul de vârf, receptorul și presiunea la mașină |
| Apa de racire | 0,3 MPa; 120 l/min | Temperatura de alimentare, temperatura de retur, calitatea și sarcina termică |
| Referință de putere publicată | 70 până la 80 kW în medie | Limită de măsurare, produs, setări și stare de producție |
Pagina afișează, de asemenea, 300 buc/h ca „Ieșire (ciclu de uscare).” Aceasta nu este producția de producție pentru butoaiele chimice. Descrie o referință de mișcare a mașinii uscate. Aceeași pagină publică separat 17 până la 20 de tamburi pe oră pentru aplicarea sa în butoi chimic. Păstrați ambele etichete intacte.
Ținta corectă de acceptare nu este nici un număr în sine. Se acceptă tobe pe timpul convenit în condiții de producție aprobate. Executarea trebuie să includă extrudarea, suflarea, răcirea, scoaterea, tăierea, inspecția și opririle numărate.
Citiți datele în grupuri conectate. Dimensiunile matriței aparțin cursei de deschidere și traseului de îndepărtare. Masa acumulatorului aparține masei brute și rășinii. Fluxul de aer corespunde presiunii la mașină. O singură valoare mare nu poate compensa o potrivire slabă în altă parte a celulei.
De ce sufixul /LP nu ar trebui să dispară din citat
Kinggle publică în prezent două pagini de produse conexe. Unul numește platforma chimică specializată KGB200L/LP. Celălalt numește mașina de tobă din plastic KGB200L de 220 de litri. Clasa lor comună de 250L nu face ca numele modelelor să fie interschimbabile.
Pagina KGB200L/LP enumeră o mașină de 39 t și două șuruburi de 100 mm. Descrierea sa se concentrează pe un cap de acumulator cu două straturi. Pagina KGB200L listează o mașină de 36 t și un șurub de 120 mm. Publică 320 kg/h pentru HDPE. Ambele pagini prezintă același plic larg de matriță și referință de clemă de 760 kN.
Această diferență indică arhitectură, nu doar capacitate. Un aspect cu două extrudere poate susține o structură de strat ordonată sau divizarea materialului. Un aspect cu un singur extruder servește o cale de topire diferită. Funcția exactă a fiecărui strat necesită încă o diagramă de proces scrisă. Nu presupuneți niciodată că două extrudere creează automat o barieră necesară, o structură de conținut reciclat sau un aranjament de culoare.
KGB200L/LP poziționare publică
Platformă specializată de tambur chimic cu inel dublu de 220 L. Pe pagină sunt enumerate două șuruburi de 100 mm, o descriere a capului cu două straturi și o greutate a mașinii de 39 t.
KGB200L poziționare publică
Mașină de tobă din plastic de 220 litri. Pagina afișează un șurub de 120 mm, o capacitate de topire HDPE de 320 kg/h și o greutate a mașinii de 36 t.
O comandă de achiziție ar trebui să includă modelul complet, revizuirea și configurația. Atașați un desen al fluxului de proces. Listați fiecare extruder, motor, șurub, pasaj cap și controler. Arată ce material alimentează fiecare pasaj. Dacă raportul stratului este controlat, definiți intervalul său de lucru și metoda de verificare.
Acest control protejează ambele părți. Cumpărătorul primește arhitectura dorită. Furnizorul primește o țintă tehnică stabilă. De asemenea, păstrează listele de piese de schimb, desenele electrice și instruirea operatorului aliniate cu mașina instalată.
Controlați HMWHDPE ca intrare de producție, nu o etichetă generică
Referința aplicației Kinggle numește HMWHDPE. Acronimul descrie polietilena de mare densitate cu greutate moleculară mare. Nu identifică o notă exactă. Performanța tamburului depinde de rășina selectată, de formulare, de istoricul procesării și de designul pachetului.
Dosarul de materiale aprobat trebuie să numească furnizorul și clasa. Adăugați fișa de date a materialului, masterbatch-ul de culoare, aditivii și regulile de control al modificării. Înregistrați modul în care sunt identificate loturile primite. Dacă este permisă un alt grad, indicați testul de omologare înainte ca acesta să intre în producția normală.
Regrind are nevoie de propria sa regulă. Separați garnitura curată în timpul procesului de materialul reciclat după utilizare. Definiți sursa permisă, prepararea, dimensiunea particulelor, stocarea și raportul de amestec. Înregistrați modul în care operatorii răspund atunci când polizorul sau transportorul se oprește. Un procentaj pe ecranul unei rețete are valoare mică dacă fluxul real de alimentare nu este controlat.
Umiditatea, contaminarea și finele pot perturba hrănirea sau calitatea suprafeței. Temperatura materialului și comportamentul în vrac pot modifica, de asemenea, recuperarea. Inspectați sistemul real în timpul procesului de producție. Rășina ar trebui să călătorească prin buncărul, blenderul, transportorul și bucla de remacinare destinate.
Dacă tamburul va transporta substanțe chimice, compatibilitatea aparține programului de pachet final. Mașina de turnat nu poate stabili compatibilitatea de la sine. Substanța prevăzută, durata de depozitare, expunerea la mediu și regulile aplicabile determină dovezile.
O schimbare a materialului poate schimba rezistența topiturii și lasarea. Poate modifica modul în care paraisonul se întinde în jurul inelelor și colțurilor. De aceea aprobarea materială șiprogramare paraisonnu ar trebui gestionate ca proiecte separate.
Construiți paraison în jurul inelelor, umerilor, bazei și închiderilor
Un tambur mare nu se întinde uniform. Umărul se deplasează peste o parte a matriței. Colțul de jos se deplasează peste altul. Inelele, zonele de contact ale bazei și zonele gâtului solicită fiecare paraison pentru material diferit. Un gol nu poate servi fiecare zonă în mod egal.
Începeți cu masa. Adăugați tamburul finit, blițul de sus, blițul de jos, resturile de gât și alte elemente de tăiere. Aceasta este masa parională brută. Comparați-l cu capacitatea acumulatorului comandată în baza de rășină aprobată. Lăsați o rezervă de inginerie în loc să corespundă exact maximului publicat.
masa tobă finită + fulger superior + coadă inferioară + resturi de gât sau mâner + alt material tăiat
Apoi, mapați parasonul de-a lungul lungimii sale. Utilizați harta de perete numerotată de la tamburul aprobat. Conectați fiecare locație critică a tamburului la o poziție din programul paraison. Primul profil este doar o rețetă de început. Proba de producție ar trebui să o actualizeze din rezultatele măsurate pe perete.
Urmăriți zonele cu inel dublu. Prea puțin material poate reduce peretele local sau poate modifica geometria inelului. Prea mult poate crește greutatea, timpul de răcire și clipirea. Gâturile și închiderile au nevoie de geometrie stabilă. Baza are nevoie de material suficient pentru performanța de contact și impact. Niciunul dintre aceste obiective nu este rezolvat făcând întreaga tobă mai grea.
De asemenea, contează și descărcarea acumulatorului. Parasonul ar trebui să intre în matriță într-un timp controlat. Interacționează temperatura topirii, viteza de descărcare, mișcarea decalajului matriței și timpul de închidere a matriței. Dacă paraisonul atârnă prea mult, sag modifică harta peretelui înainte ca matrița să se închidă.

Stocați profilul final cu un număr de revizuire. Înregistrați sculele matriței, rășina, valorile de referință ale temperaturii, timpul de descărcare și harta peretelui eșantionului. Un profil fără aceste condiții este greu de reprodus.
Tratați matrița tamburului și circuitul de răcire ca pe o singură decizie de proiectare
Plicul de mucegai public este doar o verificare a potrivirii. Nu dovedește că matrița se va răci uniform, elibera tamburul sau șterge robotul. Examinați ansamblul complet al matriței. Includeți colectoare, coturi de furtun, feronerie de suflare, inserții mobile, blocuri de prindere și puncte de ridicare.
Linia de despărțire și pinch-off trebuie să gestioneze o paraison grea. Tăierea trebuie să se etanșeze în mod constant, fără a prinde material excesiv. Buzunarele pentru bliț au nevoie de spațiu pentru masa așteptată. Detaliile gâtului și ale suflarii de jos trebuie să se potrivească cu tragerea tamburului și metoda de finisare din aval.
Răcirea trebuie să urmeze sarcina termică a tamburului. Inelele și tranzițiile groase pot reține căldura. Pereții laterali largi se pot deforma în timpul îndepărtarii. Baza și zonele de închidere pot necesita un control mai strict al temperaturii. Proiectați canale în jurul acestor nevoi, în loc să utilizați un circuit simplu pentru întreaga matriță.
Împărțiți matrița în zone de răcire numite. Dați fiecărei zone un debit țintă și o condiție de admisie. Furnizați conexiuni accesibile și un plan de spălare. În timpul procesului, înregistrați temperaturile de alimentare și retur. Numai o citire a presiunii nu poate arăta dacă căldura părăsește fiecare circuit.
Temperatura de îndepărtare face parte din ciclu. O eliberare anticipată poate crește puterea în timp ce tamburul este încă moale. Robotul, transportorul sau operatorul pot deforma apoi inelele sau suprafețele de etanșare. Definiți o condiție de îndepărtare sigură cu dovezi dimensionale și funcționale.
Pagina Kinggle listează 0,3 MPa și 120 L/min ca referințe pentru apă de răcire a mașinii. Aceste valori ajută la dimensionarea conexiunii. Nu reprezintă o specificație completă a răcitorului. Pachetul final de răcire necesită temperatura apei, starea de proiectare a mediului ambiant, sarcina termică a matriței, încărcarea termică a mașinii, stabilitatea curgerii și calitatea apei.
UtilizațiGhid de proiectare a matriței de extrudare prin suflarepentru a revizui aerisirea, prinderea, răcirea și eliberarea. Puneți desenul de matriță acceptat în același fișier tehnic ca aspectul mașinii.
Planificați testele de scoatere, deblocare și de scurgere în cadrul ciclului
Ciclul de turnare nu se termină când matrița se deschide. Un tambur mare mai are nevoie de îndepărtare în siguranță și finisare controlată. Acești pași pot deveni limita reală de ieșire dacă sunt adăugați după ce mașina este construită.
Începeți cu mâncarea la pachet. Definiți locația prizei, temperatura tamburului, sarcina utilă și calea de mișcare. Robotul trebuie să curețe matrița, feroneria de protecție și suflare. Mânerul său nu trebuie să zdrobească un inel cald sau să marcheze un panou de etichetă. Punctul de transfer trebuie să susțină tamburul fără rulare necontrolată.
Apoi, mapați fiecare tăietură. Materialul blițului superior, al cozii de jos și al gâtului poate avea nevoie de instrumente diferite. Protejați fețele de închidere și dimensiunile critice. Colectați ornamentele fără a le amesteca cu resturile de podea. Dacă tăierea curată revine la proces, arătați traseul către râșniță și blender.
Testarea scurgerilor necesită o limită scrisă. Definiți deschiderile testate, starea de închidere, metoda de presiune sau vid, timpul de stabilizare, timpul de testare și pragul de respingere. Definiți, de asemenea, ce se întâmplă după eșec. Un tambur respins ar trebui să rămână urmăribil până la cavitatea sa, fereastra de timp și înregistrarea procesului.
| Gara | Intrare | Ieșire | Dovezi de capturat |
|---|---|---|---|
| Robot de scoatere | Tambur turnat la cald | Tambur susținut la stația de tăiere | Clearance, semne de prindere, durata ciclului și repetabilitate |
| Deflashing | Tambur cu proces de tăiere | Curățați marginile finisate | Calitatea tăierii, deteriorarea tamburului și masa de tăiere |
| Finisaj de deschidere | Gâturile modelate | Interfețe gata de închidere | Dimensiuni, suprafață și gabarit rezultate |
| Test de scurgere | Tambur terminat și închideri de testare | Admite sau respinge urmăribil | Rețetă, rezultat, ID instrument și marca temporală |
| Inspecție finală | Tambur testat | Produs acceptat sau respins controlat | Greutate, hartă de perete, dimensiuni și aspect |
Cronometrați fiecare stație în timpul probei din fabrică. O mașină de turnat poate aștepta deoarece traseul de scoatere este lung sau stația de tăiere este plină. Aceste întârzieri aparțin rezultatelor acceptate. Ele nu ar trebui să fie ascunse în spatele numărului de ciclu uscat.
Separați capacitatea mașinii de aprobarea ambalajului ONU
Pagina de produs Kinggle afirmă că tobele din aplicația publicată pot trece un test de cădere de 3 m și pot obține certificarea ONU. Păstrați această revendicare legată de cererea menționată. Nu o rescrieți ca garanție pentru fiecare tambur, substanță de umplere sau piață.
O mașină nu poate acorda o marcă de ambalare ONU. Aprobarea se aplică unui tip de design de ambalaj în cadrul sistemului relevant. Tamburul finit, închiderile, conținutul sau mediul de testare, pregătirea, condiționarea și rezultatele testelor contează. Controalele în curs de producție contează și după trecerea proiectului.
Comisia Economică pentru Europa a Națiunilor Unite publicăRegulamente model ONU. Revizia 24 a fost publicată în 2025. Normele naționale sau modale aplicabile pot utiliza o anumită ediție sau pot adăuga cerințe. Confirmați autoritatea, laboratorul de testare și ruta de aprobare pentru piața de destinație.
Construiți două straturi de dovezi. Primul este testul de acceptare din fabrica de mașini. Demonstrează că celula comandată rulează tamburul convenit în condiții definite. Al doilea este testarea tipului de design al ambalajului. Se dovedește ambalajul finit față de programul aplicabil. Unul nu îl înlocuiește pe celălalt.
În timpul încercărilor de mașini, măsurați caracteristicile care acceptă testarea ulterioară. Înregistrați masa netă, masa brută, harta peretelui, dimensiunile închiderii, geometria inelului, rezultatul scurgerii și setările procesului. Păstrați probele etichetate. Acest lucru oferă echipei de testare a ambalajelor un lot de pornire trasabil.
Pentru mai multe detalii despre intenția de testare a produsului, utilizați versiunea existentă a lui Kinggleghid de testare a căderii tamburului chimic. Păstrați acest articol concentrat pe celula de producție. Această separare îi ajută pe cumpărători să găsească fie răspunsul de integrare a mașinii, fie răspunsul de testare fără a citi două pagini care spun același lucru.
Calculați rezultatul acceptat din evenimente de producție reale
Pagina produsului publică 17 până la 20 de tobe pe oră pentru aplicația sa numită. Aceasta este o referință utilă de planificare. Nu este o rată garantată pentru un alt tambur. Greutatea, harta peretelui, rășina, răcirea matriței, scoaterea și inspecția pot schimba rezultatul.
Începeți cu o alergare cronometrată. Numărați fiecare eveniment de turnare. Apoi clasificați fiecare tobă ca fiind acceptată, respinsă sau în așteptarea unui test. Înregistrați fiecare oprire și cauza acesteia. Utilizați același plan de calitate care va guverna producția.
tobe acceptate ÷ minute de producție observate x 60
Calculați și cererea brută de material. Înmulțiți masa paraison brută prin modelarea evenimentelor pe oră. Nu înmulțiți greutatea tamburului finit cu o rată de catalog. Această comandă rapidă ignoră flash-ul, respingerile, materialul de pornire și alte pierderi de proces.
masa paraison brută x evenimente de turnare pe oră
Separați randamentul la prima trecere de reprelucrare sau retestare. Un tambur care defectează stația de scurgere și trece ulterior după reglarea închiderii nu ar trebui să dispară din jurnalul de evenimente. Motivul contează. Poate indica modelarea, finisarea, ansamblul de închidere sau testerul.
Răcirea controlează adesea ciclul. Dacă câteva secunde în plus protejează geometria inelului, acel timp aparține ratei acceptate. O eliberare mai rapidă care creează gâturi ovale sau dimensiuni instabile nu este un câștig de productivitate.
Utilizați o rulare suficient de lungă pentru a expune recuperarea și echilibrul din aval. Înregistrați setările mașinii la început și la sfârșit. Theghid de ciclu-timpexplică cum se separa recuperarea extrudarii, turnarea, răcirea și manipularea. Theghid energeticexplică de ce puterea și energia per tambur acceptat necesită o limită de măsurare declarată.
Un set final util de KPI include tamburi acceptați pe oră, randamentul la prima trecere, kilogramele brute pe tobă acceptată, kilogramele tăiate pe tobă, timpul de nefuncționare numărat și energia pe tobă acceptată. Fiecare număr are nevoie de o regulă de start și oprire convenită.
Planificați limita fabricii în jurul vârfurilor, accesul și îndepărtarea căldurii
Dimensiunile mașinii publice sunt de 9,5 pe 4,1 pe 6,5 m. Cutia respectivă nu este spațiul de instalare. Operatorii, schimbările de matriță, platformele, dulapurile, țevile, transportoarele și paza se extind dincolo de acesta. Acoperișul trebuie să permită, de asemenea, montarea și întreținerea.
Începeți cu desenul de dispunere a echipamentului. Adăugați spațiu de tragere de întreținere pentru șuruburi și componente hidraulice. Marcați traseul matriței de la camion sau zona de depozitare la plăci. Verificați capacitatea macaralei sau stivuitorului în fiecare punct. Arată unde vor călători tobele fierbinți și blitz-ul îndepărtați.
Aerul comprimat are nevoie de presiune și debit la racordul mașinii. Kinggle publică 0,8 MPa și 1,8 m³/min. Camera compresoarelor trebuie să țină cont de pierderea liniei, alți utilizatori, cererea de vârf, volumul receptorului și tratarea aerului. Procesul de suflare are nevoie și de calitatea aerului convenită.
Răcirea necesită temperatură și debit stabil. Pagina publică listează 0,3 MPa și 120 L/min. Solicitați o foaie de încărcare termică care separă matrița, sistemul hidraulic și alți consumatori. Dimensionați răcitorul sau turnul de răcire în funcție de condițiile ambientale locale și de calitatea apei.
Planificarea electrică necesită sarcina conectată, tensiunea, frecvența, traseul cablului, protecția și verificarea transformatorului. Rândul „consum mediu de energie” de la 70 la 80 kW al paginii este o referință de putere. Nu este sarcina instalată și nu energia per tambur.

Examinați completplan de utilitate suflarecu maşina şi furnizorii auxiliari. Puneți fiecare condiție și limită de aprovizionare în acordul tehnic.
Rulați o încercare de acceptare care urmează un lot de tobe urmăribile
Testul de acceptare din fabrică trebuie să utilizeze desenul, matrița și materialul aprobat de tambur. Dacă rășina de producție nu este disponibilă, documentați înlocuitorul și limitele rezultatului. Nu numiți mișcarea mașinii uscate un test de acceptare a produsului.
Acordați planul de testare înainte de vizită. Denumiți instrumentele, dimensiunea eșantionului, durata executării și limitele de acceptare. Decideți cum sunt numărate opririle. Definiți ce setări se pot schimba în timpul rulării și cine aprobă o modificare.
- Verificați construcția.Verificați modelul complet KGB200L/LP, extrudere, cap, controler, clemă, robot, suflare de jos, pază și auxiliare comandate conform contractului.
- Verificați calibrarea și utilitățile.Înregistrați ID-urile instrumentelor. Confirmați condițiile de putere, aer și răcire la limita mașinii.
- Încărcați materialul aprobat.Înregistrați calitatea rășinii, lotul, culoarea, aditivul și rețeta de măcinare. Urmați calea de transport prevăzută.
- Stabilizați procesul.Atingeți condiții repetabile de topire, recuperarea acumulatorului, comportamentul de descărcare, răcire și scoatere înainte de a începe rularea oficială.
- Congelați rețeta de pornire.Salvați temperaturi, viteze, profil paraison, timpi, presiuni și setări în aval cu un număr de revizuire.
- Rulați fereastra convenită.Numărați tobe turnate, acceptate și respinse. Înregistrați fiecare oprire cu durata și cauza.
- Măsurați planul eșantionului.Verificați masa, dimensiunile, harta peretelui, geometria inelului și a gâtului, calitatea tăierii, aspectul și rezultatul scurgerii.
- Verificați soldul din aval.Confirmați că robotul, tunderea, testerul și transportoarele pot susține rata de turnare fără acumulare nesigură.
- Închideți fiecare abatere.Înregistrați rezultatul, proprietarul și metoda de retestare. Nu ascundeți o problemă deschisă într-o declarație generală „test trecut”.
Păstrați mostre de la început, de la mijloc și de la sfârșit. Etichetați fiecare tambur cu timpul, rețeta și rezultatul. Păstrați harta de perete și înregistrarea scurgerilor împreună cu raportul de încercare. Acest lucru transformă o vizită la fabrică într-o dovadă care poate sprijini pornirea și depanarea ulterioară.
Fotografiați mostrele aprobate și etichetele acestora. Exportați rețeta finală înainte de oprire. Raportul ar trebui să enumere, de asemenea, observațiile nerezolvate care nu au declanșat respingerea. Aceste detalii oferă echipei site-ului un punct de repornire clar după instalare.
Testele funcționale ale pachetului pot fi asistate în timpul proiectului mașinii dacă metoda este convenită. Cu toate acestea, aprobarea formală a tipului de proiectare poate avea loc în altă parte. Păstrați acele rapoarte separate. Fiecare raport ar trebui să precizeze exact ce dovedește.
Procesul de vânzare Kinggle include inspecție, testare și o invitație de a participa la test. Folosiți această ocazie pentru a urmărighid de testare de acceptare din fabrică. După livrare, repetați o operațiune definită de acceptare a șantierului cu utilitățile instalate și sistemul de materiale local.
Creați un RFQ gata de ofertă pentru celula KGB200L/LP
O întrebare utilă permite furnizorului să verifice întreaga cale de producție. Începeți cu fișierul de tobe. Adăugați un desen, fotografii și o mostră fizică, dacă sunt disponibile. Indicați dacă produsul are 200L, 220L sau o altă dimensiune din clasa propusă.
Furnizați greutatea netă turnată, estimarea de împușcare brută și harta numerotată a peretelui. Numiți gradul HMWHDPE, culoarea, aditivii și regula de remacinare. Indicați conținutul, sistemul de închidere, cerințele privind rezistența chimică și testele aplicabile ale ambalajului.
Definiți producția ca tamburi acceptați pe oră. Adăugați volumul anual, modelul de schimburi și schimbările planificate. Descrieți scoaterea, tăierea, finisarea deschiderii, testul de scurgere, inspecția, marcarea și paletizarea. Marcați ce articole trebuie oferite de Kinggle și pe care cumpărătorul le va furniza.
Atașați datele din fabrică. Includeți tensiunea, frecvența, capacitatea de aer comprimat, sursa de răcire, intervalul ambiental, altitudinea, înălțimea clădirii, capacitatea macaralei și planul disponibil. Adăugați orientarea preferată a mașinii și fluxul tamburului.
Solicitați un răspuns scris cu configurația completă a KGB200L/LP. Ar trebui să includă plicul matriței, arhitectura extruderului și a capului, baza acumulatorului, utilitățile, lista auxiliară, aspectul, planul de acceptare și predarea datelor. Nu acceptați „configurație standard” ca singură descriere.
Decizia finală ar trebui să conecteze fiecare cerință importantă a tamburului la o caracteristică sau un test al mașinii. Dacă o cerință nu are proprietar, închideți-o înainte de lansarea comenzii. Dacă încă colectați fișiere, utilizați Kinggle'scentru de descărcareşivideoclipuri de la mașinăpentru referințele disponibile. Apoi trimiteți pachetul de proiect controlat prinformular de contact.
Întrebări frecvente
Aceste răspunsuri acoperă întrebările de cumpărare care modifică cel mai adesea configurația sau planul de acceptare. Ei folosesc paginile actuale de produse Kinggle ca referință pentru mașină. Documentele de proiect ar trebui să controleze comanda finală.
Pentru ce produse este proiectat KGB200L/LP?
Kinggle poziționează KGB200L/LP ca o mașină specializată de clasa 250L pentru butoaie chimice albastre cu inel dublu de 220L. Un alt tambur încă mai are nevoie de verificări pentru masa brută paraison, potrivirea mucegaiului, distribuția peretelui, închiderile, răcirea, scoaterea și testele necesare pentru ambalaj.
300 buc/h înseamnă că mașina produce 300 tamburi chimici pe oră?
Nu. Tabelul de produse etichetează 300 buc/h ca ciclu de uscare. Aceeași pagină publică 17 până la 20 de bucăți pe oră pentru aplicația sa numită de tambur chimic. Producția finală acceptată trebuie dovedită cu matrița de producție, rășina, răcirea, automatizarea și planul de calitate.
KGB200L/LP poate face un tambur finit de 15 kg?
Pagina afișează o referință de tambur finit de 12 până la 15 kg și o referință pentru greutatea acumulatorului PE de 18 kg. Masa brută paraison include, de asemenea, blițul și alte elemente. Confirmați bilanțul complet de masă, baza de rășină, rezerva și harta peretelui înainte de a îngheța configurația capului.
Este KGB200L/LP aceeași mașină cu KGB200L?
Nu. Kinggle le publică ca configurații înrudite, dar distincte. Pagina KGB200L/LP enumeră două șuruburi de 100 mm, o descriere cu două straturi și greutatea mașinii de 39 t. Pagina KGB200L enumeră un șurub de 120 mm și greutatea mașinii de 36 t.
Achiziționarea acestei mașini oferă tobe certificarea ONU?
Nu. O mașină nu acordă o marcă de ambalare ONU. Aprobarea se aplică tipului de design de ambalaj testat în conformitate cu regulile relevante. Tamburul finit, dispozitivele de închidere, conținutul dorit sau mediul de testare, pregătirea, rezultatele testelor și controalele în curs de producție contează.
Ce ar trebui să trimit pentru o cotație KGB200L/LP?
Trimiteți desenul tamburului, fotografiile, eșantionul, dimensiunile, deschiderile, greutatea netă, harta peretelui, gradul HMWHDPE, estimarea tăierii, închiderile, conținutul, testele, obiectivul de ieșire acceptat, domeniul de aplicare în aval și utilitățile din fabrică. Indicați, de asemenea, structura stratului și limita de automatizare necesare.
Transformați un tambur aprobat într-o specificație completă a mașinii
Trimiteți lui Kinggle desenul tamburului, materialul, harta peretelui, închiderile, planul de testare, ținta de ieșire și utilitățile din fabrică. Echipa de ingineri poate confirma apoi configurația KGB200L/LP, matrița, auxiliarii și domeniul de acceptare.
Solicitați o soluție KGB200L/LP