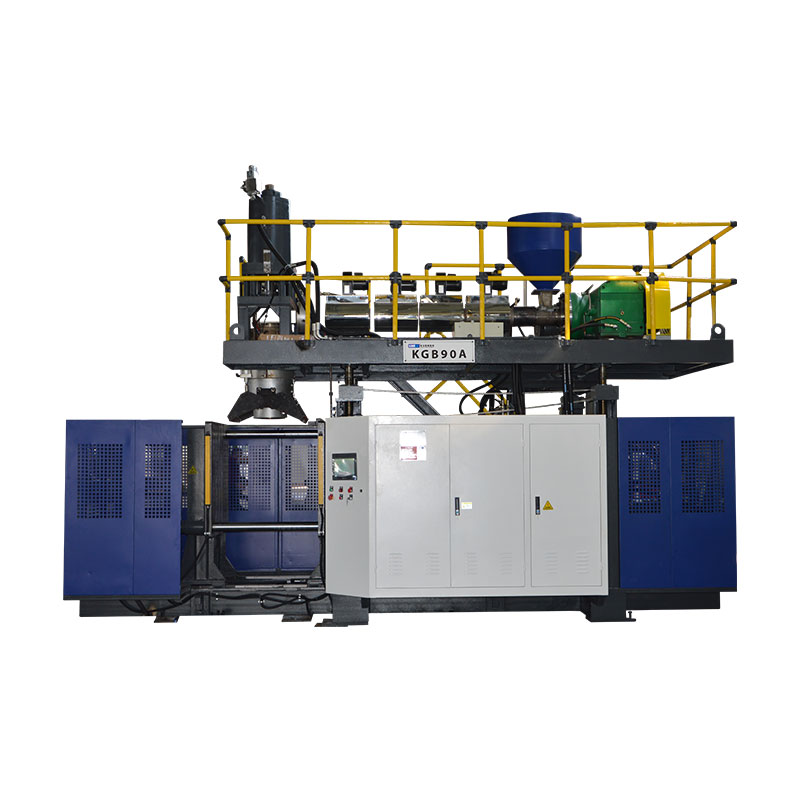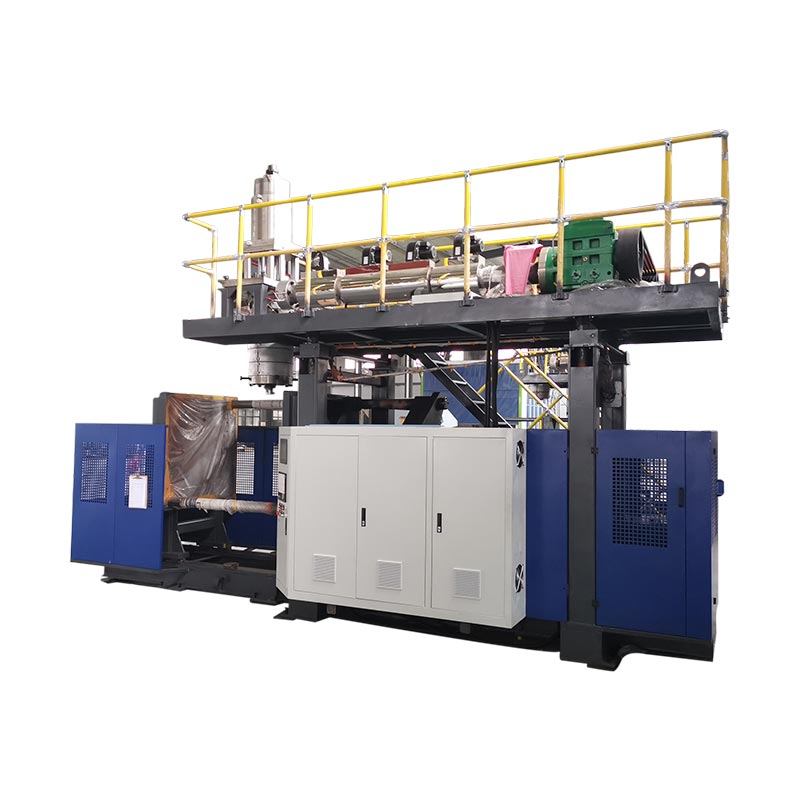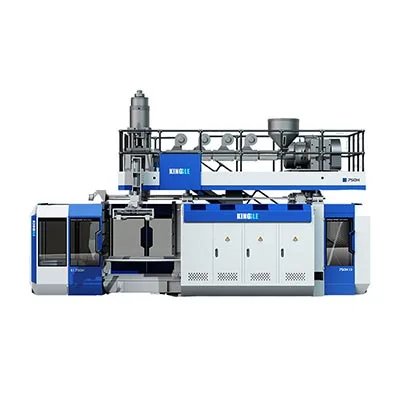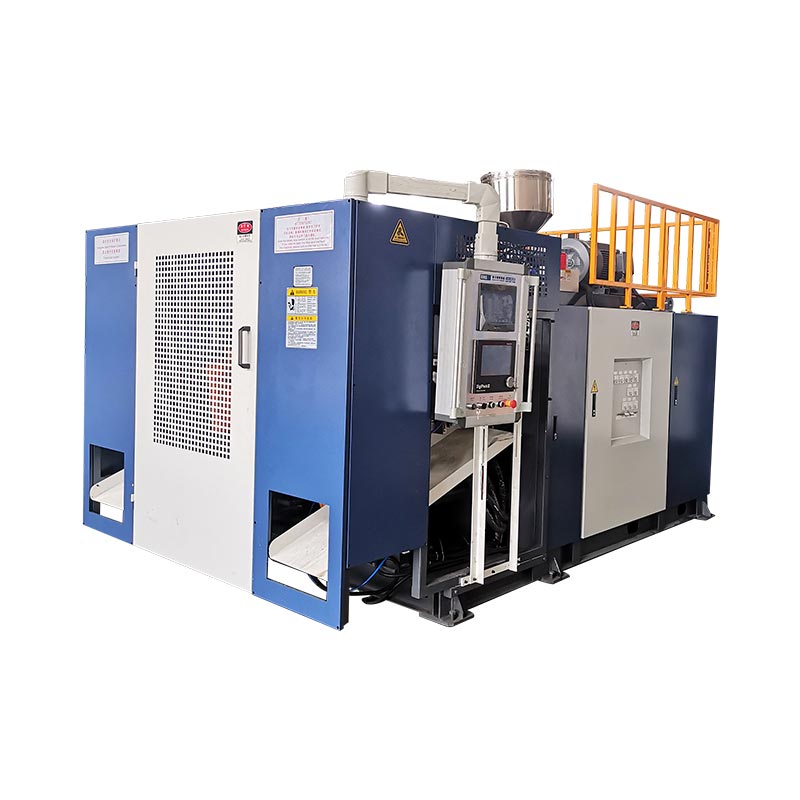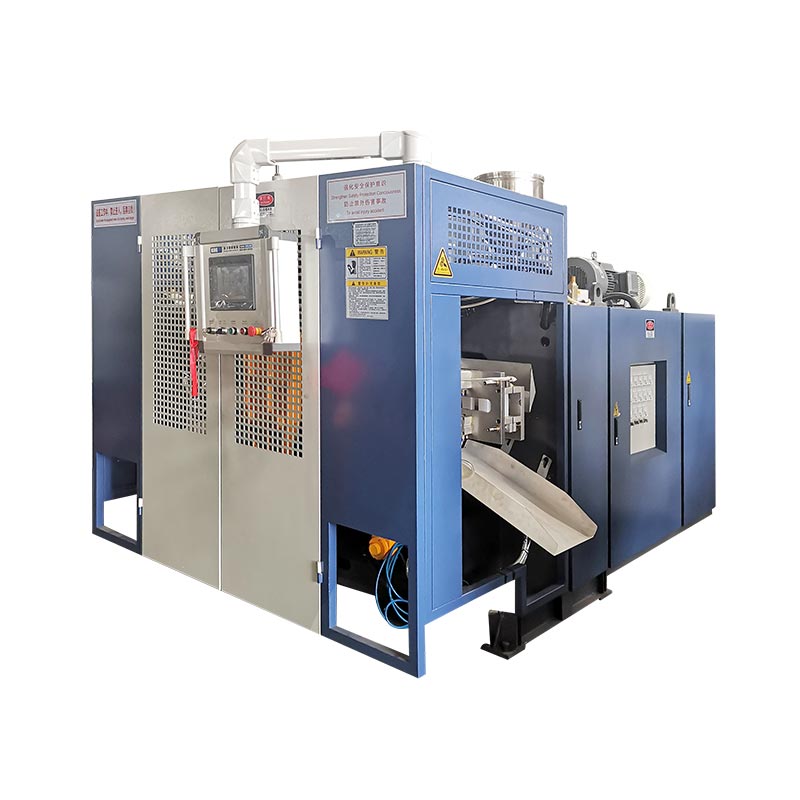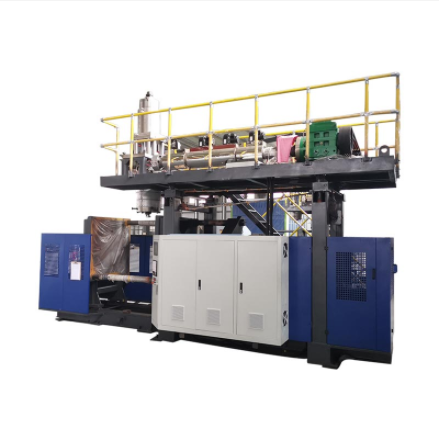
O schimbare a mașinii de suflare este completă numai atunci când noua matriță, calea materialului, sculele, rețeta și configurația din aval sunt identificate corect și noua piesă trece verificările definite.Pornirea ciclurilor automate este o etapă intermediară, nu o dovadă de finalizare. Cea mai sigură și rapidă metodă practică este de a pregăti tot posibilul înainte de oprire, de a izola energia periculoasă pentru lucrul expus, de a restabili funcțiile într-o ordine controlată și de a măsura timpul până la prima fereastră de producție acceptată, cu definiția de acceptare, pierderea tranziției, aprobarea responsabilă și dovezile necesare înregistrate înainte ca echipa să înceapă următoarea campanie de producție dintr-o linie de bază de producție controlată și urmăribilă.

Notă terminologică:Echipele de producție pot descrie această lucrare ca o schimbare a mașinii de extrudare prin suflare, schimbare a matriței de suflare, schimbare a matriței, schimbarea sculei, schimbarea liniei de sticle, schimbarea culorii de suflare, schimbarea rășinii de suflare sau schimbarea rețetei de suflare. Aceste etichete se suprapun, dar nu descriu întotdeauna același domeniu de aplicare. Pachetul de muncă ar trebui să precizeze exact ce elemente fizice, materiale, digitale și din aval se vor schimba.
Cinci decizii care controlează trecerea
- Definiți punctul de finisare ca piesă acceptată și fereastră de producție stabilă.
- Identificați fiecare articol schimbat: matriță, scule de matriță, știft de suflare, rășină, culoare, rețetă și echipamente din aval.
- Mutați verificarea, organizarea și documentația în afara ferestrei mașinii oprite acolo unde este sigur.
- Utilizați procedura de energie periculoasă autorizată a amplasamentului înainte ca cineva să intre într-o zonă de pericol expusă.
- Înregistrați configurația aprobată și dovezile astfel încât următoarea rulare să înceapă de la o linie de bază controlată.
| Schimbați domeniul | Ce trebuie să se potrivească cu noul loc de muncă | Reporniți dovezile | Dependență ascunsă tipică |
|---|---|---|---|
| Mucegai și interfețe | Relații corecte de revizuire, montare, răcire, suflare-pin/miez și scoatere | Mișcare manuală controlată și conexiuni fără scurgeri | Dirijarea furtunului, poziția senzorului sau spațiul liber în aval |
| Scule de matriță și paraison | Identitatea sculelor aprobate, poziție mecanică și calibrare | Paraison dreaptă, stabilă poziționată pentru matriță | Fișierul de instrumente nu se potrivește cu hardware-ul instalat |
| Material si culoare | Calitatea corectă a rășinii, lotul, masterbatch-ul și regulă de remacinare aprobată | Topitură curată, omogenă și tranziție de material trasabilă | Rășina veche sau culoarea rămâne în căile de manipulare și topire |
| Rețetă și controale | Revizuirea rețetei a fost lansată pentru pachetul de produs instalat | Comanda și starea reală sunt de acord printr-un ciclu controlat | O valoare de produs veche supraviețuiește în afara rețetei salvate |
| Acceptare piese și linii | Desen, limita vizuala, greutate, perete, dimensiuni si teste functionale | Fereastra de acceptare consecutivă sau în funcție de timp definită | Dispozitivul de tuns, testerul de scurgeri, transportorul sau ambalajul încă utilizează vechiul SKU |
O schimbare este completă numai atunci când noua sticlă este aprobată
Plantele folosesc adesea cuvântulschimbareapentru mai multe evenimente diferite. Un supervizor poate opri ceasul atunci când noua matriță este prinsă. Altul îl poate opri când începe primul ciclu automat. Calitatea poate defini finalizarea ca prima parte care trece inspecția, în timp ce producția poate necesita o serie susținută de piese acceptate. Aceste definiții produc numere diferite, astfel încât o comparație a timpului de schimbare este lipsită de sens până când punctul de început și punctul de sfârșit sunt fix.
Pentru o linie de turnare prin extrudare prin suflare, un punct de pornire util este ultima parte acceptată din lucrarea de ieșire. Un punct final util este prima fereastră de producție acceptată pentru lucrarea primită. Planta trebuie să definească acea fereastră. Poate fi un număr stabilit de piese consecutive, un timp definit în condiții stabile sau o regulă de eșantionare între stații, cavități sau orificii de evacuare a matriței. Cerința aparține produsului controlat sau specificației procesului, nu în memoria unui operator.
Această definiție expune munca pe care o ascunde o metrică numai pentru matriță. Produsul primit poate necesita o altă matriță sau dorn, știft de suflare, scule pentru gât, mișcarea miezului, profil paraison, rășină, culoare, regulă de rectificare, program de testare a scurgerilor, dispozitiv de tăiere, etichetă, ghidaj transportor sau model de ambalare. Chiar și atunci când matrița fizică rămâne instalată, o tranziție de material și rețetă poate fi totuși o schimbare completă a producției de sticle de plastic.
Separați rezultatul în patru măsuri: timpul de oprire a mașinii, timpul până la prima piesă formată, timpul până la prima parte acceptată și timpul până la fereastra de producție acceptată. Înregistrați respingerile de configurare și cantitatea de curățare pe lângă acele momente. Acest lucru nu promite că fiecare număr va scădea. Face pierderea vizibilă și împiedică raportarea unei reporniri rapide ca o schimbare reușită a mașinii de extrudare prin suflare, atunci când linia din aval sau poarta de calitate încă respinge piese.
Planificați noul pachet de produs înainte ca mașina să se oprească
Schimbarea ar trebui să înceapă ca o verificare a informațiilor în timp ce lucrarea de ieșire este încă în desfășurare. Construiți un pachet de lucrări lansat, care identifică desenul și revizuirea piesei, calitatea rășinii, masterbatch-ul, rectificarea permisă, greutatea țintă a piesei, dimensiunile critice, locațiile cu grosimea peretelui, criteriile vizuale, testele funcționale și pachetul așteptat. Adăugați matrița, sculele de matriță, știftul de suflare, inserția, identitățile de scoatere și dispozitivele din aval. Dacă două articole au un nume comun, utilizați ID-uri durabile sau fotografii controlate de revizuire, astfel încât echipa de configurare să nu aleagă după aspect.
Kinggle a publicatprocesul de vânzaresolicită cumpărătorilor să furnizeze fotografii sau desene ale produsului, greutatea, dimensiunea, materialul, grosimea, puterea și nevoile de rezistență chimică înainte de a alege o soluție de mașină. Aceleași categorii de intrări sunt valoroase în timpul schimbărilor ulterioare, deoarece conectează configurarea mașinii cu piesa care trebuie produsă. Pachetul de producție ar trebui să fie mai specific decât cererea inițială și ar trebui să conțină numai valori aprobate pentru combinația reală de mașină, matriță și material.
Montați următoarea matriță și articolele auxiliare verificate în zona desemnată fără a obstrucționa ieșirile, paza sau fluxul de materiale. Verificați punctele de ridicare și planul de ridicare al fabricii, dar nu deduceți capacitatea de ridicare din dimensiunea nominală a matriței. Confirmați că conexiunile de răcire, conexiunile de aer, senzorii, cablurile și elementele de fixare sunt prezente și identificate corect. Pregătiți echipamente curate de manipulare a materialelor și containere separate pentru rășina, materialul de tranziție și piesele respinse. Dacă linia include un trimmer, un tester de scurgeri, un etichetator sau un transportor, includeți rețeta și schimbați piesele în aceeași evaluare a pregătirii.
Țineți o decizie scurtă de pregătire înainte de partea veche finală. Instalatorul de matriță confirmă pregătirea sculelor și ridicării, manipularea materialelor confirmă loturile corecte și traseul curat, operatorul confirmă accesul la rețetă, întreținerea confirmă orice lucru programat, iar calitatea confirmă planul eșantionului. Dacă lipsește un element necesar, lăsați lucrarea de ieșire în funcțiune atunci când este posibil. Descoperirea problemei înainte de oprirea planificată transformă timpul de nefuncționare în timp de pregătire fără a lua o scurtătură de siguranță.
Controlați energia periculoasă înainte de lucrările de matriță sau scule
O schimbare a matriței prin suflare poate expune oamenii la mișcare de cleme, plăci în mișcare, știfturi de suflare, freze, roboți, presiune hidraulică, presiune pneumatică, energie electrică, polimer fierbinte și scule încălzite. Apăsarea unui buton de oprire normal nu stabilește o condiție sigură pentru lucru în interiorul unei zone periculoase. Angajatorul trebuie să stabilească care sunt sarcinile de întreținere sau întreținere, să identifice toate sursele de energie și să aplice procedura de control al energiei specifice mașinii de pe șantier prin personal instruit și autorizat.
Pentru locurile de muncă din Statele Unite,OSHA 29 CFR 1910.147abordează întreținerea și întreținerea în cazul în care punerea sub tensiune, pornirea sau eliberarea neașteptată a energiei stocate ar putea răni un angajat. Necesită un program de control al energiei, proceduri documentate acolo unde este cazul, instruire și inspecție periodică.OSHA 29 CFR 1910.212prevede cerința generală de protecție a mașinii. Fabricile din afara Statelor Unite trebuie să respecte legile, standardele și procedurile angajatorilor care se aplică la locația lor.
Planul de schimbare trebuie să abordeze și sarcinile care necesită energie temporară pentru testare sau poziționare. Asta nu este permisiunea de a improviza. Angajatorul responsabil trebuie să definească o secvență conformă pentru curățarea instrumentelor și a oamenilor, restabilind doar energia necesară, efectuând testul, scoaterea din nou sub tensiune atunci când este necesar și reaplicând controalele înainte de reluarea lucrărilor expuse. O perdea luminoasă, o ușă interblocată sau o oprire de urgență pot proteja funcționarea normală, dar nu trebuie tratate întâmplător ca un înlocuitor al procedurii aplicabile privind energia periculoasă.
Protejați echipamentul la fel de atent ca și oamenii. Kinggle este găzduitManual de utilizare a mașinii de suflare automatăavertizează că mișcarea bolțului de suflare trebuie să fie coordonată cu starea de matriță deschisă și descrie funcțiile de poziționare a platformei și a capului matriței. Interfața exactă și logica de mișcare sigură variază în funcție de model, opțiuni și versiunea software. Prin urmare, echipa de instalare ar trebui să identifice mișcările permise specifice mașinii înainte de oprire, în loc să le descopere în timp ce o matriță suspendată sau o unealtă expusă este prezentă.
Rulați o secvență controlată pe matriță, material și controale
Următoarea secvență în opt etape este scrisă în mod deliberat ca un flux de control, nu o procedură mecanică universală. Etapele detaliate de îndepărtare a mucegaiului, valorile elementelor de fixare, metoda furtunului, limitele de temperatură a sculelor și mișcările de testare trebuie să provină din instrucțiunile reale ale mașinii, matriței și instalației. Valoarea unei secvențe comune este că oferă operațiunilor, sculelor, întreținerii, materialelor și calității aceleași puncte de transfer.
-
Eliberați jobul de ieșire.Identificați ultima piesă veche acceptată, salvați înregistrarea necesară a procesului și reconciliați rășina de ieșire, etichetele și lucrul în curs. Păstrați o probă aprobată dacă planul de control al fabricii necesită unul.
-
Opriți în starea aprobată.Urmați instrucțiunile de oprire a mașinii și a rășinii. Luați în considerare rezidența fierbinte și materialul rămas în buncăr, extruder, cap sau acumulator, mai degrabă decât să presupuneți că o pauză normală este potrivită pentru schimbarea rășinii.
-
Izolați pentru lucrul expus.Personalul autorizat aplică procedurile de energie periculoasă și de ridicare ale șantierului. Verificați izolarea și adresați energia hidraulică, pneumatică, gravitațională și termică stocată înainte ca cineva să intre în zona de pericol definită.
-
Îndepărtați și protejați componentele de ieșire.Deconectați, ridicați și depozitați matrița și sculele asociate prin instrucțiunile controlate ale acestora. Acoperiți sau protejați conexiunile curate și înregistrați daunele, scurgerile sau uzura anormală în loc să le treceți la următoarea execuție.
-
Inspectați interfețele comune.Verificați fețele de montare, caracteristicile de aliniere, conexiunile de răcire și aer, senzorii, cablurile și zona păzită accesibilă. O problemă de interfață ascunsă poate urma noul model și poate arăta ca o greșeală de rețetă.
-
Instalați pachetul de intrare verificat.Potriviți ID-urile fizice cu pachetul de joburi lansat. Dirijați conexiunile pentru a evita pericolele de ciupire, căldură și mișcare, apoi finalizați verificările de montare și conexiuni specificate.
-
Restabiliți funcțiile prin autorizare.Curățați personalul și uneltele, reinstalați protecțiile, urmați procesul de reenergizare aprobat și dovediți mișcările manuale permise în condiții controlate. Confirmați că comanda, feedback-ul și mișcarea fizică sunt de acord.
-
Introduceți materialul și calificați produsul.Finalizați tranziția aprobată de rășină sau de culoare, încărcați rețeta lansată, formați piese de diagnosticare, corectați o cauză evidențiată la un moment dat și eliberați producția numai după ce trece fereastra de acceptare definită.
Un proprietar de scenă ar trebui să semneze sau să confirme digital fiecare transfer. Acest control mic previne afirmații ambigue, cum ar fi „matrița este gata” atunci când răcirea nu este conectată sau „rețeta este încărcată” atunci când un dispozitiv auxiliar încă mai deține SKU-ul anterior. De asemenea, arată unde s-a pierdut de fapt timpul: așteptarea autorizației, localizarea hardware-ului, corectarea unei interfețe, ștergerea culorii vechi, stabilizarea paraisonului sau repetarea unui test de calitate.
Pentru mai multe detalii despre relația de scule, folosiți KinggleGhid de proiectare a matriței de extrudare prin suflare. Pentru întoarcerea controlată de la o mașină oprită la producție, utilizațiLista de verificare a pornirii mașinii de suflat. Aceste articole extind etapele individuale; această pagină de schimbare deține transferul interfuncțional de la un job aprobat la altul.
Tratați rășina și schimbarea culorii ca pe o decizie a traseului materialului
O schimbare a materialului de turnare prin suflare nu este completă când următorul sac ajunge la buncăr. Rășina sau culoarea de ieșire pot rămâne în liniile de transport, încărcătoare, buncăre, amestecătoare, gâturi de alimentare, șurub și butoi, adaptoare, capul de extrudare, căile de curgere a acumulatorului și sculele matriței. Planul de tranziție ar trebui să identifice care dintre acele volume sunt implicate și unde va fi colectat materialul amestecat sau necolorat. De asemenea, ar trebui să precizeze dacă materialul de tranziție poate fi recuperat, trebuie pus în carantină sau trebuie eliminat în conformitate cu regulile de material ale fabricii.
Urmați ghidul de oprire, pornire și purjare aprobat de furnizorul de rășină, precum și instrucțiunile mașinii. Nu presupuneți că un material de purjare, temperatură sau cantitate universală funcționează pentru fiecare polimer, colorant și sistem de extrudare. O schimbare de la materialul natural la cel întunecat prezintă o problemă de vizibilitate diferită de la întuneric la natural. O schimbare între gradele aceluiași polimer poate încă modifica rezistența la topire, umflarea, răcirea și comportamentul paraison. O schimbare între familiile de polimeri poate necesita o analiză mai specifică a compatibilității și a degradării. a lui KinggleGhid de suflare HDPE versus PPexplică de ce piesa, procesul și pachetul de validare trebuie reconsiderate în loc să trateze numele materialului ca o simplă înlocuire.
a lui LyondellBasellGhid de depanare pentru turnarea prin suflareidentifică contaminarea exterioară și rășina degradată ca surse de linii de matriță, dungi, particule necolorate și găuri. Ea indică în mod special menajul de manipulare a materialelor, măcinarea contaminată, purjarea slabă între rășini și practicile slabe de oprire sau pornire ca posibile contribuții. Acestea sunt relații de diagnosticare, nu puncte de referință de operare Kinggle.
Construiți identificarea pozitivă a materialului în transfer. Înregistrați furnizorul de rășină, gradul, lotul, masterbatch-ul, raportul, sursa de remacinare și momentul în care noul amestec a intrat în sistemul de alimentare. Păstrați etichete sau înregistrări cu coduri de bare cu mostre reținute atunci când este necesar. În cazul în care primele piese noi prezintă pete negre, dungi sau continuu de culoare, marcajul temporal și înregistrarea traseului materialului ajută la distingerea unei tranziții previzibile de la contaminare sau degradare. Theghidul defectelor de extrudare prin suflareoferă o matrice mai largă de la simptom la dovezi.
Restaurați rețeta fără a importa ipotezele produsului vechi
O rețetă salvată este utilă numai atunci când identitatea și domeniul de aplicare sunt clare. Înregistrarea primită trebuie să menționeze revizuirea produsului, combinația de matriță și scule, gradul de rășină, fișierul controler relevant, starea aprobării și ultima dată verificată. Drepturile de acces ar trebui să distingă rețetele de producție lansate de testele de dezvoltare. Înainte de a încărca un fișier, operatorul ar trebui să confirme că starea fizică a mașinii se potrivește cu fișierul, mai degrabă decât să folosească numele rețetei ca dovadă că hardware-ul este corect.
Domeniul de aplicare al rețetei poate fi împărțit între sisteme. HMI-ul principal poate conține poziții de deschidere și închidere a matriței, viteze de mișcare, întârzieri, timp de suflare, timp de răcire, logica de preluare și selecții de funcție. Un controler separat pentru grosimea peretelui poate deține informații despre împușcare sau ciclu, valorile decalajului matriței și profilul paraison. Echipamentele din aval pot păstra setările de tăiere, de testare a scurgerilor sau de transportoare. Kinggle este găzduitManual Moog DigiPack IIIexplică faptul că fișierele container stocate pot include profilul paraison programat și informații de calibrare a sculelor. De asemenea, se afirmă că calibrarea precisă a sculelor este importantă atunci când se trece de la un container la altul.
Aceste dovezi susțin o regulă vitală: nu detașați un fișier software de instrumentul pentru care a fost calibrat să funcționeze. Același manual al controlerului notează că o schimbare a matriței poate necesita, de asemenea, o schimbare a sculelor cu deschidere a matriței. Un fișier care a produs un container acceptat cu o matriță, un dorn și o calibrare nu este valabil automat după modificarea acestor articole. În cazul în care instalația are setări principale aprobate, comparați versiunea încărcată cu înregistrarea eliberată și documentați orice diferență deliberată. Nu suprascrieți masterul în timp ce reglați primele părți.
Utilizați modul manual sau de configurare pentru a dovedi numai mișcările permise de procedura specifică mașinii. Verificați degajarea mucegaiului, relația dintre știfturile de suflare sau miezul, poziția capului matriței și a plăcii, calea de îndepărtare, apărările și feedback-ul înainte de ciclul automat. Manualul de operare al lui Kinggle descrie funcțiile manuale și avertizează că mișcarea bolțului de suflare trebuie să fie coordonată cu matrița deschisă. Deoarece interfețele și funcțiile opționale variază,Ghid pentru setări HMI și alarmear trebui citit împreună cu manualul exact al mașinii, mai degrabă decât să fie folosit ca înlocuitor.
Când începe reglarea, modificați o variabilă controlată pentru un motiv declarat, înregistrați valorile vechi și noi și așteptați răspunsul procesului înainte de a-l judeca. Distribuția Parison, greutatea părții, comportamentul de extrudare, răcirea și poziția matriței interacționează. Theghid de programare paraisonexplică cum să conectați profilul cu locațiile măsurate ale pereților în loc să neteziți punctele numai după aspect.
Validați primele părți înainte de a măsura succesul trecerii
Prima parte închisă răspunde la o singură întrebare: linia poate forma ceva. Nu dovedește că piesa îndeplinește cerințele de desen, funcționale sau de proces. Tratați piesele timpurii ca probe de diagnostic. Marcați-le după secvență, timp, stație, cavitate sau orificiu de evacuare a matriței, după caz. Păstrați-le în ordine suficient de mult pentru a vedea dacă procesul converge, se deplasează sau repetă un defect secundar.
Începeți cu identitatea și starea brută. Confirmați piesa și revizuirea corecte, rășina și culoarea, geometria gâtului sau a interfeței, formarea completă, traseul de tăiere și deteriorarea evidentă. Apoi aplicați planul controlat pentru greutatea părții, distribuția peretelui, dimensiunile critice, aspectul și testele funcționale necesare. Testele de scurgere, cădere, presiune, sarcină, rezistență chimică sau potrivire sunt specifice produsului; includeți numai cele cerute de desenul, standardul sau planul de validare al cumpărătorului. Nu inventați o toleranță universală sau un număr de probe.
Eșantionul de acceptare ar trebui să reprezinte aranjamentul real de producție. Pe o mașină cu stație dublă, eșantionați ambele părți. În cazul unei configurații cu mai multe capete sau cu mai multe cavități, păstrați identitatea capului sau a cavității, astfel încât o medie să nu poată ascunde o ieșire eșuată. Dacă un dispozitiv de tuns în aval sau un tester de scurgeri face parte din procesul de piesă vândută, calificați și acel echipament. O sticlă care trece la matriță, dar eșuează după tăiere, nu este un rezultat de producție acceptat. Theghid de testare de acceptare din fabricăarată cum produsul, procesul și dovezile de testare pot fi legate împreună înainte de expediere; același principiu al trasabilității se aplică în timpul schimbărilor de producție.
Gărzile, feedback-ul, utilitățile, mișcările manuale și fluxul de materiale sunt de acord cu configurația aprobată.
Probele identificate trec cu cerințele de desen, vizuale, dimensionale, de perete și funcționale care se aplică.
Fereastra de producție consecutivă sau bazată pe timp definită a fabricii trece prin toate ieșirile relevante.
Eliberați linia numai prin intermediul autorității desemnate a fabricii. Înregistrați mostrele acceptate și revizuirea rețetei care le-a produs. Dacă procesul nu poate ajunge la fereastra aprobată fără a părăsi intervalul calificat, opriți escaladarea setărilor și investigați sculele, utilitățile, materialul, starea mașinii sau proiectul original al procesului. a lui KinggleGhidul cerințelor pentru utilitățiajută la separarea unei probleme de setare a mașinii de alimentarea instabilă cu aer, apă sau electricitate.
Reduceți timpul de schimbare prin mutarea pregătirii în afara opririi
Cea mai sigură oportunitate nu este, de obicei, munca mai rapidă cu cheia. Se elimină munca care nu ar fi trebuit să fie în interiorul ferestrei oprite. Examinați o schimbare înregistrată și clasificați fiecare întârziere: așteptarea matriței, confirmarea unei revizuiri, găsirea unui furtun, curățarea unui container de material, descărcarea unui fișier, localizarea unui dispozitiv de testare, așteptarea calității sau corectarea unei conexiuni deteriorate. Multe dintre aceste sarcini pot fi finalizate sau verificate înainte de ultima piesă veche acceptată, cu condiția ca pregătirea să nu interfereze cu producția sau paza.
Creați un kit gata de rulare pentru fiecare familie de produse repetate. Poate include hărți de conexiuni verificate, elemente de fixare protejate, furtunuri etichetate, suporturi pentru senzori, referințe de rețete aprobate, planuri de mostre și piese de schimbare în aval. Utilizați identificarea vizuală care supraviețuiește mediului magazinului. Depozitați matrițele și sculele astfel încât punctele de ridicare și fețele de conectare să rămână accesibile și protejate. Un kit ar trebui să reducă căutarea și interpretarea; nu ar trebui să încurajeze niciodată înlocuirea atunci când lipsește un articol controlat.
Standardizați interfețele numai după revizuirea ingineriei. Locațiile consecvente ale furtunurilor, identificarea conectorilor, referințele de montare și denumirea rețetei pot reduce timpul de decizie, dar trebuie să corespundă cerințelor de presiune, temperatură, debit, mișcare și siguranță. Dacă se ia în considerare o funcție de schimbare rapidă, evaluați întregul sistem, inclusiv blocarea pozitivă, feedback-ul, scurgerile, întreținerea, verificarea erorilor și evaluarea riscurilor site-ului. Nu transformați un proiect de viteză într-o modificare hardware nedocumentată.
Utilizați înregistrarea trecerii pentru a alege câte o îmbunătățire la un moment dat. Dacă curățarea culorilor domină, investigați rutarea materialului și strategia de curățare aprobată. Dacă alinierea domină, inspectați depozitarea, caracteristicile de localizare și starea mucegaiului. Dacă reglajul din prima parte domină, auditați guvernarea rețetei, calibrarea sculelor și dovezile procesului. Dacă așteptarea calitativă domină, preelectați manometrele calibrate și definiți cine poate elibera lucrarea. Scopul este o primă fereastră de producție repetabilă acceptată, nu o schimbare uscată de record, urmată de deșeuri.
Lucrările de întreținere ar trebui, de asemenea, planificate în mod explicit. O schimbare poate oferi acces pentru inspecții, dar combinarea sarcinilor schimbă domeniul de aplicare, oamenii și nevoile de control al energiei. UtilizațiLista de verificare a întreținerii preventivesă decidă ce aparține unei intervenții planificate. Păstrați constatările de întreținere separate de modificările configurației produsului, astfel încât problemele recurente ale echipamentelor să rămână vizibile.
Creați un record de schimbare care ușurează următoarea rulare
O înregistrare utilă este suficient de scurtă pentru a fi completată și suficient de specifică pentru a reconstrui rularea. Începeți cu identitatea: data și ora, mașina, revizuirile de produse primite și de ieșire, ID-uri de matriță și scule, clase de materiale și loturi, revizuiri de rețete, membrii echipei și autoritatea de eliberare. Adăugați cele patru puncte de sincronizare definite mai devreme, plus cantitatea sau greutatea materialului de purjare, rebuturile de configurare și produsul reținut. Dacă planta nu poate măsura în mod fiabil un câmp, etichetați-l ca indisponibil în loc să îl estimați.
Înregistrați excepțiile într-un limbaj observabil. „Returul de răcire din circuitul B a matriței nu a indicat nici un flux” este mai util decât „problema cu apă”. „Fișierul de rețetă 14 a fost încărcat; testerul din aval a rămas pe SKU X” identifică o eroare de transfer. Fotografiați uzura neașteptată, scurgerile, conectorii deteriorați sau defecte repetabile ale pieselor cu marcajul de identitate relevant. Conectați lucrările corective la sistemul de întreținere sau neconformitate în loc să o îngropați într-un comentariu al operatorului.
| Bloc de înregistrare | Câmpuri utile minime | Întrebare la care răspunde data viitoare |
|---|---|---|
| Identitatea postului | Revizuiri de mașini, produse, matrițe, scule, materiale și rețete | Pachetul fizic și digital s-au potrivit? |
| Timp | Ultima parte veche acceptată, prima parte nouă formată, prima parte acceptată, lansare stabilă | Unde a devenit intervalul oprit timp de calificare? |
| Pierderi | Cantitatea de curățare, refuzurile de configurare, produsul păstrat și forța de muncă în funcție de rol | O oprire mai scurtă a mutat pur și simplu pierderea în altă parte? |
| Cod de întârziere | Așteptare, căutare, reparare, curățare, reglare, testare sau autorizare | Ce problemă de pregătire sau de sistem ar trebui îmbunătățită? |
| Acceptare | ID-uri probe, măsurători, teste, aprobare și revizuire finală a rețetei | Ce dovezi demonstrează că linia a fost eliberată? |
| Excepţie | Problemă observată, proprietar, izolare și acțiune legată | Ce trebuie corectat înainte ca același loc de muncă să revină? |
Examinați modificările repetate în funcție de familia de produse, în loc să vă bazați pe o singură rulare. Căutați mediana și răspândirea fiecărei etape de cronometrare, excepții recurente și moduri repetate de deșeuri. Un singur eveniment neobișnuit de rapid poate să fi omis o verificare, să fi beneficiat de condiții ideale sau să fi utilizat o definiție de acceptare diferită. Scopul datelor este de a îmbunătăți standardul și pregătirea, nu de a presă operatorii să ocolească garanțiile.

Închideți înregistrarea cu linia de bază aprobată curentă și următoarea acțiune. Dacă modificarea a produs o configurare mai bună, direcționați valorile revizuite prin procesul de aprobare al fabricii înainte de a actualiza masterul. Dacă a expus o problemă de proiectare, păstrați izolatorul temporar vizibil până când ingineria îl închide. Această disciplină transformă fiecare schimbare a mașinii de turnare prin suflare într-o dovadă utilizabilă, mai degrabă decât într-un alt eveniment de schimbare izolat.
Întrebări frecvente despre schimbările de turnare prin suflare
Ce este inclus în schimbarea mașinii de suflat?
O schimbare completă poate include matriță, matriță și dorn, știft de suflare, miez sau inserții, rășină, masterbatch, regulă de re-macinare, rețetă HMI, profil de grosime a peretelui, scoatere, trimmer, tester de scurgeri, ghidaje transportoare, etichete și ambalaj. Domeniul exact de aplicare depinde de diferențele dintre pachetele de produse de ieșire și cele de intrare. Definiți aceste diferențe înainte de oprire. Dacă doar matrița este listată, echipa poate reporni cu un traseu de material vechi, un fișier controler sau o setare în aval.
Când ar trebui să înceapă și să se oprească timpul de schimbare?
O definiție practică începe la ultima parte acceptată din jobul de ieșire și se termină la prima fereastră de producție acceptată pentru jobul primit. Înregistrați, de asemenea, timpii intermediari pentru prima parte formată și prima parte acceptată. Fabrica trebuie să definească fereastra de producție, cum ar fi un număr specificat de piese consecutive sau un eșantion bazat pe timp în toate stațiile, cavitățile sau capetele relevante. Utilizarea aceleiași definiții face comparațiile viitoare semnificative.
Cum poate o plantă să reducă timpul de schimbare a mucegaiului prin suflare în siguranță?
Mutați identificarea, punerea în scenă, curățarea, verificarea rețetei, pregătirea calibrelor și planificarea calității în afara intervalului oprit, unde aceste activități pot fi efectuate fără a interfera cu producția. Etichetați interfețele, protejați spațiul de stocare, pregătiți kituri specifice sarcinii și atribuiți proprietari pentru fiecare transfer. Analizați timpul de așteptare și corectare separat de munca fizică a mucegaiului. Nu reduceți timpul prin ocolirea dispozitivelor de protecție, săriți peste controalele de energie periculoasă, folosind echipamente de ridicare neevaluate sau acceptând piese înainte ca verificările necesare să treacă.
Încărcarea unei rețete salvate termină configurarea?
Nu. O rețetă salvată trebuie să se potrivească cu matrița instalată, sculele de matriță, știftul de suflare, materialul și revizuirea produsului. Unele setări pot locui și într-un controler paraison separat sau într-o mașină din aval. Confirmați setul complet de fișiere, dovediți mișcările manuale permise și comparați comportamentul real al mașinii cu linia de bază lansată. Manualul Moog DigiPack III conectează fișierele container stocate cu informațiile de calibrare a uneltelor cu profil paraison și die-gap, motiv pentru care identitatea hardware și identitatea fișierului trebuie să rămână conectate.
De ce apar pete negre sau dungi de culoare după o schimbare de material?
Cauzele posibile includ material vechi rămas în calea de manipulare sau topire, rășină contaminată sau remacinată, rășină degradată eliberată dintr-o zonă stagnată, amestecarea neuniformă a culorii, defecțiuni ale încălzitorului sau o oprire și purjare necorespunzătoare. Păstrați rășina și înregistrarea de tranziție înainte de a schimba setările. Urmați procedura aprobată de mașină și furnizor de rășină, inspectați traseul materialului și clasificați dacă defectul este aleatoriu sau reparat în jurul paraison. Nu presupuneți că o metodă universală de purjare este sigură pentru fiecare rășină și cap.
Ce informații ar trebui trimise lui Kinggle despre o schimbare dificilă?
Trimiteți identificarea mașinii și a controlerului, desene de produse de ieșire și de intrare, ID-uri de matriță și scule, clase și loturi de rășină, detalii de masterbatch și re-macinare, revizuiri de rețetă, istoricul alarmelor, citiri de utilitate, cronologie de schimbare, fotografii eșantioane marcate și date de defecțiuni măsurate. Includeți un videoclip numai atunci când poate fi capturat fără a intra într-o zonă periculoasă. Dovezile specifice permit discuției să separe mai eficient o problemă de traseu material, scule, control, utilitate sau proiectare a pieselor.
Planificați mașina în jurul pachetului produsului
Pentru o matriță nouă, un material nou sau o problemă de schimbare repetată, trimiteți desenul real al piesei, rășina, testele țintei, detaliile matriței și sculelor, informațiile curente ale mașinii și înregistrarea de schimbare observată. Kinggle poate discuta despre mașină, scule, controale și cerințe de producție din același set de dovezi.
Trimiteți informațiile despre proiectSurse verificate și metoda probei
Paginile Kinggle de la prima parte și manualele găzduite de Kinggle au fost folosite pentru declarațiile de interfață mașină, de intrare în proiect și de domeniul de instruire. Manualul producătorului controlerului a fost folosit pentru relațiile de fișiere stocate și instrumente-calibrare. A fost folosit un ghid oficial pentru producătorii de rășini pentru contaminarea materialului și căile de degradare. Reglementările OSHA au fost folosite doar pentru a descrie limita de siguranță a Statelor Unite. Nicio sursă de mai jos nu este prezentată ca o rețetă universală.
- Manual de utilizare a mașinii de suflare automată găzduită de Kinggle, accesat la 8 septembrie 2026.
- Manualul controlerului pentru grosimea peretelui Moog DigiPack III Parison, MRJ06301, găzduit de Kinggle, accesat pe 8 septembrie 2026.
- Procesul de vânzări KinggleşiServiciu post-vânzare, accesat la 8 septembrie 2026.
- LyondellBasell, Cum să rezolvi problemele de turnare prin suflare, accesat la 8 septembrie 2026.
- OSHA 29 CFR 1910.147, Controlul energiei periculoase, accesat la 8 septembrie 2026.
- OSHA 29 CFR 1910.212, Cerințe generale pentru toate mașinile, accesat la 8 septembrie 2026.