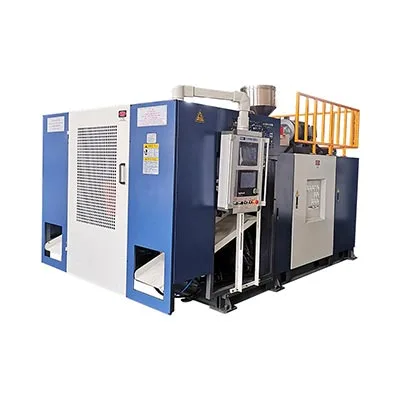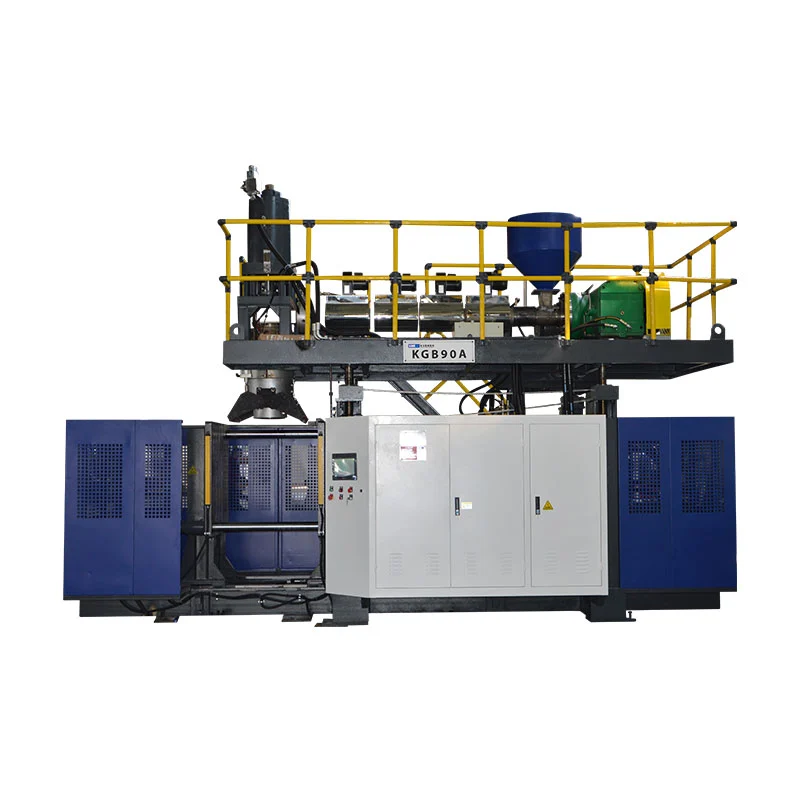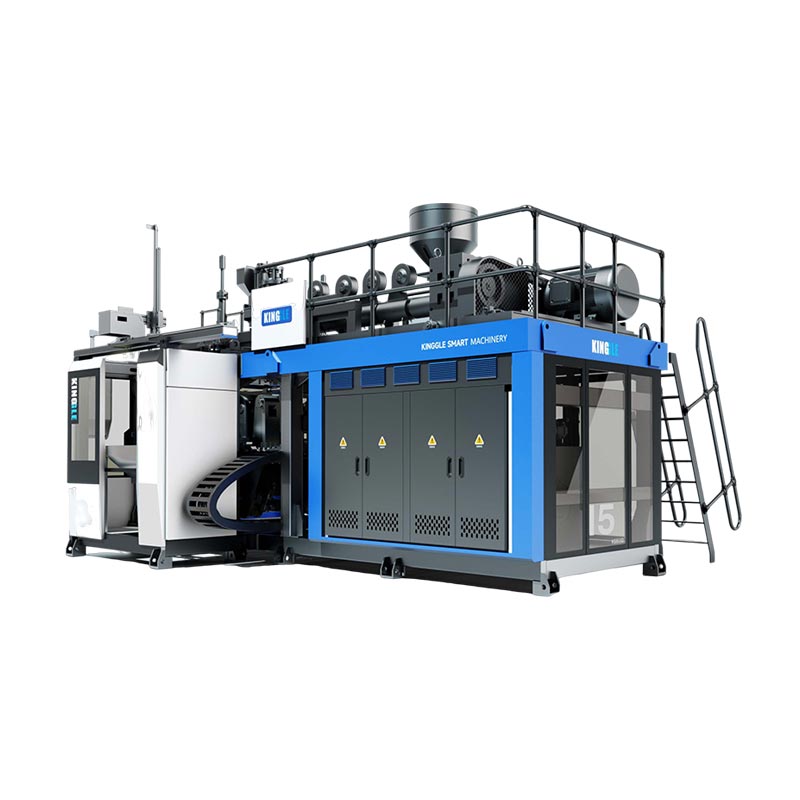

Alegeți o mașină de suflat cu mai multe straturi potrivind funcția fiecărui strat la specificațiile containerului. Verificați dacă sistemul de extrudare citat poate menține rețeta la puterea necesară, apoi comparați costul per container acceptat. Verificați configurația cu materialele și matrița preconizate; straturi suplimentare sunt justificate doar de un produs definit sau de o cerință de producție.
O decizie de cumpărare utilă urmează patru verificări:
- Scrieți specificația containerului înainte de a selecta un număr de straturi.
- Mapați fiecare flux de material la stratul său și verificați intervalul de funcționare al acestuia.
- Verificați distribuția reală a stratului și performanța containerului finit.
- Includeți pierderile de producție în comparația de costuri și înregistrarea de probă.
Începeți cu specificația containerului, nu cu numărul de straturi
O cerere pentru o „mașină de sticle cu trei straturi” lasă prea multe decizii deschise. Nu identifică conținutul, geometria containerului, gradele de rășină, producția necesară sau motivul pentru separarea peretelui în straturi. Un furnizor poate răspunde acestei solicitări cu o categorie de mașini, cotând totodată sistemul de material greșit.
Începeți cu recipientul finit. Furnizați desenul, finisarea gâtului, aranjamentul mânerului, capacitatea nominală și greutatea finală. Adăugați aspectul necesar, condițiile de service și verificările de performanță. O sticlă de detergent deschis la culoare și un pachet sensibil la oxigen au nevoie de dovezi diferite, chiar dacă volumul și greutatea totală se potrivesc.
Transformați cerințele în elemente de acceptare
Înlocuiți termenii liberi, cum ar fi „barieră bună” sau „rezistență ridicată” cu un test definit și o limită de acceptare. Indicați dacă sticla trebuie să reziste la o anumită secvență de manipulare, să păstreze un aspect specificat sau să îndeplinească un obiectiv de protecție a produsului. Condiția de testare aparține limită, inclusiv conținutul sau simulantul, atunci când este relevant.
| Cerinţă | Intrebare de selectie | Dovezi de solicitat |
|---|---|---|
| Culoare constantă a suprafeței | Ce strat poartă culoarea și ce variație de intrare este permisă? | Probă de aspect aprobată și probe de probă pe parcursul întregii runde |
| Material reciclat în miez | Ce sursă, grad și material trebuie să gestioneze sistemul? | Specificația materialului, maparea alimentării și rezultatele piesei finite |
| Protecția produsului | Ce substanță trebuie să păstreze peretele înăuntru sau afară? | Ținta barierei, condițiile de testare și validarea la nivel de pachet |
| Manipulare și stivuire | Ce locații și încărcături containere controlează performanța? | Limite de trasare și încercări mecanice convenite |
| Ieșire de producție | Câte containere acceptate sunt necesare în timpul stabilit? | Cerere brută de topire, numărări acceptate, respingeri și jurnal de oprire |
Păstrați cerințele obligatorii separate de preferințe. Dacă o structură cu un singur strat trece deja de specificație, utilizați-o ca opțiune de referință. O propunere multistrat are nevoie de un motiv clar: o suprafață diferită, un material de bază definit, o funcție de barieră sau o altă cerință pe care referința nu o poate îndeplini din punct de vedere economic.
Indicați și mixul de produse. O linie care servește comenzi lungi repetate are o sarcină diferită de schimbare față de cea care face loturi scurte în mai multe culori. Includeți cele mai mici și mai mari produse planificate, în loc să testați doar sticla cea mai ușoară. Acest lucru oferă discuției despre echipament o limită utilizabilă.
Oferiți fiecărui strat o treabă înainte de a alege structura
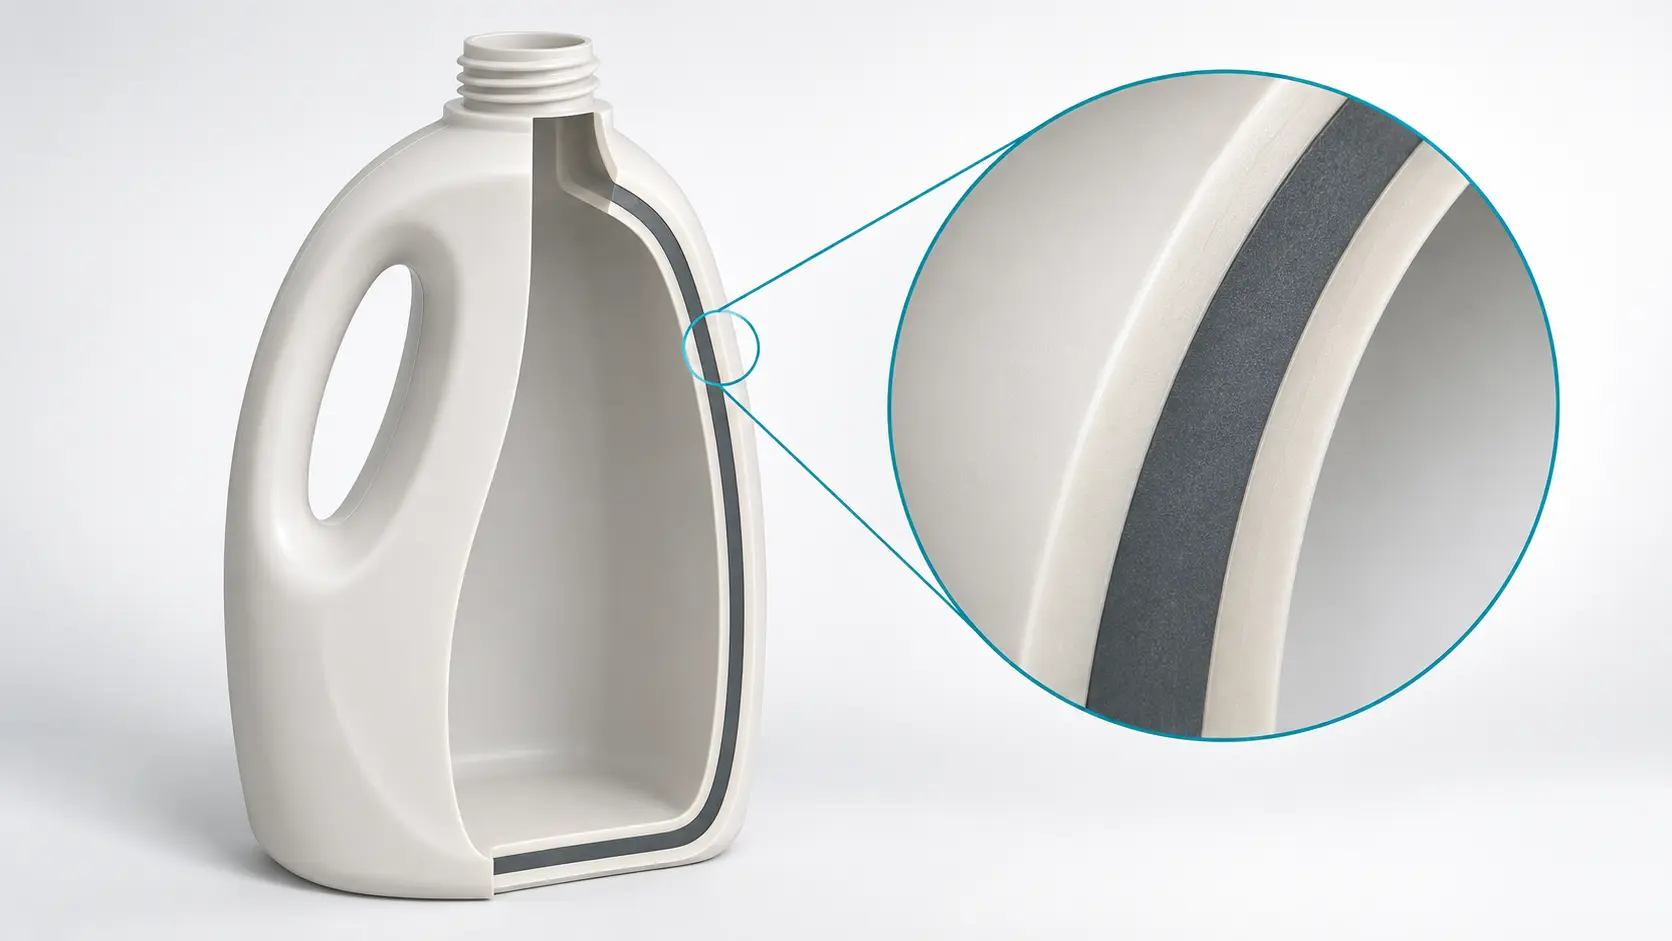
Turnarea prin suflare prin co-extrudare combină fluxurile de material într-un paraison stratificat înainte ca matrița să formeze partea goală. Întrebarea de selecție este cum aceste straturi servesc containerul. a lui KingglePrezentare generală a coextrudării multistratexplică procesul de bază și funcțiile comune ale stratului.
O mașină de suflat cu dublu strat poate fi relevantă atunci când suprafețele interioare și exterioare au nevoie de formulări diferite. O mașină de suflat cu trei straturi adaugă un miez separat între aceste suprafețe. Nicio descriere nu stabilește rezistența, compatibilitatea chimică sau performanța barierei în sine. Aceste proprietăți necesită încă materialele selectate, geometria și rezultatele testelor.
| Conceptul de structură | Motiv pentru a-l evalua | Întrebare care rămâne |
|---|---|---|
| Un singur strat | O singură formulă îndeplinește cerințele complete ale produsului | Containerul finit trece la greutatea propusă? |
| Două straturi | Separați formulările interioare și exterioare | Suprafețele și interfața rămân acceptabile? |
| Trei straturi | Atribuiți o formulă de bază independent de ambele tenuri | Partajarea de bază intenționată poate funcționa cu skin-uri și performanțe acceptabile? |
| Structură barieră cu straturi de legătură | Combinați o rășină barieră selectată cu materiale structurale | Calitățile de rășină, interfețele și performanța pachetului sunt validate? |
Specificați materialele ca sistem
Pentru o structură piele/miez/piele, identificați pachetul de rășină și aditiv la fiecare poziție. Distingeți materiile prime reciclate achiziționate de echipamentele de producție returnate printr-o râșniță. O rețetă descrisă simplu ca „nou/vechi/nou” ascunde informațiile necesare pentru a evalua consistența și manipularea materialelor.
Nu tratați un miez reciclat îngropat ca dovadă automată a adecvării pentru conținut. Solicitați documentația materialului și evaluarea specifică produsului necesare pentru utilizarea prevăzută. De asemenea, conținutul reciclat și reciclabilitatea sunt întrebări separate. Una se referă la ceea ce intră în container; celălalt se referă la ce se poate întâmpla după pachetul complet.
Un strat de barieră modifică sistemul material
se identifică KurarayEVAL EVOH ca material de barieră la gazutilizate în ambalaje și alte aplicații. Saleprezentare tehnicăilustrează, de asemenea, straturi de legătură între poliolefină și EVOH. Acele poziții de adeziv aparțin analizei structurii și echipamentelor, nu în afara numărului de straturi.
Solicitați combinația completă de rășini, inclusiv gradele de adeziv, instrucțiunile de manipulare și condițiile de barieră convenite. O valoare a permeabilității materialului nu este un rezultat al termenului de valabilitate pentru o sticlă finită. Containerul, închiderea, conținutul și condițiile de utilizare au nevoie de propria validare. Adăugarea unei rășini barieră fără această specificație lasă decizia de cumpărare neterminată.
Verificați dacă mașina citată poate rula rețeta stratului
O mașină de turnat prin extrudare prin suflare multistrat trebuie să se potrivească atât cu recipientul, cât și cu fluxurile de material care îi alimentează capul. Solicitați un program de echipamente care să numească fiecare extruder, alimentator, cale de material și poziție a stratului. Desenul ar trebui să identifice, de asemenea, punctele de evacuare a matriței, stațiile și cavitățile matriței. Aceste numere descriu diferite părți ale sistemului.
O mașină cu mai multe capete produce mai multe parioni pentru un eveniment de turnare. Un cap de matriță multistrat formează straturi în interiorul unui perete paraison. Un citat poate combina aceste caracteristici, dar una nu o stabilește pe cealaltă. De asemenea, numărul de straturi singur nu oferă un număr de extruder fiabil. Citiți maparea actuală a fluxului.
Dimensionați fluxurile de material cu unități complete
Utilizați cererea brută paraison pentru dimensionarea extrudarii. Numai masa finită a sticlei omite materialul care devine tăiat. Definiți masa brută pe container turnat și numărul de containere formate pe oră. Pentru un aranjament cu mai multe prize, includeți toate containerele în acea rată de producție.
Luați în considerare o sticlă ipotetică cu o masă finită de 40 g și o alocare brută de paraison de 55 g. Să presupunem că linia formează 1.200 de sticle pe oră înainte de eliminarea calității. Diferența de 15 g este tăiată în acest exemplu, nu o alocație standard pentru resturi. Aceste intrări ilustrează metoda; nu sunt rezultate de producție Kinggle.
Cererea fluxului de material = cererea brută de topire × fracția de masă atribuită
| Poziţie | Cotă de masă atribuită | Debit necesar |
|---|---|---|
| Pielea exterioară | 20% | 13,2 kg/h |
| Miez | 60% | 39,6 kg/h |
| Pielea interioară | 20% | 13,2 kg/h |
| Total | 100% | 66,0 kg/h |
Rețeta 20/60/20 este o ipoteză de calcul, nu un raport recomandat de conținut reciclat. Dacă un flux de material alimentează mai multe poziții, combinați acele poziții atunci când calculați sarcina acelui flux. Verificați, de asemenea, cea mai mică sticlă planificată și cota de strat. O cifră de ieșire maximă nu stabilește o funcționare stabilă la o rată de avans scăzută.
Utilizați opțiunile de produs Kinggle ca punct de plecare
a lui KinggleKGB2L 2L mașină cu o singură stațielistează opțiuni cu un singur, dublu și trei straturi. TheKGB5D 5L mașină cu două stațiilistează aceleași opțiuni de strat pe o platformă diferită. Ambele pagini descriu separat configurații cu mai multe capete, ceea ce întărește de ce numărul de straturi și numărul de ieșiri necesită intrări separate în cotație.

Clasele de capacitate publicate sunt utile pentru restrângerea platformei. Ele nu înlocuiesc o revizuire a configurației specifice rășinii. Întrebați ce modele de șuruburi, sisteme de alimentare și opțiuni de cap servesc rețetei propuse. Nu tratați o figură de plastifiant HDPE de bază ca fiind capacitatea combinată a unui sistem multistrat nespecificat.
Pentru o cotație pentru o mașină de turnare prin suflare cu coextrudare, înregistrați intervalul de debit convenit pentru fiecare flux de material, cerințele de pregătire, filtrarea acolo unde este necesar, controalele rețetei și procedura de purjare. Precizați ce auxiliare include prețul. Un circuit de material care funcționează într-o demonstrație poate avea nevoie de echipamente în afara limitei mașinii menționate.
Verificați straturile din recipientul turnat, nu doar pe ecranul rețetei
Controlul raportului stratului începe cu furnizarea de material, dar acceptarea aparține containerului finit. Un ecran care afișează procentele corecte nu arată grosimea stratului la un umăr sau la un colț. Greutatea totală a părții este, de asemenea, insuficientă: descrie întregul container, nu unde a ajuns fiecare material.
Păstrați trei înregistrări separate: rețeta de masă, profilul total al grosimii peretelui și distribuția stratului măsurată în piesă. Chiar și într-o secțiune ideală, densitățile diferite ale materialului înseamnă că o fracție de masă nu este automat o fracțiune de grosime. Formarea și curgerea locală adaugă un alt motiv pentru a inspecta recipientul, mai degrabă decât a converti un procent din rețetă într-o garanție de perete.
Construiți un plan de probă bazat pe locație
Selectați locațiile de măsurare din desenul real. Includeți zonele în care geometria sau utilizarea face ca o secțiune subțire să aibă consecințe, apoi adăugați suficiente locații ale corpului pentru a afișa modelul de distribuție. Identificați stația, priza, ora și revizuirea rețetei pentru fiecare probă. În caz contrar, o tavă mixtă de sticle poate ascunde o problemă specifică poziției.
Utilizați o metodă de secționare și măsurare potrivită materialelor. Inspecția vizuală obișnuită poate să nu distingă straturi similare de rășină. Atunci când un strat funcțional subțire controlează performanța, convineți cum îl va identifica laboratorul și cum vor fi testate proprietățile relevante ale pachetului. O fotografie a unui perete tăiat singură nu este un rezultat complet de barieră.
Diagnosticați simptomul înainte de a schimba rețeta
Dacă culoarea exterioară pare inconsecventă, comparați mai întâi lotul de material aprobat, formula de culoare și distribuția măsurată a pielii. Creșterea imediată a colorantului poate masca un simptom în timp ce se schimbă costurile și condițiile de proces. Pentru separarea aparentă, revizuiți împerecherea materialelor, cerințele de adeziv și înregistrarea procesării înainte de a regla fiecare extruder simultan.
Pentru o zonă locală subțire, inspectați poziționarea paraisonului și distribuția totală a peretelui alături de măsurătorile stratului. a lui Kinggleghid de programare paraisonexplică de ce contează sincronizarea profilului, alinierea sculelor și stabilitatea extrudarii. Salvați o linie de bază și modificați câte o variabilă controlată, astfel încât următorul eșantion să poată explica efectul.
Potriviți verificările de performanță cu domeniul lor.ASTM D2463-23abordează rezistența la impact la cădere a recipientelor termoplastice turnate prin suflare umplute cu apă.ASTM D2659-16(2023)abordează proprietățile zdrobirii coloanelor. Niciun test în sine nu stabilește performanța barierei sau compatibilitatea cu conținutul dorit. Acordați metodele aplicabile și limitele produsului înainte de încercare.
Comparați costul pe container acceptat, nu numai prețul rășinii
Un preț mai mic de miez-rășină poate susține o investiție multistrat, dar comparația financiară are nevoie de același produs acceptat la final. Comparați structurile numai după ce ambele îndeplinesc specificațiile containerului. În caz contrar, opțiunea aparent mai ieftină poate conține pur și simplu mai puțin material necesar pentru a trece testul.
Mențineți costul de achiziție separat de circulația internă. Trim trimis printr-o mașină de șlefuit și returnat la linie încă mai are nevoie de manipulare, energie și control. Cu toate acestea, nu este o altă achiziție a aceluiași polimer. Contorizarea masei brute de extrudare ca rășină proaspătă achiziționată la fiecare trecere poate supraestima costul materialului.
Utilizați un registru de lot cu o limită clară
Înregistrați intrările achiziționate consumate, producția acceptată, deșeurile nerecuperate, materialele de purjare și modificările stocurilor în aceeași perioadă. Urmăriți separat returnările interne. Încărcați pierderile de materiale acolo unde de fapt părăsesc acea limită, mai degrabă decât să aplicați un procent de deșeuri universal care poate conta de două ori tăieturile reciclate.
Exemplul de mai jos folosește unități de cost ipotetice, nu prețuri de piață sau o cotație Kinggle. Ambele opțiuni produc 10.000 de recipiente acceptate cu o greutate de 40 g fiecare. Să presupunem că nu există nicio modificare a inventarului. Rășina cu un singur strat costă 100 de unități/kg. Pentru opțiunea multistrat, amestecul de intrare achiziționat este 20% material exterior la 100, 60% miez la 75 și 20% material interior la 100 unități/kg.
= 85 unități de cost/kg
| Intrare sau rezultat | Un singur strat | Ipoteza cu trei straturi |
|---|---|---|
| Containere acceptate | 10.000 | 10.000 |
| Masa in containere acceptate | 400 kg | 400 kg |
| Intrare achiziționată consumată, inclusiv pierderile nerecuperate | 410 kg | 430 kg |
| Costul ponderat al intrărilor achiziționate | 100 unitati/kg | 85 unități/kg |
| Costul materialului achiziționat | 41.000 de unități | 36.550 de unități |
| Costul materialului pe container acceptat | 4,10 unități | 3.655 unități |
Calculul presupune că costul de amestec declarat se aplică tuturor intrărilor achiziționate consumate. Oferă în mod intenționat opțiunii multistrat mai multe pierderi nerecuperate. Chiar și așa, avantajul său din costul materialului este de 4.450 de unități pentru comandă. Această sumă este alocația disponibilă pentru costurile suplimentare de funcționare și de proprietate înainte ca avantajul să dispară.
Dacă opțiunea multistrat adaugă 2.000 de unități pentru comandă, costul său combinat în această comparație limitată devine 38.550 de unități sau 3.855 per container acceptat. Cotațiile reale necesită o limită mai completă: forță de muncă, utilități, întreținere și costul de proprietate al echipamentului suplimentar. Înlocuiți fiecare intrare presupusă cu propriul registru al fabricii.
Verificați programul de producție din spatele economisirii
Schimbările frecvente de rețetă sau de culoare pot determina pierderile de purjare și timpul de configurare. Comparați lungimile loturilor și secvența planificată a comenzii, nu doar o rulare stabilă. O economie de material demonstrată la o comandă lungă poate să nu acopere pierderile mai multor loturi scurte. Încercați schimbările pe care fabrica le va programa efectiv.
Păstrați calculul chiar și atunci când prețurile materialelor se modifică. Un model de cost util permite cumpărătorului să varieze prețul de bază, randamentul acceptat și dimensiunea lotului fără a modifica cerințele produsului. Ar trebui să dezvăluie unde propunerea nu mai plătește, mai degrabă decât să producă un singur procent atractiv de economisire.
Demonstrați configurația într-o încercare de mașină specifică materialului
Aranjați proba în jurul recipientului și materialelor prevăzute. O rășină demonstrativă ușoară poate stabili că mașina funcționează, dar nu poate răspunde dacă sistemul citat conține o formulă de bază pretențioasă sau un strat funcțional subțire. Identificați construcția achiziționată, configurația capului, auxiliarele și operațiunile din aval în planul de probă.
Înainte de a rula materialul, acordați planul eșantionului, metodele de măsurare, limitele produsului și definiția producției. Durata necesară depinde de ceea ce trebuie să arate procesul. Includeți stabilizarea, reaprovizionarea cu materiale sau o repornire relevantă atunci când acele evenimente fac parte din întrebarea de acceptare. O lungime de rulare arbitrară nu înlocuiește un test definit.
- Potriviți proba cu desenul de container aprobat, cu revizuirea matriței și cu clasele exacte de rășină. Înregistrați loturile de materiale și condițiile de pregătire.
- Confirmați maparea extruder-layer, rețeta de masă și echipamentul de manipulare a materialelor inclus. Salvați setările inițiale de control.
- Stabiliți condiția stabilă convenită. Înregistrați valorile reale ale procesului, intervențiile și orice modificare a rețetei în timpul testului.
- Colectați eșantioane urmăribile în funcție de stație, priză și oră. Păstrați mostrele nereușite în evidența calității, în loc să prezentați doar cele mai bune sticle.
- Măsurați locațiile specificate și efectuați testele funcționale convenite. Conectați fiecare rezultat de acceptare la proba și metoda sa.
- Înregistrați producția acceptată, pierderile nerecuperate și rezultatele relevante ale schimbării sau repornirii. Înghețați configurația și rețeta care a trecut.
Capacitate de proces separată de un eșantion atractiv
O probă poate trece în timp ce procesul continuă să se deplaseze. Comparați eșantioanele în fereastra de observare convenită și după evenimentele incluse. Dacă un lot de material sau o reumplere își schimbă aspectul sau distribuția stratului, păstrați dovezile și investigați cauza. Numai mediile pot ascunde eșecurile la o singură priză sau la un moment dat.
Pentru ieșire, utilizați containere acceptate împărțite la timpul de producție convenit. Indicați cum intră în calcul opririle, respingerile și reținerile din aval. Dacă ținta se referă la linia completă, includeți tăierea și inspecția în limita testată. Un contor de mașină și o cutie de containere finite și acceptate măsoară rezultate diferite.
a lui Kinggleghid de testare de acceptare din fabricăexplică cum să conectați un rezultat la mașină, produs, metodă și limită. Pentru selecția multistrat, adăugați programul fluxului de material, măsurătorile stratului și revizuirea rețetei la acea înregistrare. Documentați elementele deschise și dovezile necesare pentru a le închide.
Solicitați o configurație care să poată fi reprodusă la fabrica de primire: clasele de materiale acceptate, căile de aprovizionare, identificatorii capetelor și sculelor, fișierele de rețetă, condițiile de utilitate și rezultatele probelor ar trebui să circule împreună cu mașina.
O încercare specifică materialului restrânge riscul de cumpărare la condițiile pe care părțile le-au verificat efectiv. Nu promite performanță pentru fiecare rășină sau produs viitor. Orice modificare a sistemului de materiale sau a specificațiilor containerului necesită o revizuire definită, mai degrabă decât o presupunere că același număr de straturi garantează același rezultat.
Trimiteți lui Kinggle desenul containerului, conținutul, gradele de rășină, funcțiile de strat prevăzute și ținta de ieșire acceptată. Adăugați mixul de produse și testele necesare, astfel încât propunerea de echipamente să poată aborda munca reală.
Discutați o configurație de mașină multistrat
Ningbo Kinggle Machinery Co., Ltd. ·sales@kinggle.com · +86-574-87103665
Întrebări frecvente
Este o mașină de suflat cu mai multe straturi întotdeauna mai bună decât o mașină cu un singur strat?
Nu. O mașină cu un singur strat este o referință rezonabilă atunci când o formulare îndeplinește specificațiile recipientului. Echipamentul multistrat este justificat de o cerință definită de suprafață, miez sau barieră și un caz de cost viabil. Comparați performanța acceptată a produsului și costul de operare, mai degrabă decât să tratați straturile suplimentare ca un grad de calitate.
O structură cu trei straturi necesită trei materiale diferite?
Nu. O structură cu trei straturi identifică trei poziții în perete, nu neapărat trei familii diferite de polimeri. Cele două piei pot folosi aceeași formulă, în timp ce miezul folosește alta. Solicitați orarul efectiv al materialelor și maparea furajelor; acele documente stabilesc modul în care capul selectat și extruderele creează structura.
Este o mașină de suflat cu mai multe capete la fel ca o mașină cu mai multe straturi?
Nu. Mai multe prize de matriță produc mai multe paraison pentru un eveniment de turnare. Echipamentele multistrat formează straturi de material în interiorul unui perete paraison. O mașină poate combina ambele caracteristici. Înregistrați separat numărul de ieșiri, structura stratului, stațiile și cavitățile, astfel încât cotația să nu confunde un aranjament de producție cu un aranjament de material.
Poate fi modernizată o mașină existentă cu un singur strat pentru producția multistrat?
Răspunsul depinde de sistemul de extrudare existent, spațiul disponibil, interfața capului, controale, utilități și debitul necesar. Obțineți o analiză de inginerie a construcției reale înainte de a bugeta o conversie. Nu presupuneți că o înlocuire a capului în sine asigură circuitele de material suplimentare sau intervalul de funcționare necesar pentru rețeta propusă.
Ce informații sunt necesare pentru o cotație de mașină de suflat multistrat?
Furnizați desenul containerului și starea finisată, conținutul, gradele de rășină, funcțiile stratului propus, ținta de ieșire acceptată și amestecul de produse. Includeți masa paraison brută dacă este cunoscută, testele necesare, utilitățile disponibile și domeniul de aplicare în aval. Dacă rețeta stratului nu este stabilită, definiți mai întâi cerințele de performanță, astfel încât furnizorul să poată evalua configurațiile adecvate.