Un știft de suflare furnizează aer în paraison și, în unele modele de extrudare prin suflare, ajută la calibrarea sau finisarea gâtului containerului. Diagnosticați defectele gâtului prin localizarea defecțiunii, verificarea completă a sculelor și a sistemului de închidere, apoi verificând corecția față de cerințele produsului.
Înainte de a schimba știftul de suflare
- Identificați locul unde gâtul devine mai întâi deteriorat sau în afara specificațiilor.
- Păstrați eșantioanele urmăribile până la stație, cavitate și revizuirea sculelor.
- Separați alinierea și uzura de întrebările legate de livrarea aerului, sincronizarea și răcirea.
- Confirmați rezultatul cu sticla specificată, închiderea și condițiile de testare.
Ce face un știft de suflare în extrudarea prin suflare?
Știftul de suflare aparține aranjamentului de suflare. Furnizează aer care extinde un paraison capturat împotriva mucegaiului. La sistemele proiectate pentru un finisaj calibrat, ansamblul știftului de suflare funcționează și cu sculele pentru gât. Un inel de tăiere, un pasaj de răcire sau o altă caracteristică de finisare depinde de designul real; Numele singur nu identifică funcțiile furnizate.
Eastman descrie metode de suflare a știfturilor pentru calibrarea și tunderea filetuluighid de extrudare prin suflare pentru copoliesteri. Acesta este un exemplu util al relației cu instrumente. Valorile sale de configurare specifice rășinii ar trebui să rămână cu materialele și aranjamentele echipamentelor descrise în acel ghid.
Identificați caracteristica înainte de a atribui cauza
Finisajul sticlei include funcții cu diferite lucrări. Orificiul gâtului, filetul exterior și zona de contact de etanșare au nevoie de propriile referințe de desen. Închiderea se poate etanșa împotriva unei căptușeală sau a unei alte suprafețe de contact proiectate. Înregistrați aranjamentul real de etanșare înainte de a descrie un semn ca cauza unei scurgeri.
Finisajul exterior provine din secvența completă de scule și formare. Alocarea tuturor pe știftul de suflare omite instrumentele de împerechere. Prin urmare, o reclamație dimensională ar trebui să identifice caracteristica, metoda de măsurare și instrumentele care o influențează.
Un știft de matriță și o tijă de miez IBM sunt referințe diferite
Știftul sau dornul matriței aparține instrumentului de formare a topiturii de la capul matriței. Confundarea acelei componente cu știftul de suflare poate duce la o solicitare de întreținere către un ansamblu greșit. Utilizați desenul piesei și identificarea ansamblului mai degrabă decât o poreclă de atelier.
Turnarea prin suflare prin injecție utilizează un aranjament diferit de preformă și miez. Acest ghid abordează verificările gâtului prin extrudare prin suflare. Pentru caracteristicile mucegaiului dincolo de gât,Ghid de proiectare a matriței de extrudare prin suflareexplică relația mai largă dintre formare, răcire și aerisire.
Localizați defectul gâtului înainte de a schimba știftul de suflare
Păstrați o sticlă eșuată înainte de a ajusta rețeta. Marcați defectul și orientarea acestuia. Identificați stația și cavitatea, apoi păstrați o probă comparabilă acceptabilă. Un raport care spune doar „problemă la gât” lasă deschise mai multe investigații foarte diferite.
Separați o scurgere prin peretele gâtului de o scurgere la interfața butelii și închiderii. De asemenea, verificați dacă dispozitivul de testare a scurgerilor contactează sau etanșează aceeași caracteristică ca și închiderea finală. O problemă de fixare și o scurgere a ambalajului pot necesita lucrări de corecție diferite.
Comparați piesa în etape succesive
În cazul în care procedura de calitate permite prelevarea în siguranță, se compara gâtul după turnare, după tundere și după manipularea în aval. Adăugați pachetul închis când eșecul apare după limitare. Colectați prin puncte de prelevare aprobate; accesul la sculele mobile nu este o metodă de eșantionare.
Dacă un semn de contact apare pentru prima dată după tăiere, revizuiți aranjamentul de tăiere și suport înainte de a schimba alinierea bolțului de suflare. Dacă un gât își schimbă forma în timpul perioadei de condiționare specificate, includeți istoricul termic în revizuire. Aceste observații ghidează următoarea verificare; ei nu stabilesc singure o cauză.
Utilizați modelul fără a-l transforma într-un diagnostic
O stație afectată merită o privire atentă asupra traseului de instrumente și manipulare. O problemă în mai multe cavități justifică o revizuire și a condițiilor comune. Niciun model nu exclude o cauză legată de scule: mai multe ansambluri pot avea același design, instrucțiuni de configurare sau înlocuire recentă.
Înregistrați ceea ce s-a schimbat înainte de prima probă respinsă. Intrările utile includ instalarea matriței, materialul sau lotul de închidere, lucrările de întreținere și revizuirea rețetei. Păstrați starea inițială vizibilă în înregistrare, astfel încât o schimbare ulterioară să poată distinge o observație de o explicație suspectată.
Când defecțiunea este de fapt în corp sau sudură inferioară, utilizațighid mai larg de depanare a extrudarii prin suflare. Inspecția gâtului nu trebuie să absoarbă fiecare defect al containerului într-o reparație a știftului.
Patru modele de defecte ale gâtului și dovezi de colectat
Un tabel util de depanare îi spune tehnicianului ce trebuie să examineze înainte de a alege o reglare. Defecte similare pot implica diferite etape. Păstrați componenta suspectată separată de caracteristica observată până când măsurătorile sau o comparație controlată susțin conexiunea.
a lui FormosaGhid de suflare pentru polietilenă și polipropilenă, revizuit în aprilie 2025, identifică mai multe cauze posibile ale scurgerii închiderii. De asemenea, tratează separarea super-blițului și ovalitatea gâtului ca subiecte distincte de depanare. Această distincție este mai utilă decât o instrucțiune generală pentru a înlocui știftul de suflare.
| Defect observat | Dovezi de colectat mai întâi | Întrebări de separat | Verificați după corectare |
|---|---|---|---|
| Gât oval sau distorsionat | Dimensiunile desenului, orientarea măsurătorilor și starea eșantionului la fiecare etapă | Geometrie de formare, schimbare termică, eliberare și manipulare | Aceleași dimensiuni la momentul de condiționare convenit |
| Zona de etanșare striată sau deteriorată | Marcați poziția, modelul de contact și prima etapă care arată deteriorarea | Contactul sculei, tăierea, suporturile și contactul în aval | Starea suprafeței și funcția relevantă a pachetului |
| Blițul superior rămâne atașat sau se rupe | Muchia tăiată, identitatea sculei și starea perechii de tăiere reale | Uzura, geometria de împerechere și secvența de tăiere aprobată | Separare curată și un finisaj nedeteriorat |
| Pachetul se scurge după acoperire | Locația scurgerilor, identitatea sticlei și a închiderii, condiții de asamblare și de testare | Geometria gâtului, contact de etanșare, compatibilitate cu închiderea și configurarea de testare | Pachetul închis specificat conform testului convenit |
Ovalitatea necesită o condiție de măsurare
Măsurați caracteristica definită în orientările cerute de desenul sau planul său de inspecție. Păstrați timpul de măsurare și starea probei. Compararea unei sticle calde direct din mașină cu o referință condiționată poate ascunde dacă diferența a apărut în timpul formării sau răcirea ulterioară.
Un gât care arată oval este un motiv pentru a investiga. Nu sunt dovezi suficiente pentru a prescrie o nouă poziție a știftului. Verificați condițiile termice și de manipulare relevante alături de referințele de scule înainte de a selecta acțiunea corectivă.
Semnele de suprafață și blițul atașat necesită înregistrări diferite
Fotografiați o partitură cu direcția și locația vizibile. Pentru o zonă de etanșare deteriorată, identificați suprafața de contact dorită folosind desenele sticlei și închiderii. Pentru blițul atașat, păstrați marginea tăiată și înregistrați componentele care formează perechea de tăiere. Acestea sunt întrebări diferite chiar și atunci când ambele defecte apar lângă gură.
Înainte de a ascuți sau înlocui o componentă de tăiere, confirmați că ansamblul permite acest lucru și că unealta asociată este adecvată. Repararea unei margini fără a revizui componenta sa de împerechere poate lăsa investigația incompletă.
O scurgere a capacului aparține pachetului complet
Confirmați ce închidere a fost montată și cum a fost aplicată. Un gât poate trece verificarea unidimensională în timp ce pachetul complet nu își îndeplinește funcția specificată. În schimb, un rezultat inacceptabil al testului poate proveni din aranjamentul testului în sine. Repetați verificarea cu configurația aprobată înainte de a trata rezultatul ca dovadă a unei defecțiuni a sculei.
Pentru închideri cu filet continuu,ASTM D2063/D2063M-24abordează reținerea cuplului folosind echipamente de testare manuală. Domeniul său de aplicare publicat se referă la cuplul de îndepărtare în condiții definite. Un rezultat al cuplului trebuie înregistrat ca rezultat; nu înlocuiește testul de scurgere specificat al pachetului.
Verificați separat alinierea, uzura, livrarea aerului și sincronizarea
Expresia „verificați știftul” necesită un plan de inspecție în spate. O eroare de poziție, o suprafață de contact deteriorată și livrarea restricționată a aerului sunt constatări diferite. Combinarea acestora într-o singură instrucțiune de întreținere face dificilă explicarea de ce a fost selectată o anumită reparație sau modificare a setărilor.
Alinierea începe cu referințe aprobate
Confirmați ansamblul știftului de suflare, uneltele pentru gât și referințele de montare față de desenele lor. Identificați care caracteristică furnizează datele și ce poziție este măsurată. O linie trasată pe o fotografie nu poate stabili relația dintre suprafețele ascunse.
Utilizați metoda de inspecție a producătorului mașinii și procedura de acces în siguranță. Comparați măsurătorile relevante cu limitele aprobate pentru acel ansamblu. Când instrumentul de montare sau de potrivire s-a schimbat, revizuiți întregul teanc de componente înainte de a presupune că poziția anterioară rămâne aplicabilă.
Separați semnele vizibile de uzura măsurată
Un semn vizibil trebuie înregistrat, dar semnificația sa depinde de locul în care componenta contactează produsul sau instrumentul de asociere. Comparați marca cu locația defectului și cerințele aplicabile ale desenului. Numai aspectul suprafeței nu stabilește un prag universal de înlocuire.
Verificați identitatea inserțiilor, inelelor și a altor componente asociate în cazul în care acestea fac parte din design. Două piese care se potrivesc fizic pot încă aparține unor versiuni diferite. O cerere de înlocuire ar trebui să includă relația de asamblare, nu doar o fotografie a știftului scos.
Examinați traseul complet al aerului
Utilizați diagnosticarea aprobată pentru a distinge condițiile de alimentare, restricțiile, funcționarea supapei și scurgerile din apropierea unealtei. Un afișaj de presiune în amonte este o dovadă. Investigația trebuie încă să stabilească dacă aerul necesar ajunge la proces prin calea și secvența intenționate.
Citirile ar trebui să identifice locația măsurării și starea ciclului. Nu deconectați o linie sub presiune și nu improvizați accesul pentru a obține o citire. Întrebările mai ample privind furnizarea plantelor aparțincerințele de utilitate ale mașinii; verificarea locală a sculei ar trebui să rămână urmăribilă până la mașina reală.
Timpul și răcirea au nevoie de propria lor comparație
Examinați evenimentele aplicabile de inserare, suflare, tăiere, evacuare și retragere. Unele dintre aceste funcții pot folosi un mecanism diferit sau pot să nu aparțină deloc știftului de suflare. Potriviți numele evenimentelor de pe HMI cu documentele echipamentelor reale înainte de a propune o ajustare.
Păstrați rețeta și distingeți o comandă de confirmarea că a avut loc o acțiune. TheSetări HMI și ghid de alarmăexplică valoarea înregistrării condițiilor reale cu secvența evenimentelor. Includeți răcirea gâtului și starea probei în cazul în care deformația observată le face relevante.
Utilizați limitele aprobate pentru mașină și scule. Un articol general nu poate stabili o cursă, un joc, o presiune, o forță de tăiere sau un increment de sincronizare sigur pentru un ansamblu neidentificat.
Un flux de lucru controlat de depanare și verificare
Notați separat observația și testul propus. „Bavuri vizibile după tăiere” este o observație. „Inelul de tăiere necesită înlocuire” este o ipoteză până când inspecția o susține. Păstrarea acestei distincții în evidență face ca predarea să fie mai utilă și împiedică o presupunere timpurie să devină explicația acceptată.
- Definiți cerința nereușită.Marcați locația, păstrați proba și confirmați metoda de inspecție sau de testare. Identificați dacă reclamația se referă la dimensiuni, starea suprafeței, tăierea sau pachetul închis.
- Blocați identitatea eșantionului în configurație.Înregistrați mașina, stația, cavitatea, revizuirea sculelor și lotul de materiale. Păstrați rețeta și identitatea de închidere atunci când eșecul implică plafonare.
- Inspectați în condițiile de siguranță specificate.Utilizați proceduri aprobate de acces și izolare înainte de întreținere sau de contact cu sculele. Operația de diagnosticare controlată necesită o procedură autorizată proprie.
- Testați cea mai puternică ipoteză susținută.Selectați o modificare autorizată în limitele aprobate. Păstrați alte condiții controlabile suficient de stabile pentru a interpreta comparația și documentați orice condiție care nu poate fi ținută.
- Repetați verificările relevante.Inspectați aceeași caracteristică și repetați testul funcțional specificat. Aplicați aceeași condiție de măsurare, astfel încât comparația să rămână semnificativă.
- Înregistrați decizia de eliberare.Păstrați rezultatele cu configurația revizuită. Urmați planul de calitate pentru verificarea continuă și identificați cine a aprobat lansarea producției.
Întreținerea introduce pericole dincolo de problema calității.Ghidul OSHA privind energia periculoasăidentifică pornirea neașteptată și eliberarea energiei stocate ca riscuri serioase de întreținere. Izolarea specifică mașinii trebuie să abordeze sursele de energie relevante. O comandă de oprire HMI în sine nu trebuie tratată ca un substitut pentru procedura de izolare necesară.
Păstrați o scurtă înregistrare care să susțină concluzia
O comparație necesită o fereastră de inspecție definită. Înregistrați numărul examinat și numărul care nu a reușit la același criteriu menționat. Etichetați separat verificările repetate ale aceleiași probe, astfel încât înregistrarea să nu le socotească drept sticle suplimentare.
| Înregistra | Ceea ce îi aparține |
|---|---|
| Identitate | Revizuirile mașinii, stației/cavității, matriței, ansamblului de suflare și desenelor |
| Linia de bază | Locația defectului, cea mai timpurie etapă afectată, rețetă și starea probei |
| Dovezi de inspecție | Fotografii, caracteristici măsurate, metodă și limite de acceptare aplicabile |
| Schimbare controlată | Acțiune aprobată, persoană responsabilă și condiții deținute sau modificate |
| Verificare | Cantitatea inspectată, defecțiuni, condiții de testare, verificări continue și aprobare de eliberare |
Dacă este raportată o rată, definiți-o ca sticle inspectate nereușite împărțite la toate sticlele inspectate în acea fereastră. Păstrați criteriul și baza de eșantionare consistente între comparații. Un eșantion mic fără defecțiuni observate este un rezultat al eșantionului, nu o promisiune că producția viitoare va fi lipsită de scurgeri.
Creșteți un rezultat nerezolvat cu dovezile originale intacte. Trimiterea mostrelor eșuate și acceptabile cu identitatea sculei este mai utilă decât trimiterea numai a rețetei finale. Furnizorul sau echipa de calitate poate analiza apoi ceea ce a fost observat efectiv și ceea ce a schimbat fiecare încercare de corectare.
Întrețineți și înlocuiți ansamblul corect de știfturi
Identificați ansamblul înainte de a comanda un înlocuitor. Păstrați împreună numărul de serie al mașinii, identificarea matriței și revizuirea desenului de suflare. Includeți inserția de gât și componentele de tăiere potrivite, acolo unde este cazul. Un nume comun de componentă sau un diametru exterior similar nu stabilește interschimbabilitatea.
Curățarea, reprelucrarea și înlocuirea necesită decizii diferite. Utilizați instrucțiunile de întreținere aprobate și limitele de acceptare. Lucrările de restaurare a suprafeței, ascuțire sau acoperire pot schimba o interfață funcțională, așa că obțineți aprobarea producătorului corespunzător, în loc să tratați fiecare semn vizibil ca pe o instrucțiune de reparație.
După instalare, repetați verificările cerute de lucrarea reală. Confirmați dimensiunile relevante ale gâtului și zona de etanșare, apoi verificați închiderea specificată și testul funcțional. Păstrați revizuirea configurației rezultată cu fișa de inspecție. TheLista de verificare a întreținerii preventiveplasează aceste înregistrări într-un plan mai larg specific mașinii.
Două referințe Kinggle-mașină de sticle
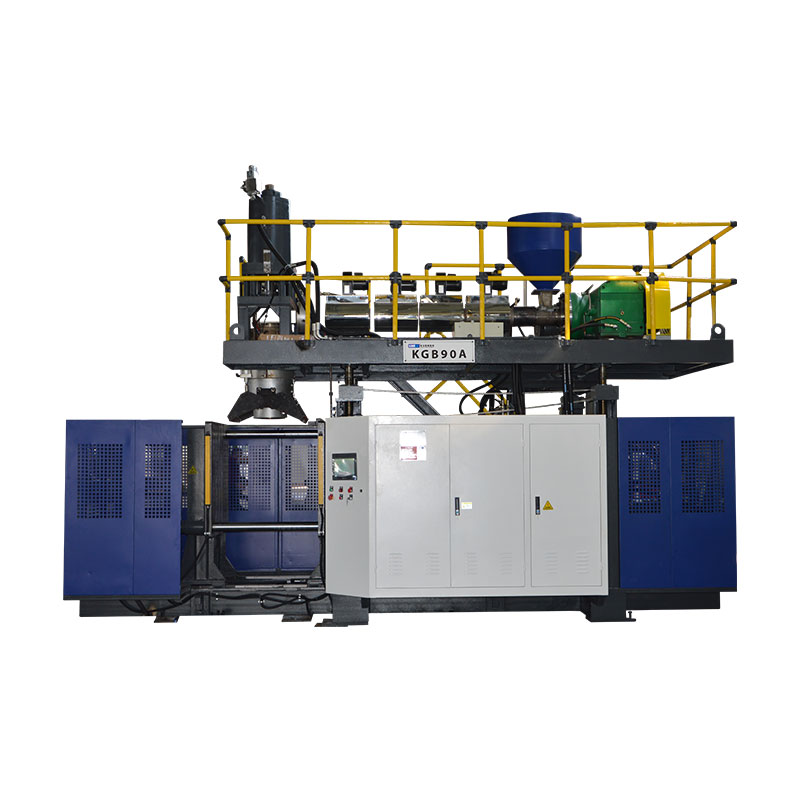
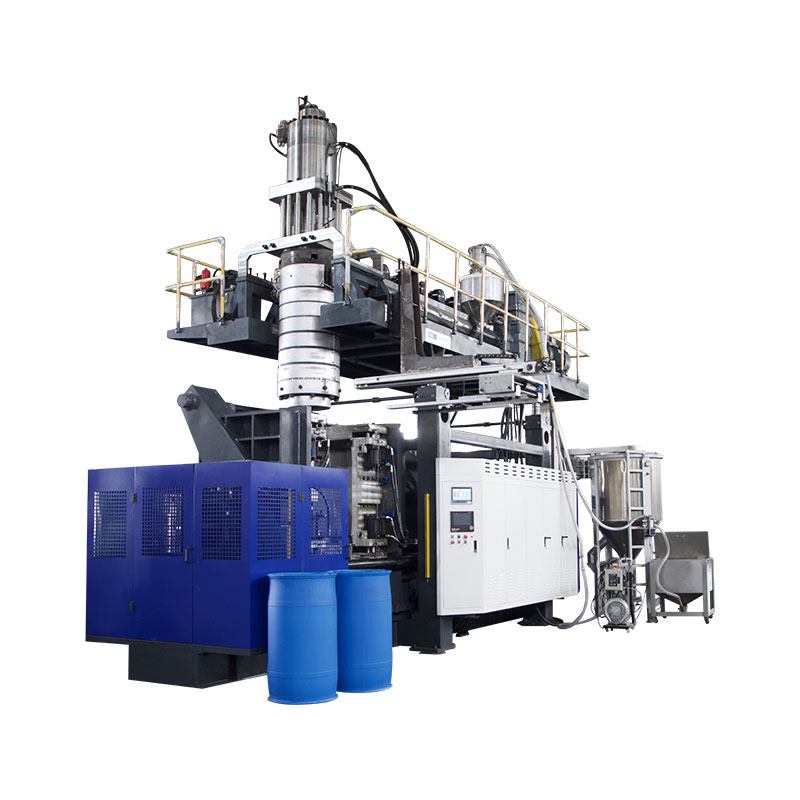
KGB5L și KGB5D oferă exemple relevante de mașini de sticle de extrudare continuă. Dispozițiile lor publicate de stație ajută la organizarea înregistrărilor de inspecție: păstrează identitatea stației și, acolo unde este cazul, identitatea capului și a cavității. Catalogul nu identifică un știft de suflare universal pentru fiecare sticlă produsă pe oricare platformă.


| Câmp publicat | KGB5L | KGB5D |
|---|---|---|
| Amenajarea stației | Singur | Dubla |
| Capacitate maximă a containerului | 5 L | 5 L |
| Diametrul șurubului | 60 mm | 70 mm |
| Capacitate de topire HDPE | 55 kg/h | 80 kg/h |
Surse: paginile legate de produse KGB5L și KGB5D. Capacitatea de topire este un câmp de material publicat, nu o rată acceptată pentru sticle sau un rezultat de calitate a gâtului.
Utilizați aceste cifre pentru a identifica platforma și a încadra o discuție de producție. Alegerea știfturilor de suflare depinde încă de finisajul sticlei, matriță, montaj și aranjamentul real de suflare. Diametrul știftului de matriță enumerat într-o specificație a capului de matriță nu înlocuiește un desen cu știfturi de suflare.
Pentru un proiect de mașină nouă, furnizați sticla și desenele de închidere înainte de a aproba domeniul de aplicare a sculelor. Pentru o instalație existentă, adăugați dovezile de identificare și inspecție a ansamblului curent. TheGhid de selecție a sticlelor din HDPEacoperă specificația de producție mai largă.
Întrebări frecvente despre știfturi și defecte ale gâtului
Este un știft de suflare același cu un știft de matriță?
Nu. Un bolt de matriță sau un dorn face parte din sculele de formare a topiturii. Un știft de suflare furnizează aer de suflare și poate avea sarcini legate de gât în designul special. Identificați oricare dintre componente din desenul său de ansamblu. Cuvântul comun „pin” nu face ca interfețele sau dimensiunile lor să fie interschimbabile.
Fiecare mașină de turnare prin extrudare prin suflare folosește același design cu știfturi de suflare?
Nu. Aranjamentele de suflare și finisare depind de produs și de scule. Caracteristicile de calibrare, răcire și tăiere sunt specifice configurației. Confirmați asamblarea și mișcarea efectivă înainte de a selecta un înlocuitor sau de a aplica o instrucțiune de configurare de la o altă mașină. Numai volumul containerului nu poate identifica componenta corectă.
Se poate scurge o sticlă când știftul de suflare este în stare bună?
Da. Investigați interfața completă a sticlei și a închiderii, inclusiv capacul specificat, contactul de etanșare și aranjamentul de testare. Determinați dacă apar daune în timpul turnării sau manipulării ulterioare. Un rezultat de scurgere identifică o verificare eșuată; nu identifică în sine ce unealtă, componentă sau starea procesului a cauzat defecțiunea.
Ce informații sunt necesare pentru a revizui un știft de suflare de schimb?
Furnizați modelul mașinii și numărul de serie, identitatea matriței, desenul și revizuirea ansamblului bolțului. Adăugați uneltele pentru gât de împerechere și desenele relevante pentru sticle și închidere. Pentru o investigare a defectelor, includeți identitatea eșantionului, fotografii, măsurători și secvența în care apare prima dată problema. Utilizați canalul de contact aprobat pentru documente tehnice.
Ce ar trebui verificat după repararea sau înlocuirea unui bolt de suflare?
Confirmați identitatea ansamblului și configurarea față de documentele aprobate, apoi inspectați caracteristicile gâtului afectate în condițiile de măsurare convenite. Repetați testul de ambalaj corespunzător cu dispozitivul de închidere specificat. Înregistrați cantitățile și defecțiunile, păstrați configurația revizuită și urmați planul de calitate pentru controale continue și lansarea producției.
Trimiteți detaliile despre mașină, scule și defectele gâtului
Începeți cu modelul și numărul de serie, identificarea sculei și o fotografie a defectului marcat. Includeți cerințele privind sticla și închidere, prima etapă de producție afectată și orice rezultat măsurat. Aceste detalii oferă discuției tehnice un punct de plecare definit.
Discutați despre cerința de scule și de producțieNingbo Kinggle Machinery Co., Ltd. ·Informații despre companie