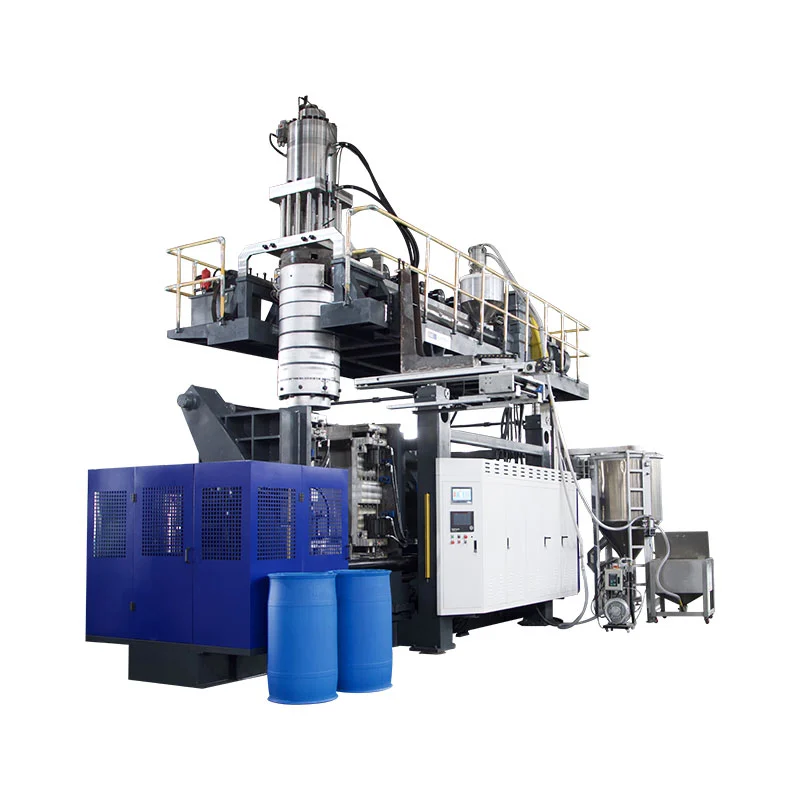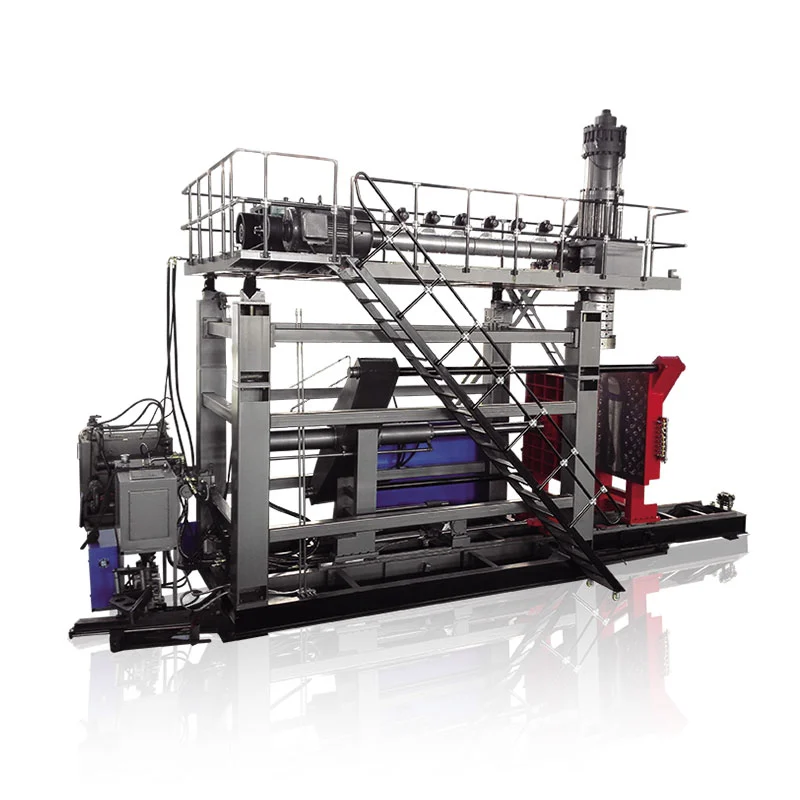

Configurați KGB110A dintr-un eșantion de produs măsurat, nu numai de la numele 160L. Înregistrați geometria piesei, greutatea netă, harta peretelui, rășina, tăierea și ținta de producție. Apoi utilizați acele intrări pentru a verifica învelișul matriței, cererea brută de paraison, recuperarea extrudarii, necesarul de cleme și utilitățile din fabrică.
O mașină de suflat de 160 de litri poate face produse foarte diferite. O barieră rutieră goală are o zonă proiectată largă. Un ponton poate avea zone lungi de tragere și cerințe de etanșare. Un panou de masă poate fi lat, dar relativ puțin adânc. Un nume de model nu elimină aceste diferențe.
Cel mai util punct de plecare este adesea obiectul aflat deja pe biroul cumpărătorului. Măsurați-l, cântăriți-l și marcați zonele care contează. Acest eșantion devine legătura dintre proiectarea produsului, scule, configurația mașinii și testul de acceptare.

Fișierul eșantion de șase pagini care ar trebui să conducă proiectul
Desen cotat al piesei, dimensiunea totală, deschideri, inserții și interfețe de asamblare.
Greutatea netă a părții, calitatea materialului, culoarea, aditivii și remacinarea permisă.
Harta grosimii peretelui cu locații critice și cerințe de testare a produsului.
Harta de tăiere care arată blițul de sus, coada de jos, resturile de mâner și alte pierderi.
Ținta de ieșire acceptată, modelul de schimburi, automatizarea și munca în aval.
Putere din fabrică, aer, apă, acces, ridicare și spațiu disponibil pentru celule.
Notă de date publicate:Titlul paginii curente și textul aplicației Kinggle plasează KGB110A în clasa 160L. Aceeași pagină arată în prezent 120 L în tabelul rezumat și cu capacitatea maximă. Acest articol urmărește poziționarea produsului 160L publicată, dar capacitatea exactă comandată trebuie confirmată în cotație și acord tehnic.
Începeți cu eșantionul de produs, nu cu eticheta de catalog
Eșantionul vă spune unde poate eșua decizia mașinii. Dimensiunile sale exterioare afectează matrița. Greutatea și tăierea acestuia afectează acumulatorul. Suprafețele sale largi afectează zona proiectată. Colțurile și mânerele adânci afectează distribuția peretelui. Comportamentul la răcire afectează timpul ciclului și eliminarea.
Volumul este încă util. Ajută la plasarea proiectului într-o gamă generală de mașini. Cu toate acestea, două produse cu același volum închis pot avea nevoie de capete, cleme sau orificii de matriță diferite. Un flotor voluminos poate conține mai mult aer în timp ce folosește mai puțină rășină decât un panou tehnic dens, cu nervuri locale și zone groase de montare.
Nu vă bazați pe piesa finită a unui concurent ca singură sursă. Dacă este posibil, adăugați fișierul de proiectare original și cerințele de performanță dorite. O probă copiată poate include grosimea peretelui care compensează o matriță sau un proces vechi. Repetarea acelui perete fără a-i înțelege treaba poate adăuga greutate fără a îmbunătăți performanța.
Kinggle este documentatprocesul de vânzareîncepe cu fotografii ale produsului, desene, greutate, dimensiune și material. De asemenea, solicită cerințe privind grosimea, puterea și rezistența chimică. Această ordine este practică, deoarece recomandarea mașinii urmează dovezile produsului.
Exemplul de fișier ar trebui să aibă un număr de revizuire. Dacă gâtul, mânerul, inserția sau lungimea totală se modifică, actualizați fișierul înainte ca mașina și matrița să fie înghețate. Acest lucru evită un proiect în care cotația se potrivește unui eșantion timpuriu, dar desenul de producție nu se mai potrivește cu celula cotată.
Creați un dosar eșantion care poate supraviețui revizuirii de inginerie
Începeți cu măsurătorile de bază. Înregistrați lungimea totală, lățimea și înălțimea. Adăugați diametrele de deschidere, finisajul gâtului, dimensiunea flanșei, spațiul liber pentru mâner și poziția oricărei inserții. Marcați linia de despărțire și zonele vizibile de prindere dacă proba le dezvăluie.
Se cântărește produsul complet pe o cântar calibrat. Apoi separați toate componentele detașabile care nu sunt suflate. Un capac, un dop, o inserție metalică sau o umplutură cu spumă nu trebuie luate în considerare ca plastic turnat. Înregistrați metoda de identificare a materialului în loc să presupuneți polimerul din aspect.
Grosimea peretelui necesită o hartă a locației. Numerotați punctele pe un desen sau pe o fotografie. Includeți colțuri, tranziții ale umerilor, mânere, contacte de bază, zone de montare și panouri largi. O singură grosime medie ascunde zona subțire care poate controla performanța.
Apoi, scrieți testele de produs. Un flotor, barieră de trafic, panou de mobilier și container industrial nu au aceleași criterii de trecere. Utilizați desenul real al cumpărătorului, cerințele de reglementare sau testul intern. Nu împrumutați un test de înălțime de cădere, sarcină sau scurgere de la un produs care nu are legătură.
| Eșantion de dovezi | Cum să-l înregistrezi | Decizia mașinii a fost afectată |
|---|---|---|
| Geometrie de ansamblu | Desen cotat sau fișier 3D verificat | Plicul mucegaiului, linia centrală, poziția capului și calea de îndepărtare |
| Greutate netă turnată | Greutate fără piese asamblate separat | Punctul de plecare pentru masa parională brută |
| Distribuție pe perete | Locații numerotate cu metoda de măsurare aleasă | Profilul Parison, distribuirea shot-ului și criteriile de încercare |
| Sistem de rășină | Calitatea, furnizorul, culoarea, aditivii și regulă de măcinare | Adecvarea șuruburilor, rata de topire și fereastra de procesare |
| Tăiați și fulgerați | Deșeuri de sus, de jos, mâner și lateral așteptate | Cererea acumulatorului și sarcina de remacinare |
| Teste funcționale | Metodă numită, condiție, dimensiunea eșantionului și limita de trecere | Design matriță, răcire, ținte de perete și domeniul FAT |
| Ieșire acceptată | Piese bune pe oră sau schimb după inspecție | Rata de recuperare, răcire, automatizare și capacitate în aval |
Un eșantion este o dovadă, nu o specificație completă. Poate avea substanțe chimice îmbătrânite, deformate sau absorbite. Folosiți-l pentru a pune întrebări mai bune, apoi plasați desenul aprobat și standardul de testare deasupra eșantionului fizic în ierarhia documentelor.
Citiți specificația KGB110A ca un set de verificări
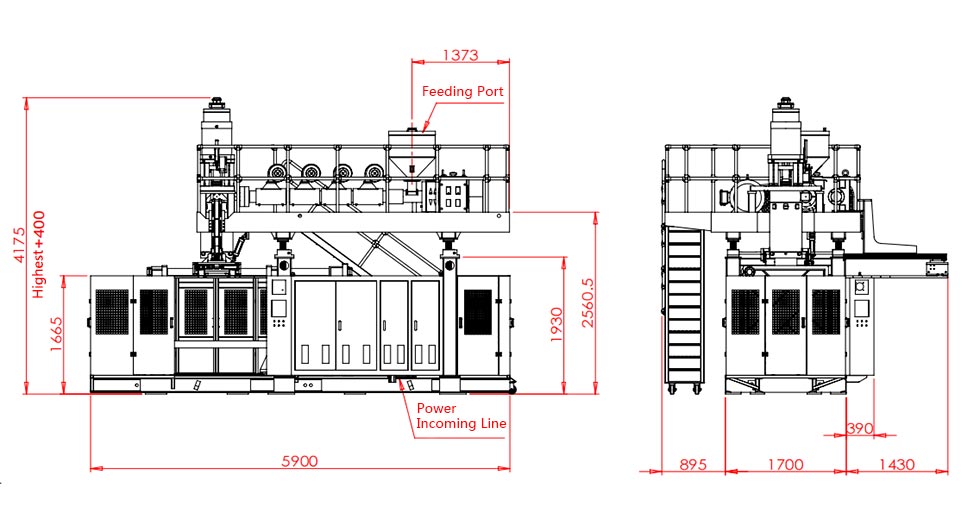
ThePagina produsului KGB110Apublică o dimensiune a mașinii de 6,6 x 4,2 x 5,2 m și o greutate a mașinii de 22 t. Secțiunea sa de prindere indică 760 kN, o plată de 1100 x 1400 mm și o matriță maximă de 1000 x 1400 mm. Pagina oferă, de asemenea, un interval de grosime a matriței de la 610 la 750 mm.
Pentru deschidere și mișcare, pagina arată de la 600 la 1600 mm și o cursă de mișcare de 600 mm. Aceste numere au nevoie de ansamblul matriței de lângă ele. Întrebarea utilă este dacă piesa completă răcită poate elibera și lăsa matrița cu robotul dorit, inserțiile și ornamentele încă atașate.
Secțiunea de extrudare prezintă un șurub de 110 mm, un raport L/D de 25, un motor extruder de 75 kW și patru zone de încălzire. Capacitatea de topire HDPE publicată este de 160 până la 200 kg/h. Acest interval aparține textului HDPE a paginii. Nu dovedește aceeași rată pentru alt material sau formulare.
Secțiunea principală publică o capacitate a acumulatorului de 12(20) L și o greutate a acumulatorului PE de 9(15) kg. De asemenea, listează un diametru maxim al știftului de 450(600) mm. Valorile între paranteze pot reflecta opțiunile de configurare, dar pagina nu definește regula. Propunerea trebuie să indice capul selectat, sculele matriței și baza de rășină.
Pagina descrie modelul standard cu un controler de grosime MOOG 100, braț robot și sistem de suflare inferioară. Acestea sunt declarații publicate de prima parte. Cotația trebuie să numească în continuare fiecare articol furnizat, interfața acestuia și orice modificare specifică proiectului.
Citirea fabricii:nu copiați tabelul într-o comandă de achiziție fără întrebările acestuia. Puneți măsurarea eșantionului, desenul matriței sau calculul de utilitate lângă fiecare specificație pe care este menită să le îndeplinească.
Traduceți forma produsului în spațiu de adaptare și îndepărtare a mucegaiului
Desenul produsului devine o matriță numai după adăugarea strategiei de contracție, a oțelului cu cavitate, a răcirii, a prinderii, a orificiilor de aerisire, a instrumentelor pentru gât și a montajului. Ansamblul rezultat poate fi mult mai mare decât produsul. O parte care pare confortabilă în interiorul unei limite de 1000 x 1400 mm poate deveni strânsă odată ce conexiunile și dispozitivele în mișcare sunt adăugate.
Verificați separat lățimea, înălțimea și grosimea instalată. Utilizați ansamblul complet, inclusiv plăcile de suport și adaptoarele. Confirmați modelul de montare față de referința platanului de 1100 x 1400 mm. Afișați conexiunile de apă, hidraulice, pneumatice și electrice în pozițiile lor instalate.
Deschiderea spațiului este o problemă de mișcare. Este posibil ca un panou de masă să fie nevoie să curețe coaste adânci. O barieră poate părăsi cavitatea într-un unghi. Un ponton poate rămâne flexibil când este fierbinte și poate avea nevoie de sprijin în timpul scoaterii. Mânerul robotului și rotația părții au nevoie de propriul plic măturat.
Planificați ruta de schimbare a matriței în același timp. Pagina KGB110A oferă o greutate a mașinii de 22 t, dar nu publică greutatea admisă a matriței. Solicitați lui Kinggle limita finală a greutății matriței, punctele de ridicare și desenul general al aranjamentului. Apoi verificați macaraua plantei, înălțimea cârligului și apropierea.
Răcirea matriței poate controla întregul ciclu. Suprafețele mari au nevoie de circuite echilibrate, în timp ce caracteristicile groase pot necesita o răcire concentrată. Theghidare matriță prin extrudare prin suflareacoperă mai detaliat prinderea, ventilarea și planificarea circuitelor.
Calculați cererea brută de paraison înainte de a alege capul
Acumulatorul trebuie să livreze tot materialul care părăsește matrița în timpul unui eveniment de turnare. Greutatea produsului finit este doar o parte. Capul alimentează, de asemenea, blitz, cozi, resturi de mâner și orice material pe care procesul de tundere îl îndepărtează.
Masa brută paraison = produs net turnat + flash și trim + alocație de proces documentată
Utilizați valori măsurate sau derivate din mucegai. Nu există un procent universal de deșeuri pentru flotoare, bariere, mobilier și piese tehnice.
Kinggle publică 9(15) kg ca linie de greutate a acumulatorului PE pentru KGB110A. Tratați-l ca referință pentru cap și material, nu ca capacitate de produs finit. Calitatea PE, temperatura de topire, conținutul reciclat și setarea matriței pot modifica comportamentul utilizabil. O altă rășină necesită propria sa revizuire.
Lungimea parionului contează cu masa. Un paraison lung se poate lăsa sau întinde înainte ca matrița să se închidă. O matriță largă poate reduce tragerea necesară în jurul produsului, dar poate modifica cerințele pentru cap și scule. Înregistrați dimensiunea matriței, intervalul programat, timpul de extrudare și poziția paraison în timpul testului.
Cererea brută afectează și remacinarea. Blițul puternic se poate încadra în acumulator în timp ce se creează un flux mare de resturi. Sistemul de granulare, transport și amestecare trebuie să țină pasul. Dacă măcinarea se întoarce în produs, procentul și controalele de contaminare aparțin formulării aprobate.
Lăsați domeniul de control pentru corectarea profilului. Un cap care rulează la marginea sa practică poate avea loc puțin pentru colțuri mai groase sau o paraison mai lungă. Testul ar trebui să arate o masă brută stabilă, o pernă acceptabilă și o plasare repetabilă a paraisonului pe o fereastră de eșantion definită.
Transformă harta peretelui într-un profil controlat de paraison
Harta de perete spune unde produsul are nevoie de material. Profilul paraison spune când ar trebui să se schimbe golul matriței pe măsură ce paraisonul părăsește capul. Conectarea celor două înregistrări este mai utilă decât copierea unui profil dintr-o altă parte.
Numerotați locațiile pereților pe desenul eșantion. După fiecare încercare, tăiați sau măsurați aceleași locații în aceeași ordine. Înregistrați greutatea părții și revizuirea profilului cu fiecare grup. Dacă mai multe setări se modifică simultan, echipa pierde motivul rezultatului.
Pagina KGB110A denumește un controler de grosime MOOG 100. OManual Moog DigiPack III găzduit de Kinggleexplică o metodă de control care stochează fișierele de produs și leagă grosimea programată a peretelui cu poziția mașinii. Este o dovadă utilă a procesului, dar nu identifică interfața exactă a controlerului furnizată pe fiecare KGB110A.
Un profil nu poate remedia fiecare defect. Geometria matriței și a dornului, centrarea capului, temperatura de topire, umflarea paraison și momentul matriței contează în continuare. Dacă paraisonul intră în matriță descentrat, adăugarea de material poate ascunde simptomul în timp ce crește greutatea.
Odată ce partea trece, salvați rețeta completă. Includeți materialul, culoarea, temperaturile, setarea fotografiei, fișierul de profil, suflarea, răcirea și revizuirea matriței. Theghid de programare paraisonoferă o secvență de acord mai completă.
Potriviți recuperarea extrudarii la răcire și la ieșirea acceptată
Tabelul public listează 160 până la 200 kg/h ca interval de capacitate de topire HDPE KGB110A. Întrebarea de producție este dacă șurubul selectat poate reumple acumulatorul înainte de următoarea împușcare, menținând în același timp o calitate stabilă a topiturii. O rată maximă de broșură nu poate răspunde la asta de la sine.
Calculați cererea orară brută de la paraison completă. Utilizați evenimentele de turnare planificate pe oră și punctele de vânzare active. Apoi comparați rezultatul cu rata de topire testată pentru starea reală de rășină, culoare și re-macinare.
Cererea brută de material, kg/h = masa brută paraison x evenimente de turnare pe oră x paraison active per eveniment
Pagina KGB110A listează 320 buc/h, dar etichetează ciclul de uscare. Ciclul uscat este o referință la mișcarea mașinii. Ieșirea produsului include recuperarea acumulatorului, formarea paraisonului, suflarea, răcirea, evacuarea, deschiderea, scoaterea, tăierea și pierderile de calitate.
Piesele mari petrec adesea o mare parte din ciclul de răcire. Acest timp poate permite extruderului să umple capul. Dacă o răcire mai bună a matriței scurtează ciclul, rata de topire necesară crește. Prin urmare, optimizarea ciclului trebuie să verifice recuperarea și calitatea peretelui, nu doar temperatura matriței.
Raportați părțile acceptate pe oră după verificările convenite. Păstrați ciclul uscat, ciclurile brute, respingerile și opririle în coloane separate. Theghid de optimizare a timpului de cicluarată cum să construiți un buget de timp pas cu pas.
Verificați 760 kN față de zona proiectată și presiunea procesului
Kinggle publică o forță de strângere de 760 kN pentru KGB110A. Acest număr devine util doar pe lângă zona proiectată a cavității și presiunea internă convenită. Zona proiectată este silueta cavității pe planul de despărțire. Nu este volumul sau suprafața containerului.
O barieră largă sau un blat poate crea o sarcină de separare semnificativă chiar și atunci când este puțin adânc. Un plutitor adânc, dar îngust se poate comporta diferit. Dispozițiile cu mai multe cavități sau cu mai multe părți măresc suprafața totală proiectată văzută de clemă.
Pagina de produs afișează o presiune de suflare de 0,8 MPa. Utilizați fereastra de producție reală în calcul. Aerisirea matritei, temperatura de topire, detaliile suprafeței și grosimea peretelui pot modifica presiunea necesară. Testul din fabrică ar trebui să înregistreze presiunea setată și presiunea disponibilă la intrare în mașină.
Starea blițului este o dovadă utilă. Creșterea fulgerului poate indica o forță de separare excesivă, zone de prindere uzate, probleme de aliniere sau exces de material. Nu corectați fiecare problemă cu blitz-ul prin creșterea forței de prindere. Inspectați matrița și procesați împreună.
Furnizorul de mașini și furnizorul de matrițe ar trebui să aprobe un calcul. Puneți în dosarul tehnic aria proiectată, presiunea procesului, cerința de clemă și factorul asumat. Acest lucru previne două aprobări separate care se bazează pe ipoteze diferite.
Verificați din nou calculul dacă aspectul cavității se modifică. Adăugarea unei a doua părți, mutarea liniei de despărțire sau mărirea unui panou poate schimba zona proiectată. Inserțiile și acțiunile laterale pot schimba, de asemenea, modul în care reacționează matrița. Desenul final al matriței, mai degrabă decât o schiță timpurie a produsului, ar trebui să închidă această verificare.
Definiți straturile de material în loc să vă bazați pe o frază caracteristică
Pagina KGB110A spune că platforma poate furniza produse cu un singur strat și poate construi, de asemenea, structuri cu două straturi sau mai multe straturi. Același tabel public de specificații listează un șurub de 110 mm și un motor extruder de 75 kW. Prin urmare, un proiect cu mai multe straturi are nevoie de un desen de configurare dincolo de tabelul standard.
Începeți cu motivul produsului pentru un alt strat. Poate fi plasarea culorii, materialul de bază reciclat sau o barieră funcțională. Indicați materialul din fiecare strat și raportul țintă. Verificați compatibilitatea, temperaturile de procesare și variația permisă.
Apoi solicitați diagrama căii de topire. Ar trebui să identifice fiecare extruder, adaptor, canal de cap și punct de control. Propunerea ar trebui să arate, de asemenea, dimensiunile motorului, sarcinile de încălzire, manipularea materialelor și totalul revizuit al utilității. O etichetă generică „multi-strat” nu definește acest echipament.
Munca de schimbare crește cu fiecare cale materială. Volumul de purjare, accesul la curățare, secvența culorilor și separarea deșeurilor afectează timpul de funcționare. Dacă produsul nu are nevoie de mai multe straturi, sistemul suplimentar poate adăuga muncă fără a crea valoare pentru cumpărător.
Direcție cu un singur strat
Utilizați un flux de rășină definit atunci când performanța produsului, culoarea și planul de reciclare pot fi îndeplinite cu o singură structură de perete.
Direcție cu mai multe straturi
Solicitați o configurație de coextruziune specifică proiectului atunci când fiecare strat are o funcție documentată și un interval de acceptare.
a lui Kinggleghidaj de coextrudare multistratexplică rolurile straturilor și întrebările care aparțin cererii de cerere.
Planificați celula completă în jurul unei mașini de 22 t
Dimensiunile mașinii publicate sunt 6,6 x 4,2 x 5,2 m. Greutatea mașinii este de 22 t. Aceste valori încep structura plantei. Acestea nu includ spațiul de service, scările, manipularea matriței, echipamentele cu rășină, compresorul, sistemul de răcire, finisarea în aval sau în aval.
Verificați mai întâi traseul vertical. Clădirea are nevoie de suficientă înălțime pentru mașină, acces la platformă și ridicare planificată. Marcați traseul pentru capul matriței și componentele extruderului dacă întreținerea necesită îndepărtarea deasupra capului. Confirmați capacitatea macaralei și atingerea cârligului din desenul final.
Pagina KGB110A publică 0,3 MPa și 120 L/min pentru apă de răcire. Fișa de proiect necesită, de asemenea, temperatura de intrare, limita de retur, calitatea apei, filtrarea și domeniul de aplicare al circuitului. Un număr de debit fără temperatură nu poate dimensiona sistemul de răcire.
Pentru aer comprimat, pagina listează 0,8 MPa și 1,8 m³/min. Confirmați cererea de vârf și medie, dimensionarea receptorului, punctul de rouă, filtrarea și dimensiunea conexiunii. Evenimentele mari de suflare pot reduce presiunea atunci când colectorul este subdimensionat.
Pagina etichetează 52 până la 60 kW ca consum mediu de energie. Deoarece kW este putere, tratați-o ca pe o referință publicată pentru puterea de funcționare. Nu îl convertiți în kWh per parte.EUROMAP 46.2leagă măsurarea energiei legate de produs de o anumită mașină, matriță și produs în condiții stabile.
Theghid de utilitate din fabricăacoperă limitele electrice, aer, apă, lucrări civile și acces. Utilizați desenul final al aranjamentului general mai degrabă decât plicul public pentru aprobarea instalării.

Demonstrați configurația cu un produs de încercare urmăribil
O probă din fabrică ar trebui să recreeze lucrarea produsului descrisă în fișierul exemplu. Trebuie să fie prezente matrița, rășina și opțiunile majore aprobate. Dacă se folosește un înlocuitor, înregistrați diferența și limitați concluziile în consecință.
Planificați secvența de mostre înainte de rulare. Numără piesele în ordinea turnării. Definiți când începe producția stabilă și cât durează fereastra de măsurare. EUROMAP 46.2 necesită condiții stabile ale mașinii pentru metoda energetică legată de produs și documentează calitatea produsului ca parte a contextului de testare.
- Identificați configurația.Înregistrați numărul de serie al mașinii, opțiunea capului, sculele matriței, revizuirea matriței, controlerul și automatizarea instalată.
- Verificați formularea.Înregistrați calitatea rășinii, furnizorul, culoarea, aditivii și conținutul de remacinare din materialul de probă real.
- Capturați rețeta.Salvați temperaturile, setările de fotografiere, profilul peretelui, setările de suflare, condițiile de răcire și sincronizarea automatizării.
- Închideți bilanţul de masă.Cântărește produsul, fiecare flux de tăiere și împușcarea brută completă. Comparați-l cu baza de cap citată.
- Măsurați harta de perete.Utilizați locațiile numerotate și metoda convenită. Păstrați citirile legate de fiecare număr de probă.
- Efectuați verificări funcționale.Aplicați numai testele și limitele specifice produsului scrise în cerința aprobată.
- Numărați rezultatele cu sinceritate.Ciclu de uscat separat, cicluri brute, piese acceptate, respingeri și opriri în perioada convenită.
- Înregistrați utilitățile.Măsurați puterea, aerul și apa la limite definite în timp ce produsul acceptat este fabricat.
- Închide obiectele deschise.Dați fiecărei abateri un proprietar, o acțiune corectivă, cerința de dovezi și data scadenței.
Nu selectați doar partea cea mai bună pentru raport. Păstrați o secvență care arată variația. Dacă rețeta se modifică, începeți un nou grup de mostre. Aceasta separă dezvoltarea procesului de dovezile de acceptare.
Acordați instrumentele de măsurare înainte de testare. Înregistrați rezoluția scalei, metoda grosimii și starea de calibrare acolo unde acestea afectează rezultatul. Utilizați aceleași instrumente pentru secvența de mostre. Dacă cumpărătorul și furnizorul măsoară cu metode diferite, comparați acele metode înainte de a decide că părțile nu sunt de acord.
Un rezultat eșuat necesită context. Păstrați setările aferente, istoricul alarmelor, numărul eșantionului și înregistrarea inspecției. O piesă corectată poate dovedi reparația, dar nu ar trebui să ștergă abaterea anterioară. Acest istoric ajută echipa să decidă dacă remedierea este stabilă sau temporară.
Stocați împreună datele brute, fotografiile, exporturile de rețete și rezumatele semnate. Theghid de testare de acceptare din fabricăoferă un protocol mai larg pentru verificări ale mașinii, produselor și documentelor.
Utilizați patru porți pentru a decide dacă KGB110A se potrivește
KGB110A se află pe lista scurtă când se închid patru porți de dovezi. În primul rând, matrița se potrivește cu platanul, plicul, intervalul de grosime și mișcarea. În al doilea rând, capul selectat poate oferi paraisonul brut cu un interval de control util. În al treilea rând, recuperarea prin extrudare sprijină ciclul țintă cu materialul real. În al patrulea rând, fabrica poate furniza utilitățile și manipularea necesare.
O etichetă de 160L nu poate înlocui nicio poartă. O parte lungă poate eșua verificarea mucegaiului. O piesă grea poate eșua verificarea loviturii. Un ciclu scurt poate eșua verificarea de recuperare. O fabrică cu înălțime limitată poate eșua verificarea instalării.
Deplasați în jos o gamă de mașini atunci când produsul și matrița sunt mult mai mici și platforma mai mare nu adaugă nicio capacitate utilă. Deplasați-vă în sus sau solicitați o altă configurație atunci când cererea de împușcare brută, spațiu de matriță sau clemă depășește intervalul dovedit. TheGhid KGB100B 120Lfurnizează verificările inginerești adiacente de nivel inferior.
Finalizați alegerea cu o matrice de cerințe semnată. Fiecare rând ar trebui să numească intrarea cumpărătorului, configurația propusă și dovezile care vor dovedi conformitatea. Elementele necunoscute ar trebui să rămână deschise în loc să fie înlocuite cu o presupunere a broșurii.
Modelul mașinii este apoi rezultatul fișierului de produs. Această comandă oferă designerului matriței, constructorului de mașini și cumpărătorului un set de fapte de la care să lucreze.
Întrebări frecvente
Pentru ce produse este destinată mașina de suflat KGB110A 160L?
Pagina de produse Kinggle listează butoaie, mobilier, flotoare, pontoane, jucării, piese auto și bariere de trafic. Acestea sunt familii de aplicații. Produsul specific necesită încă verificări pentru potrivirea mucegaiului, masa brută paraison, cererea de cleme, material, răcire și îndepărtare.
De ce ar trebui să trimit o probă fizică, precum și un desen?
Desenul definește geometria aprobată, în timp ce eșantionul ajută echipa de ingineri să inspecteze greutatea, linia de despărțire, tăierea, distribuția peretelui și manipularea. Folosiți ambele atunci când este posibil. Testele de desen și scrise ar trebui să controleze dacă eșantionul diferă de proiectul actual.
Este 320 buc/h producția de producție a KGB110A?
Nu. Pagina KGB110A etichetează 320 buc/h ca ciclu de uscare. Producția acceptată trebuie să includă recuperarea extrudarii, formarea paraisonului, suflarea, răcirea, scoaterea, tăierea, respingerea și opririle numărate cu matrița de producție și rășina.
Poate funcționa o piesă PE finisată de 15 kg pe KGB110A?
Tabelul public arată 9(15) kg ca referință pentru greutatea acumulatorului PE, nu capacitatea produsului finit. Masa brută paraison include produsul și toate fulgerul sau tăierea. Confirmați capul selectat, baza de rășină și marja de operare, apoi dovediți rezultatul în proba produsului.
Standardul KGB110A face produse cu mai multe straturi?
Descrierea produsului menționează soluții cu un singur strat și multistrat, în timp ce tabelul public listează un șurub și un motor extruder. Un proiect cu mai multe straturi necesită un desen separat al căii de topire, o listă de extrudere, configurația capului, intervalul de raport al stratului și o foaie de utilitate revizuită.
Ce ar trebui să fie inclus într-o anchetă KGB110A?
Trimiteți desenul produsului, fotografiile eșantionului, dimensiunile, greutatea netă, harta peretelui, rășina, estimarea tăierii, testele de calitate, ținta de producție acceptată, datele matriței și utilitățile din fabrică. Kinggle poate confirma apoi capul, spațiul matriței, aranjamentul de extrudare și planul de acceptare.
Trimiteți dovezile produsului, nu doar un volum
Partajați fișierul eșantion, informații despre matriță, ținta de ieșire și condițiile fabricii cu Kinggle. Echipa de proiect poate folosi aceste fapte pentru a confirma configurația KGB110A și pentru a defini o încercare bazată pe produs.
Solicitați o revizuire a configurației KGB110ASurse și bază de revizuire
- Mașină de turnat prin suflare cu acumulare Kinggle, 160L, model KGB110A. Poziționarea produsului, specificațiile și aplicațiile declarate, verificate la 15 septembrie 2026.
- Procesul de vânzări Kinggle. Solicitare de informații despre produs și flux de lucru de inspecție declarat, verificat la 15 septembrie 2026.
- Manual de instrucțiuni Moog DigiPack III găzduit de Kinggle. Fișiere stocate de produse și control programat al grosimii peretelui pentru acumulatori sau mașini continue.
- EUROMAP 46.2, Mașini de extrudare prin suflare, Determinarea consumului de energie legat de produs. Versiunea 1.0, ianuarie 2014.
Nota editoriala:Kinggle este producătorul și editorul acestui ghid. Datele despre produse sunt prezentate ca informații publicate de către prima parte. Specificația de proiect semnată și procesul asistat ar trebui să controleze mașina comandată.