Testarea de scurgere a sticlelor de plastic verifică un container sau un pachet definit în raport cu un criteriu de scurgere convenit. Selectați metoda pentru sticla reală, validați condițiile de testare și dispozitivul de fixare, apoi verificați detectarea și manipularea rebuturilor. O trecere pentru sticla goală nu verifică, prin ea însăși, etanșarea finală a capacului sau performanța distribuției.
Patru decizii înainte de aprobarea inspecției
- Definiți dacă testul acoperă sticla goală sau ambalajul închis.
- Păstrați limita de acceptare cu condițiile și unitățile sale de testare.
- Provocați sistemul cu mostre caracterizate independent.
- Confirmați că sticlele eșuate și netestate nu pot intra neobservate în fluxul acceptat.
Unde se potrivește testarea scurgerilor în procesul de suflare?
Într-un proces de extrudare prin suflare, sticla este formată, răcită, eliberată și finisată înainte de a ajunge la punctul de inspecție convenit. Alegeți acel punct în jurul operațiunilor care sunt verificate. Un test înainte de tăiere nu poate stabili dacă sticla rămâne nedeteriorată după tăiere. Manipularea după inspecție merită aceeași revizuire.
Sticle și recipiente turnate prin suflare: definiți limita de inspecție
Pentru recipientele turnate prin suflare, un test cu sticla goală sigilează deschiderea cu un dispozitiv de testare. Închiderea reală poate utiliza o suprafață de contact diferită sau un aranjament de etanșare diferit. Identificați ce caracteristici ale gâtului evaluează dispozitivul și pe care o ocolește. Desenul sticlei, desenul de închidere și geometria dispozitivului de fixare ar trebui să descrie aceeași sarcină de inspecție.
Un test cu pachet închis include starea specificată de închidere și asamblare. Validarea distribuției adaugă propriile cerințe de încărcare și condiționare. Păstrați aceste concluzii separate: un rezultat obținut la o limită nu ar trebui să devină în tăcere o dovadă pentru alta.
Păstrați scurgerile, dimensiunile și rezistența ca cerințe separate
O sticlă poate îndeplini un criteriu de scurgere în timp ce nu îndeplinește o cerință dimensională sau de rezistență. În schimb, o măsurare satisfăcătoare a greutății sau a peretelui nu stabilește un rezultat de scurgere. Specificați verificările cerute de produs, mai degrabă decât să tratați un instrument ca pe un sistem complet al calității.
Pentru distribuția pe perete, utilizațiprogramare paraison și ghid de control al grosimii peretelui. Când plângerea se referă la formarea, tunderea sau gâtul în sine, păstrați eșantionul eșuat pentru o investigație separată a procesului. Inspecția identifică un răspuns neconform; găsirea cauzei acesteia necesită dovezi suplimentare.
Metode de testare a scurgerilor sticlei: comparați opțiunile pentru recipientul real
Comparați metodele cu pachetul și eșecul care contează, nu o cifră de sensibilitate desprinsă din condițiile sale de testare. O comparație utilă arată ce este sigilat, unde se măsoară presiunea, cum este susținut recipientul și ce defecte trebuie să distingă încercarea.
Scăderea presiunii pentru aplicații adecvate în containere goale
Testarea de decădere a presiunii observă schimbarea presiunii după ce a fost stabilită o condiție de presiune pozitivă definită. Furnizorul trebuie să explice modul în care testul separă scurgerile de alte modificări ale aranjamentului de testare. Umplerea, stabilizarea și măsurarea sunt părți distincte ale secvenței, chiar și atunci când controlerul le prezintă ca un singur program.
ASTM E2930-26descrie o practică de scădere a presiunii folosind presiunea măsurată, temperatura și timpul pentru a determina pierderea de masă. Domeniul său de aplicare publicat exclude în mod explicit vasele deformabile. Această restricție nu stabilește că inspecția pe bază de presiune este imposibilă pentru o sticlă flexibilă; înseamnă că standardul nu poate fi revendicat automat pentru acea aplicație.
Pentru o sticlă HDPE subțire sau flexibilă, solicitați dovezi specifice aplicației de la sistemul de inspecție selectat. Fixarea, răspunsul sticlei și regula de decizie validată aparțin acelei dovezi. Nu transferați un calcul al presiunii la scurgere dintr-un container diferit fără a revizui ipotezele acestuia.
Dezintegrarea în vid necesită o cameră definită și un aranjament de ambalaj
ASTM F2338-24descrie detectarea decăderii în vid într-o cameră evacuată care conține pachetul. Gazele sau vaporii care ies din ambalaj contribuie la o creștere a presiunii în cameră. Acest aranjament diferă de simpla evacuare a interiorului unei sticle deschise.
Metoda publicată acoperă mai multe tipuri de ambalaje, dar sensibilitățile sale raportate provin din studii specifice de produs-pachet. Aceste cifre nu sunt limite universale de detectare pentru o altă sticlă, închidere sau dispozitiv de fixare HDPE. Evaluați configurația reală înainte de a selecta o limită.
| Abordare | Ce se evaluează | Ceea ce are nevoie de confirmare |
|---|---|---|
| Decăderea presiunii pozitive | Răspunsul la presiune al volumului de testare sigilat pe un interval definit | Deformarea sticlei, starea temperaturii, etanșarea dispozitivului și regula de decizie validată |
| Dezintegrarea în vid a camerei | Răspunsul la presiunea camerei cu pachetul specificat în interior | Pregătirea pachetului, aranjarea dispozitivului/camerei și performanța demonstrată de detectare |
| Evaluare offline a pachetului închis | Sistemul specificat de sticle și închidere conform procedurii definite | Aplicarea închiderii, condiționarea, încărcarea și concluzia exactă pe care o susține procedura |
Testele de pachete offline răspund la o altă întrebare
Unele cerințe se referă la scurgerile de lichid din sistemul de container și de închidere finit în condiții de distribuție. De exemplu,ASTM D5094/D5094M-24abordează scurgerile brute de lichid pentru închiderile specificate cu filet sau tip ureche pe containere rigide și semirigide de până la 4 L. Domeniul său de aplicare identifică, de asemenea, limitări pentru transportul de materiale periculoase.
Utilizați o astfel de procedură numai în domeniul de aplicare aplicabil. Nu este o rețetă de testare online implicită pentru fiecare sticlă sau un înlocuitor pentru toate celelalte cerințe de distribuție.
Definiți limitele de testare înainte de a seta rețeta
Începeți cu eșecul la care trebuie să reziste pachetul și cu dovezile necesare pentru acceptare. Apoi convineți cum sistemul de inspecție va identifica un răspuns inacceptabil. Cea mai mică dimensiune a găurii anunțată de un furnizor nu poate defini cerința completă fără pachetul său, aranjamentul de testare și condițiile de funcționare.
Păstrați cantitatea raportată cu condițiile acesteia
O limită de cădere de presiune și o rată de scurgere volumetrică sunt cantități raportate diferite. Înregistrați ce măsoară instrumentul de fapt și baza oricărei conversii. Păstrați unitățile, condițiile de referință și intervalul de măsurare cu limită. Un număr copiat dintr-o altă rețetă este incomplet fără acest context.
Un zero afișat necesită, de asemenea, interpretare în cadrul regulii de rezoluție și decizie a instrumentului. Nu ar trebui rescris ca dovadă a unei scurgeri absolut zero în orice condiție. Precizați criteriul de acceptare definit și rețineți rezultatul care a fost efectiv obținut.
| Domeniu | Definiți-l pentru aplicația reală |
|---|---|
| Identitatea produsului | Revizuirile sticlei și ale capacului, gradul de rășină și geometria relevantă sau intervalul de greutate |
| Limita de inspecție | Sticla goală sau pachet închis; contactul evaluat cu suprafața și dispozitivul de fixare |
| Rezultat și limită | Cantitatea măsurată, unitățile, regula de acceptare și tratamentul rezultatelor nevalide |
| Încărcare și sincronizare | Starea de presiune/vid, etapa de umplere sau evacuare, stabilizare și interval de măsurare |
| Starea eșantionului | Condiția de temperatură, timpul de la turnare și condiționarea sau manipularea relevantă |
| Identitatea echipamentului | Tester, cap de testare, dispozitiv de fixare, sigiliu, revizuire program și stare de verificare a referințelor |
| Verificare și dispoziție | Set de mostre, verificări, regulă de retestare, confirmare de respingere și eliberare de responsabilitate |
Rezolvați limita dispozitivului înainte de a aproba limita
Întrebați dacă capul de etanșare intră în contact cu caracteristica care contează în service. Verificați dacă contactul acestuia ar putea acoperi o deschidere pe care testul ar trebui să o dezvăluie. Examinați variația înălțimii sticlei și a prezentării gâtului cu furnizorul de dispozitive de fixare, mai degrabă decât să compensați așezarea slabă prin modificarea limitei de respingere.
Programul aprobat ar trebui să călătorească cu părțile modificate potrivite. O rețetă salvată nu stabilește că a fost instalată sigiliul sau instrumentul de gât corect. Tratați programul, dispozitivul și definiția produsului ca o singură configurare controlată.
De ce sticlele bune eșuează în timp ce sticlele defecte trec?
Vă recomandăm să păstrați dovezile înainte de a schimba fie rețeta de turnare, fie limita de respingere. Etichetați sticla, înregistrați-i cavitatea și identitatea capului de testare și păstrați rezultatul original. O citire nereușită începe o investigație; nu identifică componenta defectă.
Păstrați dovezile de schimbare
Pentru un vârf de respingere după schimbarea sticlei, verificați aranjamentul de testare înainte de a efectua o corecție a procesului. Confirmați programul selectat, sculele gâtului, starea sigiliului și prezentarea sticlei în raport cu configurația aprobată. Apoi comparați probele acceptabile și defecte caracterizate în mod independent în aceleași condiții de inspecție.
Comparația necesită o temperatură definită a probei și un timp de la turnare până la testare. Modificarea presiunii nu poate fi interpretată independent de model și de condițiile din spatele măsurării. O sticlă caldă testată imediat după tăiere nu trebuie comparată întâmplător cu o referință care s-a răcit lângă mașină. Păstrați acele condiții în evidență.
Separați o constatare de fixare de o constatare a procesului
Dacă dovezile indică dispozitivul, abordați această constatare, mai degrabă decât să compensați cu o limită mai slabă. Dacă testerul funcționează corect cu mostrele verificate, urmăriți containerele respinse până la înregistrările lor de turnare, tăiere și manipulare. Modificați doar o variabilă autorizată pe care dovezile o susțin, apoi repetați verificările relevante.
Un model limitat la un singur cap de testare oferă investigației un punct de plecare util. La fel și un model asociat cu o cavitate a mucegaiului. Nici unul nu stabilește singur cauza. Dirijarea sticlei poate asocia o anumită cavitate cu un anumit cap; păstrați ambele identități înainte de a decide ce parte a interfeței să ajustați.
De asemenea, vă recomandăm să separați detectarea de verificarea respingerii. Un semnal de eșec corect este insuficient dacă sticla greșită este îndepărtată sau o sticlă respinsă revine la fluxul acceptat. Includeți urmărirea, eliminarea fizică și recuperarea defecțiunilor în planul de verificare. Păstrați configurația revizuită și rezultatele împreună, astfel încât o altă tură să poată repeta verificările.
Utilizați procedurile de acces și izolare autorizate pentru întreținere.Ghidul OSHA privind energia periculoasăabordează pornirea neașteptată și eliberarea de energie stocată. O problemă de inspecție nu justifică atingerea echipamentelor în mișcare sau improvizația accesului la componentele sub presiune.
Validați detectarea cu eșantioane cunoscute bune și cu defecte cunoscute
Rezultatul așteptat trebuie să provină din dovezi independente de testul evaluat. În caz contrar, a numi o sticlă „bună” deoarece același tester a trecut de aceasta creează o verificare circulară. Oferiți fiecărei probe de verificare o identitate și înregistrați modul în care a fost stabilită starea acceptabilă sau defectuoasă a acestuia.
ASTM F2338-24ilustrează acest principiu pentru metoda sa de dezintegrare în vid: criteriile de acceptare compară măsurătorile de bază de la pachete fără scurgeri cu pachete cu scurgeri și scurgeri simulate introduse folosind un debitmetru calibrat. O verificare a referințelor și o provocare a pachetului contribuie cu dovezi diferite; niciunul nu trebuie înlocuit în tăcere celuilalt.
| Eșantion sau verificare | Baza independentă | Ce să înregistrezi |
|---|---|---|
| Container acceptabil | Stabilit pe baza produsului convenit și a procedurii de referință | ID-ul eșantionului, starea, prezentările, rezultatele și orice respingere falsă |
| Defect fizic relevant | Identitatea, localizarea și caracterizarea defectului documentate | Eșecul așteptat, decizia efectivă, identitatea șefului și confirmarea respingerii |
| Caz aproape limită | Caracterizat raportat la criteriul de decizie convenit | Variație, consecvență a deciziilor și urmărirea necesară |
| Referința instrumentului | Identitatea de referință aplicabilă și starea de verificare | Răspunsul instrumentului și rezultatul conform verificării prescrise |
Numărați prezentările, precum și mostrele fizice
Prezentările repetate ale unei probe ajută la examinarea repetabilității, dar nu sunt sticle independente suplimentare. Înregistrați separat numărul de mostre și numărul de prezentări. Includeți capetele de testare relevante, formatele și condițiile normale de producție în planul convenit.
Menține acceptarea falsă și respingerea falsă distincte. Un eșantion de provocare defect acceptat de sistem este o constatare diferită de un eșantion acceptabil respins de acesta. Raportați fiecare față de grupul de provocare corespunzător. Nu le combinați cu rata obișnuită de respingere a producției și apelați exactitatea totală a inspecției.
Setați regula de retest înainte să apară un rezultat eșuat
Definiți cine poate autoriza retestarea, ce procedură se aplică și ce se întâmplă cu rezultatul inițial. Repetarea unui test până când apare o trecere nu este o regulă de eliberare. O defecțiune nerezolvată necesită o dispoziție controlată, inclusiv domeniul de producție afectat acolo unde planul de calitate o cere.
Un set de provocări fără rateuri observate rămâne un rezultat pentru acel set și acele condiții. Verificarea continuă, starea eșantionului și modificările relevante ale instalațiilor sau programelor încă aparțin planului de inspecție.
Alegeți un sistem inline de testare a scurgerilor sticlei pentru linia de producție
Cel mai potrivit este sistemul care îndeplinește cerințele efective de inspecție la rata de intrare și condiția de manipulare necesare. Începeți cu sticla, apoi evaluați pozițiile de testare și transferați. Un controler rapid nu poate compensa un dispozitiv care se așează inconsecvent sau un mecanism de respingere care își pierde identitatea produsului.
Numărați secvența completă de test
Include încărcarea, etanșarea, umplerea sau evacuarea, stabilizarea, măsurarea, eliberarea și descărcarea. Identificați ce evenimente se pot suprapune și care partajează o resursă. Numai un interval de măsurare citat nu reprezintă durata ciclului complet al stației. TheGhid de configurare automată a liniei de producțieconectează aceste verificări cu tăierea, transferul și ambalarea.
Exemplu de planificare: un tester de opt secunde pe o linie de 600 de sticle/oră
Să presupunem că o linie de sticle HDPE de 1 L livrează 600 de containere pe oră la inspecție. De asemenea, presupunem că o singură poziție de testare are nevoie de opt secunde pentru secvența sa completă, inclusiv încărcarea și descărcarea.
Capacitate teoretică cu o singură poziție = 3.600 s/h ÷ 8 s/sticlă = 450 sticle/h
Stația presupusă este scurtă cu 150 de sticle pe oră, chiar înainte de întreruperi. Un tampon poate absorbi o creștere temporară; nu poate elimina această nepotrivire susținută.
Dacă două poziții independente completează aceeași secvență de opt secunde în paralel, fără manipulare comună sau blocaj pneumatic, capacitatea lor teoretică combinată devine 900 de sticle pe oră. Acest calcul sprijină evaluarea unui aranjament paralel, păstrând în același timp condițiile de inspecție. Nu stabilește rezultatul efectiv acceptat.
Aprobați aranjamentul selectat numai după ce sistemul instalat demonstrează discriminarea, transferul și manipularea refuzurilor necesare cu containerele reale. Cifrele de mai sus sunt ipoteze de planificare, nu un rezultat al producției Kinggle.
Confirmați traseul fizic al fiecărui rezultat
O indicație de eșec trebuie să rămână asociată cu flaconul corect până când eliminarea este completă. Definiți urmărirea produsului, acționarea respingerii și confirmarea. O sticlă netestată sau un rezultat invalid are nevoie de propria sa cale controlată; niciunul nu ar trebui să devină o trecere pur și simplu pentru că transportorul continuă să funcționeze.
Provocați răspunsul specificat la lipsa sticlelor, așezarea eșuată, tulburările de alimentare, defecțiunile de respingere, un recipient de aruncare plin și opriri de linie. Acceptați modul în care produsul afectat este identificat și conținut. Recuperarea defecțiunilor trebuie să păstreze distincția dintre sticlele acceptate, respinse și nerezolvate.
Utilizați înregistrările de inspecție pentru controlul calității turnării prin suflare
Conectați rezultatele la timp, formatul sticlei, cavitatea, capul de testare și revizuirea rețetei acolo unde sistemul acceptă acele câmpuri. Adăugați înregistrări de lot de material și proces relevante atunci când investigați o modificare. Acest lucru face ca inspecția să fie utilă pentru controlul procesului de turnare prin suflare fără a trata un model de rezultat ca un diagnostic.
De asemenea, inspectați traseul de manipulare pentru daune introduse de ghidaje, transfer sau respingere. Inspecția ambalajului în linie poate verifica o defecțiune definită; reducerea formării acelei defecțiuni necesită corectare și verificare în amonte. Păstrați performanța de detectare și pretențiile de reducere a defectelor ca rezultate separate.
Specificați și acceptați domeniul de testare a scurgerilor cu linia de turnare
O cerere de „testare automată a scurgerilor” lasă principalele decizii de acceptare nerezolvate. Oferiți furnizorilor aceeași definiție a sticlei, limită de inspecție, starea probei și rezultatul necesar. Includeți mixul de produse și schimbările, astfel încât propunerea să acopere producția normală, mai degrabă decât o demonstrație neîntreruptă.
| Intrarea cumpărătorului | Răspunsul furnizorului de a obține |
|---|---|
| Desene pentru sticle, gât și închidere; materiale si gama de produse | Limita de inspecție, aranjarea dispozitivului de fixare și piesele de schimbare necesare |
| Eșec definit, eșantioane și cerințe de acceptare | Metoda propusă, regula de decizie și planul de verificare a cererii |
| Rata de intrare, distanță, orientare și starea containerului | Ciclu complet de bază, aranjament de transfer și condiții de funcționare acceptate |
| Cerințe de respingere, rezultat invalid și recuperare | Responsabilități de urmărire, confirmare, izolare și interfață |
| Cerințe de înregistrare, schimbare și eliberare | Controlul programului, rezultatele reținute, dovezile de acceptare și domeniul de aplicare |
Două referințe Kinggle-mașină de sticle
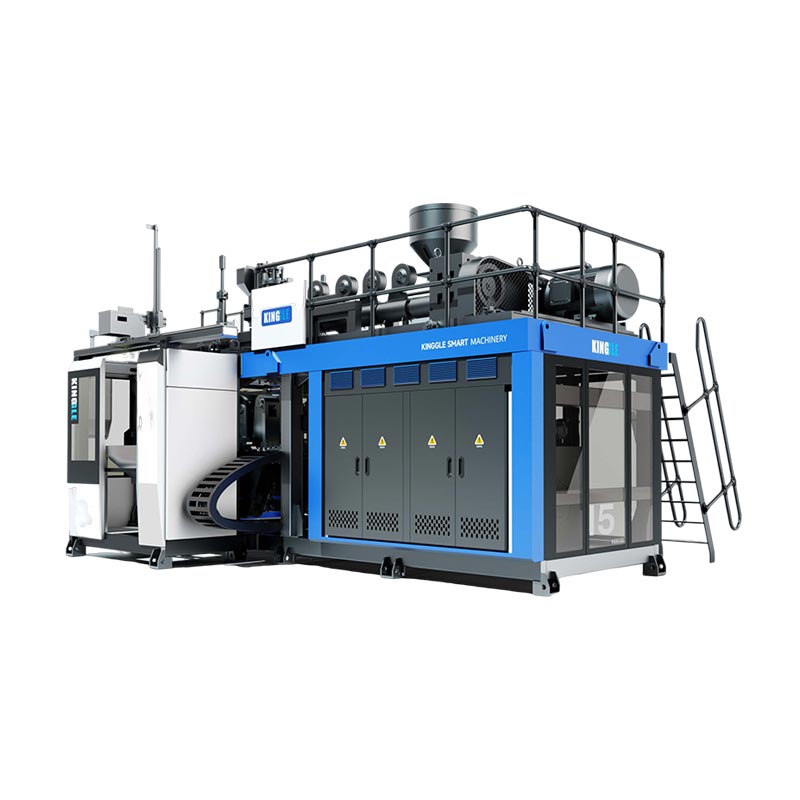
ThePlatformă cu o singură stație KGB5LşiPlatformă cu stație dublă KGB5Dsunt publicate referințe de mașină de 5 L. Ele oferă exemple de platforme de formare pentru un proiect de sticle. Sistemul de inspecție trebuie încă selectat în funcție de sticla reală, aspectul matriței, modelul de descărcare și cerințele de testare.

Specificați interfața, nu un accesoriu presupus
Identificați care parte furnizează modulul de inspecție, accesoriile, transferul, controlează integrarea și respinge echipamentul.
Păstrați specificațiile de formare publicate ale fiecărei mașini separate de condițiile de inspecție convenite. O presiune de suflare din specificația de turnare nu este o presiune de testare a scurgerii sticlei.
Pentru o cerință mai largă de formare, utilizațiGhid de selecție a sticlelor din HDPE.
Acceptați instrumentul, aplicația și linia
Înregistrarea de acceptare ar trebui să distingă verificările de referință, discriminarea reală a containerului și secvența completă de respingere. Includeți formate normale și verificări de întrerupere sau recuperare convenite. Indicați cantitățile, condițiile, defecțiunile și acțiunile corective, în loc să vă bazați pe un videoclip cu mai multe sticle care trec.
Păstrați revizuirile produsului, dispozitivului și programului în evidența de predare. Identificați cine aprobă eliberarea după o modificare relevantă. Theghid de testare de acceptare din fabricăacoperă evaluarea mai largă a mașinii; păstrează dovezile specifice inspecției atașate la acel proiect.
Întrebări frecvente despre testarea scurgerilor sticlei
Un test de scurgere a sticlei goale verifică etanșarea finală a capacului?
Nu de la sine. Dispozitivul de testare poate intra în contact cu o suprafață diferită de închiderea reală. Confirmați caracteristicile inspectate, apoi specificați orice evaluare suplimentară a pachetului închis cerută de proiectarea sticlei și a închiderii. Păstrați identitatea de închidere și condițiile de aplicare cu acest rezultat.
Este scăderea presiunii potrivită pentru fiecare sticlă HDPE?
Nicio metodă nu trebuie selectată numai din numele rășinii. Geometria sticlei, deformarea, temperatura, fixarea și discriminarea defecțiunii necesare contează. Solicitați verificarea pentru containerul real. Nu presupuneți că un standard de scădere a presiunii care acoperă vasele nedeformabile stabilește conformitatea pentru o sticlă flexibilă.
Poate o cameră sau o scanare CT să înlocuiască testul de scurgere specificat?
Dovezile dimensionale și imagistice pot susține analiza defectelor, dar nu trebuie reetichetate ca rezultat al scurgerii funcționale. Păstrați testul de scurgere specificat, cu excepția cazului în care s-a demonstrat că o alternativă îndeplinește aceeași cerință de acceptare și a fost aprobată prin procedura de calitate aplicabilă.
O sticlă respinsă poate fi retestată?
Doar în conformitate cu procedura de dispoziție convenită. Păstrați primul rezultat, identificați motivul și condițiile pentru retestare și păstrați autorizația și rezultatul. O trecere ulterioară nu ar trebui să șteargă în tăcere o defecțiune anterioară sau să permită testarea repetată până când apare un rezultat preferat.
Este inclusă testarea scurgerilor cu fiecare mașină automată de suflat?
Nu. Un ciclu automat de turnare nu definește domeniul de inspecție în aval. Oferta tehnică ar trebui să identifice testerul, instalațiile, transferul, echipamentul de respingere, interfețele de control și lucrările de acceptare. Confirmați acele articole pentru sistemul comandat în loc să le deduceți din cuvântul „automat”.
Discutați împreună sfera de turnare și inspecție
Trimiteți desenul sticlei, materialul, cerințele de închidere, rata țintă de intrare și eșecul pe care trebuie să îl identifice inspecția. Adăugați mostre reprezentative și înregistrări de testare curente acolo unde sunt disponibile, astfel încât discuția despre echipament să înceapă cu o cerință de producție definită.
Discutați cerința de producție și inspecțieNingbo Kinggle Machinery Co., Ltd. ·Informații despre companie