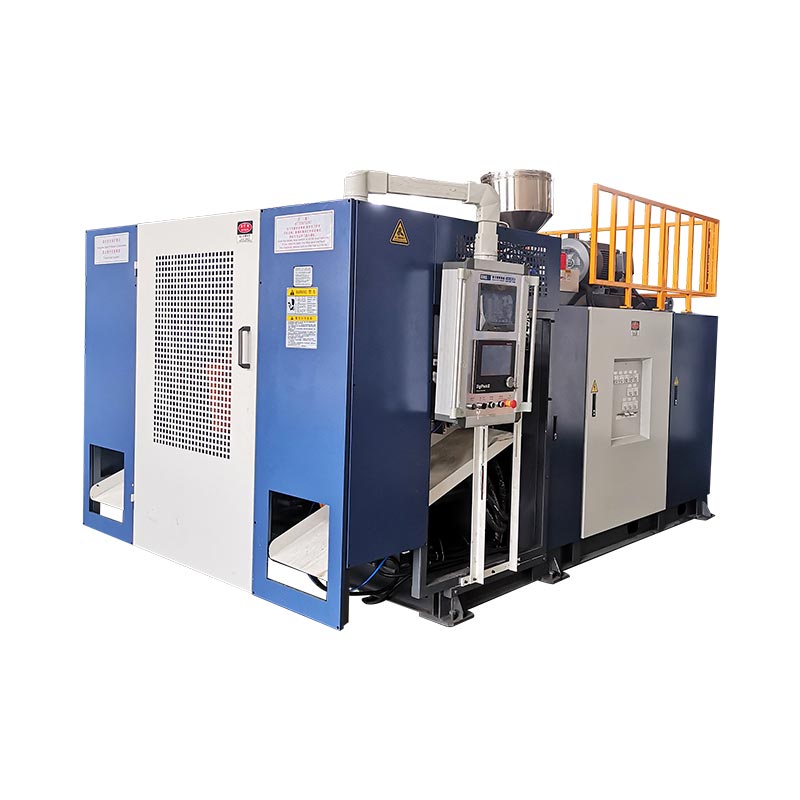
Suflarea auto poate produce piese goale, cum ar fi conductele de aer și rezervoarele de fluid. Selectarea echipamentului începe cu desenul piesei, rășina specificată și cerințele de acceptare. Numai volumul containerului anunțat al unei mașini nu poate stabili dacă va forma o anumită conductă, va acomoda matrița sau va furniza rezultatul final necesar.
O revizuire utilă a achiziției urmează piesa prin întregul proces: formare, îndepărtare, tăiere, asamblare și inspecție. Rezolvați cerințele obligatorii de produs și scule înainte de a compara producția nominală sau prețul. În caz contrar, un ciclu de turnare rapid poate ascunde o celulă de producție care încă își pierde obiectivul de livrare.

Turnarea prin suflare a pieselor auto: aplicații și adecvarea procesului
Grupați piesele auto după ceea ce trebuie să facă, mai degrabă decât după faptul că sunt goale. O conductă de aer în cabină, o componentă de admisie a aerului motorului și un rezervor de lichid necesită recenzii diferite. Condițiile și interfețele lor de funcționare determină întrebările la care trebuie să răspundă o propunere de mașină.
| Parțial familie | Intrări de stabilit | Întrebări privind echipamentele și sculele |
|---|---|---|
| Conducte HVAC cabină | Calea aerului, geometria conexiunii, spațiul de instalare și verificările funcționale specificate | Traseul propus poate forma corpul și poate lăsa locuri accesibile de tăiere și inspecție? |
| Piese de admisie a aerului motorului | Condiții specificate de temperatură, presiune sau vid, expunerea la mediu și cerințele de conectare | Rășina, traseul de formare și celula completă se potrivesc acelor condiții particulare? |
| Rezervoare de lichid | Fluid, condiții de service, porturi, caracteristici de montare și criterii de acceptare | Cum vor fi produse și verificate corpul, interfețele și orice ansamblu ulterior? |
| Alte piese tehnice goale | Carcase de încărcare, dimensiuni, caracteristici de asamblare și utilizare prevăzută | Este potrivită suflarea sau ar trebui comparată o altă cale de formare sau îmbinare? |
Păstrați proiectele sistemului de combustibil pe o cale separată de aprobare. De exemplu,RISE descrie testarea la foc a rezervoarelor de combustibil din plasticconform Regulamentului ONU 34, anexa 5, clauza 5. Acesta este un domeniu de testare specific, nu o listă de verificare completă a aprobării. Stabilește piața aplicabilă, cerințele și responsabilitățile de aprobare pentru proiectul propriu-zis al sistemului de combustibil; un catalog de mașini care listează „rezervoare de mașini” nu stabilește o producție conformă a rezervoarelor de combustibil.
Conducte HVAC turnate prin suflare: geometrie, interfețe și cerințe ale mașinii
Pentru conductele HVAC turnate prin suflare, revizuiți împreună calea aerului și fiecare conexiune. Un corp care poate fi format mai are nevoie de deschideri care pot fi tăiate, localizate și verificate. Conductele personalizate din plastic ar trebui, prin urmare, să ajungă la etapa de cotație, cu atât geometria turnată, cât și geometria finită dorită definite.
Separați ventilația cabinei de cerințele de admisie a aerului motorului
Nu transferați un material de admisie a aerului motorului sau starea de testare într-o conductă de cabină pur și simplu pentru că ambele transportă aer. Înregistrați mediul de instalare, materialul aprobat și verificările necesare pentru piesa respectivă. Dacă presiunea, vidul, ciclul de temperatură sau expunerea la fluid contează, identificați condițiile relevante în specificația proiectului.
Examinați conexiunea finită, nu doar deschiderea turnată
Marcați capetele conexiunilor, datele de montaj, modificările de secțiune și locațiile de tăiere propuse pe desen. Apoi verificați cum se va așeza piesa într-un dispozitiv de finisare sau de inspecție. O întrebare utilă de revizuire este dacă același sistem de date poate localiza piesa în mod constant în timpul tăierii, măsurării și asamblarii.
Specificați orice verificare necesară a fluxului, trecerii, potrivirii sau etanșării înainte de a defini celula. Aceste verificări pot necesita dispozitive dedicate sau stații separate. Ar trebui să aibă un furnizor atribuit și o metodă de acceptare, în loc să se presupună că vin cu mașina de suflat.
Alegeți traseul procesului înainte de a alege dimensiunea mașinii
Discutați cum va ajunge paraisonul în cavitatea matriței înainte de a selecta o mașină mai mare. Un paraison este tubul gol fierbinte pe care procesul îl formează și îl umflă. Manipularea și amplasarea acestuia trebuie să se potrivească cu geometria.
Extrudarea convențională versus turnarea prin suflare cu aspirație 3D
Explicația tehnică a lui Toray despre turnarea prin suflare 3Ddescrie aspirația introducerea paraisonului într-o cavitate a matriței pentru forme goale lungi și complexe. Acesta este un proces distinct. O mașină convențională de extrudare prin suflare cu un robot de îndepărtare a pieselor nu trebuie tratată ca o dovadă echivalentă a acestei capacități.
Pentru o cale incomodă, solicitați o revizuire a traseului de formare folosind geometria și rășina actuale. Comparați modelarea convențională prin extrudare prin suflare, o plasare specializată sau o cale de aspirație și secțiunile turnate îmbinate, acolo unde este cazul. Comparația ar trebui să abordeze fezabilitatea formării, interfețele și lucrările în aval, mai degrabă decât să presupună că o singură rută se potrivește fiecărei conducte auto.
Păstrați livrarea topiturii și configurația unității separate
Extrudarea continuă și funcționarea capului de acumulator descriu livrarea topiturii. Plasarea Parison descrie o parte diferită a procesului. Acționările hidraulice, servo-hidraulice și electrice descriu acționarea. Compararea acestora pe axe separate face ca citatele să fie mai ușor de interpretat și împiedică o etichetă de automatizare să înlocuiască capacitatea de formare.
Selectați rășini de suflare pentru aplicația actuală auto
Specificați gradul, nu doar familia de polimeri. „PA” sau „PP” lasă întrebări deschise despre armare, modificare, comportament de prelucrare și adecvare pentru piesa dorită. a lui EnvaliorPortofoliul Durethan PA6, de exemplu, distinge tipurile de turnare prin suflare și clasele armate pentru tuburi și conducte de aer. Un nume de familie nu identifică o rețetă interschimbabilă.
Potriviți pregătirea materialului și plastificarea cu gradul
Obțineți instrucțiunile curente de procesare specifice clasei. Verificați aranjamentul de uscare și alimentare propus, măsurarea umidității acolo unde este necesar, adecvarea șurubului și a capului, controlul temperaturii și orice specificație de rezistență la uzură necesară pentru compus. Acestea sunt elemente pentru confirmare tehnică, nu motive pentru a publica o temperatură de uscare pentru toate materialele plastice de inginerie.
Toray identifică vâscozitatea topiturii și stabilitatea reținerii formei ca fiind relevante pentru adecvarea rășinii de turnare prin suflare. Înregistrați starea materialului și setările procesului în timpul unei încercări, astfel încât o problemă de formare să poată fi investigată pe baza unei rețete cunoscute. Nu acceptați rata de extrudare HDPE publicată de o mașină ca dovadă a ratei sale de livrare cu o rășină diferită.
Păstrați măcinarea în rețeta aprobată
Înregistrați sursa, istoricul procesării și proporția propusă de măcinare, împreună cu permisiunea clientului și verificările necesare pentru a califica rețeta. Testați mixul de producție dorit. O încercare folosind doar rășină virgină nu stabilește performanța cu o adăugare ulterioară de remacinare.
Traduceți desenul piesei în cerințele echipamentelor de suflare
Folosiți un tabel de cerințe pentru evidență pentru a revizui echipamentul de suflare. Fiecare cerință obligatorie necesită o specificație corespunzătoare, un desen sau o înregistrare de probă. Elementele nerezolvate ar trebui să rămână vizibile până când partea responsabilă le închide.
| Cerinţă | Verificați propunerea | Dovezi și închidere |
|---|---|---|
| Cererea de material și de împușcare brută | Plastificare specifică gradului, împușcare utilizabilă și livrare; includeți resturile de proces și nu numai greutatea finită | Fișa materială și procesul de formare a reprezentantului |
| Instalarea matriței | Plic, montaj, grosimea matriței și masa, utilități și acces la service | Desenul interfeței matriță-mașină |
| Deschidere și îndepărtare | Spațiu de deschidere, mișcări necesare matriței, calea de prindere și spațiu liber pentru partea fierbinte | Revizuirea moțiunii și secvența de înlăturare a martorilor |
| Regiunile critice ale peretelui | Scule de cap, control paraison și locații de inspecție propuse | Măsurătorile mapate față de limitele desenului |
| Interfețe terminate | Dispozitive de tăiere, îmbinare, asamblare și poziționare | Verificări dimensionale și funcționale ale piesei finite |
| Ieșire acceptată | Celulă completă, punctul de numărare, regulile de întrerupere și tratarea respingerii | Probă cronometrată cu cantități acceptate și înregistrări de oprire |
Cum aș revizui un proiect de suflare auto
Pentru un proiect de turnare prin suflare auto, aș revizui desenul piesei înainte de a discuta despre capacitatea mașinii. Întrebările mele de început ar viza calitatea materialului, mediul de operare, punctele de conectare și cerințele de acceptare. Volumul nominal al containerului unei mașini va rămâne o referință de screening, nu baza pentru aprobarea unei conducte sau a unui rezervor neregulat.
Dacă o piesă de probă și-a îndeplinit ținta de greutate, dar a eșuat o verificare locală a grosimii peretelui, aș investiga distribuția materialului înainte de a crește greutatea totală a piesei. Aș compara locațiile de inspecție specificate cu profilul paraison, pregătirea materialului, sculele și setările de proces înregistrate. Adăugarea de material peste tot ar rămâne o modificare propusă până când verificările relevante ale pieselor au arătat că a rezolvat problema.
Revizuirea sculelor ar acoperi mai mult decât dacă matrița se potrivește între plăci. Aș verifica montarea, grosimea matriței, spațiul de deschidere, mișcările necesare și calea completă de îndepărtare a pieselor. Porturile și caracteristicile de montare ar avea nevoie, de asemenea, de un plan clar pentru tăierea, poziționarea și inspecția după turnare.
Pentru un anumit grad de inginerie-plastic, aș solicita îndrumarea sa de procesare și aș verifica uscarea, alimentarea, șuruburile și aranjamentul capului propus. Nu aș folosi o cifră de debit HDPE ca dovadă a performanței cu o altă rășină. Orice rețetă de măcinare propusă va rămâne supusă materialelor aplicabile și cerințelor clienților.
Înainte de a aprobă celula de producție, aș include munca din aval în planul de probă. O conductă turnată încă trebuie să treacă de etapele convenite de tăiere, asamblare și inspecție. Aș înregistra rezultatele acceptate, întreruperile și ajustările manuale, apoi aș separa cerințele trecute de elementele care necesită corecție sau dovezi suplimentare.
Recomandarea mea ar depinde de aceste constatări. O mașină mai mare nu ar fi răspunsul meu automat la un deficit de producție; Mai întâi aș stabili dacă restricția a venit din turnare, manipulare, finisare sau inspecție.
Design matriță de suflare, distribuție de perete și interfețe critice
Greutatea unei piese finite este o măsurătoare a întregului obiect. Nu poate identifica grosimea la o îndoire, conexiune sau ciupire. Stabiliți locații de inspecție din desen și funcție, apoi comparați măsurătorile efectuate într-o stare definită a piesei.
Control longitudinal și circumferențial separat
Examinați programarea paraison longitudinală separat de distribuția peretelui în jurul circumferinței piesei. Toray descrie controlul grosimii peretelui razei în discuția sa despre procesul de aspirație 3D. Confirmați funcțiile reale de control ale sistemului propus; Un număr mare de puncte de programare singur nu demonstrează că fiecare locație critică își va atinge limita.
Pentru o defecțiune locală, mapați măsurarea la poziția sa pe piesă și investigați variabilele relevante ale procesului și sculelor. Păstrați modificările urmăribile, astfel încât efectele lor să poată fi verificate. Existentaghid de programare paraisonexplică mai detaliat subiectul de control.
Transportați datele prin finisare și asamblare
Definiți modul în care porturile, marginile tăiate și caracteristicile de montare vor fi măsurate în raport cu datele specificate. Acordați suportul piesei și starea de măsurare. Examinați aceste interfețe cu furnizorii de matrițe și accesorii folosindproiectarea matriței și verificări ale interfeței mașinii, în loc să trateze finisarea ca o problemă separată după aprobarea matriței.
Definiți celula completă de suflare auto
Desenați traseul de la prepararea rășinii până la punctul de numărare a pieselor acceptate. Includeți îndepărtarea, tăierea, deschiderea, îmbinarea, asamblarea și inspecția numai acolo unde piesa are nevoie de ele. Pentru fiecare operațiune, numiți furnizorul, dovezile de acceptare și responsabilitatea pentru integrare.
Verificați interfețele stației: cum se transferă o piesă, cum este localizată, ce se întâmplă când o stație din aval se oprește și cum sunt separate părțile respinse. O cotație trebuie să distingă echipamentele furnizate de constructorul mașinii de echipamentele furnizate de alții. Theghid de configurare a liniilor automateacoperă aceste limite de aprovizionare.
Alegeți inspecțiile din funcția și specificațiile piesei. Un test de scurgere, acolo unde este necesar, nu înlocuiește dovezile dimensionale, de trecere, de asamblare sau de durabilitate. Evitați o listă de teste generice pentru fiecare aplicație auto.
Demonstrați separat piesa și procesul de producție
Planificați o încercare reprezentativă în jurul revizuirii desenului, al materialului aprobat și al rețetei dorite. Înregistrați matrița, configurația, lotul de material și planul de măsurare. Păstrați cantitățile acceptate, motivele respingerii, opririle și intervențiile manuale alături de înregistrarea ciclului.
Testarea mașinii unui furnizor și aprobarea piesei de producție a clientului servesc unor scopuri diferite.Prezentare generală PPAP publică a AIAGconectează aprobarea pieselor de producție cu îndeplinirea constantă a înregistrărilor și specificațiilor de proiectare în timpul unei producții reale la ratele de producție. Acest domeniu de aplicare este mai larg decât demonstrarea mișcării unei mașini sau producerea unui eșantion acceptabil.
| Activitate | Întrebarea la care se adresează | Dovezi de definit | Nu stabilește de la sine |
|---|---|---|---|
| Grăsime de mașină sau celule | Echipamentul furnizat satisface domeniul de acceptare convenit? | Verificări contractuale, configurare, condiții de încercare și înregistrare a obiectelor deschise | Toate funcțiile pentru piese finite sau aprobarea producției de către client |
| Validarea funcțională a părții | Piesa finită îndeplinește cerințele de utilizare specificate? | Înregistrări dimensionale, de asamblare, funcționale și de durabilitate aplicabile | Performanță susținută de producție în afara condițiilor evaluate |
| Aprobarea piesei de producție de către client | Procesul de producție prevăzut îndeplinește cerințele de aprobare aplicabile ale clientului? | Depuneri definite de client și dovezi de producție, inclusiv PPAP acolo unde este necesar | Aprobare pentru un material, desen sau proces schimbat fără revizuirea necesară |
Setați cantitățile de eșantion, durata încercării, metodele de măsurare și orice criterii statistice în planul de acceptare a proiectului. Nu împrumutați o țintă Cpk universală sau durata execuției dintr-un articol generic de mașină. Pentru porțiunea de echipament, utilizațiGhid de planificare FATpentru a stabili controalele convenite.
Închideți fiecare cerință așa cum a fost trecută, necesitând lucrări corective și retestare sau neverificate încă. Atribuiți un proprietar și o dovadă de închidere pentru ultimele două categorii. Menținerea separată a acestor stări împiedică o încercare incompletă să devină o versiune de producție aparentă.
Comparați producția și costul la limita părților acceptate
Numărați piesele auto finite care trec verificările convenite. Indicați dacă ținta include schimbări, întreruperi și operațiuni în aval și utilizați aceeași bază de timp pentru fiecare stație. Vezighid de calcul al ratei de producțiepentru distincția dintre ciclurile nominale și puterea acceptată.
Evaluarea unei celule de conducte HVAC dincolo de ciclul său de turnare
Pentru un proiect ipotetic de conducte HVAC auto, aș începe cu o cerință de 95 de piese acceptate pe oră programată. Presupuneți o matriță cu o singură cavitate, un ciclu de turnare de 32 de secunde, o disponibilitate de 90% în etapa de turnare și un randament final acceptat de 96% pe parcursul întregului proces.
Rata nominală de turnare ar fi de 3.600 ÷ 32 sau 112,5 părți pe oră. Aplicarea disponibilității presupuse a rulării ar lăsa o capacitate a etapei de turnare de 101,25 părți pe oră programată.
Această cifră nu ar stabili rezultatul final. De asemenea, aș compara capacitatea de tăiere, manipulare și inspecție. Tabelul de mai jos prezintă două scenarii de planificare, presupunând că nu există pierderi suplimentare de transfer sau interacțiuni între opririle stației. Ambele cifre de capacitate din aval folosesc ore programate și permit deja întreruperile presupuse ale stației; randamentul de 96% se aplică o dată la final.
| Măsura de planificare | Scenariul inițial în aval | Scenariul din aval revizuit |
|---|---|---|
| Capacitate etaj de turnare | 101,25 părți/oră | 101,25 părți/oră |
| Capacitatea de procesare în aval | 90 piese/oră | 105 părți/oră |
| Randament final acceptat presupus | 96% | 96% |
| Ieșire acceptată proiectată | 86,4 părți/oră | 97,2 părți/oră |
| Ieșire acceptată necesară | 95 părți/oră | 95 părți/oră |
În scenariul inițial, capacitatea din aval ar limita celula la 90 de părți pe oră înainte de limita de randament finală. Producția acceptată proiectată ar fi, prin urmare, 90 × 0,96 = 86,4 părți pe oră, sub cerință.
În continuare, aș evalua un aranjament în aval capabil să proceseze 105 părți pe oră. Odată cu etapa de turnare limitând oferta, producția acceptată proiectată ar deveni 101,25 × 0,96 = 97,2 părți pe oră.
Calculul revizuit ar depăși ținta cu doar 2,2 părți pe oră. Aș trata asta ca un spațiu limitat de planificare, nu o dovadă a unei rate de producție aprobate. Un proces reprezentativ de celule ar trebui să stabilească în continuare ciclul real, întreruperile, performanța în aval și randamentul acceptat.
Această comparație ar direcționa revizuirea de inginerie către aranjamentul de finisare și inspecție înainte de a solicita o mașină de suflat mai mare.
Comparați același domeniu de producție
Separați mașina, matrița, pregătirea materialului, dispozitivele de finisare, costurile de inspecție, integrare și testare în fiecare propunere. Un preț numai pentru mașină nu poate fi comparat direct cu un preț pentru celulă completă. Evaluează capacitatea suplimentară în raport cu producția acceptată și cererea proiectului; nu presupuneți că o mașină mai mare va elimina un blocaj din aval.
Pregătiți un RFQ pentru piese auto pentru Kinggle
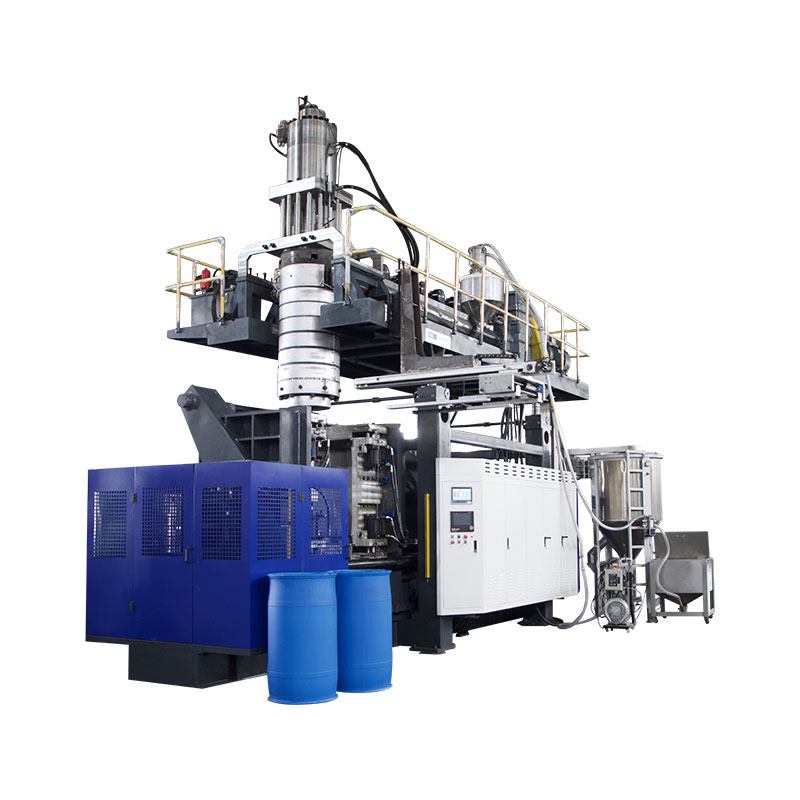
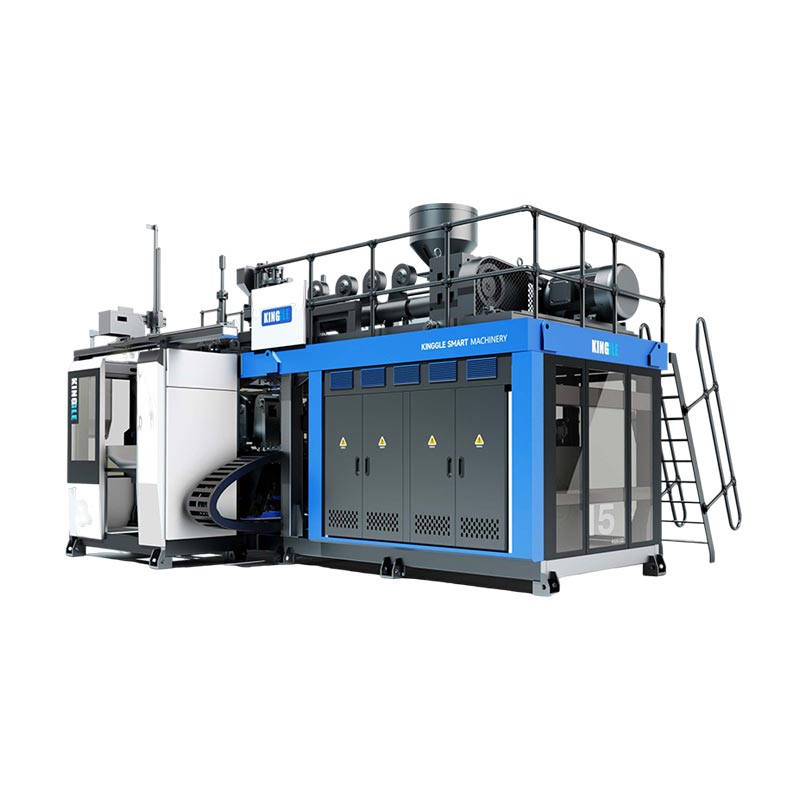
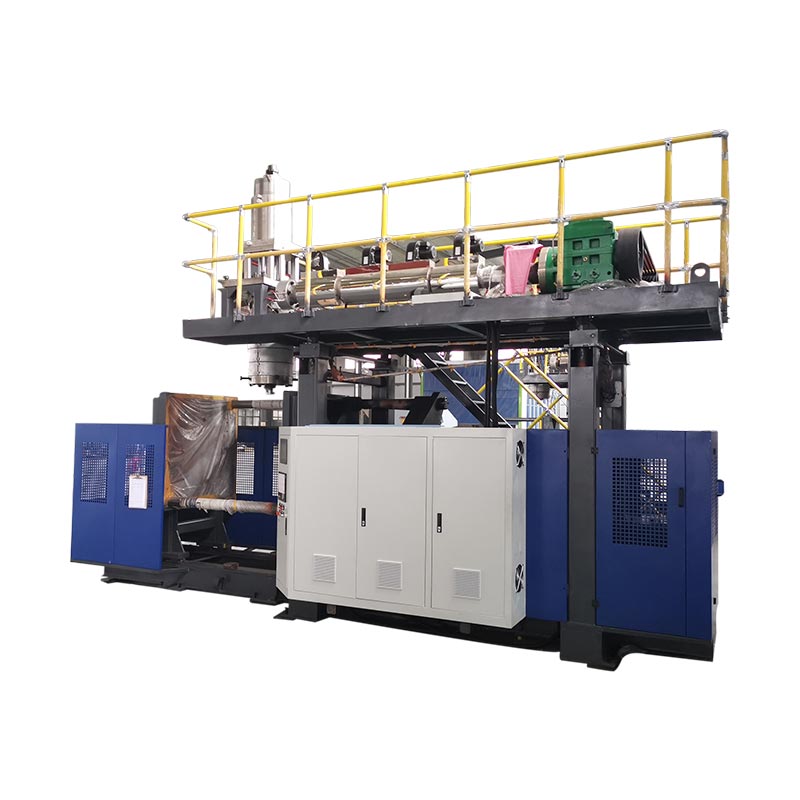
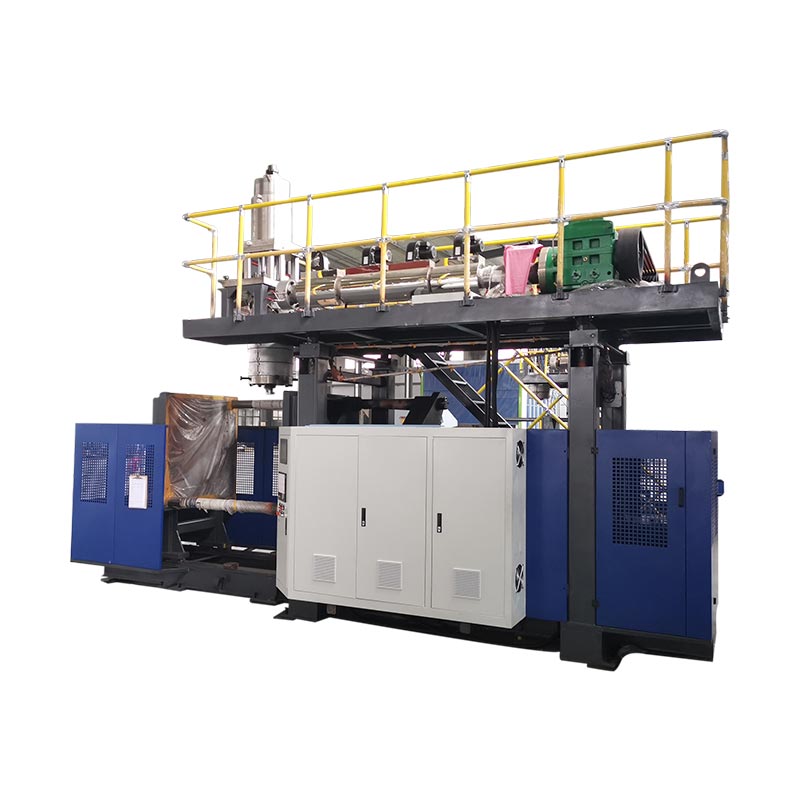
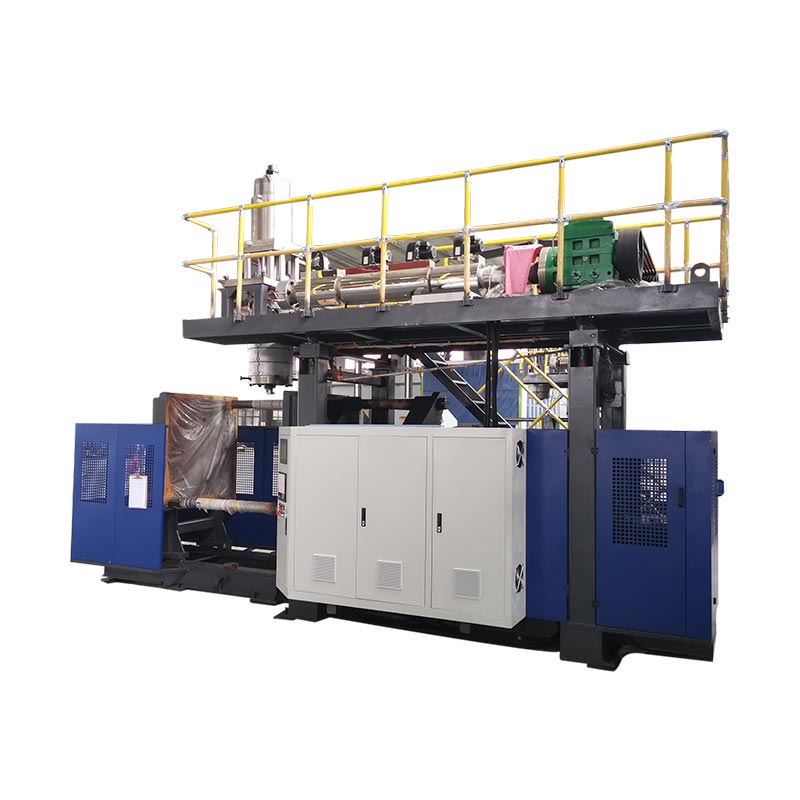
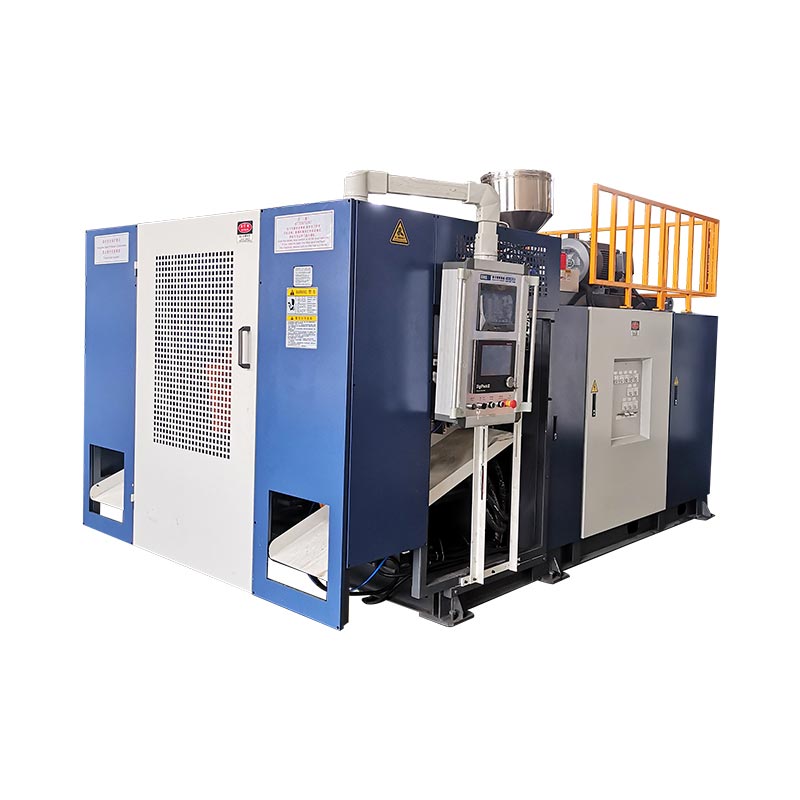
Platformele de acumulatoare publicate de Kinggle oferă referințe de specificații pentru o discuție inițială. Nu sunt selecții automate pentru exemplul de conducte ipotetice sau pentru fiecare piesă auto. Materialul propus, matrița și domeniul complet de producție necesită încă o revizuire tehnică.
| Câmp de referință | KGB80A | KGB100B |
|---|---|---|
| Capacitatea maximă a containerului anunțată | 30 L | 120 L |
| Forța de prindere | 215 kN | 440 kN |
| Dimensiunea plăcii matriței, L × H | 750 × 860 mm | 1.200 × 1.200 mm |
| Dimensiunea maximă a matriței, L × H | 520 × 860 mm | 920 × 1.200 mm |
| Grosimea matriței | 360 până la 420 mm | 510 până la 600 mm |
| Conexiune la aplicație listată | Conducte de piese auto | Piese auto si rezervoare auto |
Tabelul reproduce câmpurile selectate din paginile legate de produse Kinggle. Dimensiunea platanului și dimensiunea maximă a matriței sunt domenii diferite. Niciunul nu confirmă un pachet complet de mișcare, o ieșire specifică gradului, un proces de aspirație specializat sau aprobarea sistemului de combustibil. Solicitați desenul și configurația interfeței pentru construcția propusă.

Trimiteți un pachet de recenzii, nu doar un volum de mașină solicitat
- Desene 3D și 2D ale pieselor cu revizuiri, geometrie finită, date de referință și cerințe critice de perete sau interfață.
- Calitatea specificată de rășină, rețeta de producție aprobată și instrucțiunile de procesare relevante.
- Greutatea piesei, aranjarea planificată a matriței, informațiile existente despre scule și secvența de finisare propusă.
- Producția acceptată necesară cu baza de timp, cererea anuală, mixul de produse și cerințele de inspecție.
- Condițiile șantierului și o listă clară a celor care furnizează matrița, auxiliare, finisare, inspecție și integrare.
Aceste intrări permit adresa de revizuire tehnică să se potrivească, cerințe nerezolvate și condiții de probă înainte de finalizarea unei configurații a mașinii.
Întrebări frecvente
Fiecare conductă de aer auto poate fi realizată pe o mașină convențională de suflat?
Nu. Examinați geometria, rășina specificată, interfețele și accesul la scule. Unele forme justifică evaluarea amplasării paraisonului specializate, turnarea prin suflare sau secțiunile îmbinate. O mașină convențională cu un robot de scoatere nu stabilește prin ea însăși acele capacități de formare.
Este volumul acumulatorului suficient pentru a selecta o mașină pentru o piesă auto?
Nu. Cererea de împușcături utilizabile, livrarea specifică materialului, instalarea matriței, spațiul de deschidere, mișcările necesare, îndepărtarea pieselor și lucrările din aval necesită, de asemenea, revizuire. Un volum de container anunțat este o referință de screening, nu o metodă completă de selecție pentru o parte tehnică neregulată.
Poate o mașină HDPE să proceseze un anumit grad de plastic de inginerie?
Acest lucru necesită o revizuire specifică gradului de pregătire a materialului, plastificări, scule de cap, controale și procesul propus. O rată de extrudare HDPE publicată nu dovedește producția cu o altă rășină. Confirmați configurația și rulați o încercare reprezentativă cu materialul dorit.
De ce poate o piesă să-și atingă ținta de greutate, dar nu verifică grosimea peretelui?
Greutatea descrie întreaga piesă, în timp ce o verificare a grosimii măsoară o locație. Materialul poate fi distribuit diferit între regiuni fără o modificare corespunzătoare a greutății totale. Cartografiați locația eșuată și investigați materialele relevante, sculele și condițiile de proces înainte de a decide cum să o corectați.
Trecerea unei mașini FAT completează aprobarea piesei de producție a clientului?
Nu. FAT acoperă domeniul convenit de acceptare a echipamentelor. Validarea piesei finite și aprobarea producției clientului necesită propriile dovezi aplicabile. Acolo unde este necesar PPAP, confirmați depunerea clientului și cerințele de producție, în loc să tratați livrarea echipamentelor ca o aprobare.
Achiziționarea unei mașini de suflat auto este același lucru cu aprovizionarea cu piese personalizate turnate prin suflare?
Nu. Achiziția de echipamente se referă la mașini, interfețele de scule, integrarea și domeniul de acceptare pentru un proces de producție. Aprovizionarea pieselor finite se referă la responsabilitatea producătorului de a produce și furniza acele piese. Clarificați ce domeniu de aplicare este solicitat înainte de a compara furnizorii.
Pentru o revizuire a echipamentului piesei auto, trimiteți desenul și cerințele de materialPagina de contact a lui Kingglesau e-mailsales@kinggle.com. Telefon:+86-574-87103665. Informațiile despre companie sunt disponibile pePagina Despre Kinggle.
Aprobați ruta de producție înainte de a vă angaja pe mașină
Începeți cu piesa și materialul, stabiliți traseul de formare și transformați desenul în echipamente explicite și cerințe de validare. Apoi comparați propunerile complete la limita părților acceptate. O problemă de potrivire obligatorie necesită rezolvare; un ciclu mai rapid sau un preț de cumpărare mai mic nu îl poate închide.