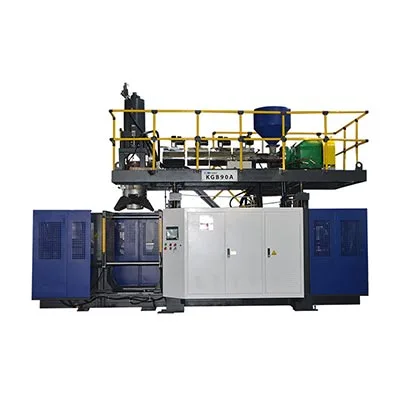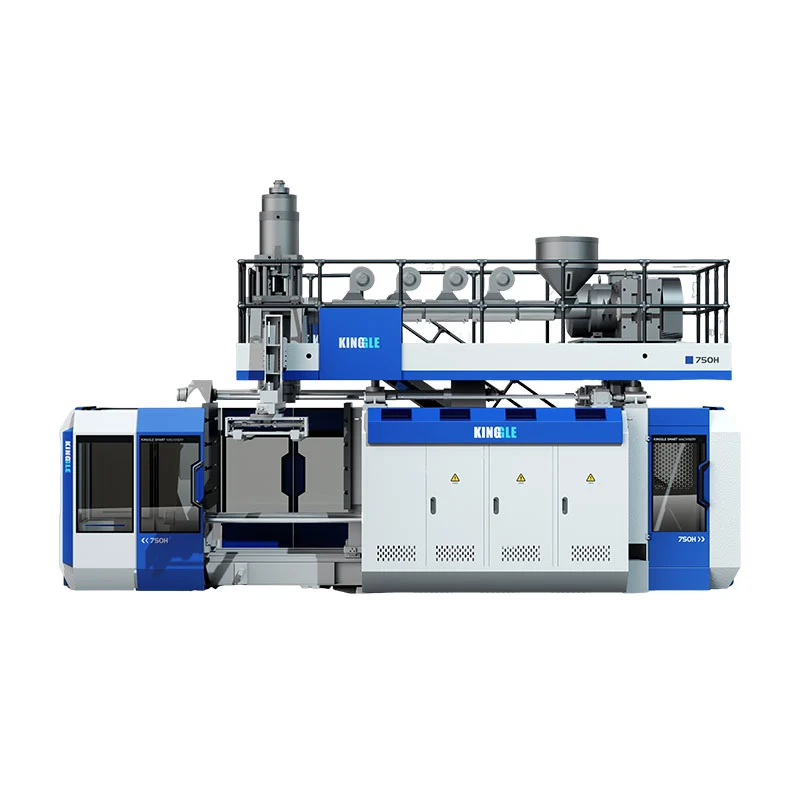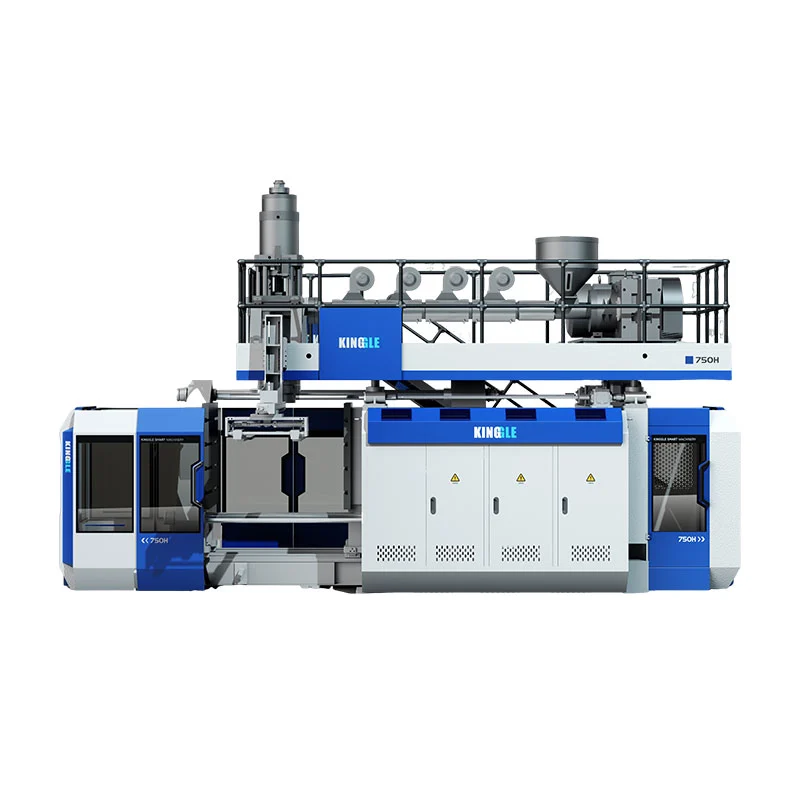

O mașină de suflat IBC de 1000 L formează recipientul interior din plastic. Nu dovedește IBC-ul complet de la sine. Selectați și acceptați mașina în raport cu sticla interioară aprobată, cușcă, palet, închideri, sistemul de materiale, matriță, asamblarea în aval și testele necesare pentru ambalaj.
Capacitatea mare face ca un proiect IBC să arate ca un exercițiu de dimensionare a unei mașini. Munca dificilă stă la interfețe. Deschiderea superioară trebuie să îndeplinească închiderea. Ieșirea inferioară trebuie să îndeplinească accesul la supapă și la cușcă. Corpul turnat trebuie să se așeze corect pe palet. Cușca trebuie să protejeze recipientul interior fără a crea contact dăunător.
Acest ghid transformă acele interfețe în intrări ale mașinii și dovezi de testare din fabrică. Folosește platforma IBC actuală de 1000L a lui Kinggle ca referință publicată pentru echipament.

Produsul este un singur sistem asamblat
Sticla interioară se potrivește cușcă, palet, supapă și racord de umplere.
Capul, profilul paraison, matrița și răcirea fac harta de perete aprobată.
Scoaterea, tunderea, asamblarea și testarea susțin rezultatul acceptat necesar.
Încercarea leagă fiecare unitate acceptată de material, setări, măsurători și rezultate ale testelor.
KGB1000L-IBC, în timp ce tabelul său de specificații foloseșteKGS1000L-IBC. Se afișează și rândul cu ciclu uscat150 L, care nu este o rată utilizabilă. Acest articol numește echipamentul platforma Kinggle 1000L IBC până când pagina live și cotația utilizează un cod de model confirmat și o unitate de ieșire.Definiți ce furnizează mașina de suflat IBC 1000L
Mașina de suflat face corpul din plastic. În terminologia IBC, acel corp este adesea numit sticla interioară, recipient interior, căptușeală sau recipient interior. Limba de căutare variază în funcție de piață. Acordul tehnic ar trebui să utilizeze un singur termen controlat.
Un IBC complet compozit conține mai mult decât acel corp turnat. Structura exterioară poate include o cușcă metalică și un palet. Închiderile, garniturile, o supapă de refulare inferioară, etichetele și mărcile de identificare completează pachetul. Echipamentele de asamblare și stațiile de testare pot sta în afara celulei de turnare.
Distincția are un efect practic. Furnizorul de mașini poate dovedi procesul de turnare și dimensiunile incluse în proba convenită. Proprietarul complet al IBC trebuie să demonstreze că toate componentele furnizate funcționează împreună. Dacă cușca, paletul sau supapa provine de la alt furnizor, cumpărătorul are nevoie de controlul interfeței între companii.
Regulile actuale ale Statelor Unite oferă un exemplu clar.49 CFR 178.707descrie un IBC compozit ca un ambalaj exterior rigid care include un recipient interior din plastic. Se spune că recipientul interior și ambalajul exterior formează un pachet integral. De asemenea, se spune că recipientul interior nu este destinat să își îndeplinească funcția de reținere fără ambalajul exterior.
Această regulă este specifică pieței, dar lecția de inginerie merge bine. Nu acceptați sticla interioară izolat dacă produsul comercial este un IBC asamblat. Introduceți cușca de producție, paletul, închiderea superioară, supapa și garniturile în planul de calificare.
Cotația trebuie să precizeze limita mașină-furnizor. Denumiți matrița furnizată, robotul, debalsarea, testerul de scurgeri, transportoarele și sculele de asamblare. Marcați toate componentele și serviciile furnizate de cumpărător. Un desen de delimitare colorat este mai util decât o listă lungă de „accesorii standard”.
Controlați sticla interioară, cușca, paletul și supapa pe un singur desen
Desenul interior al sticlei nu trebuie să se oprească la dimensiunile sale exterioare. Trebuie să arate cum sticla se întâlnește cu restul IBC-ului. Construiți un desen de control al interfeței cu referințe la desenele de componente aprobate.
Începeți de sus. Înregistrați deschiderea de umplere, filetul sau interfața de închidere, fața de etanșare, spațiul liber la capac și accesul la cușcă. Adăugați înălțimea suprafeței superioare față de cușcă. O închidere poate îndeplini propriul ecartament, dar devine dificil de instalat atunci când sticla interioară este prea sus sau prea jos.
Deplasați-vă la priza de jos. Afișați linia centrală a ieșirii, unghiul, suportul, conexiunea supapei și spațiul liber prin cușcă. Includeți relația de paleți. Sticla caldă se poate schimba în timpul răcirii, așa că măsurați interfața după perioada de condiționare convenită.
Harta contactele cuștii. Marcați razele de colț, zonele panourilor și orice suport local. Contactul se poate schimba atunci când unitatea umplută este manipulată sau stivuită. Sticla interioară ar trebui să se așeze acolo unde proiectul se așteaptă să stea. Nu ar trebui să se bazeze pe o umflătură accidentală pentru sprijin.
| Interfață | Dovezi controlate | Decizie de mașină sau matriță |
|---|---|---|
| Deschidere si inchidere in partea de sus | Finalizați desenul, suprafața de etanșare, ecartamentul și jocul capacului | Scule pentru gât, aranjarea suflarii, răcire și tăiere |
| Ieșire inferioară și supapă | Linie centrală, unghi, suport, garnitură și acces la cușcă | Inserție matriță, profil local de perete, răcire și finisare |
| Cușcă exterioară | Plic intern, locații șine și zone de contact sticle | Geometria sticlei, harta peretelui și starea de eliberare |
| Palet sau bază | Geometria locatorului, suprafața de sprijin și spațiul de manipulare | Forma matriță de bază, suport pentru scoatere și dispozitiv de post-răcire |
| Etichetarea și marcarea zonelor | Planeitatea, poziţia şi identificarea necesară | Suprafața matriței, profil de perete și manipulare în aval |
Numărează fiecare interfață. Utilizați aceleași numere în desenul matriței, planul de inspecție și raportul de încercare din fabrică. Atunci când o dimensiune eșuează, echipa o poate urmări până la scule, răcire, îndepărtare sau asamblare, fără a discuta despre ce comenzi de desen.
a lui Kinggleprocesul de vânzaresolicită fotografii ale produsului, desene, greutate, dimensiune, material, grosime, putere și rezistență chimică. Pentru un proiect IBC, adăugați desenele de cușcă, palet, supapă și închidere la acel pachet.
Citiți plicul publicat al mașinii de 1000 L fără a-l supraciti
a lui KingglePagina produsului IBC 1000Loferă plicul de comparație. Enumeră o clasă de containere maximă de 1000 L, o mașină de 55 t și o dimensiune de mașină de 9,5 pe 5,1 pe 6,5 m. Dispunerea finală necesită încă acces, întreținere și spațiu auxiliar.
Masa de prindere publică listează 1000 kN, o plată de 1800 pe 1600 mm și o dimensiune maximă a matriței de 1600 pe 1500 mm. Oferă un interval de grosime a matriței de la 1200 la 1400 mm. Aceste cifre susțin o revizuire timpurie a mucegaiului. Ele nu înlocuiesc desenul complet al ansamblului matriței.
Secțiunea de extrudare listează două șuruburi de 100 mm cu 32 de rapoarte L/D. Capacitatea de topire HDPE publicată este de 180 kg/h per șurub. În secțiunea capului matriței sunt enumerate un acumulator de 45 L și o referință pentru greutatea acumulatorului PE de 33 kg.
| Articol publicat | Valoarea site-ului | Verificare necesară a proiectului |
|---|---|---|
| Clasa containerelor | 1000 L | Sticla interioară aprobată, împușcare brută, mucegai și cale de îndepărtare |
| Dimensiunea și greutatea mașinii | 9,5 x 5,1 x 6,5 m; 55 t | Desen final GA, fundație, despărțire de transport și plan de ridicare |
| Forța de prindere | 1000 kN | Zona proiectată, presiunea de suflare, pinch-off și marginea |
| Dimensiunea maximă a matriței | 1600 x 1500 mm | Matriță completă, colectoare, furtunuri, piese mobile și spațiu liber pentru robot |
| Grosimea matriței | 1200 până la 1400 mm | Stivă închisă și interfață cu plată |
| Șuruburi | 100 mm x 2; 32 L/D | Structura stratului, gradele de rășină și calea de topire ordonată reală |
| Capacitate de topire HDPE publicată | 180 kg/h x 2 | Recuperare stabilă cu formula aprobată |
| Referințe la acumulator | 45 L; 33 kg PE | Masa brută paraison, rezervă, bază de rășină și profil |
| Suflați aer | 0,8 MPa; 2 m³/min | Debit maxim, receptor, calitatea aerului și presiunea la mașină |
| Apa de racire | 0,3 MPa; 120 l/min | Temperatura, sarcina termică, calitatea apei și echilibrul circuitului |
| Referință de putere publicată | 110 până la 150 kW în medie | Limită de măsurare, produs, setări și rezultat acceptat |
În prezent este afișat rândul de ciclu uscat al paginii150 L. Litrii nu sunt o rată de ciclu. Nu transformați acel rând în 150 de bucăți pe oră sau în altă cerere de ieșire. Cereți-i lui Kinggle să confirme numărul și unitatea dorite din oferta.
Fiecare rând răspunde la o întrebare restrânsă. O lățime maximă a matriței nu dovedește distanța robotului. O masă de acumulator nu dovedește greutatea finită a sticlei interioare. O cifră a capacității de topire nu este egală cu producția acceptată. Conectați rândurile prin produsul aprobat și planul de încercare.
Solicitați și programul de încărcare conectată. Rândurile de motoare și încălzitoare descriu componente majore, dar sarcina finală instalată poate include, de asemenea, comenzi, pompe, robot, manipularea materialelor și auxiliare comandate.
Construiți decizia acumulatorului dintr-un bilanţ de masă măsurat
Sticla interioară finită este doar o parte din fiecare fotografie. Paraisonul formează, de asemenea, fulgerul superior, cozile inferioare, bordura de ieșire și alte resturi de proces. Acumulatorul trebuie să furnizeze întregul parason în baza materialului aprobat.
Cântăriți o probă de producție cunoscută, dacă există una. Scoateți închiderile, supapele și orice piese asamblate separat. Apoi cântăriți sau estimați fiecare flux de tăiere. Păstrați estimarea legată de designul de matriță și de ciupire propus.
recipient interior finisat + fulger superior + cozi inferioare + garnitură de ieșire + alte resturi turnate
Comparați acest rezultat cu referința publicată pentru greutatea acumulatorului PE de 33 kg. Nu comparați singur greutatea finală. Proiectul are nevoie și de rezervă de funcționare. Rășina selectată, culoarea și aranjamentul stratului pot modifica baza de masă utilă.
Volumul creează o altă verificare. Pagina afișează un acumulator de 45 L. Relația dintre volum și masă depinde de topitura reală și de definiția producătorului. Nu convertiți 45 L direct într-o greutate de produs finit fără calculul furnizorului.
Timpul de descărcare a acumulatorului contează, deoarece un paraison lung și greu se poate lăsa. Capul trebuie să livreze paraisonul programat înainte ca gravitația să schimbe distribuția peretelui fără control. Înregistrați fereastra de descărcare, starea de topire și profilul decalajului matriței în timpul testului.
Recuperarea contează și ea. Cele două extrudere trebuie să pregătească următoarea împușcare în cadrul ciclului de producție. Comparați timpul de recuperare măsurat cu lucrul de răcire și din aval. O viteză mare de topire a catalogului nu poate ajuta dacă sistemul de materiale aprobat se recuperează lent sau celula din aval este deja plină.
Folosește înregistrarea de masă cu Kinggle'sghid de programare paraison. Masa vă spune cât de mult material a intrat în matriță. Harta de perete arată unde a mers acel material.
Oferiți fiecărui strat o lucrare scrisă înainte de a comanda două extrudere
Pagina produsului descrie producția cu mai multe straturi și enumeră două extrudere. Aceasta este dovada unei platforme multi-stream. Nu este o specificație completă a stratului.
Scrieți funcția fiecărui strat. Un strat poate asigura suprafața de contact controlată. Un altul poate avea o macinare aprobată în proces. Protecția de culoare sau UV poate sta într-un flux definit. Designul exact depinde de produs, conținut, piață și programul de testare aprobat.
Apoi definiți materialele permise. Denumiți grade de rășină, masterbatch, aditivi și sursa de remacinare. Înregistrați dacă măcinarea provine numai din același proces de fabricație. Nu folosiți cuvântul „reciclat” ca înlocuitor pentru o specificație de material controlată.
Cerințele actuale ale Statelor Unite ilustrează de ce contează acest lucru. Secțiunea 178.707 necesită specificații cunoscute din plastic pentru recipientele interioare IBC compozite. De asemenea, restricționează materialul folosit, cu excepția cazului în care este aprobat, permițând în același timp reziduurile de producție sau remacinarea din același proces de fabricație în condițiile menționate. Alte piețe pot aplica reguli diferite.
Raportul straturilor necesită o țintă și un interval de lucru. Spuneți cum va fi setat și verificat raportul. Înregistrările gravimetrice ale alimentării, verificările producției extruderului sau analiza secțiunii distructive pot sprijini planul de control. Alegeți metoda înainte de încercarea din fabrică.
Desenul capului ar trebui să arate calea de topire. Identificați ce extruder alimentează fiecare strat. Înregistrați numărul de pasaje și ordinea la matriță. Adăugați proceduri de purjare și schimbare a materialului. Dacă proiectul va rula atât produse cu un singur strat, cât și produse multistrat, definiți procedura de conversie și verificarea acceptării acesteia.
Descrierea mașinii
Două șuruburi de 100 mm publicate și o declarație cu mai multe straturi arată direcția platformei. Ele nu definesc funcțiile sau rapoartele ordonate ale stratului.
Caietul de sarcini al proiectului
O diagramă de straturi denumește fiecare flux de material, funcție, raport țintă, interval permis, metodă de verificare și regulă de control al modificării.
Nu promiteți costuri mai mici sau durată de viață mai lungă din construcția cu mai multe straturi fără formula aprobată și dovezile de testare. Aceste rezultate depind de materialele selectate, distribuție și designul IBC finit.
Verificați matrița, clema și calea paraison ca un singur sistem mecanic
O matriță de 1000 L ocupă mai mult decât lățimea și înălțimea unui catalog. Include colectoare de răcire, furtunuri, instrumente pentru gât, inserții de evacuare, zone de prindere, puncte de ridicare și orice detalii în mișcare. Robotul și sticla interioară fierbinte au nevoie de o cale de îndepărtare clară.
Suprapuneți desenul complet al matriței pe desenul platanului. Verificați tiranții, linia centrală de prindere, feroneria de suflare și conexiunile de service. Examinați grosimea închisă și secvența de deschidere. O matriță se poate încadra între plăci și poate bloca mișcarea unui furtun sau a unui robot.
Selectarea clemei trebuie să utilizeze zona proiectată și presiunea de suflare. 1000 kN publicat este o referință pe pagina mașinii. Solicitați calculul proiectului. Includeți forțele de prindere și o marjă stabilită. Panourile plate mari pot produce o zonă proiectată solicitantă chiar și atunci când sticla interioară este ușoară pentru volumul său.
Calea parohială necesită aceeași atenție. Confirmați linia centrală a matriței, lungimea de descărcare, captarea matriței și secvența de închidere. Un paraison lung se poate balansa sau se poate întinde înainte de capturare. Profilul trebuie să țină cont de umăr, colțuri, zona de evacuare și bază.
Zonele de ciupire au nevoie de suficient material pentru a suda, dar excesul de material crește tăierea și răcirea. Inserția de ieșire necesită control local. Deschiderea superioară necesită o geometrie stabilă pentru închiderea sa. Aceste caracteristici aparțin hărții numerotate de perete.
Aerisirea și finisarea suprafeței afectează eliberarea și aspectul. Cușca poate ascunde unele panouri, dar nu poate repara un defect turnat. Examinați fiecare contact și zonă de etichetă care rămâne funcțională după asamblare.
a lui Kinggleghid de proiectare a matrițeihusele se potrivesc, strâng, aerisesc și răcesc. Utilizați-l cu desenul final al ansamblului, nu ca o listă de verificare generică a matriței.
Aprobați matrița numai după ce furnizorul de mașini, constructorul de matrițe, furnizorul de cuști și proprietarul IBC-ului sunt de acord asupra interfețelor. Înregistrați fiecare revizuire a desenului aprobat în dosarul de achiziție.
Protejați geometria IBC prin răcire, îndepărtare și condiționare
Suprafețele mari continuă să se miște după deschiderea matriței. Sticla interioară poate arăta acceptabil la eliberare și se deplasează în timp ce se răcește. Această mișcare poate modifica înălțimea de închidere, poziția supapei sau contactul cuștii.
Proiectați circuite de răcire în jurul zonelor termice. Umerii, colțurile, gâturile, inserțiile de ieșire și suporturile de bază pot necesita un flux diferit. Numiți fiecare circuit pe desenul matriței. Adăugați temperatura și debitul țintă la intrare. O singură citire a presiunii nu poate dovedi o răcire echilibrată.
Măsurați condițiile de livrare și returnare în timpul procesului. Inspectați debitul la fiecare circuit unde sistemul permite. Înregistrați temperatura matriței în locațiile convenite. Dacă o zonă rămâne fierbinte, nu o ascundeți extinzând întregul ciclu fără a investiga circuitul.
Suportul la pachet face parte din răcire. Definiți unde prinde robotul și unde aterizează sticla. Un panou cald se poate deforma sub o prindere îngustă sau pe șină de transport. Ieșirea de jos trebuie să evite impactul. Baza trebuie să rămână susținută în timp ce piesa atinge rezistența de manipulare.
Setați un timp de condiționare înainte de verificările dimensionale. Indicați starea mediului când este importantă. Utilizați același timp pentru probele de probă și inspecția producției. Măsurând o sticlă fierbinte și alta rece creează un zgomot care arată ca o derivă a procesului.
Pagina de produs listează 0,3 MPa și 120 L/min ca referințe pentru apă de răcire. Aceste cifre ajută la planificarea conexiunii. Ele nu specifică temperatura apei sau capacitatea totală de îndepărtare a căldurii. Solicitați încărcăturile de căldură pentru mașină și matriță.
Urmăriți timpul de răcire în raport cu calitatea. a lui Kinggleghid de ciclu-timpsepară răcirea, recuperarea și manipularea. Ținta utilă este cel mai scurt ciclu stabil care îndeplinește planul dimensional și funcțional.
Demonstrați sticla turnată împotriva pieselor de cușcă, paleți și supape de producție
Folosiți componente de producție în timpul calificării. Cuștile prototip sau paleții modificați manual pot ascunde erorile de interfață. Înregistrați furnizorul, numărul piesei și revizuirea pentru fiecare componentă a ansamblului.
Începeți cu o potrivire uscată. Puneți sticla interioară condiționată în cușcă și palet. Verificați contactul de localizare, spațiul liber la panou, accesul la deschiderea superioară și poziția de ieșire. Instalați supapa și închiderea superioară cu instrumentele definite și metoda de cuplu, acolo unde este cazul.
Măsurați unitatea asamblată la interfețe. Nu repetați fiecare dimensiune turnată. Concentrați-vă pe ceea ce controlează umplerea, descărcarea, manipularea, stivuirea și pregătirea testului. Folosiți instrumente de folosire sau interzicere în cazul în care reduc raționamentul operatorului.
Verificați contactul după manipulare. Ridicați sau mutați unitatea cu metoda aprobată. Căutați semne noi, puncte de presiune locale sau mișcare. Sticla interioară și cușca ar trebui să funcționeze așa cum intenționează designul, nu doar să se potrivească în timp ce staționează.
| Verificare asamblare | Ce să înregistrezi | Posibilă conexiune la proces |
|---|---|---|
| Introducerea cuștii | Metoda de degajare, interferență, orientare și introducere | Dimensiunile caroseriei, racire, deformare la scoatere |
| Scaune pe paleți | Contact de sprijin, balansare, potrivire locator și înălțime de evacuare | Forma bazei, suport de răcire și inserție de matriță |
| Închidere superioară | Rezultatul ecartamentului, suprafața de etanșare și înălțimea instalată | Unelte pentru gât, tăiere, contracție și manipulare |
| Supapa de jos | Linia centrală, unghiul, starea garniturii și accesul la cușcă | Inserție de ieșire, distribuție de perete și finisare |
| Unitate finalizată | Identificare, stare vizuală și revizuiri ale componentelor urmăribile | Controale de asamblare și inspecție finală |
Testarea de scurgeri ar trebui să utilizeze o configurație aprobată. Definiți ce componente sunt instalate, mediul de testare, presiunea sau vidul, stabilizarea, durata și regula de respingere. Metoda trebuie să se potrivească cu programul de produs aplicabil. O verificare rapidă la atelier nu înlocuiește automat un test formal.
Păstrați un ansamblu aprobat ca eșantion limită. Fotografiați interfețele. Stocați rețeta turnată, lotul de material, revizuirea cuștii, revizuirea paleților, supapa și datele de închidere cu eșantionul de înregistrare.
Separați mașina FAT de aprobarea completă a tipului de proiectare IBC
Testul de acceptare din fabrică dovedește celula de turnare comandată față de produsul și condițiile convenite. Nu acordă aprobare pentru fiecare IBC asamblat, substanță de umplere sau piață.
TheUNECE Reglementări model ONU Rev. 24este publicația de referință globală actuală din 2025. Capitolul 6.5 abordează construcția și testarea IBC. Regulile naționale și modale pot adopta o ediție specifică sau pot adăuga cerințe. Confirmați autoritatea aplicabilă și ruta de testare calificată înainte de a îngheța planul de validare.
Nu începe cu o singură înălțime de cădere găsită online. Tipul de proiectare, materialul, conținutul prevăzut, grupul de ambalare, pregătirea, condiționarea, închiderile și secvența completă de testare afectează programul. Autoritatea competentă sau laboratorul calificat ar trebui să definească dovezile necesare.
Calificarea mașinii ar trebui să creeze în continuare dovezi utile în amonte. Înregistrați specificațiile materialelor, aranjarea stratului, masa brută și netă, harta peretelui, dimensiunile, rezultatul scurgerii, rețeta și revizuirile componentelor. Păstrați mostrele din lotul testat. Aceste informații ajută la conectarea procesului de fabricație la testarea ulterioară a pachetelor.
Separați trei documente. Raportul FAT al mașinii acoperă performanța construcției și procesului. Raportul de calificare a ansamblului acoperă cușcă, palet, supapă și închidere. Raportul de testare reglementată acoperă tipul de proiect aplicabil. Fiecare raport trebuie să-și precizeze domeniul de aplicare și limitările.
Controalele producției continuă după aprobare. Gestionați modificările aduse rășinii, pigmentului, inhibitorului, re-macinare, raportul de straturi, mucegai, închidere, supapă, cușcă și palet prin sistemul de calitate aprobat. O mică modificare poate afecta baza utilizată pentru testare.
Pentru o linie de ambalare reglementată mai mică, theGhid pentru celulele tamburului chimic KGB200L/LParată aceeași distincție între evidența mașinii și aprobarea pachetului.
Măsurați ieșirea la ultima poartă de celulă acceptată
Pagina curentă a produsului nu oferă o rată de producție utilizabilă. Se afișează rândul ciclului uscat150 L, deci acest articol nu deduce bucăți pe oră. Proiectul are nevoie de o țintă de ieșire acceptată bazată pe sticla interioară reală și celula completă.
Alegeți mai întâi limita de ieșire. Sticlele interioare turnate pe oră măsoară celula de turnare. IBC-urile asamblate și testate pentru scurgeri pe oră măsoară un sistem mai mare. Ambele numere pot fi utile, dar nu ar trebui să aibă o singură etichetă.
sticle interioare care trec inspecția de turnare convenită ÷ minute respectate x 60
unități asamblate care trec de poarta finală convenită ÷ minute observate x 60
Numărați toate pornirile, respingurile și opririle. Clasificați cauzele. Recuperarea extrudarii, răcirea, manipularea robotului, tăierea, inserarea cuștii, instalarea supapelor și testarea scurgerilor pot stabili fiecare rata celulei. Cea mai lentă poartă stabilă determină producția finală.
Cererea de material ar trebui să utilizeze masa brută de împușcare și evenimente de turnare. Greutatea interioară a sticlei finită nu are pierderi de tăiere și de pornire. Raportați kilogramele brute pe sticlă acceptată, precum și bucăți pe oră.
Energia are nevoie de aceeași limită. Kinggle publică 110 până la 150 kW ca referință de putere medie pentru platformă. Nu este kWh per IBC. Înregistrați punctul de măsurare selectat, starea producției, durata rulării și numărul acceptat. Theghid de măsurare a energieiexplică această distincție.
Utilizați o încercare suficient de lungă pentru a expune cozile de recuperare și din aval. O explozie scurtă poate arăta mișcarea mașinii, dar poate rata deplasarea materialului, dezechilibrul de răcire sau acumularea cuștilor.
Un tablou de bord util include sticle turnate acceptate, IBC-uri complete acceptate, randament la prima trecere, kilograme brute pe sticlă acceptată, masa de tăiere, ciclu mediu, timpul de nefuncționare numărat și energia per unitate acceptată. Definiți fiecare termen în protocolul de acceptare.
Planificați clădirea în jurul desenului actual de aranjament general
O mașină de 55 t necesită mai mult decât suprafața podelei. Clădirea trebuie să permită instalarea, întreținerea, mișcarea materialelor și accesul în siguranță. Începeți cu desenul curent al aranjamentului general al furnizorului pentru revizuirea comandată.
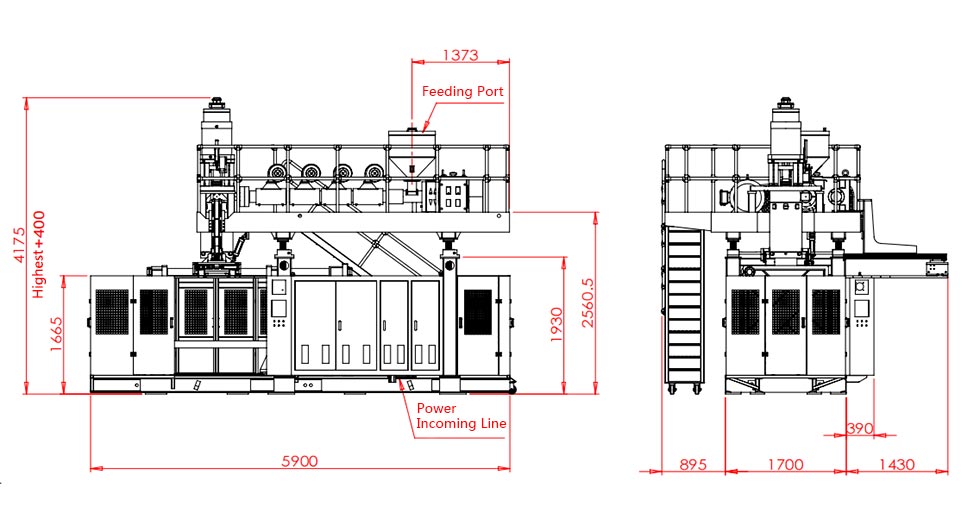
Tabelul public listează o mașină de 9,5 pe 5,1 pe 6,5 m. Desenul paginii produsului afișează propriile dimensiuni. Tratați desenul ca pe o referință vizuală până când Kinggle confirmă ce revizuire a desenului se potrivește cu citatul. Nu utilizați o imagine web pentru a proiecta fundația.

Marcați traseul mucegaiului. Includeți dimensiunea ușii, capacitatea podelei, înălțimea cârligului macaralei, punctele de ridicare și depozitarea. Arată spațiul de tragere a șurubului și accesul la capul acumulatorului. Adăugați scări sigure și acces la platformă în jurul echipamentelor ridicate.
Mapează fluxul de material de la depozitare la fiecare extruder. Adăugați masterbatch, re-macinare, transport, măcinare și controlul prafului. Păstrați garnitura curată separată de deșeurile amestecate. Arată cum va fi întreținută un buncăr plin sau o linie de retur blocată.
Folosiți foi de utilitate specifice proiectului. Pagina listează 0,8 MPa și 2 m³/min pentru aer suflat. Enumeră 0,3 MPa și 120 L/min pentru apă de răcire. Planificați presiunea la mașină, debitul de vârf, recipiente, tratarea, temperatura de alimentare, starea de retur și respingerea căldurii.
Proiectarea electrică necesită sarcină conectată, tensiune, frecvență, protecție, trasee de cabluri și sarcini auxiliare. Referința medie publicată de 110 până la 150 kW nu este sarcina conectată. Includeți răcitoarele, compresoarele, echipamentele materiale, mașina de măcinat, stațiile de asamblare și de testare în totalul fabricii.
Folosește-l pe KinggleGhidul cerințelor pentru utilitățipentru a construi foaia de hotar. Înghețați acea foaie cu aspectul și desenul de fundație.
Urmați un lot IBC urmăribil prin testul de acceptare din fabrică
Un FAT util începe înainte ca mașina să funcționeze. Acordați desenul interior al sticlei, revizuirile componentelor, rășina, structura stratului, harta peretelui, planul eșantionului, limita de ieșire și limitele de acceptare. Denumiți instrumentele și metodele de testare.
- Confirmați platforma comandată.Verificați codul final al modelului, extruderele, capul de acumulator, aranjamentul de prindere, controlerul, robotul, hardware-ul de suflare, paza și auxiliarele față de contract.
- Confirmați utilitățile și calibrarea.Înregistrați puterea, aerul și condițiile de răcire. Listați instrumentele de măsurare și starea de calibrare.
- Materiale cu încărcare controlată.Înregistrați fiecare grad de rășină, lot, culoare, aditiv și flux de remacinare. Verificați calea de alimentare către fiecare extruder.
- Stabilizați procesul de turnare.Atinge recuperarea repetabilă, descărcarea, răcirea mucegaiului, îndepărtarea și tăierea înainte de începerea cursului oficial.
- Congelați rețeta de pornire.Salvați temperaturile, vitezele, setările stratului, profilul paraison, timpii, presiunile și setările din aval sub o singură revizuire.
- Rulați fereastra de producție convenită.Începe numărătoarea, sticlele acceptate, refuzurile și fiecare oprire. Păstrați codurile motiv specifice.
- Măsurați planul turnat.Verificați masa netă și brută, tăierea, harta peretelui, deschiderile, priza, baza, geometria caroseriei, aspectul și rezultatul scurgerii.
- Asamblați componente de producție.Montați cușca, paletul, închiderea superioară, supapa și garniturile aprobate. Finalizați calibrele interfeței și verificările de asamblare.
- Închideți pachetul de dovezi.Păstrați mostrele etichetate, exportați rețeta finală și înregistrați fiecare abatere deschisă cu un proprietar și retestare.
Selectați mostre de la începutul, mijlocul și sfârșitul cursei oficiale. Etichetați-le cu timpul și revizuirea rețetei. Păstrați revizuirile cuștii, paletului, supapei și închiderii împreună cu înregistrarea probei.
Folosiți stațiile reale din aval atunci când este posibil. O probă tăiată manual poate trece în timp ce dispozitivul de tăiere de producție deteriorează priza. Un test de scurgere de laborator poate ascunde o coadă la testerul de linie planificat.
Nu amestecați aprobarea de reglementare într-o semnătură generală FAT. Dacă este asistat la un test oficial, atașați protocolul separat de testare și raportul. Indicați tipul de proiectare, pregătirea probei și autoritatea.
Fotografiați plăcuța de identificare a mașinii, identificarea matriței și mostrele reținute. Salvați istoricul alarmelor și contorul de producție la sfârșitul rulării. Înregistrați orice intervenție manuală care a schimbat o sticlă, chiar și atunci când inspecția finală a trecut. Aceste detalii ajută echipa site-ului să reproducă starea acceptată după instalare.
Procesul de vânzări al lui Kinggle include inspecție și o invitație de a participa la test. Utilizațighid FAT al mașiniipentru a defini înregistrarea. Examinați înregistrările echipamentelor disponibile pe Kinggle'spagina videoînainte de vizită, astfel încât echipa să poată pregăti întrebări concentrate.
Trimiteți un fișier de proiect IBC gata de ofertă în loc de un singur volum
O solicitare care spune doar „mașină IBC 1000L” lasă munca importantă nedefinită. Trimiteți un desen interior aprobat al sticlei și fotografii. Adăugați un eșantion fizic atunci când este posibil. Indicați capacitatea nominală și conținutul dorit.
Includeți greutatea netă turnată, estimarea fotografiei brute, harta de tăiere și harta grosimii peretelui. Denumiți fiecare flux de rășină, aditiv, culoare și regulă de remacinare. Atașați diagrama stratului și metoda de verificare.
Adăugați desenele cușcă, palet, închidere superioară, supapă inferioară și garnitură. Marcați interfețele controlate. Indicați cine furnizează fiecare componentă în timpul testării mucegaiului, FAT și pornirii site-ului.
Listați toate verificările produselor. Includeți dimensiunile, calibrele, timpul de condiționare, metoda de scurgere și verificările de asamblare. Identificați orice program aplicabil de tip de proiectare, autoritate competentă sau laborator de testare. Nu lipiți o listă de teste generice de pe altă piață.
Definiți ieșirea acceptată la poarta corectă. Indicați modelul de schimb planificat și cererea anuală. Descrieți scoaterea robotului, tăierea, suportul de răcire, introducerea cuștii, închiderea și ansamblul supapelor, testarea scurgerilor, marcarea și fluxul de paleți.
Furnizați tensiunea din fabrică, frecvența, aerul și răcirea disponibilă, condițiile ambientale, altitudinea, planul de etaj, datele macaralei și ruta de acces. Solicitați aranjamentul general final, încărcăturile de fundație, foaia de utilitate și despărțirea transportului.
Răspunsul furnizorului trebuie să numească modelul final de mașină și revizuirea. Ar trebui să includă arhitectura extruderului și a capului, baza acumulatorului, plicul matriței, revizuirea clemei, limita auxiliară, protocolul de acceptare și predarea datelor.
Folosește-l pe Kingglecentru de descărcarepentru documentele curente. Trimiteți fișierul de proiect controlat prinpagina de contact. Cotația poate răspunde apoi proiectului IBC real în loc de o etichetă largă de 1000L.
Întrebări frecvente
Aceste răspunsuri abordează problemele de selecție a mașinii care modifică cel mai adesea domeniul de aplicare, planul de încercare sau de fabrică. Datele modelului publicate rămân o referință de pornire. Acordul tehnic semnat ar trebui să controleze sistemul comandat.
Ce face de fapt o mașină de suflat IBC de 1000 L?
Formează recipientul interior din plastic, numit și sticla interioară sau căptușeală. IBC complet compozit include, de asemenea, cușca sau ambalajul exterior, paletul, închiderea superioară, supapa inferioară, garniturile și alte piese de serviciu sau structurale.
Care este numărul de model al mașinii IBC de 1000L Kinggle?
Pagina actuală în limba engleză este inconsecventă. Rezumatul produsului său arată KGB1000L-IBC, în timp ce tabelul cu specificații arată KGS1000L-IBC. Confirmați codul final al modelului și revizuirea în oferta, desene, plăcuța de identificare și manuale.
Valoarea acumulatorului de 33 kg publicată înseamnă o sticlă finită de 33 kg?
Nu. Pagina etichetează 33 kg ca referință PE acumulator-greutate. Masa brută paraison include recipientul interior finit și toate ornamentele turnate. Confirmați baza de rășină, rezerva, structura stratului și calculul complet al shot-ului.
Care este producția platformei Kinggle 1000L IBC?
Rândul curent de ciclu uscat afișează 150 L, care nu este o unitate de producție utilizabilă. Nu deduceți bucăți pe oră. Definiți sticlele turnate acceptate sau IBC-urile complete acceptate pe oră și dovediți rata respectivă în timpul procesului de producție convenit.
De ce trebuie să fie prezente cușca și paletul în timpul probei mașinii?
Sticla trebuie să se potrivească și să funcționeze în interiorul întregului ansamblu. Cuștile de producție, paleții, închiderile și supapele expun erori de înălțime, poziție de evacuare, suport, spațiu liber și manipulare pe care le poate rata o inspecție izolata a sticlei.
Ce informații ar trebui să trimit pentru o cotație de mașină IBC de 1000L?
Trimiteți desenul interior al sticlei, proba, greutatea, harta peretelui, materialele, designul stratului și estimarea tăierii. Adăugați desenele de cușcă, palet, închidere și supapă, teste, ținta de ieșire, domeniul în aval, aspectul fabricii și condițiile de utilitate.
Construiți propunerea de mașină în jurul IBC-ului complet
Trimiteți Kinggle fișierul controlat al sticlei interioare, interfețele componentelor, planul de material și strat, ținta de ieșire, teste și utilități din fabrică. Echipa de ingineri poate confirma apoi platforma de 1000L, matrița, auxiliarele și domeniul de acceptare.
Solicitați o soluție de mașină IBC de 1000L