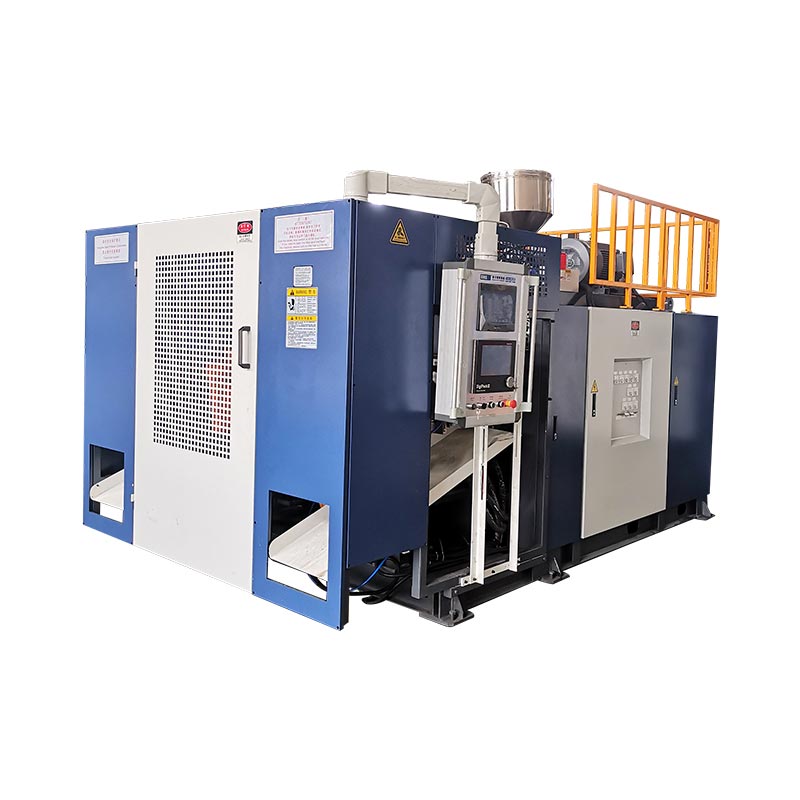

Cea mai utilă metrică a energiei de suflare nu este puterea instalată sau o citire momentană de kW, deoarece niciuna nu arată cât de multă producție vândabilă a provenit din energia consumată în condiții de producție stabile, specificate.Utilizați energia electrică măsurată în timpul unei ferestre de producție stabilă, împărțiți-o la producția acceptată din aceeași fereastră cronometrată și înregistrați limitele, pozițiile contorului, produs, matriță, rășină, ciclu și regulile de calitate. Pentru o vizualizare completă a costurilor de operare, măsurați mai întâi mașina de suflat, apoi adăugați încărcăturile alocate de aer comprimat, de răcire, de manipulare a materialelor, de manipulare a deșeurilor și în aval atunci când acestea stau în afara contorului principal al mașinii, fără a număra aceeași energie de două ori.

Cele cinci numere care merită puse într-un raport
- Electricitatea mașinii în timpul testului, în kWh
- Puterea activă medie în timpul aceleiași ferestre, în kW
- Masa extrudată și masa produsului acceptată
- Piese acceptate realizate in timpul testului
- Aer alocat, energie de răcire și energie în aval
| Vedere de măsurare | Limită tipică | Cel mai bun numitor | Întrebare îi răspunde |
|---|---|---|---|
| Sarcina conectată | Motoare instalate, încălzitoare, comenzi și auxiliare selectate | Nici unul | Cum ar trebui să fie dimensionată infrastructura electrică? |
| Energia principală a mașinii | Alimentare de intrare la mașina de suflat | kg extrudate, kg acceptate sau piese acceptate | Ce consumă această mașină într-o rulare definită? |
| Energia legată de produs | Limită definită de mașină, matriță și produs specificat | kg de producție măsurată | Cum pot fi comparate două teste de produse? |
| Linie completă de energie | Mașină plus compresor, chiller și echipamente de linie alocate | kg acceptate sau piese acceptate | Ce energie electrică aparține modelului cost-produs? |
Începeți prin a trasa granița energetică
„Câtă putere folosește o mașină de suflat?” suna simplu. Nu este o singură măsurătoare. Răspunsul se schimbă cu linia trasată în jurul echipamentului. Un contor principal de intrare poate include extruderul, încălzitoarele, sistemul hidraulic, clemele, comenzile și robotul atașat. Poate exclude compresorul central de aer și răcitorul de lichid. O altă fabrică poate plasa echipamente locale de răcire în interiorul panoului mașinii. Aceste citiri nu pot fi comparate până când nu este stabilită limita.
OficialulLista de recomandări EUROMAPsepară această problemă în două documente pentru mașinile de suflat. EUROMAP 46.1 abordează eficiența energetică legată de mașini. EUROMAP 46.2 abordează energia utilizată pentru a face un produs specificat cu o matriță dată. Ambele documente sunt versiunea 1.0 din ianuarie 2014. Ele rămân listate pe pagina actuală de recomandări tehnice a EUROMAP.
Această distincție este utilă într-o fabrică. Un test de mașină standardizat poate descrie comportamentul mașinii în condițiile stabilite. Un test de produs răspunde la o altă întrebare comercială. Afișează energia utilizată la realizarea unui container, o parte sau un rezervor definit. Nicio citire nu include automat instalația completă. Camera compresoarelor, instalația de răcire, sistemul de rășină, râșnița, transportorul, trimmerul și testerul de scurgeri pot sta în afara contorului mașinii.
Desenați o diagramă simplă cu o linie înainte de a instala contoarele. Marcați alimentarea de intrare a mașinii. Marcați fiecare sursă auxiliară. Apoi enumerați serviciile centrale care trec granița. Înregistrați orice sarcină partajată de alte linii. Un compresor comun nu poate fi atribuit în întregime unei singure mașini de turnare. Un răcitor care deservește cinci mașini are nevoie și de o metodă de alocare.
Utilizați energie pe kilogram și energie pe parte acceptată
Puterea medie și energia sunt legate, dar nu sunt interschimbabile. Kilowați descriu o rată de utilizare. Kilowați-oră descriu energia consumată în timp. EUROMAP 46.1 definește energia totală a mașinii ca putere activă medie înmulțită cu intervalul de măsurare. Acesta definește consumul specific de energie ca acea energie împărțită la masa extrudată în același interval.
Valoarea kWh/kg este valoroasă pentru compararea procesului și a mașinii. Normalizează diferite lungimi de rulare. De asemenea, se ocupă de piese de diferite dimensiuni mai bine decât kWh per ciclu. Cu toate acestea, masa extrudată include material care poate să nu devină produs acceptat. Flash, cozi, purjare la pornire, containere respinse și piese de testare pot schimba rezultatul afacerii.
Adăugați o a doua valoare pentru costul de fabrică. Împărțiți energia de linie relevantă la părțile acceptate sau masa acceptată. Utilizați unitatea care se potrivește cu modul în care produsul este vândut și controlat. Un producător de sticle poate prefera kWh la 1.000 de sticle acceptate. Un mare producător de piese industriale poate prefera kWh per parte acceptată. O echipă axată pe material poate alege kWh per kilogram acceptat.
Păstrați ambii numitori. Diferența dintre masa extrudată și masa acceptată expune pierderea de randament. Un proces poate arăta un rezultat bun al mașinii kWh/kg, dar irosește energie prin deșeuri. Un alt proces poate folosi ceva mai multă putere, dar poate produce mai multe piese acceptate în aceeași perioadă. O singură lectură nu poate arăta acest compromis.
Nu utilizați sarcina conectată ca rezultat al consumului. Sarcina conectată ajută la dimensionarea transformatoarelor, cablurilor și dispozitivelor de protecție. Energia reală de funcționare depinde de ciclu, rășină, matriță, strategia de control și starea producției. a lui Kinggleghid de planificare a utilitatilorexplică această diferență pentru pregătirea în fabrică.
Măsurați numai după ce procesul devine stabil
O citire scurtă a contorului efectuată în timpul încălzirii nu descrie producția. Încălzitoarele de butoi pot funcționa diferit de modelul lor constant. Uleiul hidraulic poate încă să își schimbe temperatura. Este posibil ca operatorii să corecteze lungimea paraisonului sau să înlăture părțile de pornire. Numitorul este, de asemenea, slab pentru că au fost numărate puține produse acceptate.
EUROMAP 46.2oferă o metodă specifică de testare a produsului. Produsul trebuie să îndeplinească cerințele clienților. Mașina trebuie să funcționeze automat, fără intervenție manuală, timp de cel puțin 15 minute. Butoiul trebuie să fi rămas la temperatura de referință timp de cel puțin 15 minute. O mașină hidraulică trebuie, de asemenea, să atingă o temperatură stabilă a uleiului și să o mențină timp de cel puțin 15 minute.
Măsurarea formală durează apoi cel puțin 10 minute și acoperă cel puțin 15 cicluri. Masa de produs colectată este cântărită. EUROMAP solicită, de asemenea, instrumente certificate conform claselor de contoare la care se face referire IEC 62053-22:2003. Aceste condiții aparțin acelei recomandări. O instalație poate alege o fereastră mai lungă atunci când variația normală, stațiile multiple sau evenimentele din aval necesită mai multă acoperire.
| Înainte de fereastra cronometrată | În timpul ferestrei | După fereastră |
|---|---|---|
| Confirmați produsul, matrița, materialul și rețeta aprobate | Păstrați contorul și marcajele de timp aliniate | Se cântărește masa de producție definită |
| Atinge o producție automată stabilă | Înregistrați alarmele, opririle și acțiunile manuale | Numărați piesele acceptate și respinse |
| Confirmați condițiile termice și de utilitate | Nu modificați setările procesului | Finalizați verificările de calitate necesare |
| Puneti la zero sau inregistrati fiecare contor relevant | Observați toate stațiile, capetele și cavitățile | Salvați înregistrările de rețetă, contor și inspecție |
EUROMAP 46.2 identifică, de asemenea, documentația necesară pentru comparație. Include identitatea mașinii, puterea instalată, detaliile șuruburilor, izolația cilindrului, greutatea părții, grosimea peretelui, materialul și furnizorul. Detaliile ciclului, informațiile de prindere, temperaturile, timpul de măsurare, numărul de cicluri și factorul de putere mediu aparțin, de asemenea, în înregistrare. Acest nivel de detaliu menține rezultatul legat de rulajul care l-a produs.
Pentru lucrările de rutină din fabrică, construiți o foaie de test repetabilă din aceste idei. Marcați orice abatere de la metoda EUROMAP. Nu chemați un control informal un test EUROMAP dacă condițiile și instrumentele au fost diferite. Pot fi în continuare date interne utile atunci când metoda sa este clară.
Găsiți ce sarcini ale mașinii consumă energie electrică
Un contor pentru întreaga mașină indică dimensiunea problemei. Nu identifică cauza. Consumatorii principali aparțin de obicei la câteva sisteme fizice. Acționarea extruderului se mișcă și plastifică materialul. Încălzitoarele de butoi și cap controlează starea termică. Sistemul de formare alimentează mișcarea clemei și a stației. Comenzile, ventilatoarele, pompele și dispozitivele locale de răcire adaugă sarcini mai mici sau intermitente.
EUROMAP 46.1 oferă măsurători opționale ale subsistemului din acest motiv. Separă motorul extruderului și antrenamentul de termoreglarea cilindrului și a capului. De asemenea, definește energia sistemului de formare. Recomandarea include adaosuri pentru răcirea cu lichid și energia capului de acumulator atunci când se aplică acele sisteme. Aceste categorii oferă o hartă de diagnosticare utilă chiar și atunci când o instalație nu rulează testul formal de clasificare.
Începeți cu un grafic al timpului, nu cu un număr mediu. Potriviți schimbările de putere cu evenimentele reale ale mașinii. O sarcină constantă a extruderului are o cauză diferită de un vârf ascuțit de mișcare de cleme. Ciclul încălzitorului trebuie privit lângă temperaturile zonei. Un sistem hidraulic poate consuma energie în timp ce mașina așteaptă. O râșniță atașată poate porni numai după ce un lot flash ajunge la el.
Următorul pas depinde de model. Creșterea sarcinii de extrudare poate justifica verificarea stării materialului, a stării șuruburilor sau a rezistenței mecanice. Activitatea excesivă a încălzitorului poate indica pierderi termice, comportament de control sau un proces instabil. Cererea continuă a pompei în timpul așteptării necesită o investigație diferită. TheLista de verificare a întreținerii preventiveajută la separarea simptomelor energetice de uzură, scurgeri, restricții de răcire și stare proastă.
Nu ajustați mai multe sisteme deodată. Salvați mai întâi linia de bază stabilă. Schimbați o cauză evidentă. Apoi repetați același test de produs. Acest lucru protejează legătura dintre acțiune și rezultat. De asemenea, arată dacă puterea mai mică a mașinii a cauzat o altă pierdere, cum ar fi timpul de ciclu mai lung sau o stabilitate mai slabă a topiturii.
Adăugați aer comprimat și răcire la limita fabricii
Contorul electric al mașinii poate pierde două sarcini importante din fabrică. Aerul de suflare este produs în altă parte în multe plante. Apa de răcire poate proveni de la un răcitor central și un set de pompă. Nicio utilitate nu este gratuită. Ambele trebuie măsurate sau alocate înainte ca fabrica să poată estima energia electrică pe linie completă per parte acceptată.
Pentru aer comprimat, înregistrați presiunea și debitul la mașină în timpul producției. Presiunea singură nu este o cantitate de aer. Fluxul singur nu dezvăluie starea livrată. Notați perioada de funcționare, comportamentul receptorului, aranjamentul uscătorului și alți utilizatori pe antet. Scurgerile și utilizările inadecvate pot, de asemenea, distorsiona totalul plantei.
Departamentul de Energie al SUA menține oresursa sistemelor de aer comprimatcu îndrumări privind analiză, controale, stocare, presiune, scurgeri și costuri ale sistemului. SalePlatforma MEASURinclude, de asemenea, calculatoare pentru aer comprimat, motoare, pompe și alte sisteme de instalații. Aceste instrumente pot sprijini o evaluare. Performanța reală a compresorului și datele măsurate ale sistemului trebuie în continuare să conducă alocarea.
Pentru răcire, definiți ceea ce acoperă contorul. Un răcitor local poate fi măsurat direct cu pompele sale. O centrală are nevoie de o metodă transparentă bazată pe energia electrică măsurată și sarcina alocată liniei. Temperaturile de alimentare și retur, debitul, condițiile ambientale și utilizatorii simultani pot conta. Nu convertiți fluxul de apă de răcire în energie electrică cu un factor generic.
a lui KinggleGhid utilitar de suflarerecomandă măsurarea separată pentru date fiabile despre costul produsului. De asemenea, menționează că un contor pentru întreaga linie poate include compresorul, răcitorul de lichid, mașina de măcinat, transportorul și echipamentul din aval. Utilizați această abordare atunci când aspectul plantei o permite. În caz contrar, păstrați fiecare formulă de alocare vizibilă.
Conectați energia cu timpul de ciclu, greutatea părții și rebuturile
Eficiența energetică este un rezultat al producției. Cel mai mic kW momentan nu creează întotdeauna cel mai mic kWh per parte acceptată. O mașină poate consuma mai multă putere în timpul mișcării, dar poate termina produse mai acceptabile într-o oră. O altă setare poate reduce puterea medie, dar poate extinde ciclul. Numitorul decide care rezultat contează.
Durata ciclului este prima conexiune de verificat. Utilizați metoda din Kinggle'sghid de optimizare a timpului de ciclu. Măsurați pasul de limitare, apoi comparați rezultatul acceptat. Un cronometru mai scurt nu este o economie dacă provoacă piese mai fierbinți, deviație dimensională sau congestie în aval. Înregistrați atât puterea medie, cât și energia măsurată în aceeași fereastră de producție.
Greutatea părții și distribuția peretelui afectează, de asemenea, rezultatul energetic. Mai mult material necesită plastifiere și îndepărtarea căldurii. Cu toate acestea, o greutate totală mai mică nu este automat acceptabilă. Pereții critici trebuie să îndeplinească în continuare cerințele produsului. Utilizațighid de programare paraisonpentru a conecta modificările profilului cu locațiile măsurate ale pereților. Utilizațighid de proiectare a matrițeicând o limită locală de răcire vine de la unealtă.
Rejecturile merită propria lor linie pe foaia de energie. Energia electrică utilizată pentru o piesă respinsă a fost deja consumată. Unele materiale pot fi recuperate, dar timpul mașinii, aerul și răcirea nu sunt recuperate. Urmăriți separat epurarea la pornire, flash-ul, cozile, respingurile vizuale și respingerile de testare funcțională. a lui Kinggleghid de depanare a defecțiunilorajută la legarea greșelilor obișnuite la procesarea dovezilor.
Schimbările și începerile pot domina comenzile scurte. Încălzirea, curățarea, tranziția de culoare și aprobarea primară consumă energie înainte de a începe producția vândută. Utilizațilista de verificare a porniriişighid de schimbarepentru a înregistra acea pierdere. Raportați separat energia la starea de echilibru și energia la nivel de comandă. Fiecare răspunde la o întrebare validă, dar diferită.
Comparați echitabil sistemele servo hidraulice și alte sisteme de acționare
Etichetele Drive pot ajuta un cumpărător să înțeleagă arhitectura. Nu pot înlocui un test de produs. O mașină servo hidraulică, o mașină hidraulică convențională și un design acționat electric pot gestiona perioadele de inactivitate în mod diferit. Rezultatele lor depind, de asemenea, de mișcarea clemei, sarcina extruderului, funcționarea acumulatorului, dimensionarea pompei, controale și ritmul de producție necesar.
Începeți cu același produs. Păstrați matrița, materialul, greutatea părții, cerințele de perete și testele de acceptare comparabile. Includeți aceeași limită auxiliară. Apoi rulați fiecare mașină la un proces stabil aprobat. O comparație făcută cu o mașină în ciclu uscat și alta care face piese finite are o valoare comercială mică.
Uită-te la urma de putere, precum și la kWh final. Sarcinile dinamice pot crește în timpul mișcării matriței sau al împingerii acumulatorului. Cererea inactiv poate conta atunci când secvența conține așteptare. Extrudarea și încălzirea pot domina un alt loc de muncă. Pe o mașină cu mai multe capete, ieșirea utilă per eveniment se schimbă din nou. Theghidaj cu mai multe capete și mai multe cavitățiexplică de ce trebuie definite părți pe ciclu.
Dispunerea mașinii poate modifica și numitorul. Olinie cu o singură stație sau cu două stațiipoate suprapune extrudarea, răcirea și manipularea pieselor într-un mod diferit. Asta nu garantează un singur rezultat energetic. Produsul, echilibrul ciclului, capacitatea de răcire și linia din aval determină producția acceptată.
Cereți furnizorilor să precizeze limitele și condițiile testului. Solicitați energia mașinii, producția acceptată, masa extrudată și dovezile de calitate din același interval. Dacă se oferă o cerere de reducere procentuală, solicitați ambele măsurători originale. Întrebați, de asemenea, ce echipament a stat în afara fiecărui metru. Acest lucru transformă o afirmație a sistemului de acționare într-o comparație pe care inginerie și achiziție o pot revizui.
Efectuați un test energetic al plantei în opt pași
Planta nu are nevoie de un tablou de bord complicat pentru a începe. Are nevoie de un test controlat, contoare adecvate și un număr clar de ieșiri. Personalul electric calificat trebuie să instaleze sau să conecteze instrumentele conform procedurilor de siguranță ale fabricii. Personalul de producție și calitate ar trebui să aprobe condițiile produsului înainte de rularea cronometrată.
- Definiți produsul și regula de acceptare.Înregistrați desenul, revizuirea piesei, matrița, rășina, culoarea, regula de rectificare, greutatea țintă și verificările necesare. Indicați care părți sunt considerate acceptate.
- Desenați limita contorului.Marcați mașina principală, auxiliarele locale, alocarea compresorului, alocarea răcirii și sarcinile din aval. Dați un nume fiecărui metru.
- Verificați instrumentele și marcajele de timp.Utilizați contoare adecvate pentru măsurare. Aliniați ceasurile utilizate pentru energie electrică, ciclurile mașinii și numărul de producție.
- Atinge o producție automată stabilă.Confirmați starea termică, utilitățile și calitatea. Pentru un test EUROMAP 46.2, urmați cerințele sale de stabilitate și instrumentare.
- Măsurați fără a schimba rețeta.Înregistrați valorile de început, valorile finale și fereastra de producție. Observați alarmele, opririle, intervențiile manuale și evenimentele neobișnuite de utilitate.
- Numărați masa și producția acceptată.Se cântărește masa de producție definită. Numărați piesele acceptate, refuzurile, fulgerul, cozile și alte materiale excluse folosind categorii clare.
- Calculați valorile pereche.Raportați mașina kWh/kg și energia per parte acceptată sau kilogram acceptat. Adăugați utilități centrale numai prin alocarea documentată.
- Repetați o schimbare controlată.Remediați o pierdere evidentă, restabiliți condițiile stabile și repetați același test. Păstrați noua setare numai atunci când calitatea și siguranța rămân aprobate.
Salvați datele brute. Un raport final nu este suficient pentru depanarea ulterioară. Stocați citirile contorului, numărările de cicluri, greutățile pieselor, rezultatele inspecției, revizuirea rețetei și fotografiile locațiilor contorului. Dacă următorul de alimentare este disponibil, păstrați-l împreună cu jurnalul de evenimente ale mașinii.
Examinați rezultatul cu mai mult de un departament. Întreținerea poate explica comportamentul pompei, al încălzitorului și al răcirii. Producția poate explica așteptarea și opririle scurte. Calitatea definește numitorul acceptat. Achiziția necesită un rezultat care poate fi plasat într-un model de cost. Un raport partajat împiedică o echipă să-și îmbunătățească numărul în timp ce mută pierderea în altă parte.
UtilizațiHMI și ghid de alarmăpentru a separa comenzile de stările reale ale mașinii. Utilizațighid de testare de acceptare din fabricăatunci când testul acceptă achiziția unei mașini. Dovezile energetice ar trebui să stea lângă calitatea produsului și dovezile rezultatelor, nu să le înlocuiască.
Programați o verificare repetată după ce procesul a revenit la producția normală. Un rezultat de o zi poate fi afectat de starea de întreținere, temperatura ambientală sau o problemă temporară de utilitate. Tendința aceluiași produs și delimitare arată dacă câștigul rămâne real. De asemenea, oferă fabricii un semnal timpuriu când energia per piesă acceptată începe să se deplaseze.
Transformă consumul de energie într-o întrebare de cumpărare
Un citat util începe cu produsul, nu cu un adjectiv general de eficiență. Curentul lui Kinggleprocesul de vânzaresolicită cumpărătorilor fotografii sau desene ale produselor, greutatea, dimensiunea, materialul, grosimea, producția și nevoile de rezistență chimică. Aceste intrări definesc, de asemenea, o discuție semnificativă asupra energiei.
Solicitați separat sarcina conectată și datele de funcționare așteptate. Sarcina conectată susține designul electric. Un test legat de produs susține estimarea costului de producție. Solicitați limita contorului, durata testului, starea mașinii, matriță, rășină, masa brută extrudată, producție acceptată și verificări de calitate. Indicați dacă aerul comprimat și răcirea sunt incluse.
Pentru un proiect nou, conveniți asupra testului înainte de proba mașinii. Alegeți produsul și materialul. Înghețați criteriile de acceptare. Identificați cine furnizează contorul și cine verifică contorizarea. Decideți cum vor fi tratate pornirea, rebuturile, blitz-ul și materialul reciclat. Dacă EUROMAP 46.2 este metoda convenită, numiți-o în planul de testare și urmați-i condițiile.
Utilizați rezultatul ca o parte din costul total. Electricitatea contează, dar mașina trebuie să facă în continuare produsul necesar. Examinați stabilitatea producției, randamentul, pierderile de schimbare, accesul la întreținere, piese de schimb, forța de muncă și compatibilitatea în aval. O ipoteză slabă poate depăși o mică diferență în kWh la starea de echilibru.
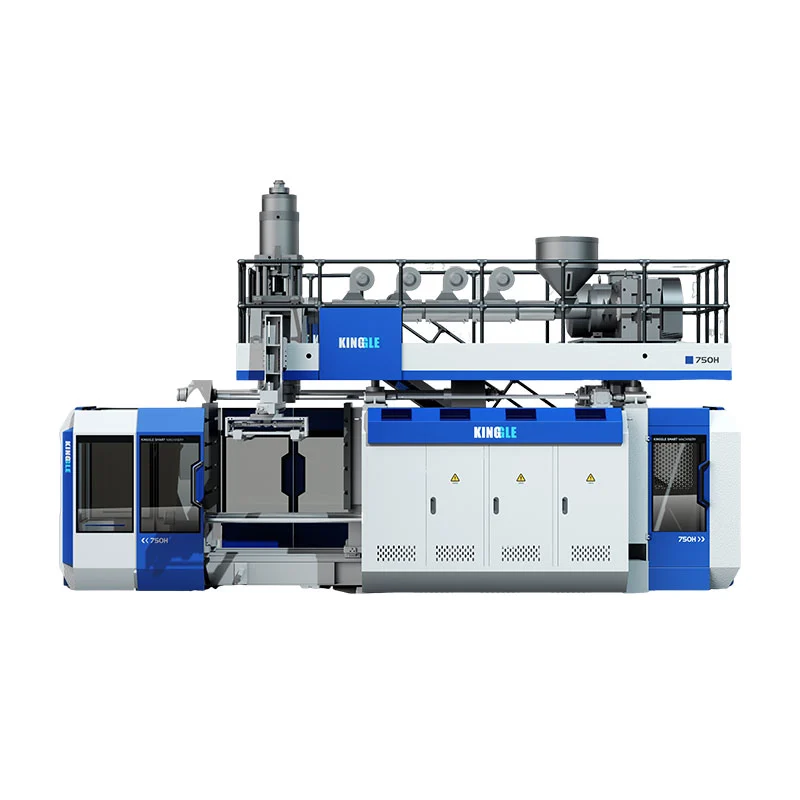
Kinggle le furnizează pe ambelemașini de turnare prin extrudare continuă prin suflareşimașini de suflat cu acumulator. Planul de măsurare adecvat depinde de configurația și produsul selectat. Trimiteți desenul produsului și informațiile despre utilitatea fabricii înainte de a solicita o estimare a proiectului.
Întrebări frecvente
Câtă energie electrică folosește o mașină de extrudare prin suflare?
Nu există o cifră universală de încredere. Consumul se modifică în funcție de configurația mașinii, dimensiunea extruderului, sistemul de antrenare, încălzitoare, produs, matriță, rășină, ciclu și auxiliare incluse. Măsurați kWh în timpul unei ferestre de producție stabile. Împărțiți-l la masa extrudată și la producția acceptată. Păstrați sarcina conectată separată deoarece este utilizată pentru dimensionarea sistemului electric, nu pentru calcularea costului energiei produsului.
Care este cea mai bună măsură de eficiență energetică pentru turnarea prin suflare?
Utilizați cel puțin două valori. Mașina kWh per kilogram de masă extrudată sprijină comparația tehnică. Linia completă kWh per parte acceptată sau kilogram acceptat acceptă costul produsului. Raportați kW medii și kWh totale ca date de sprijin. Fiecare rezultat ar trebui să identifice produsul, matrița, materialul, regulile de calitate și limita contorului.
Puterea instalată arată consumul normal al mașinii?
Nu. Puterea instalată sau conectată îi ajută pe ingineri să dimensioneze transformatoarele, cablurile, întreruptoarele și echipamentele de izolare. Nu fiecare sarcină rulează la capacitate maximă pe toată durata producției. Energia reală depinde de timp și de starea de funcționare. Utilizați un contor de energie adecvat în timpul producției stabile, în loc să estimați energia electrică numai pe plăcuța de identificare.
Ar trebui incluse puterea compresorului și a răcitorului de lichid?
Includeți-le atunci când calculați costul energiei sau al produsului pe linia completă. Păstrați-le separate atunci când raportați o măsurătoare la mașina principală. Sistemele centrale au nevoie de o alocare documentată deoarece pot deservi mai multe linii. Verificați mai întâi harta contorului, astfel încât compresoarele, răcitoarele sau pompele locale să nu fie numărate de două ori.
O mașină de suflat servo hidraulică folosește întotdeauna mai puțină energie?
Nu vă decideți numai după eticheta unității. Comparați mașinile în timp ce faceți același produs acceptat în condiții echivalente. Includeți aceleași auxiliare și măsurați aceeași fereastră de timp. Cererea în gol, mișcarea clemei, extrudarea, încălzirea, funcționarea acumulatorului și echilibrul ciclului pot modifica rezultatul pentru fiecare aplicație.
Cum poate o fabrică să reducă energia pe piesă acceptată?
Măsurați pierderea curentă înainte de a schimba setările. Domeniile obișnuite de investigare includ cererea în gol, scurgerile de aer, restricțiile de răcire, starea încălzitorului, comportamentul hidraulic, pașii de ciclu lung, rebuturile și deșeurile de schimbare. Corectați o cauză evidentă, apoi repetați același test de produs. Păstrați schimbarea numai atunci când producția, calitatea, siguranța și starea mașinii rămân acceptabile.
Ai nevoie de un plan de testare energetică pentru produsul tău?
Partajați desenul produsului, materialul, greutatea țintă, producția, informațiile despre matriță și utilitățile disponibile din fabrică. Kinggle poate folosi aceste detalii pentru a defini configurația mașinii și o limită de acceptare măsurabilă.
Trimiteți cerințele pentru produseSurse verificate pentru acest ghid
- Recomandări tehnice EUROMAP, listă actuală care arată EUROMAP 46.1 și 46.2 sub Blow Moulding, verificată la 9 septembrie 2026.
- EUROMAP 46.1, Versiunea 1.0, ianuarie 2014, definițiile energiei legate de mașini și măsurarea subsistemului.
- EUROMAP 46.2, Versiunea 1.0, ianuarie 2014, metoda energetică legată de produs, condiții de funcționare stabilă și documentație.
- Departamentul de Energie al SUA, Sisteme de Aer Comprimat, evaluarea sistemului și resurse tehnice, verificat 9 septembrie 2026.
- Departamentul de Energie al SUA, MEASUR, instrumente de analiză a sistemelor plantelor, verificat la 9 septembrie 2026.
- Kinggle, Cerințe de utilitate pentru mașină de turnat prin suflare, granița mașinii și a utilităților de linie completă, verificată la 9 septembrie 2026.
- Procesul de vânzări Kinggle, informații despre produs solicitate pentru definirea proiectului, verificate 9 septembrie 2026.