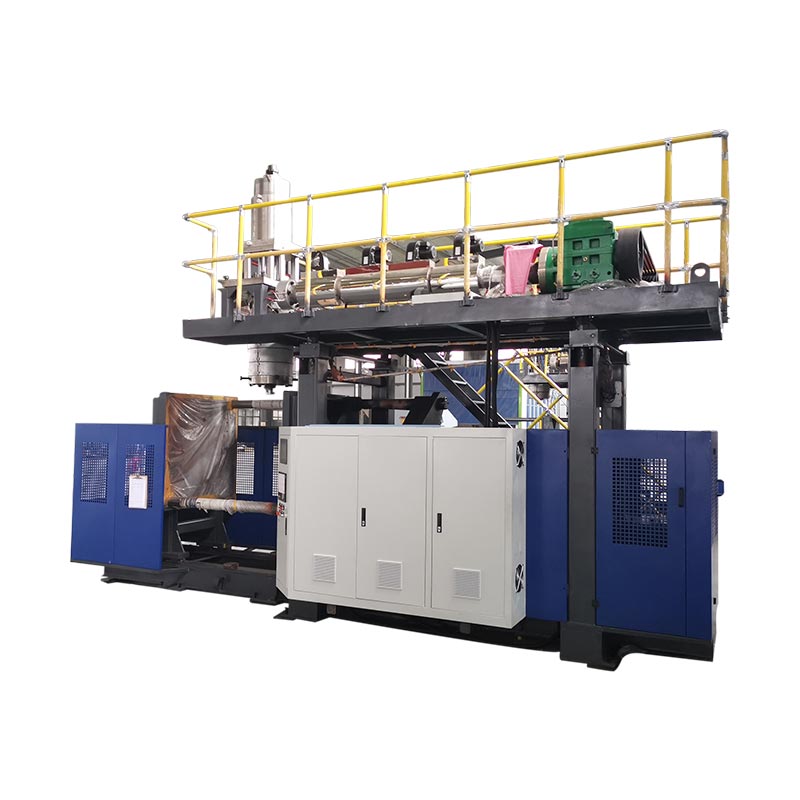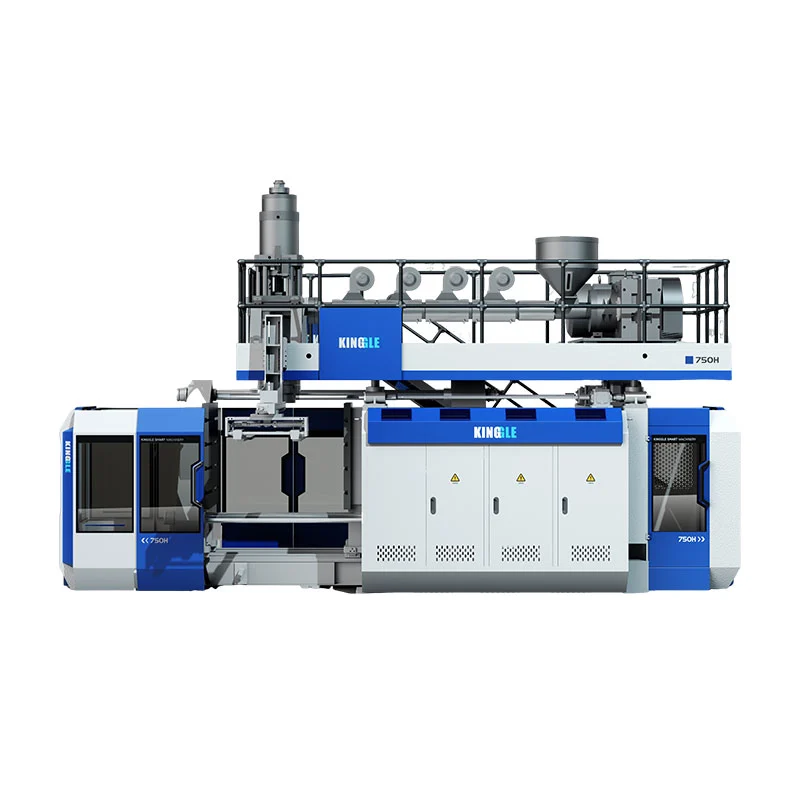

Alegeți Kinggle KGB90A atunci când produsul aprobat poate folosi aspectul publicat cu un singur extruder și nu necesită cele două fluxuri de topire ale KGB90AP, după ce sunt definite testele de material, producție și produs.Alegeți KGB90AP atunci când specificațiile produsului solicită cu adevărat extrudare în strat dublu sau dublă culoare, deoarece pagina actuală a produsului conține două șuruburi de 70 mm și cele două fluxuri de material trebuie inspectate separat. Înainte de oricare alegere, confirmați plicul matriței, masa brută paraison, rășina, structura peretelui, producția acceptată și utilitățile din fabrică față de piesa finită, în loc să vă bazați doar pe eticheta de capacitate de 60 L.

Cinci decizii de luat înainte de a cere o ofertă
- Un flux de topire sau două
- Masa parohială brută maximă
- Dimensiunea și interfețele matriței finite
- Ieșire acceptată cu produsul real
- Mașină și domeniu de utilitate complet
KGB90A
Publicat cu un șurub de 90 mm și un motor extruder de 45 kW. Începeți de aici pentru un concept de produs unic, supus confirmării proiectului.
KGB90AP
Publicat cu două șuruburi de 70 mm și două motoare extruder de 22 kW. Scopul său declarat este producția în strat dublu sau în două culori.
| Articol publicat | KGB90A | KGB90AP | Semnificația selecției |
|---|---|---|---|
| Capacitate maximă a containerului | 60 L | 60 L | Capacitatea nominală nu dovedește că o anumită piesă se potrivește. |
| Aranjament extruder | Un șurub de 90 mm | Două șuruburi de 70 mm | Aceasta este principala diferență de model pentru structura peretelui și a culorii. |
| Puterea motorului extruderului | 45 kW | 2 x 22 kW | Valorile nominale ale motorului instalat nu sunt rezultate ale energiei produsului. |
| Capacitate de topire HDPE publicată | 130 până la 160 kg/h | 130 până la 160 kg/h | Confirmați capacitatea cu rășina reală și cererea brută de paraison. |
| Capacitatea acumulatorului | 6,6 L | 6,6 L | Verificați volumul și masa împușcatului față de paraisonul complet. |
| Greutatea acumulatorului PE publicată | 4,95 kg | 4,95 kg | Numai greutatea părții exclude fulgerul, cozile și alocația de proces. |
| Forța de prindere | 280 kN | 280 kN | Suprafața proiectată și cererea de proces necesită încă revizuire. |
| Dimensiunea maximă a matriței, L x H | 700 x 980 mm | 700 x 980 mm | Ansamblul matriță finit trebuie să se potrivească ambelor dimensiuni. |
| Gama de grosime a matriței | 460 până la 550 mm | 460 până la 550 mm | Includeți inserții, plăci din spate și detalii de montare. |
| Dimensiunea mașinii, L x l x H | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | Acesta este plicul mașinii, nu celula de producție completă. |
| Greutatea mașinii | 14 t | 15 t | Utilizați aranjamentul general final pentru fundație și manipulare. |
Sursa: actualul KingglePagina de produs KGB90AşiPagina de produs KGB90AP, verificat la 9 septembrie 2026. Cifrele sunt referințe publicate, nu o garanție pentru fiecare configurație.
Prima decizie este structura peretelui, nu eticheta 60L
Ambele modele au aceeași capacitate nominală de 60 L. Acea etichetă comună nu le face interschimbabile. Tabelul de produse KGB90A enumeră un șurub de 90 mm. Tabelul KGB90AP enumeră două șuruburi de 70 mm. Kinggle afirmă că sistemul de extrudare dublă este destinat producției în strat dublu sau dublă culoare.
Începeți cu desenul produsului. Marcați fiecare strat de perete necesar, regiune de culoare și flux de material. Spuneți de ce există fiecare. Un al doilea extruder este justificat de o cerință de produs. Nu ar trebui adăugat doar pentru că o mașină mai complexă sună mai capabilă.
Pentru un produs cu un singur flux, KGB90A este arhitectura publicată mai simplă. Propunerea finală necesită încă revizuirea materialelor și a instrumentelor. Pagina listează PE, PP și ABS ca familii de materiale, dar această listă nu dovedește că fiecare notă va procesa la aceeași ieșire. Comportarea topiturii, geometria produsului și testele de acceptare rămân intrări ale proiectului.
Pentru un produs specificat cu dublu strat sau cu două culori, KGB90AP furnizează cele două fluxuri de extrudare publicate. Citatul trebuie să meargă mai departe. Ar trebui să identifice ce rășină sau culoarea alimentează fiecare flux. De asemenea, ar trebui să precizeze relația stratului țintă, metoda de pornire și planul de inspecție. Două extrudere creează capacitatea. Ei nu definesc singuri o specificație de perete finit.
Evitați confundarea straturilor cu orificiile matriței sau cavitățile matriței. Un strat trece prin peretele produsului. O priză a matriței formează un paraison. O cavitate formează o parte. a lui Kinggleghidaj cap, cavitate și stratsepară aceste numărări. Puneți fiecare număr pe propria linie RFQ.
Ce spun cele două tabele publicate despre platforma partajată
Tabelele de modele actuale arată un plic de formare comun. Ambele listează o forță de strângere de 280 kN și o plată de matriță de 960 x 980 mm. Ambele prezintă o dimensiune maximă a matriței de 700 x 980 mm. Intervalul publicat de grosime a matriței este de 460 până la 550 mm. Capacitatea acumulatorului listată este de 6,6 L, cu o greutate a acumulatorului PE de 4,95 kg.
Aceste asemănări fac aranjamentul extruderului mai vizibil. KGB90A folosește un șurub de 90 mm cu un motor de extruder de 45 kW. KGB90AP folosește două șuruburi de 70 mm cu două motoare de 22 kW. Ambele pagini publică un interval de capacitate de topire HDPE de 130 până la 160 kg/h.
Nu adăugați cele două cifre de capacitate KGB90AP decât dacă tabelul prezintă în mod explicit ieșiri separate. Nu. Gama publicată descrie deja modelul. Un aspect cu extruder dublu poate împărți topirea brută între fluxuri, dar raportul de strat aprobat decide cererea reală a fiecărui flux. Fabrica are nevoie de acest raport înainte de a dimensiona manipularea rășinii și de a efectua o încercare.
Dimensiunile mașinii sunt, de asemenea, publicate ca egale la 5,45 x 3,5 x 4,2 m. Greutatea listată se modifică de la 14 t pentru KGB90A la 15 t pentru KGB90AP. Această diferență de o tonă este utilă pentru planificarea timpurie. Nu este suficient pentru planul final de fundație, ridicare sau transport.
Cele două mese poartă, de asemenea, aceeași etichetă de ciclu uscat. Tratați-l doar ca referință la mișcarea mașinii. Nu identifică un recipient de testare, rășină, greutatea unei părți, timpul de răcire sau regula de respingere. Un articol de produs ar trebui să clarifice această limită în loc să transforme o linie de catalog într-o promisiune de producție.
Unde KGB90A este punctul de plecare mai direct
KGB90A este modelul cu un singur extruder în această comparație. Pagina sa publicată listează un șurub de 90 mm, un raport L/D de 24 și un motor extruder de 45 kW. Kinggle listează, de asemenea, un controler de grosime MOOG 100, un braț robot și un sistem de suflare de jos ca parte a descrierii standard a modelului.
Acest aspect este un punct de plecare practic atunci când produsul aprobat utilizează un flux de topire. Aplicațiile posibile enumerate de Kinggle includ butoaie de ambalare chimică, găleți de stivuire, rezervoare de apă în aer liber, rezervoare de mașini, jucării, piese auto, cutii de scule și bariere de trafic. Lista arată lățimea produsului. Nu certifică că fiecare articol din acele grupuri se potrivește unei forme sau unei rețete.
Trimiteți piesa reală înainte de a presupune că este potrivită. Un rezervor îngust de 60 L și o cutie de instrumente lată de 60 L pot avea zone proiectate foarte diferite. Formele lor pot diferi și în lățime, înălțime și grosime. Mânerele, tragerile adânci, inserțiile și liniile de despărțire afectează sarcina necesară și de cleme. Volumul maxim de produs este doar o valoare de screening.
Aranjamentul cu un singur extruder face, de asemenea, traseul materialului mai ușor de definit. Există un flux principal de rășină pentru uscare, alimentare, colorare și purjare. Asta nu înlătură munca de proces. Schimbările de rășină, schimbările de culoare și regulile de remacinare afectează în continuare pornirea și schimbarea. TheGhid HDPE și PPexplică de ce numai numele materialelor nu stabilesc rețeta.
Alegeți KGB90A numai după ce cerințele produsului îl acceptă. Dacă cumpărătorul adaugă ulterior un al doilea strat sau un flux de culoare vizibil separat, această modificare poate afecta întregul pachet de extrudare și cap de matriță. Este mai ieftin să așezi structura peretelui înainte ca designul mașinii să fie înghețat.
Ce adaugă KGB90AP și ce mai are nevoie de la cumpărător
Kinggle descrie KGB90AP ca modelul cu extrudare dublă pentru lucru în strat dublu sau cu două culori. Tabelul său actual enumeră două șuruburi de 70 mm și două motoare de extrudere de 22 kW. Capacitatea maximă a containerului publicată, datele de prindere, plicul matriței și cifrele acumulatorului se potrivesc cu tabelul KGB90A.
Fluxul de extrudare suplimentar este diferența definitorie. Permite proiectului să alimenteze două fluxuri specificate de topitură în sistemul cu cap de matriță. Aceste fluxuri pot reprezenta două culori sau o structură de strat proiectată. Cumpărătorul trebuie să furnizeze perechea de materiale și relația necesară între ele. Compatibilitatea nu trebuie presupusă din cuvintele „strat dublu”.
Controlul stratului necesită, de asemenea, o metodă de inspecție. Decideți dacă fabrica va verifica grosimea totală a peretelui, distribuția individuală a stratului, limita de culoare, aspectul sau un test de performanță specific produsului. Indicați unde va fi secționată sau măsurată piesa. Un rezultat de promovare necesită un desen sau un plan de control, nu o opinie vizuală la mașină.
Pagina publicată KGB90AP denumește, de asemenea, cutii de instrumente, ambalaje chimice și jucării ca aplicații. Fiecare poate pune cerințe diferite privind forma peretelui și plasarea culorii. O cutie de instrumente poate avea caracteristici profunde și zonă proiectată largă. Ambalajul chimic poate necesita un material definit și o specificație de performanță. Piesele de jucărie pot aduce cerințe de aspect și limite de culoare. Propunerea mașinii trebuie să urmeze piesa reală.
Găzduit de KinggleManual MOOG DigiPack IIIexplică faptul că profilele de perete acumulator-mașină sunt legate de poziția acumulatorului în timpul împingerii. Aceasta acceptă plasarea profilului de-a lungul paraison. Nu controlează automat raportul de strat al cumpărătorului. Designul extrudarii și al capului de matriță trebuie să abordeze această cerință separată.
Un produs de 60 L încă trebuie să se potrivească cu matriță și acumulator
Volumul nominal este un test de potrivire final slab. Două produse goale pot păstra același volum în timp ce necesită matrițe foarte diferite. Începeți cu lățimea, înălțimea și adâncimea maximă a piesei. Adăugați linia de despărțire, pinch-off, buzunare pentru bliț, gât sau interfață de suflare de jos, inserții, conexiuni de răcire și plăci de montare.
Comparați ansamblul matriță finit cu fereastra mașinii publicată. Ambele pagini de 60 L prezintă o dimensiune maximă a matriței de 700 x 980 mm și un interval de grosimi de la 460 la 550 mm. Plata este listată la 960 x 980 mm. Aceste cifre permit screening-ul timpuriu. Desenele de mașină și matriță aprobate trebuie să confirme interfața finală.
Apoi verificați parasonul. Masa brută paraison include produsul finit, fulgerul, cozile și orice material de proces capturat în timpul formării. Ambele pagini de produse indică o greutate a acumulatorului PE de 4,95 kg. Nu compara acest număr doar cu greutatea părții finite. Utilizați împușcătura brută completă și confirmați rășina reală.
Parasonul trebuie să atingă, de asemenea, lungimea și forma necesară înainte ca gravitația sau răcirea să-l distorsioneze. Programarea pe perete distribuie materialul pe acea lungime. Colțurile adânci, mânerele și secțiunile largi pot întinde paraisonul diferit. a lui Kinggleghid de programare paraisonarată cum trebuie verificat profilul față de locațiile măsurate ale pereților.
În cele din urmă, revizuiți cererea de cleme și deschiderea matriței. Zona proiectată, presiunea de suflare și geometria piesei afectează sarcina de formare. Inserțiile și îndepărtarea pieselor afectează spațiul de deschidere. TheGhid de proiectare a matriței de extrudare prin suflareoferă o listă de verificare a interfeței mai completă.
Nu vindeți figura cu ciclu uscat ca rezultat al produsului finit
Ambele pagini curente de produse afișează „500 PC/HR” ca ieșire pentru ciclu uscat. Eticheta contează. Un ciclu de uscat nu dovedește că niciunul dintre modele poate face 500 de produse acceptate de 60L pe oră. Nu include o parte identificată, greutatea brută paraison, materialul, grosimea peretelui, cerința de răcire sau procesul din aval.
Producția reală începe cu ciclul complet de producție. Acumularea și împingerea paraison trebuie să se potrivească cu închiderea matriței. Suflarea, răcirea, evacuarea, deschiderea și îndepărtarea pieselor trebuie să se termine. Tunderea și manipularea în aval trebuie, de asemenea, să țină pasul. O parte respinsă nu aparține ieșirii acceptate.
Intervalul de capacitate de topire HDPE publicat este o altă limită. Ambele pagini listează 130 până la 160 kg/h. Comparați această gamă cu cererea brută de material, nu numai cu greutatea piesei finite. Cererea orară brută include fiecare componentă paraison și rata evenimentului planificat. Rășina reală și starea procesului pot schimba rezultatul.
Folosește-l pe Kinggleghid de ciclu-timppentru a identifica evenimentul limitativ. Apoi numărați piesele acceptate pe o rulare stabilă. Înregistrați greutatea părții, distribuția peretelui, dimensiunile și testele funcționale necesare. O mișcare rapidă a mașinii are puțină valoare atunci când produsul are nevoie de mai multă răcire sau linia respinge piese.
Energia ar trebui să folosească același numitor de ieșire acceptată. Cele două mese publice etichetează un interval de 35 până la 45 kW drept consum mediu de energie. Kilowați descriu puterea medie, nu energia per parte. Theghid de măsurare a energieiexplică modul de măsurare a kWh per produs acceptat. Păstrați acel rezultat legat de procesul propriu-zis.
Celula de producție este mai mare decât învelișul mașinii publicat
Cele două pagini de 60L publică aceleași dimensiuni de mașină: 5,45 m lungime, 3,5 m lățime și 4,2 m înălțime. Aceasta este o primă verificare utilă. Nu arată culoarele de service, sistemele de materiale, pozițiile operatorului, manipularea matrițelor, descărcarea pieselor sau echipamentele din aval.
Construiți celula în jurul fluxului de produs. Marcați unde intră rășina și unde pleacă piesele finite. Lăsați spațiu pentru robot, tăiere, inspecție și material respins. Arată traseul de schimbare a matriței. Păstrați accesul la încălzitoare, sistemul hidraulic, capul matriței și cabinetul de comandă. Aranjamentul general final ar trebui să identifice aceste interfețe.

Utilitarele aparțin și ele configurației selectate. Solicitați sarcina finală conectată, tensiunea de alimentare, necesarul de aer la intrarea mașinii și necesarul de apă de răcire. Includeți fiecare auxiliar local. Nu proiectați planta de pe masa unui model similar. Opțiunile și designul electric local pot schimba pachetul final.
a lui KinggleGhidul cerințelor pentru utilitățisepară sarcina conectată de cererea de funcționare. De asemenea, acoperă fluxul de aer comprimat, răcirea și aspectul. Utilizați-l cu fișa de utilitate a proiectului și desenul final al mașinii. Planul amplasamentului trebuie aprobat înainte ca mașina să fie expediată.
Verificați traseul vertical la fel de atent ca podeaua. Înălțimea publicată nu include fiecare acțiune de ridicare sau obstacol de pe amplasament. Examinați ușile, structura acoperișului, accesul la macara și calea folosită pentru manipularea matriței. Afișați platformele de întreținere și străzile deschise pe plan. O mașină poate încăpea în interiorul clădirii și totuși poate fi dificil de instalat sau de întreținut.
Finalizați revizuirea cu linia din aval. O parte mare are nevoie de spațiu pentru a se stabiliza, tăia și mișca fără deteriorare. Confirmați punctul de cădere a robotului, lățimea transportorului și poziția de inspecție. Dacă procesul revine fulgerului la o râșniță, marcați și acea rută. Aceste detalii decid adesea unde poate sta mașina.
Construiți RFQ în jurul a opt dovezi ale produsului
O cerere de model fără un pachet de piese lasă deschise cele mai mari decizii. a lui Kinggleprocesul de vânzaresolicită fotografii sau desene ale produsului, greutatea, dimensiunea, materialul, grosimea, puterea și nevoile de rezistență chimică. Pentru decizia KGB90A și KGB90AP, organizați acele informații în această ordine.
- Trimiteți desenul piesei controlate.Includeți dimensiunile generale, detaliile gâtului sau ale interfeței, limitele liniei de despărțire și cea mai recentă revizuire.
- Indicați masa brută și cea finită.Separați greutatea produsului finit de flash, cozi și alte materiale de proces.
- Definiți fiecare flux de materiale.Indicați calitatea rășinii, furnizorul, culoarea, regula de remacinare și orice relație necesară între fluxuri.
- Descrieți structura peretelui.Marcați un flux, strat dublu sau culoare dublă. Adăugați metoda de inspecție și limitele de acceptare.
- Furnizați pachetul de matriță.Trimiteți lățimea finală, înălțimea, grosimea, greutatea, aspectul de răcire, punctele de montare, inserțiile și interfața de suflare.
- Setați ieșirea acceptată.Definiți părțile care pot fi vândute pe oră, schimburile planificate, tratamentul de respingere și procesul din aval care trebuie să țină pasul.
- Enumerați condițiile din fabrică.Includeți tensiunea, frecvența, aerul comprimat, apă de răcire, înălțimea tavanului, accesul la ridicare și suprafața disponibilă.
- De acord asupra procesului.Denumiți rășina, matrița, durata testului, controalele de calitate, numărul de ieșiri, limita energetică și documentele necesare înainte de acceptare.
Solicitați un răspuns care să separe datele modelului standard de datele specifice proiectului. Tabelul standard ajută la compararea platformei. Acordul tehnic trebuie să descrie configurația comandată. Păstrați numerele de revizuire pe desenul produsului, desenul matriței, fișa de utilitate și planul de acceptare.
Utilizațighid de testare de acceptare din fabricăpentru a defini alergarea. Dacă energia legată de produs face parte din decizie, EUROMAP 46.2 oferă o metodă de măsurare pentru o anumită mașină, matriță și produs specificat. Metoda necesită, de asemenea, ca produsul să îndeplinească cerințele clienților.
a lui Kingglepagina de descărcarefurnizează tabele de parametri și documente controler pentru revizuire. Confirmați că fiecare document se potrivește cu modelul final și pachetul de control. Un manual pentru o mașină similară este un fundal util, dar nu înlocuiește fișierul tehnic comandat.
Cereți ambelor părți să semneze același set de date înainte de a începe producția. O structură de perete modificată poate modifica alegerea extruderului. Un paraison mai greu poate schimba revizuirea loviturii. O matriță mai mare poate schimba potrivirea mașinii. Controlul revizuirii împiedică o cotație timpurie să devină baza de acceptare finală accidental.
Cererea de cerere ar trebui să precizeze, de asemenea, ce articole rămân deschise. Exemplele tipice includ calitatea finală de rășină, conexiunile de răcire a matriței sau automatizarea în aval. Dați fiecărui punct deschis un proprietar și o dată limită. Fabrica poate apoi separa intrările confirmate de proiectare a mașinii de informațiile care necesită încă aprobarea cumpărătorului.
Alegeți modelul care se potrivește cu produsul aprobat
KGB90A și KGB90AP au multe limite de formare publicate. Prin urmare, alegerea modelului începe cu arhitectura de extrudare. Utilizați KGB90A ca punct de plecare pentru un concept aprobat cu un singur flux. Utilizați KGB90AP atunci când sunt necesare două fluxuri de extrudare pentru stratul sau structura de culoare specificată.
Nu utilizați complexitatea modelului ca înlocuitor pentru definirea produsului. O mașină de extrudare dublă are nevoie de două căi de manipulare a materialelor, o metodă de pornire definită și un plan de inspecție a stratului sau a culorii. Dacă produsul nu are nevoie de aceste funcții, acestea adaugă muncă fără a crea un beneficiu acceptat pentru produs.
Nu alegeți KGB90A doar pentru că greutatea mașinii enumerate este mai mică. Potrivirea mucegaiului, cererea brută de paraison și producția acceptată contează mai mult. Un produs cu un singur flux poate solicita în continuare programarea atentă a peretelui, răcirea și manipularea pieselor. Proba produsului trebuie să dovedească rezultatul complet.
Dacă cumpărătorul se așteaptă la produse viitoare, enumerați-le acum. Verificați cel mai mare mucegai și cel mai greu paraison brut. Marcați orice cerință viitoare pentru strat dublu sau culoare dublă. Apoi decideți dacă arhitectura suplimentară aparține primei achiziții sau unei linii ulterioare. Păstrați ideile viitoare neconfirmate separat de testul de acceptare actual.
Înainte de expediere, rulați partea convenită cu materialul convenit. Înregistrați rețeta, rezultatele calității, producția acceptată și condițiile de utilitate. Utilizațilista de verificare a porniriipentru punere în funcţiune şighid de schimbarecând familia de produse include mai multe matrițe sau culori.
Întrebări frecvente
Care este principala diferență dintre KGB90A și KGB90AP?
Tabelul actual KGB90A enumeră un șurub de 90 mm și un motor extruder de 45 kW. Tabelul KGB90AP enumeră două șuruburi de 70 mm și două motoare de 22 kW. Kinggle descrie KGB90AP ca opțiune de extrudare dublă pentru produse cu strat dublu sau cu două culori. Multe dimensiuni de formare publicate sunt de altfel aceleași.
O capacitate nominală de 60 L înseamnă că fiecare produs de 60 L se va potrivi?
Nu. Volumul este doar o valoare de screening timpurie. Forma finită trebuie să se potrivească cu platanul, dimensiunile maxime ale matriței, intervalul de grosime și aranjamentul deschiderii. Parasonul brut trebuie să corespundă cerințelor acumulatorului. Suprafața proiectată, cererea de cleme, inserțiile, răcirea și îndepărtarea pieselor necesită, de asemenea, revizuire.
Pot fi utilizate cele 500 de bucăți publicate pe oră ca producție?
Nu. Ambele pagini etichetează această cifră ca rezultat al ciclului uscat. Nu identifică un produs turnat, rășină, greutate, timp de răcire, regula de respingere sau configurație în aval. Producția ar trebui măsurată ca părți acceptate în timpul unei încercări convenite cu produsul și materialul real.
Când ar trebui să aleagă un cumpărător modelul KGB90AP cu dublă extrudare?
Alegeți KGB90AP atunci când produsul aprobat necesită două fluxuri de topire pentru o structură specificată cu două straturi sau cu două culori. Definiți ambele materiale, relația dorită între fluxuri și metoda de inspecție. Nu adăugați al doilea extruder doar ca o actualizare generală.
De ce informații despre produs are nevoie Kinggle pentru o propunere de mașină de 60 L?
Trimiteți desenul produsului sau fotografiile, dimensiunile, masa finită și brută, calitatea rășinii, structura peretelui, cerințele de grosime, ținta de producție și teste funcționale. Adăugați detalii de matriță și utilități din fabrică atunci când sunt disponibile. Aceste informații permit mașinii, capului matriței, matriței și planului de încercare să utilizeze aceeași bază de produs.
Cum ar trebui să fie comparat consumul de energie între cele două modele?
Măsurați fiecare model în timp ce faceți același produs acceptat în condiții echivalente. Înregistrați kWh de mașină, puterea acceptată, masa extrudată și auxiliarele incluse din aceeași fereastră cronometrată. Nu comparați valorile nominale ale motoarelor conectate sau un ciclu uscat ca și cum ar fi rezultate ale energiei produsului.
Trimiteți produsul înainte de a alege modelul
Partajați desenul, rășina, masa brută paraison, structura peretelui, informațiile despre matriță, producția acceptată și utilitățile din fabrică. Kinggle poate confirma apoi dacă KGB90A, KGB90AP sau o altă platformă se potrivește proiectului.
Solicitați o propunere bazată pe produsSurse verificate pentru acest ghid
- Mașină de turnat prin suflare cu acumulare Kinggle KGB90A 60L, descrierea curentă a produsului și tabelul publicat, verificat la 9 septembrie 2026.
- Mașină de turnat prin suflare cu acumulator Kinggle KGB90AP 60L, descriere dublă extrudare și tabel publicat, verificat la 9 septembrie 2026.
- Manual de instrucțiuni Moog DigiPack III, metoda de control al profilului poziției acumulatorului, accesată prin Kinggle.
- EUROMAP 46.2, Versiunea 1.0, ianuarie 2014, măsurarea energiei legate de produs pentru un produs și matriță specificate.
- Procesul de vânzări Kinggle, informații despre produs solicitate pentru propunerile de mașini, verificate 9 septembrie 2026.