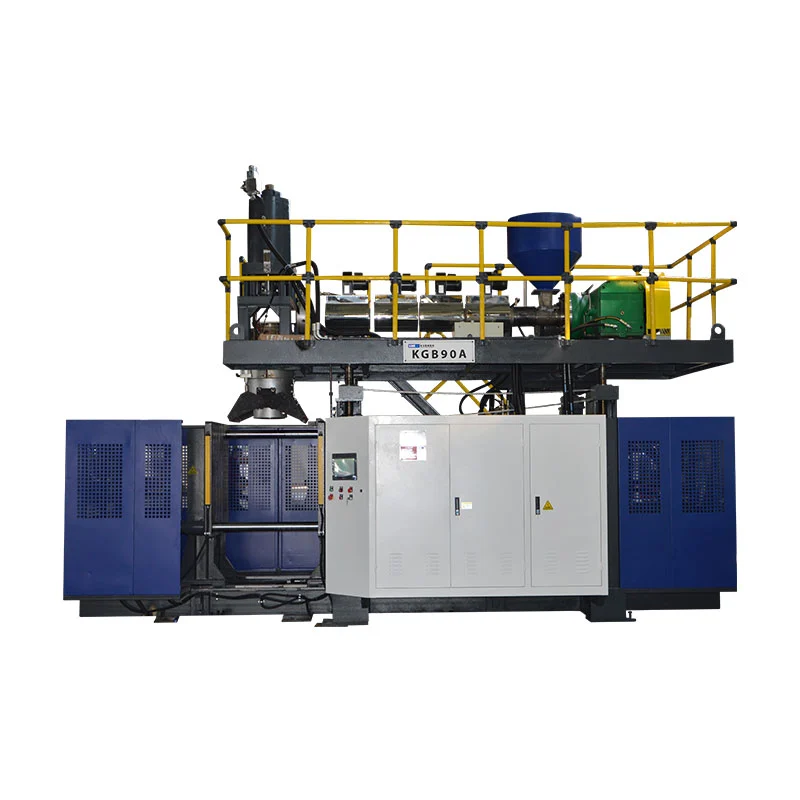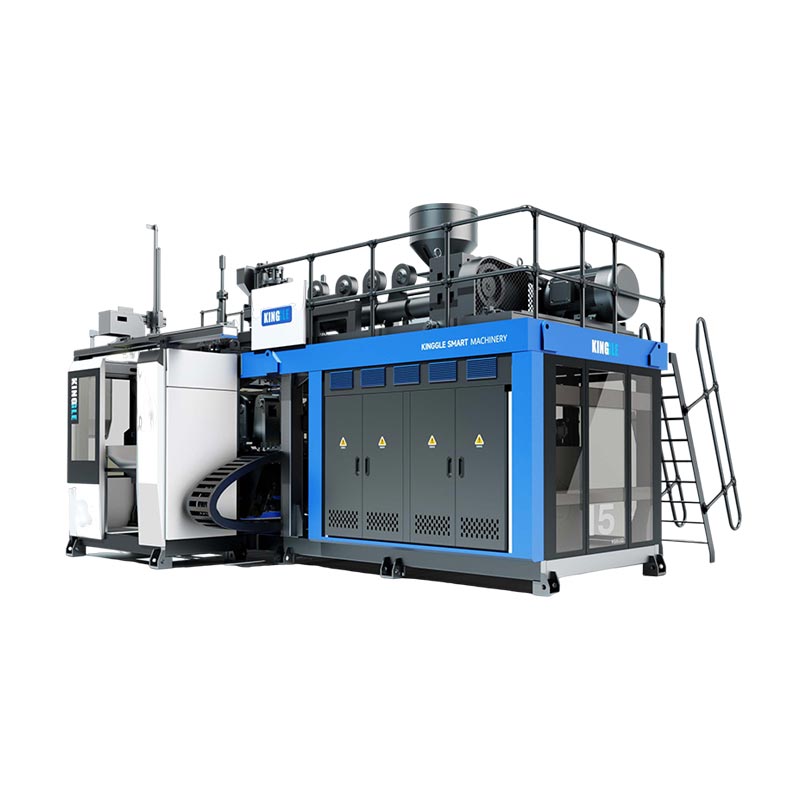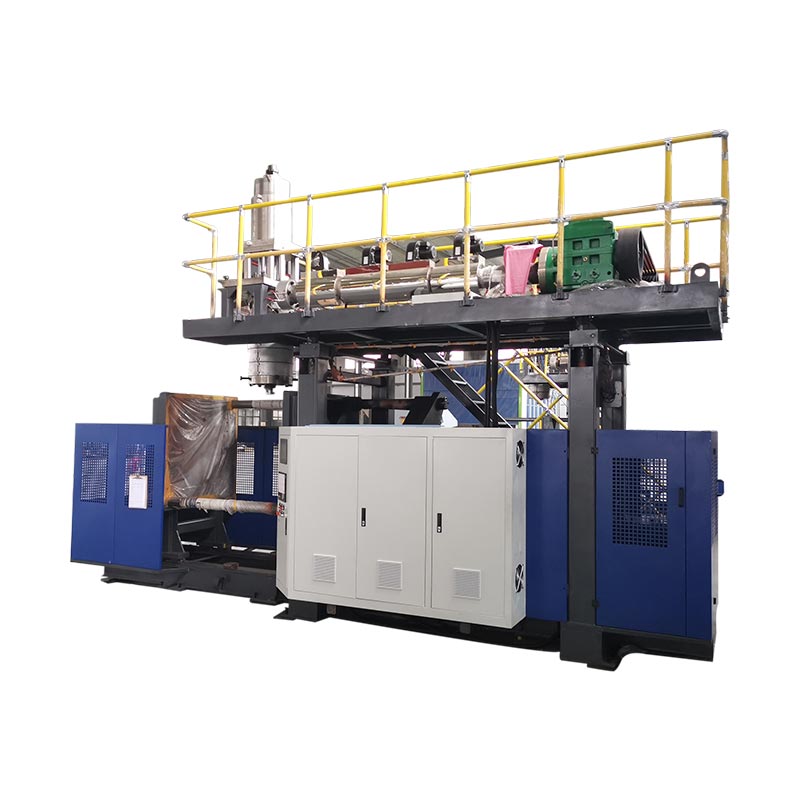

KGB100B este un candidat pentru produse mari goale numai atunci când piesa, matrița, paraisonul brut și fabrica se încadrează toate în limitele publicate. Kinggle enumeră o capacitate maximă a containerului de 120 L, o dimensiune maximă a matriței de 920 x 1200 mm, o referință pentru acumulator de 12(20) L și o referință pentru greutatea acumulatorului PE de 9(15) kg. Aceste cifre încep revizuirea de inginerie, dar un desen al produsului și un plan de probă trebuie să stabilească alegerea finală.
Un cumpărător care caută o mașină de suflat de 120 L are de obicei o parte reală în minte. Poate fi o tobă chimică, o barieră de trafic, un flotor, un rezervor, o jucărie sau o componentă tehnică mare. Eticheta de volum este utilă, dar nu descrie zonele cele mai dure, mișcarea mucegaiului, distribuția peretelui sau cererea de răcire.
Acest ghid citește KGB100B ca sistem de producție. Acesta explică ce vă poate spune fiecare număr publicat și ce nu. De asemenea, arată ce să trimiteți cu un RFQ, astfel încât discuția se poate muta de la un nume general de mașină la o soluție testabilă.

Șase întrebări pentru o verificare rapidă a potrivirii produsului
- Se potrivește matrița completă cu placa, plicul matriței și intervalul de grosime?
- Partea răcită poate părăsi matrița prin deschiderea disponibilă?
- Masa paraison brută se află în configurația de acumulator selectată?
- Poate extruderul să recupereze suficient material pentru ciclul țintă?
- Forța de strângere poate conține suprafața proiectată și presiunea de suflare convenite?
- Poate centrala să furnizeze energie stabilă, apă de răcire și aer comprimat?
Limita specificațiilor:cifrele din acest ghid provin din curentPagina produsului Kinggle KGB100B. Au fost verificate pe 15 septembrie 2026. Tratați-le ca referințe de screening publicate. Cotația aprobată, aspectul, desenul mașinii și acordul tehnic trebuie să definească mașina comandată.
O etichetă de 120 L este un punct de plecare, nu aprobarea produsului
Kinggle publică 120 L ca capacitate maximă a containerului KGB100B. Acest lucru oferă cumpărătorilor un marcator rapid de gamă. Nu spune că fiecare piesă sub 120 L va funcționa pe mașină. Un tambur compact și o barieră de trafic lungă pot avea lățimi de mucegai, zone proiectate, lungimi paraison și căi de îndepărtare foarte diferite.
Volumul nominal poate ascunde și cererea de material. Un flotor mare cu pereți subțiri poate conține mai mult aer, dar mai puțină rășină decât o parte tehnică mai mică, cu nervuri groase, mânere și zone de prindere. Mașina trebuie să formeze paraisonul fierbinte complet, inclusiv materialul care mai târziu devine flash sau tăiat. Numai greutatea produsului finit subestimează, prin urmare, lovitura pe care trebuie să o livreze capul.
Geometria schimbă din nou decizia. Zonele adânci pot întinde paraisonul foarte mult. Panourile late pot necesita mai multă forță de strângere. Piesele lungi pot fi limitate de distanța matriță la matriță sau de spațiul de extragere înainte ca volumul containerului să devină relevant. Inserțiile pentru gât, firele interne și suflarea de jos pot adăuga mai multă mișcare ciclului.
Utilizați descrierea 120L pentru a crea o listă scurtă. Apoi comparați piesa reală și matrița cu mașina. Acesta este motivul pentru care al lui Kinggleprocesul de vânzaresolicită fotografii ale produsului, desene, greutate, dimensiune, material, grosime și cerințe de ieșire înainte de o recomandare de model.
Această secvență menține eticheta de capacitate în rolul său adecvat: mai întâi screening rapid, apoi confirmare de inginerie.
Transformați specificația KGB100B în întrebări ale cumpărătorului
Un tabel de specificații este cel mai util atunci când fiecare număr duce la o verificare. Pagina KGB100B acoperă dimensiunea mașinii, prindere, extrudare, capul acumulatorului și referințe de utilitate. Unele valori sunt limite clare. Alții descriu o configurație publicată sau o stare de mașină fără încărcare.
Pagina afișează acumulatorul ca 12(20) L și greutatea acumulatorului PE ca 9(15) kg. Parantezele par să indice alternativele enumerate, dar pagina nu definește regula de selecție. Prin urmare, cotația ar trebui să menționeze un aranjament principal și domeniul său material. Nu combinați cifra mai mare cu o ipoteză de mașină standard decât dacă Kinggle o confirmă pentru proiect.
| Câmp publicat | Referință KGB100B | Întrebare pe care ar trebui să o declanșeze |
|---|---|---|
| Capacitate maximă a containerului | 120 L | Se potrivesc geometria produsului real și paraison brută, nu doar volumul său nominal? |
| Ieșire | 320 buc/h, ciclu uscat | Ce rezultate poate avea mașina cu matrița de producție, rășina, răcirea și regulile de calitate? |
| Dimensiunea mașinii | 5,9 x 3,8 x 4,6 m | Există suficient spațiu instalat pentru acces, platforme, furtunuri, manipulare și întreținere? |
| Greutatea mașinii | 18 t | Ce plan de fundație și tachelaj urmează desenul final de amenajare generală? |
| Forța de prindere | 440 kN | Este suficient pentru aria proiectată a produsului la presiunea de proces convenită? |
| Referințe pentru plată și matriță | platan 1200 x 1200 mm; 920 x 1200 mm matriță maximă | Corpul matriței, modelul de montare, serviciile și conexiunile se potrivesc împreună? |
| Deschidere și mișcare | deschidere de la 500 la 1400 mm; Cursa de miscare de 600 mm | Piesa se poate elibera și ieși fără a se ciocni sau a deteriora suprafețele fierbinți? |
| Grosimea matriței | 510 până la 600 mm | Grosimea instalată include plăci de suport, adaptoare și uneltele necesare? |
| Extruder | șurub de 100 mm; 24 L/D; motor de 55 kW | Șurubul selectat și fereastra de proces se potrivesc cu rășina menționată? |
| Capacitate de topire HDPE publicată | 160 până la 200 kg/h | Este cererea brută de materiale sub o producție stabilă dovedită pentru formula reală? |
| Cap de acumulator | 12(20) L; 9(15) kg referință PE | Ce opțiune este cotată și acoperă masa brută paraison cu o marjă de proces utilizabilă? |
| Diametrul știftului | Maxim 450 mm | Ce pachet de matriță și scule este necesar pentru diametrul paraison și aspectul produsului? |
| Referință pentru apă de răcire | 0,3 MPa; 120 l/min | La ce temperatură de intrare, calitatea apei și domeniul de aplicare al circuitului se aplică acest lucru? |
| Linie de energie medie publicată | 52 până la 60 kW | Ce kWh/kg și ce kWh pentru fiecare parte acceptată sunt măsurați în timpul unei încercări stabile? |
Pagina produsului publică, de asemenea, o presiune de suflare de 0,8 MPa și o cifră de debit de aer de 1,8, dar unitatea sa vizibilă este redată ca M2/MIN. Acea unitate are nevoie de corectare sau confirmare înainte de a intra într-o specificație a instalației. Un RFQ responsabil ar trebui să semnaleze incertitudinea în loc să schimbe în tăcere unitatea.
Citiți împreună rândurile aferente. Mărimea matriței aparține deschiderii și grosimii. Masa acumulatorului aparține rășinii selectate și împușcatului brut. Capacitatea de topire aparține timpului de recuperare și calității topiturii stabile. Dimensiunile mașinii aparțin accesului de întreținere și echipamentelor auxiliare. Această citire conectată împiedică un număr favorabil să ascundă o constrângere diferită a proiectului.
Verificați plicul mucegaiului și calea de îndepărtare a piesei
Dimensiunea maximă publicată a matriței este de 920 x 1200 mm. Plata este de 1200 x 1200 mm, iar grosimea matriței este de 510 până la 600 mm. Aceste valori descriu dimensiuni aferente, dar nu sunt interschimbabile. O matriță se poate potrivi cu dimensiunile feței menționate și poate intra în conflict cu tiranți, țevi, orificii de montare sau echipamente de mișcare.
Începeți cu un desen de ansamblu, nu cu o schiță a produsului. Afișați ambele jumătăți de matriță, plăci de suport, colectoare de apă, știfturi de suflare, scule pentru gât sau fund, dispozitive hidraulice, senzori și cutii electrice. Identificați linia centrală și modelul de montare. Marcați fiecare articol care se mișcă în afara corpului matriței în timpul deschiderii.
Apoi, simulați eliminarea. Pagina KGB100B publică o referință de deschidere a platanului de 500 până la 1400 mm și o cursă de mișcare a platanului de 600 mm. Piesa finită are nevoie de spațiu liber pentru a se elibera, a se roti dacă este necesar și a părăsi mașina. Flash, cozile, mânerele și pereții flexibili fierbinți pot mări plicul de îndepărtare real.
Contează și rigiditatea părții. O parte mare goală se poate deforma dacă un robot o prinde înainte ca peretele să fie gata. O simplă picătură poate deteriora un gât sau poate lăsa un semn pe un panou cald. Timpul de răcire în interiorul matriței și suportul după ejectare aparțin revizuirii aspectului.
Vedere din fabrică:păstrați desenul matriței lângă aranjamentul general al mașinii. Adăugați traseul cârligului macaralei, traseul matriță-cărucior, spațiu liber din partea de service și accesul în siguranță al operatorului. Dimensiunile publicate ale mașinii de 5,9 x 3,8 x 4,6 m nu reprezintă amprenta completă a celulei.
O revizuire adecvată include, de asemenea, greutatea mucegaiului și punctele de ridicare, chiar dacă pagina publică a produsului nu publică o limită de greutate a mucegaiului. Solicitați lui Kinggle să confirme greutatea admisă a matriței și metoda de manipulare recomandată pentru configurația exactă. TheGhid de proiectare a matriței de extrudare prin suflareoferă o listă de verificare mai completă pentru răcire, ciupire și aerisire.
Dimensiune acumulatorul din masa paraison brută
Un cap de acumulator stochează topitura și împinge un paraison mare la cerere. Cantitatea de material relevantă este lovitura completă care părăsește capul. Include partea care poate fi vândută, blitzul de sus și de jos, mâner sau resturi de gât și orice alt material tăiat creat de sculele selectate.
Masa brută paraison = masa piesei finite + masa flash și de tăiere + alocația procesului controlat
Alocația nu este un procent universal. Ar trebui să provină din partea aprobată, conceptul matriței, comportamentul materialului și rezultatul încercării.
Kinggle publică 9(15) kg ca referință pentru greutatea acumulatorului PE pentru KGB100B. Aceasta nu este o promisiune că produsul finit poate cântări 9 sau 15 kg. De asemenea, nu este transferabil automat la PP, ABS sau o formulare umplută. Densitatea rășinii, rezistența la topire, temperatura și starea capului afectează fereastra de proces utilizabilă.
Linia de capacitate a acumulatorului de 12(20) L necesită aceeași îngrijire. Capacitatea de litri descrie volumul din interiorul sistemului, în timp ce desenul produsului și planul materialului sunt de obicei gestionate în masă. Întrebați ce opțiune de cap este inclusă, ce rășină susține masa publicată și cât de mult material rămâne în cap la punctul de operare convenit.
Nu rulați la o limită teoretică în mod implicit. Un proiect are nevoie de o rază de control suficientă pentru a corecta distribuția pe perete și variația de la o lovitură la alta. Dacă paraisonul brut ocupă aproape toată capacitatea disponibilă, o modificare ulterioară a materialului sau o corecție locală a grosimii poate elimina camera respectivă. Proba ar trebui să arate o masă stabilă a loviturii, lungimea paraison repetabilă și o pernă acceptabilă pentru capul selectat.
Pentru o matriță cu mai multe părți, numărați fiecare paraison eliberat pe ciclu. Captura completă trebuie să acopere fiecare priză activă și tăierea acesteia. Numărul de cavități și numărul de cavități pot schimba matematica, așa că indicați-le separat în RFQ. Theghidaj cap și cavitateexplică această distincție.
Potriviți extruderul la cererea de material și timpul de recuperare
Pagina KGB100B enumeră un șurub de 100 mm, un raport L/D de 24, un motor extruder de 55 kW și patru zone de încălzire. Publică un interval de capacitate de topire HDPE de 160 până la 200 kg/h. Această gamă este o referință în domeniul materialului. Nu ar trebui tratat ca o ieșire garantată pentru fiecare grad, masterbatch, raport de remacinare sau fereastră de temperatură.
Transformați ținta de producție în cerere orară brută. Utilizați masa paraison brută, nu masa piesă finită. Includeți toate pozițiile active și utilizați evenimentele planificate pe oră. Acest lucru dă rata de material pe care extruderul și capul trebuie să o susțină în timp ce mașina produce piese acceptabile.
Cererea brută de material, kg/h = masa brută de paraison per eveniment, kg x evenimente de turnare pe oră x paraison active per eveniment
Comparați rezultatul cu un test pe formula reală. Numai o gamă de broșuri nu poate stabili calitatea topiturii sau marja de recuperare.
Timpul de recuperare trebuie să se încadreze în ciclul mașinii. Dacă matrița rămâne închisă pentru răcire, extruderul folosește adesea acel timp pentru a reîncărca acumulatorul. Prin urmare, un ciclu de răcire mai scurt poate crește viteza de topire necesară. Mișcarea mai rapidă a mucegaiului are puțină valoare dacă capul nu este pregătit pentru următoarea fotografie.
Manipularea materialelor poate deveni constrângerea ascunsă. Piesele mari consumă rapid rășină. Instalația are nevoie de transport fiabil, uscare atunci când materialul o cere, amestecare și control al contaminării. Remacinarea poate modifica densitatea în vrac și comportamentul furajului. O formulare scrisă este mai utilă decât o etichetă largă, cum ar fi „HDPE plus remacinat”.
Solicitați înregistrarea de încercare să includă calitatea rășinii, furnizorul, pachetul de culoare, procentul de re-macinare, setările de temperatură, viteza șurubului și masa brută reală. Dacă este planificat un alt material, solicitați dovezi specifice materialului. a lui KinggleGhid de prelucrare HDPE și PPexplică de ce numai eticheta polimerului nu stabilește configurarea mașinii.
Conectați forța de prindere, zona proiectată și condițiile de suflare
Pagina KGB100B publică 440 kN de forță de strângere. Un număr mai mare nu este automat mai bun, iar o etichetă de volum nu poate valida clema. Matrița vede forța de separare în zona proiectată expusă presiunii interne. Forma produsului, așezarea fulgerului, designul prin pinch-off și presiunea procesului influențează toate cerințele reale.
Zona proiectată este silueta cavității presurizate pe planul de despărțire a matriței. O componentă plată lată poate crea mai multă sarcină de separare decât un container mai adânc, dar mai îngust. Revizuirea ar trebui să utilizeze desenul real al cavității. De asemenea, ar trebui să includă presiunea de suflare selectată și orice factor de siguranță convenit.
Pagina publică listează 0,8 MPa ca referință pentru presiunea de suflare. Asta nu înseamnă că fiecare produs ar trebui să ruleze la aceeași setare. Temperatura rășinii, aerisirea, grosimea peretelui, detaliile suprafeței și strategia de răcire afectează procesul. Proba din fabrică ar trebui să utilizeze o fereastră de producție documentată care produce piese acceptabile fără creșterea rapidă sau comportament instabil al mucegaiului.
Designul pinch-off face parte din același sistem. Etanșarea slabă poate crea scurgeri sau o sudură fragilă. Excesul de material poate mări blițul și poate îngreuna tăierea. Alinierea matriței, mișcarea clemei și plasarea paraison trebuie să susțină sculele mai degrabă decât să o compenseze.
Cereți furnizorului de matrițe și furnizorului de mașini să revizuiască același desen. Acest lucru previne un decalaj comun în care fiecare parte își aprobă doar propriul echipament. Acordul tehnic final trebuie să menționeze zona proiectată, presiunea procesului, cerința de clemă, grosimea matriței, detaliile de montare și conectare.
Planificați fabrica în jurul celulei complete de turnare
Pagina KGB100B publică o dimensiune a mașinii de 5,9 x 3,8 x 4,6 m și o greutate de 18 t. Acestea sunt puncte de plecare valoroase pentru amenajare și tachelaj. Acestea nu includ fiecare platformă, sistem de rășină, răcitor, compresor, dispozitiv de extragere, transportor, trimmer sau limită de siguranță.
Începeți deasupra mașinii. Confirmați înălțimea liberă a clădirii, capacitatea macaralei, calea de îndepărtare a capului și accesul la încălzitoare și componentele hidraulice. Apoi lucrează spre exterior. Operatorii au nevoie de spațiu pentru a inspecta matrița, pentru a îndepărta o piesă blocată și pentru a ajunge la punctele de service normale. Livrarea materialelor și manipularea pieselor finite necesită rute care să nu traverseze zone nesigure.
Apa de răcire merită mai mult decât o estimare a dimensiunii conductei. Pagina listează 0,3 MPa și 120 L/min, dar instalația are nevoie și de temperatura de intrare necesară, creșterea acceptabilă a temperaturii, calitatea apei, filtrarea și starea de retur. Circuitele matriței și răcirea uleiului pot necesita control separat. Fișa finală de utilitate ar trebui să precizeze ce este inclus în fluxul publicat.
Aerul comprimat are nevoie de același tratament. Site-ul web oferă o referință de presiune de 0,8 MPa, dar unitatea sa vizibilă de flux de aer este inconsecventă. Solicitați o cerere corectată la intrarea mașinii, cererea de vârf, calitatea aerului, punctul de rouă și dimensiunea conexiunii. Poate fi necesar un receptor pentru a menține presiunea stabilă în timpul evenimentelor mari de suflare.
Pagina produsului etichetează 52 până la 60 kW drept „consum mediu de energie”. Deoarece kW este o unitate de putere, utilizați cifra doar ca referință de putere publicată. Nu îl convertiți în kWh per parte. Energia legată de produs depinde de matriță, rășină, ciclu, auxiliare și producția acceptată.
EUROMAP 46.2definește măsurarea legată de produs pentru o anumită mașină de turnat prin extrudare prin suflare, matriță și produs specificat. Necesită o funcționare stabilă și o calitate a produsului care să îndeplinească cerințele clienților. Aceasta este o bază solidă pentru un test de acceptare. a lui KinggleGhidul cerințelor pentru utilitățipoate ajuta la structurarea fișei tehnice a instalației.

Un ciclu uscat de 320 buc/h nu este ieșire de producție
Kinggle etichetează 320 buc/h ca ieșire cu ciclu uscat KGB100B. Un ciclu uscat măsoară mișcarea mașinii fără a dovedi întregul proces de producție. Nu include recuperarea rășinii, scăderea paraisonului, suflarea, răcirea, îndepărtarea pieselor, tăierea sau inspecția calității în condițiile de producție prevăzute.
Piesele mari sunt adesea limitate de răcire. Mânerele groase, colțurile și zonele de prindere pot necesita mai mult timp decât zonele largi de perete. O mișcare de deschidere mai rapidă nu poate elibera o parte care este încă prea moale pentru a menține forma. De asemenea, automatizarea poate stabili ritmul dacă robotul, trimmerul sau transportorul sunt mai lent decât mașina de turnat.
Utilizați trei valori de ieșire separate. În primul rând, înregistrați ciclul de uscare doar ca referință de mișcare. În al doilea rând, măsurați piesele turnate brute pe oră în timpul procesului de producție. În al treilea rând, raportați părțile acceptate pe oră după verificările de calitate convenite și opririle numărate.
Producție acceptată = piese turnate brute - piese respinse - piese pierdute în timpul opririlor numărate
Pentru planificarea schimburilor, documentați perioada de măsurare și categoriile de oprire. O observare scurtă a celui mai bun ciclu nu este o rată de producție stabilă.
Planul de acceptare ar trebui să denumească piesa, matrița, rășina, culoarea, regula de rectificare, acțiunile operatorului și echipamentele auxiliare. De asemenea, ar trebui să definească standardul de calitate. Greutatea, dimensiunile, performanța de scurgere, starea blițului, aspectul și locațiile cu grosimea peretelui sunt categorii comune, dar proiectul trebuie să le aleagă pe cele care contează.
Utilizați ciclul țintă ca buget. Împărțiți-l în descărcarea acumulatorului, mișcarea mucegaiului, suflare, răcire, evacuare, deschidere, scoatere și recuperare. Aceasta arată dacă limita provine de la mașină, matriță, material sau lucru din aval. Theghid de optimizare a timpului de cicluexplică cum să îmbunătățiți o etapă fără a muta defectul în altă parte.
Programarea peretelui trebuie să urmeze produsul, nu o curbă copiată
Piesele mari turnate prin extrudare prin suflare se întind neuniform. Materialul din apropierea unui umăr, colț, mâner sau adâncime poate călători mai departe decât materialul pe un panou lat. Un spațiu uniform al matriței poate lăsa o zonă prea subțire, în timp ce alta are greutate inutilă.
Pagina KGB100B spune că modelul standard include un controler de grosime MOOG 100. Controlerul instalat exact, rezoluția profilului și pachetul de opțiuni trebuie să fie denumite în ofertă. OManual Moog DigiPack III găzduit de Kingglearată cum un controler acumulator-mașină poate lega poziția sculei de un profil programat. De asemenea, afișează funcțiile de dimensiunea loviturii, de pernă și de poziție a acumulatorului. Acest manual ilustrează logica de control, dar nu ar trebui folosit pentru a presupune interfața KGB100B exactă.
Construiți primul profil din geometria cunoscută și sincronizarea matriței. Apoi tăiați sau măsurați piesele în locații definite. Schimbați câte o regiune și înregistrați revizuirea. O parte mai grea nu este automat o parte mai bună. Scopul este suficient material acolo unde performanța are nevoie și mai puțin exces acolo unde nu are nevoie.
Lucrările de profil trebuie să rămână conectate cu masa de împușcare și lungimea paraison. Mărirea unei regiuni de profil modifică materialul disponibil în altă parte. Temperatura și umflarea pot, de asemenea, schimba rezultatul. Salvați rețeta aprobată cu calitatea materialului, culoarea, temperatura capului, setările de împușcare și versiunea matriței.
Theghid de programare paraisonoferă o metodă de reglare pas cu pas. Pentru acest proiect, FAT ar trebui să compare profilul final salvat cu harta de perete măsurată și intervalul de greutate parțială.
Rulați o încercare din fabrică care răspunde la decizia de cumpărare
Un test util de acceptare din fabrică nu este o demonstrație a mașinii. Este o încercare controlată de a realiza produsul convenit în condiții documentate. Rezultatul ar trebui să arate ce a fost testat, cum a fost măsurat și ce a rămas în afara domeniului testului.
EUROMAP 46.2 oferă o disciplină de măsurare utilă. Ea cere ca mașina să fie într-o stare stabilă, calitatea produsului să îndeplinească cerințele clienților și datele cheie ale procesului să fie documentate. Procesul de vânzări al lui Kinggle spune, de asemenea, că clienții pot fi invitați să se alăture testului. Transformă această oportunitate într-un protocol scris înainte de începerea procesului.
- Înghețați articolul de testare.Identificați revizuirea piesei, matrița, aranjamentul capului, numărul de cavități sau de evacuare și fiecare opțiune instalată.
- Înregistrați formularea.Listați gradul de rășină, furnizorul, pachetul de culoare, aditivii și regula de remacinare. Păstrați suficient material dintr-un lot cunoscut, dacă este posibil.
- Verificați configurarea.Înregistrați temperaturile țeava și capul, setările de împușcare, fișierul de profil, condițiile de suflare, condițiile apei de răcire și starea automatizării.
- Ajunge la o funcționare stabilă.Nu selectați prima parte acceptabilă. Acordați regulile de stabilizare și fereastra de probă înainte de măsurarea performanței.
- Măsurați echilibrul de masă.Cântăriți piesa finită, blițul și alte elemente de tăiere. Confirmați masa paraison brută față de aranjamentul de acumulator citat.
- Verificați calitatea produsului.Utilizați locațiile și metodele aprobate pentru grosimea peretelui, dimensiuni, greutate, performanță la scurgeri și defecte vizibile.
- Numărați ieșirile acceptate.Raportați ciclurile totale, părțile brute, respingurile și opririle pe perioada convenită. Păstrați ciclul de uscare ca o înregistrare separată.
- Măsurați utilitățile.Înregistrați tensiunea, puterea, presiunea și debitul aerului comprimat, temperatura apei de răcire, presiunea și debitul la limite definite.
- Provocarea repetabilității.Verificați masa împușcatului, poziția paraison și măsurătorile produsului în fereastra eșantionului, nu numai pe o singură piesă selectată.
- Abateri apropiate.Oferiți fiecărui articol eșuat un proprietar, o acțiune, o cerință de dovezi și o dată limită înainte de aprobarea expedierii.
Păstrați lecturile brute cu rezumatul semnat. Fotografiile trebuie să arate identificarea eșantionului și locația de măsurare. Fișierele de rețete, alarmele și notele de abatere fac parte din dovezi. Themașină de suflat FAT guideconține un cadru de acceptare mai complet.
Selectarea eșantionului necesită și o regulă. Numerotați părțile în ordine și nu înlocuiți o probă nereușită cu una mai bună. Dacă setările se modifică, începeți un nou grup de mostre și înregistrați timpul de schimbare. Acest lucru păstrează rezultatul urmăribil. De asemenea, separă variația normală de dezvoltarea procesului deliberat.
Înainte de aprobarea expedierii, comparați înregistrarea testului cu matricea de cerințe semnată. O verificare a mișcării mașinii trecută nu poate închide un articol deschis de calitate a produsului. Orice test care nu a putut fi finalizat trebuie să rămână vizibil cu motivul și metoda de urmărire convenită.
Pregătiți un RFQ pe care un constructor de mașini îl poate proiecta
O cerere vagă pentru „o mașină de suflat de 120 de litri” invită o propunere vagă. Trimiteți în schimb un pachet tehnic compact. Nu trebuie să fie perfect, dar trebuie să separe cerințele cunoscute de deciziile deschise.
Începeți cu un desen de produs dimensionat sau un fișier 3D. Adaugă fotografii atunci când explică gâturile, inserțiile, mânerele sau tăierea. Indicați greutatea finală țintă și identificați zonele critice ale peretelui. Denumiți calitatea materialului și orice re-macinare permisă. Dacă rezistența chimică sau un test de reglementare contează, precizați standardul exact și starea produsului.
Apoi definiți producția. Oferiți piese acceptate pe oră sau pe zi, ture disponibile, automatizare planificată și pași în aval. Indicați dacă proiectul include o matriță nouă. Dacă o matriță există deja, furnizați desenul de asamblare, greutatea, grosimea, montarea și conexiunile de service.
Informațiile privind instalația ar trebui să includă alimentarea cu energie electrică, frecvența, capacitatea aerului comprimat, condițiile apei de răcire, înălțimea liberă, ușa de acces, macaraua și podeaua. Nu așteptați până la instalare pentru a compara aceste elemente cu aparatul. Proiectele cu piese mari pot fi constrânse prin montaj și manipularea produsului la fel de ușor ca prin extrudare.
Atașați cu ancheta
Desene de produs și matriță, detalii despre rășină, ținta de producție, criterii de calitate, condiții de utilitate, limite de aspect și domeniul de aplicare dorit de automatizare.
Cerere în propunere
Opțiunea capului final, șurub și antrenare, declarație de potrivire a matriței, limitele utilitarului, aspectul, protocolul de acceptare, opțiunile furnizate și excluderile tehnice.
Solicitați o matrice de cerințe completată. Fiecare rând trebuie să spună „conformă”, „necesită modificare” sau „neinclus”, urmat de o referire la propunere. Acest lucru este mai ușor de auditat decât declarațiile împrăștiate în e-mail. Kinggle oferă azona de descărcarepentru documentele tehnice și aformular de cerere de proiectpentru contactul inițial.
Când KGB100B aparține pe lista scurtă
KGB100B merită o analiză mai atentă atunci când produsul se apropie de gama sa de aplicații pentru piese mari și verificările de inginerie se aliniază. Pagina produsului denumește ca aplicații butoaie chimice, piese auto, bariere de trafic, flotoare, jucării și mobilier. Această listă arată câmpul dorit, dar nu este dovada că o anumită parte va rula.
Un caz puternic pe lista scurtă are patru caracteristici. Matrița se potrivește cu spațiu pentru mișcare și servicii. Masa brută paraison se potrivește cu opțiunea de cap confirmată. Recuperarea extrudarii susține ciclul necesar cu materialul dorit. Fabrica poate furniza utilități și manipulare la limitele convenite.
Treceți la o altă configurație atunci când una dintre aceste condiții eșuează. Un acumulator mai mare poate rezolva masa împușcatului, dar nu și lățimea matriței. O plată mai mare poate rezolva învelișul matriței, dar nu și recuperarea extrudarii. O dimensiune diferită a mașinii poate fi mai economică atunci când piesa este mult mai mică decât intervalul de lucru al platformei.
De asemenea, întrerupeți când datele sunt incomplete. Cifrele capului între paranteze ale site-ului și unitatea de flux de aer inconsistentă necesită clarificări scrise. Numărul ciclului de uscat nu poate închide o garanție de ieșire. Acestea sunt elemente normale pentru un acord tehnic, nu motive pentru a ghici.
Decizia de cumpărare ar trebui să se încheie cu un plan de probă parțial. Dacă mașina poate realiza piese stabile, acceptabile la tariful convenit și limita de utilitate, modelul se potrivește sarcinii. Dacă aceste dovezi lipsesc, lista scurtă rămâne provizorie.
Întrebări frecvente
Ce produse poate face mașina de suflat KGB100B 120L?
Kinggle enumeră butoaiele chimice, piese auto, barierele de trafic, flotoarele, jucăriile și mobilierul pe pagina KGB100B. Acestea sunt referințe la aplicații, nu aprobări automate. Produsul real necesită încă verificări pentru dimensiunea mucegaiului, masa brută paraison, cererea de cleme, material, calea de îndepărtare și răcire.
120 L înseamnă că fiecare recipient sub 120 L va încăpea?
Nu. Volumul nominal al containerului este doar o valoare de screening. O parte sub 120 L poate depăși totuși învelișul mucegaiului, limita suprafeței proiectate, cererea acumulatorului sau spațiul de îndepărtare disponibil. Trimiteți desenele produsului și ale matriței pentru o revizuire specifică modelului.
KGB100B poate face un produs HDPE finit de 15 kg?
Nu faceți această presupunere de la masa publică. Pagina publică 9(15) kg ca referință pentru greutatea acumulatorului PE, aparent alături de două capacități de cap enumerate. Masa brută paraison include piesa și toate fulgerul sau tăierea. Capul selectat, rășina și marja de proces utilizabilă trebuie confirmate de Kinggle și dovedite într-un proces.
Este 320 buc/h producția așteptată?
Nr. Etichete Kinggle 320 buc/h ca ciclu uscat. Producția efectivă acceptată include extrudarea, formarea paraisonului, suflarea, răcirea, îndepărtarea, tăierea, respingerea și oprirea. Indicați rezultatul acceptat necesar și verificați-l cu matrița și materialul de producție.
Cum ar trebui să fie comparată consumul de energie?
Comparați energia legată de produs sub aceeași matriță, produs, rășină, reguli de calitate și limită de testare. Pagina KGB100B publică 52 până la 60 kW ca o linie de energie medie, care este o referință de putere. Măsurați kWh/kg și kWh per piesă acceptată în timpul producției stabile în loc să convertiți valoarea paginii.
Ce informații ar trebui să trimit pentru o ofertă KGB100B?
Trimiteți desene și fotografii ale produsului, dimensiuni, greutatea finită, cerințele peretelui, gradul materialului, regula de re-macinare, rezultatul acceptat, testele de calitate, datele matriței, condițiile de utilitate și nevoile de automatizare. Marcați clar elementele necunoscute. Acest lucru oferă furnizorului suficiente informații pentru a confirma capul, potrivirea mucegaiului și domeniul de testare.
Verificați piesa înainte de a alege mașina
Trimiteți Kinggle desenul produsului, estimarea greutății brute, rășina, datele matriței, ținta de producție și condițiile de utilitate din fabrică. Echipa poate verifica dacă platforma KGB100B și configurația sa selectată a acumulatorului se potrivesc proiectului.
Solicitați o revizuire a produsului