
Pe această pagină
- Ce este o mașină de suflat?
- Cum funcționează suflarea
- Tipuri după proces: EBM, IBM, ISBM
- În interiorul mașinii: piese care decid calitatea
- Tipuri după structură și gama de modele
- Materialele pe care le rulăm
- Ce fac mașinile de suflat
- Producția și costul: numerele care contează
- Cum te ajutăm să alegi
- Calitate, testare și ceea ce urmărim
- Ceea ce determină prețul mașinii
- Cumpărarea de la un producător
- FAQ
Ce este o mașină de suflat?
O mașină de turnat prin suflare transformă rășina de plastic în părți goale prin topirea acesteia, formând-o într-o formă moale și suflând aer comprimat în interiorul acelei forme, astfel încât să preseze pe o matriță. Când plasticul se răcește și matrița se deschide, aveți un produs gol finit - o sticlă, o cutie, un tambur, un rezervor. Aproape fiecare recipient din plastic rigid pe care îl manipulați a început pe o mașină de suflat de un fel sau altul.
Categoria este largă, deoarece piesele sunt atât de diferite: o sticlă de pipetă de 100 ml și un tambur chimic de 220 L sunt ambele „formate prin suflare”, dar nimic din cele două mașini nu este același. A alege bine înseamnă a înțelege două lucruri — cum se formează forma moale (tip de proces), și cum este construită mașina pentru a o livra (structura). Le vom lua pe amândouă pe rând.
Cum funcționează suflarea
Turnarea prin extrudare prin suflare - procesul din spatele majorității containerelor industriale - se desfășoară într-o buclă strânsă. Înțelegerea acesteia face ca fiecare decizie ulterioară (cost, producție, calitate) să fie evidentă:
- Topiți și dozați.Un șurub extruder topește rășina și împinge un flux constant și omogen către capul matriței.
- Formați parohia.Topitura iese din capul matriței ca un tub gol - paraison. Un controler pentru grosimea peretelui profilează acel tub pe lungimea sa, astfel încât plasticul să se așeze acolo unde piesa are nevoie de rezistență.
- Clemă.Forma se închide în jurul parasonului. Prinderea sincronă și blocarea prin presiune directă țin plăcile paralele, astfel încât piesa să nu clipească.
- Lovitură.Un știft de suflare injectează aer (cu un sistem de suflare de jos pe multe părți) și paraisonul se umflă împotriva cavității, luând forma finală.
- Rece.Piesa se fixează pe matrița răcită. Acesta este de obicei cel mai lung pas și acesta - nu extruderul - stabilește timpul ciclului.
- Scoateți și terminați.Forma se deschide, un braț robot îndepărtează piesa și blitz-ul este tăiat. Pe o linie automată, aceasta rulează fără echipaj.
Doi dintre acești pași decid în liniște economia întregii linii. Profilarea Parison stabilește cât de multă rășină conține fiecare piesă; răcirea stabilește cât de repede le poți face. Faceți-le corect pe cele două și restul mașinii are grijă în mare măsură de la sine - de aceea merită mai multă atenție decât specificațiile principale pe care cumpărătorii le compară de obicei primii.
Tipuri după proces: EBM, IBM și ISBM
Există trei tipuri de proces de bază de mașină de suflat. Diferența este în întregime încum se face forma moaleînainte de a fi suflat.
| Tip | Cum se formează forma | Cel mai bun pentru | Produse tipice |
|---|---|---|---|
| extrudare (EBM) | Parison extrudat sub formă de tub, apoi suflat | Piese goale manevrate și mari | Bidonuri, tobe, rezervoare, sticle |
| Injecție (IBM) | Preforme turnate prin injecție, apoi suflate | Containere mici, de înaltă precizie | Sticle farmaceutice, borcane cosmetice |
| Întindere prin injecție (ISBM) | Preformă injectată, întinsă și suflată | Sticle din PET clare, rezistente | Sticle de apă și băuturi răcoritoare |
Turnare prin extrudare prin suflare (EBM)este calul de bătaie pentru containerele industriale și procesul pe care îl construim. Deoarece corpul, mânerul și gâtul se formează într-o singură lovitură, EBM produce piese cu mâner și părți mari pe care celelalte procese nu le pot face.Turnare prin injecție (IBM)modelează mai întâi o preformă precisă, oferind o precizie excelentă pentru gâtul sticlei mici, dar fără mânere și fără piese mari.Întindere prin injecție (ISBM)întinde o preformă PET pentru claritatea și rezistența pe care le vedeți în sticlele de apă - o familie de produse diferită de piesele industriale HDPE.
În practică, alegerea este rareori ambiguă. O cutie, tambur, rezervor sau orice container mare sau manipulat este o parte de extrudare; IBM și ISBM aparțin sticlelor mici precise și PET transparent. Știind în ce familie se încadrează produsul dvs. înainte de a vă lista scurtă mașinile, economisiți compararea ofertelor pentru două procese care nu s-au potrivit niciodată.
În interiorul mașinii: piesele care decid calitatea
Două mașini pot împărtăși aceeași capacitate principală și se pot comporta complet diferit, deoarece calitatea trăiește în componente. Acestea sunt părțile la care inginerii noștri le pasă cel mai mult:
| Componentă | Ce face | De ce contează |
|---|---|---|
| Extruder și șurub | Topește și măsoară rășina | Șuruburile de 50–100 mm la 24–25 L/D oferă o topitură HDPE stabilă și omogenă - baza pieselor consistente |
| Cap de matriță + controler paraison | Formează și profilează peretele parohial | Un controler MOOG de 100 de puncte pentru grosimea peretelui este cea mai mare pârghie în ceea ce privește costul rășinii și rezistența pieselor |
| Unitate de prindere | Închide și ține matrița | Prindere sincronă cu tijă dublă de tragere + blocare prin presiune directă a cilindrului de ulei menține plăcile paralele sub un tonaj mare |
| Suflare și răcire | Umflă și fixează piesa | Știftul de suflare + suflarea de jos modelează piesa; designul de răcire conduce timpul real al ciclului |
| Conduceți și controlați | Pornește și pornește mașina | Pompa principală servo reduce energia; Mitsubishi PLC + Weinview HMI protejează timpul de funcționare pe linii 24/7 |
| Automatizare | Scoatere, deblocare, inspecție | Brațul robotului + tăierea în aval mențin calitatea stabilă în cursele fără echipaj |
Pe o linie care rulează non-stop, fiabilitatea controlului este ceea ce protejează randamentul - de aceea componentele importate din ultimul rând contează mai mult decât arată. Mitsubishi PLC, Weinview HMI și controlul MOOG al grosimii peretelui nu sunt insigne; sunt piese dovedite, care rămân operabile aproape oriunde în lume, așa că o defecțiune în Lagos sau Lima nu oprește linia timp de săptămâni.
Tipuri după structură și gama de modele
În cadrul extrudarii, mașinile sunt grupate în funcție de modul în care este livrat paraison și de modul în care este construit peretele. Aici potriviți mașina la dimensiunea și volumul piesei dvs.
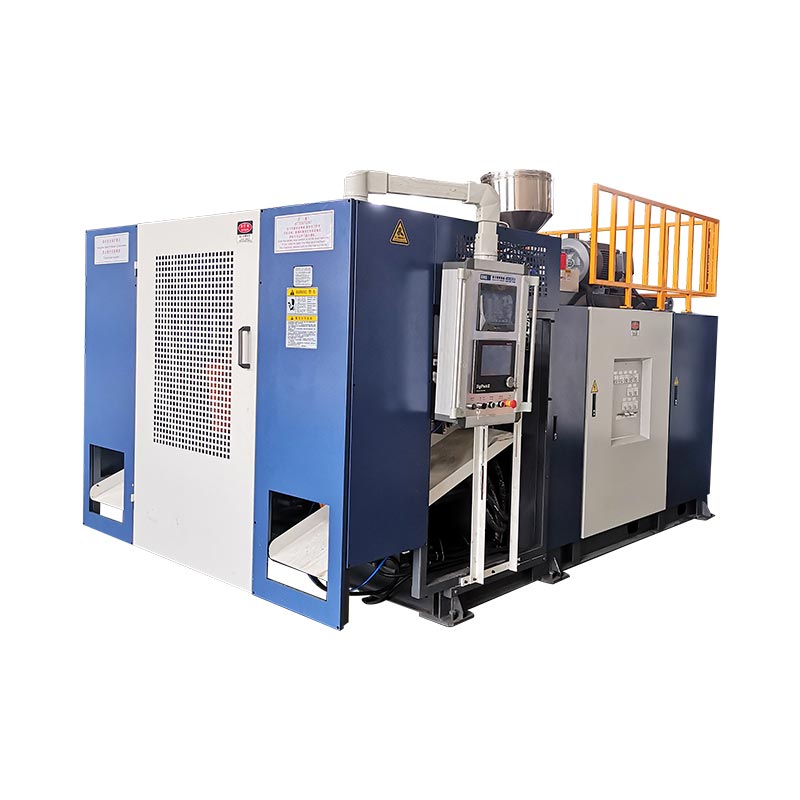
- Mașină de turnat prin suflare continuă.Paraisonul extrude fără oprire, iar matrița se deplasează pentru a-l prinde - cadență mare pe piesele mici până la mijlocii de până la aproximativ 30 L și unde un cap cu matriță multiplă rulează sticlele de mai multe ori.
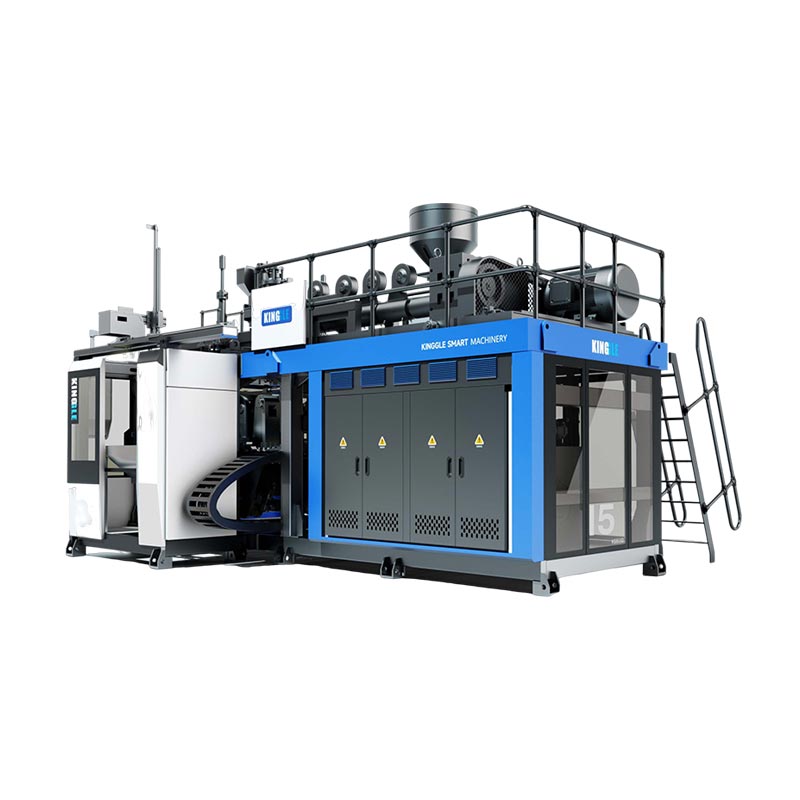
- Acumulator (acumulare) mașină de suflat.Topirea se depozitează în cap și trage rapid, împiedicând căderea paraisonilor mari - de tipul tamburelor, rezervoarelor IBC, rezervoarelor de combustibil și barierelor.
- Mașină de suflat multistrat.Un cap de matriță cu 2-6 straturi coextrudează straturile de barieră, re-macinare sau de culoare într-un singur perete - folosit pentru rezervoarele de combustibil și tamburele chimice cu specificații înalte.
- Mașină automată de suflat.Oricare dintre cele de mai sus cu automatizare completă - scoaterea robotului, deblocarea și inspecția pentru o funcționare constantă și fără echipaj.
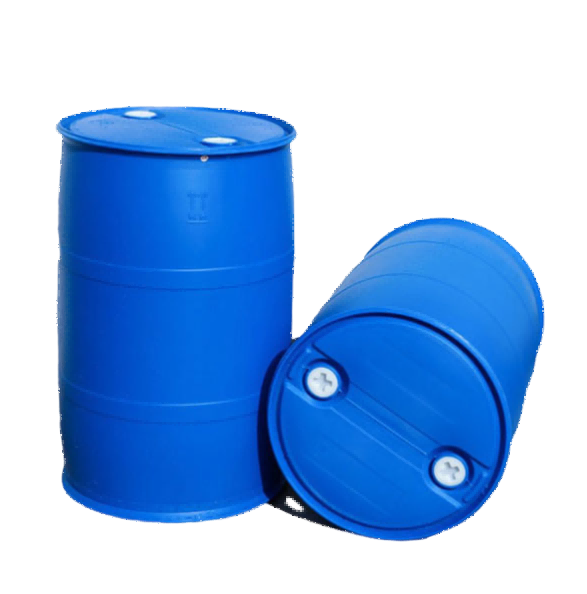
Gama noastră se întinde pe butoaie de la 100 ml până la 220 L (și mai mari la cerere), astfel încât aceeași fabrică acoperă o sticlă mică de ulei și un tambur pentru substanțe chimice UN:
| Capacitate | Tip mașină | Exemple de modele | Ieșire în ciclu de uscat* | Prindere |
|---|---|---|---|---|
| 100 ml - 2 l | Continuu, mono/multi-moare | 2L single/ stație dublă | până la 1.200/h | 40 kN |
| 3-15 l | Continuu, single/dublu | 5L / 15Lstatie | 450–1.000/h | 65–200 kN |
| 20-60 L | Acumulator | KGB70A / 80A /90A | 500–700/h | 130–280 kN |
| 120 – 160 L | Acumulator | KGB100B /110A | 300–320/h | 440–760 kN |
| Butoaie de 220 L+ | Chimic-baril special | 250L special | 17–20/h | la cerere |
*Dry-cycle este maximul teoretic; producția reală este mai mică. Specificațiile complete și numerele lucrate sunt în cercetările noastre profunde pemașină de bidonşimașină de acumulare.
 Continuu — 5L stație unică
 Acumulator — 60L pentru piese mari
 Acumulator — bidoane și rezervoare de 250 L
Materialele pe care le rulăm
Mașina stabilește procesul; rășina stabilește proprietățile. Mașinile noastre de extrudare rulează familia industrială de mai jos în pereți cu un singur strat sau multistrat.
| Material | De ce este folosit | Piese tipice |
|---|---|---|
| HDPE | Rigid, rezistent la chimicale, cost redus | Bidonuri, sticle, rezervoare |
| HMW-HDPE | Rezistență ridicată la impact și stres-crăpare | Butoaie chimice, rezervoare de combustibil |
| PP | Rezistență la căldură, opțiuni de claritate | Recipiente cu pereți subțiri și cu umplere la cald |
| PVC / PA | Proprietăți de barieră și de specialitate | Sticle speciale, straturi de barieră |
Ce fac mașinile de suflat
Schimbați matrița și o singură familie de mașini deservește multe industrii. Acestea sunt domeniile de aplicare pentru care instrumentăm cele mai multe:
| Industrie | Produse |
|---|---|
| Ambalare | Sticle de ulei și detergent, bidoane, bidoane chimice, rezervoare IBC |
| Automobile | Rezervoare de combustibil, conducte de aer, spoilere |
| Administrarea drumurilor | Bariere de trafic, conuri, digoane de izolare |
| Plutitoare | Geamanduri, flotoare, pontoane |
| Logistica si nu numai | Paleti, cutii de scule, mese si scaune, jucarii |
Producția și costul: numerele care contează
Două calcule decid dacă o mașină se potrivește afacerii dvs. și ambele sunt ușor de rulat înainte de a cumpăra.
Exemplu — o cutie de 5 L la un ciclu de 7,2 s, un singur cap:
(3600 ÷ 7,2) × 0,8 =400 conserve/h· două schimburi ≈6.400/zi
Rășină = greutatea părții × prețul rășinii → de ex. 0,20 kg × 1,30 USD =0,26 USD
Energie = mașină kW × $/kWh ÷ piese/h → de ex. 15 × 0,12 ÷ 400 =0,0045 USD
Observați că rășina micșorează energia și forța de muncă în ceea ce privește costul pe piesă. Acest singur fapt este cazul pentru controlul precis al grosimii peretelui: tăierea a 5% din rășină dintr-o piesă care se livrează cu un milion economisește mult mai mult decât orice factură de energie electrică - și de aceea o mașină mai ieftină cu un control slab al peretelui se dovedește, de obicei, a fi cea scumpă.
Cum te ajutăm să alegi
Când un cumpărător trimite o întrebare, lucrăm prin piesa, nu cu mașina. Răspundeți la acestea și configurația corectă este de obicei clară:
- Cea mai mare parte și formă.Dimensiunea și dacă are un mâner decid extrudarea vs injecție și continuu vs acumulator.
- Specificații de rășină și perete.Straturile de barieră sau remăcinate au nevoie de un cap multistrat; Tamburele cu clasificare UN au nevoie de un control puternic al grosimii peretelui.
- Ieșire zilnică.Rulați calculul de ieșire în funcție de orele de două schimburi înainte de a alege stația simplă vs dublă.
- Certificare.Testul de cădere sau cerințele ONU schimbă instrumentele și validarea.
- Independent sau la cheie.Liniile de detartrare beneficiază de alimentarea centrală, apă și zdrobire furnizate împreună.
Calitate, testare și ceea ce urmărim
Consecvența este întregul joc în turnarea prin suflare și aici apar două decenii de construcție a acelorași mașini. Câteva lucruri pe care le facem și le urmărim:
- Uniformitatea grosimii peretelui.Profilat punct cu punct, astfel încât fiecare piesă să îndeplinească specificațiile de testare a căderii cu cea mai puțină rășină - verificată înainte de expediere.
- Test de cădere și validare ONU.Sculele cu tambur chimic trec un test de cădere de 3 metri și certificarea ONU înainte de a părăsi podeaua noastră.
- Unde de obicei începe scăderea producției.Ciclurile mai lente se datorează mai des la cursa de stocare sau la răcire decât la extruder - acesta este primul loc în care trebuie să vă uitați, nu ultimul. (Mai multe înceea ce cauzează stocarea lentă a materialului.)
Ceea ce determină prețul mașinii
Nu există un preț de listă unic pentru o „mașină de suflat”, deoarece specificațiile modifică costul. Principalii factori:
- Dimensiunea piesei și forța de strângere.Piesele mai mari au nevoie de cadre mai grele și un tonaj mult mai mare - cel mai mare factor de cost.
- Numărul de capete de matriță.Twin/multi-die multiplică producția și prețul.
- Unic vs multistrat.Un cap multistrat adaugă capacitate și cost.
- Automatizare și controale.Scoaterea robotului, deflashingul și comenzile premium cresc prețul, dar scad costul de funcționare.
- Sisteme la cheie.Alimentarea centrală, apa și zdrobirea se adaugă la cotație, dar reduc risipa și forța de muncă.
Cumpărarea de la un producător
O mașină este o relație de un deceniu, așa că cine stă în spatele ei contează la fel de mult ca și specificațiile. În calitate de fabrică, sprijinim fiecare mașină cu:
- garanție.Componentele principale au o garanție de 1–2 ani; piesele de uzură sunt înlocuite gratuit în primul an.
- Instalare și antrenament.Inginerii noștri se deplasează la fabrica dumneavoastră pentru a instala, pune în funcțiune și instrui operatorii dumneavoastră.
- Suport de la distanță.Un sistem de alarmă la bord ne permite să diagnosticăm și să depanăm problemele de la distanță.
- Soluții personalizate.Se mulează pe desenele și configurațiile dvs. adaptate la piesa dvs., rășină și ieșire.
Spune-ne partea ta — vom specifica mașina
Trimiteți produsul, dimensiunea, rășina și producția zilnică. Vă vom recomanda tipul, configurația și forța de strângere potrivite, cu cifre reale de ciclu.
Obțineți o cotație Chat pe WhatsAppÎntrebări frecvente
Ce este o mașină de suflat?
Face produse din plastic goale prin topirea rășinii, formând-o într-o formă moale și umflându-l cu aer în interiorul unei matrițe - folosit pentru sticle, bidon, bidoane, rezervoare, rezervoare de combustibil și multe altele.
Care sunt tipurile de mașini de suflat?
După proces: extrudare (EBM), injecție (IBM) și stretch prin injecție (ISBM). După structură: continuu, acumulator și multistrat. Prin operare: automat. Extrudarea este cea mai comună pentru containerele HDPE industriale.
Cât costă o mașină de suflat?
Prețul este determinat de dimensiunea piesei și forța de strângere, numărul de capete de matriță, un singur strat vs multistrat și automatizare. O mașină mică cu o singură stație costă mult mai puțin decât o linie mare de tambur de acumulator - împărtășiți piesa și producția pentru o cotație precisă.
Cum îl aleg pe cel potrivit?
Începeți de la partea: cea mai mare dimensiune, mâner sau nu, rășină, specificații de perete, certificare, apoi producție zilnică. Piesele manipulate și mari folosesc extrudare (continuu pentru mic-mediu, acumulator pentru mari); sticle mici precise folosesc injecție; sticlele transparente din PET folosesc stretch prin injecție.
Ce materiale poate rula?
Mașinile de extrudare rulează PE (HDPE și HMW-HDPE), PP, PVC și PA în pereți monostratați sau multistrat. Mașinile de întindere prin injecție folosesc PET pentru sticle transparente.
Cum se măsoară producția?
Fișele de specificații arată rezultatul ciclului uscat (teoretic). Producția reală este ciclu uscat × aproximativ 0,75–0,85, deoarece timpul de răcire și greutatea părții prelungesc ciclul real.