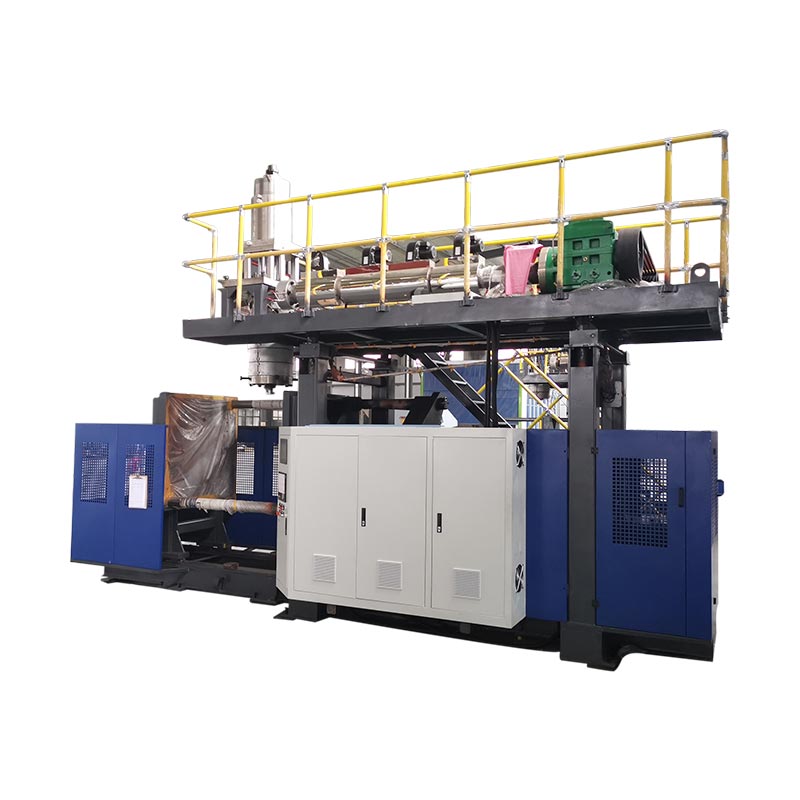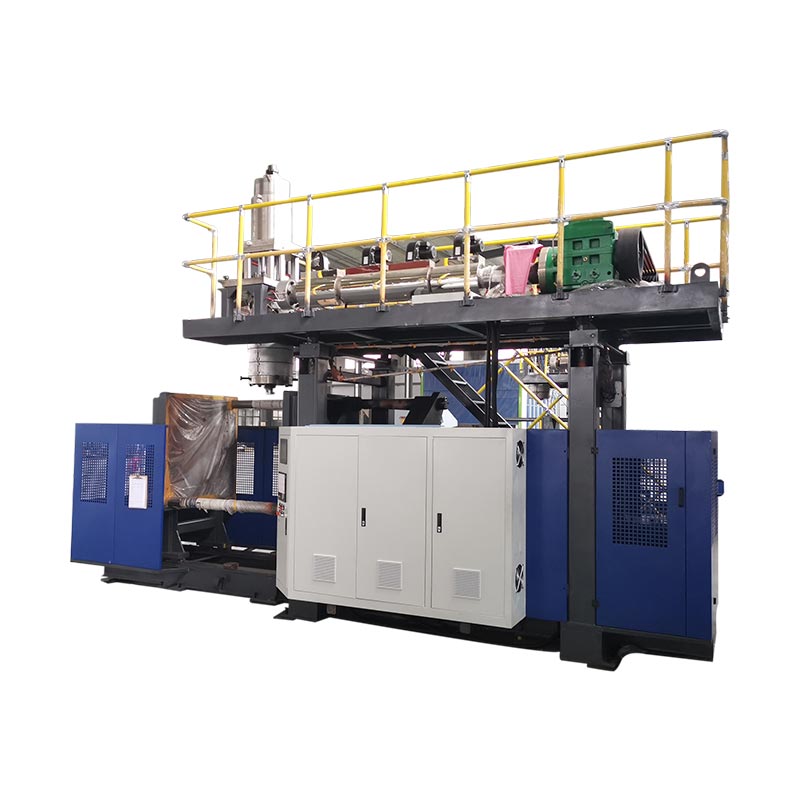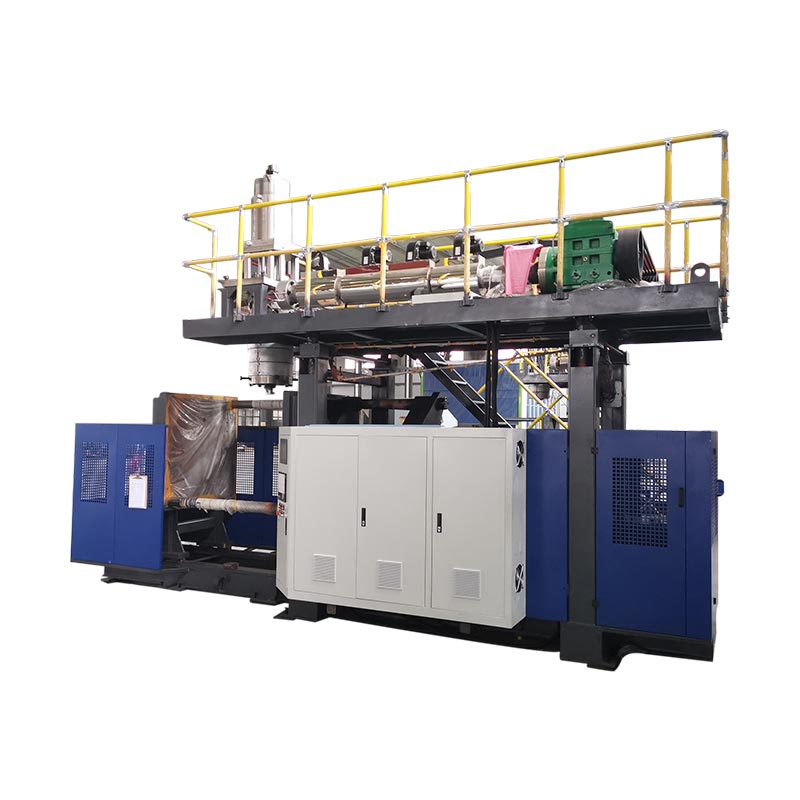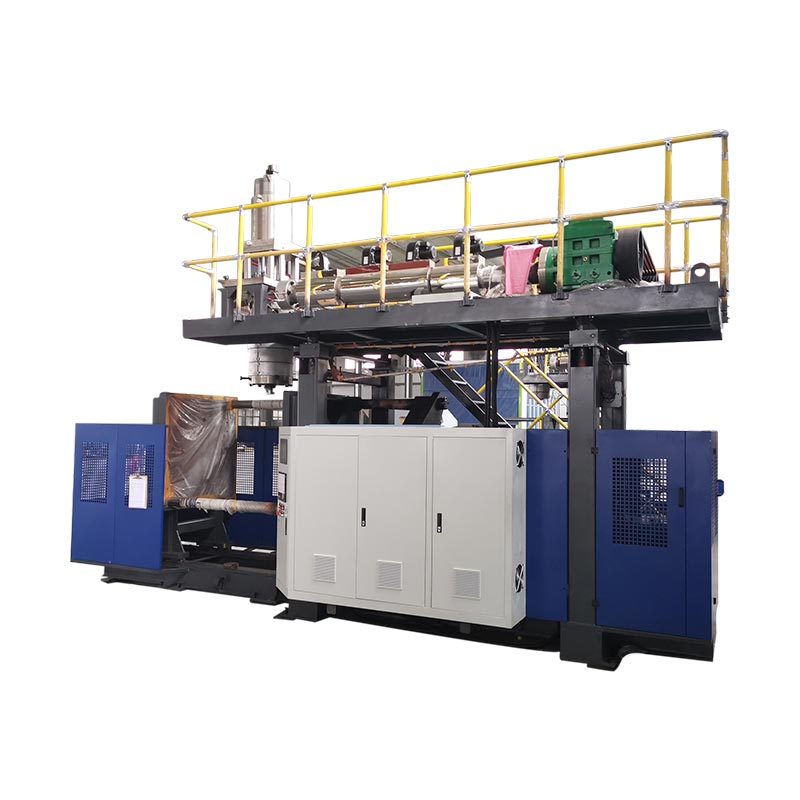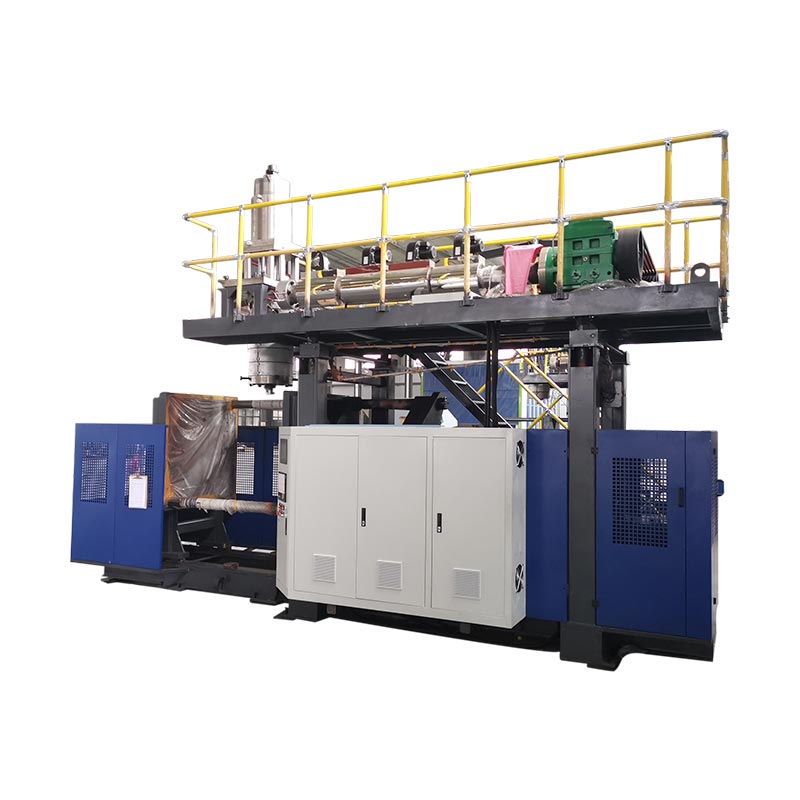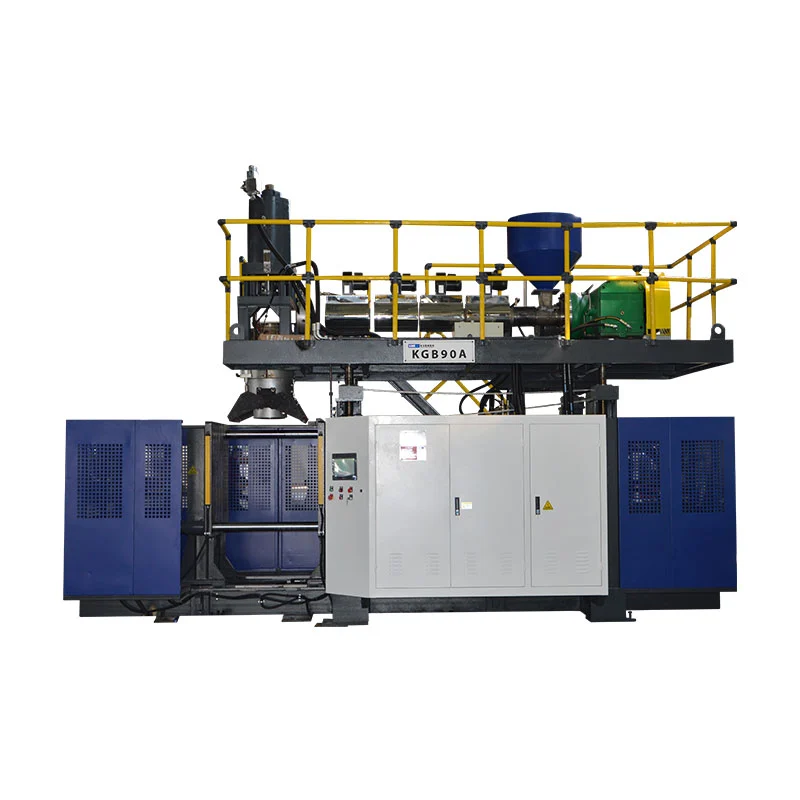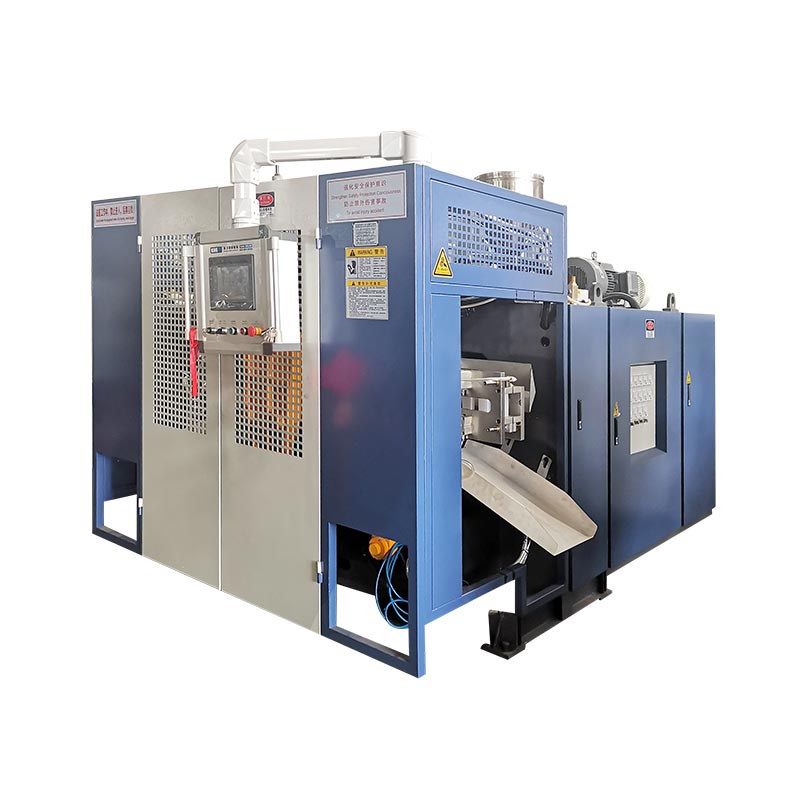
Durata ciclului de turnare prin suflare ar trebui redusă numai după ce echipa măsoară locul în care ciclul curent este consumat și confirmă că piesa acceptată îndeplinește încă specificațiile.Răcirea ocupă adesea cel mai mare bloc, dar livrarea paraison, mișcarea clemei, suflarea, evacuarea, preluarea și așteptarea în aval pot de asemenea să stabilească ritmul. Construiți o linie de bază stabilă, numiți o constrângere dovedită, modificați doar variabila care o controlează și apoi comparați producția acceptată, distribuția peretelui, dimensiunile, forma post-ejectare, testele funcționale necesare și defectele înainte de a menține ciclul mai scurt, cu produsul, rășina, matrița, starea de utilitate și revizuirea finală a rețetei înregistrate astfel încât o altă schimbare să poată repeta rezultatul.

Terminologie folosită de echipele de producție:Optimizarea timpului ciclului de suflare, timpul ciclului de extrudare prin suflare, timpul ciclului mașinii de suflare a sticlei, ieșirea mașinii de suflare, reducerea ciclului, optimizarea timpului de răcire și eficiența producției de suflare. Acești termeni indică același obiectiv de afaceri, dar munca tehnică începe mai degrabă cu un proces măsurat decât cu un procent țintă.
Șase locuri în care ciclul poate fi constrâns
| Bloc de ciclu | Măsurați la mașină | Dovezi înainte de scurtare | Eșec care poate apărea mai târziu |
|---|---|---|---|
| Parison sau împușcat | Semnal repetabil de pornire/terminare, lungime paraison, împușcare sau poziția acumulatorului | Livrare stabilă și relație corectă cu închiderea matriței | Sag, paraison scurt, chingă, greutate sau schimbare de profil |
| Închideți și blocați | Comandă, feedback de poziție și stare de finalizare | Mișcare clară, închidere completă și stare aprobată a mașinii | Flash, deteriorări prin ciupire, închidere incompletă sau coliziune |
| Suflare și evacuare | Cronometrarea, condiția aerului de admisie a mașinii și comportamentul presiunii în timpul evenimentului | Umflare completă, detaliu, aerisire și eliberare în siguranță | Piesă incompletă, explozie, lipire sau deschidere anticipată |
| Răcire | Condiția de alimentare și retur după circuit, modelul temperaturii matriței și starea piesei la evacuare | Dimensiuni stabile, perete, gât, bază și formă post-ejectare | Deformare, gât oval, contracție, fund basculant sau tăiere la cald |
| La pachet și în aval | Secvență de robot, transportor, trimmer și tester | Partea șterge fiecare interfață în ritmul de producție | Coliziuni, blocaje, deteriorări ale tăierii sau întârziere a testerului |
01 / Linia de referințăÎncepeți cu ciclul în care linia rulează de fapt
Un proiect pe durata ciclului are nevoie de un punct de măsurare repetabil. Pe o linie de extrudare continuă, acel punct ar putea fi semnalul asociat cu tăierea paraison sau începutul următoarei secvențe repetate de mașină. Pe o mașină cu acumulator, producția poate fi mai bine înțeleasă prin pregătirea împușcăturii, poziția acumulatorului, împingerea și secvența de turnare. Alegeți un semnal care apare o dată pentru fiecare eveniment de formare complet și documentați-l. Nu comparați o țintă HMI de la o mașină cu o observație cronometrată manual de la alta.
Găzduit de KinggleManual Moog DigiPack IIIdescrie clar distincția. Pentru extrudarea continuă, controlerul poate raporta profilul paraison la timpul ciclului și poate măsura intervalul dintre semnalele de pornire succesive. Pentru o mașină cu acumulator, profilul paraison este legat de poziția acumulatorului în timp ce materialul este împins afară. Această diferență contează deoarece aceeași modificare a temporizării poate schimba profilul peretelui pe o mașină, având un efect diferit asupra celuilalt.
Înregistrați cel puțin suficiente evenimente consecutive pentru a vedea variația normală. Instalația ar trebui să aleagă perioada de eșantionare, dar trebuie să acopere modelul real de funcționare: ambele stații pe o linie cu două stații, toate orificiile sau cavitățile relevante ale matriței, îndepărtarea de rutină a pieselor și echipamentul din aval care guvernează eliberarea. Notați separat alarmele, opririle scurte și intervențiile manuale. O medie care include timpul de neclasificare ascunde ciclul, în timp ce cel mai bun eveniment unic ascunde repetabilitatea.
Păstrați partea acceptată lângă înregistrarea de cronometrare. Înregistrați revizuirea produsului și a matriței, calitatea și lotul rășinii, regula de culoare sau remacinare, revizuirea rețetei, starea actuală a temperaturii, starea aerului de admisie a mașinii și a apei de răcire, greutatea părții, locațiile critice ale pereților, dimensiunile și testele funcționale necesare. Această înregistrare este linia de bază. Dacă încercarea mai scurtă eșuează, echipa poate reveni la un proces cunoscut mai degrabă decât să-l reconstruiască din memorie.
02 / DiagnosticUrmăriți evenimentul care limitează următorul ciclu
Majoritatea HMI-urilor fac setările de timp ușor de editat. Această comoditate poate determina o echipă să reducă cel mai mare număr vizibil înainte de a afla ce controlează. Împărțiți ciclul în blocuri fizice și urmăriți-le limitele: pregătirea paraison sau împușcat, transferul matriței, închidere și blocare, mișcare de suflare, umflare, răcire, evacuare, deschidere, scoatere și manipulare în aval. Unele blocuri apar în serie. Altele se suprapun. Ciclul total este stabilit de calea care trebuie să se termine înainte ca următorul eveniment de formare să poată începe.
O cronologie simplă este mai utilă decât o listă de setări. Înregistrați semnalul de început și de sfârșit pentru fiecare bloc și comparați comanda cu feedback-ul real. Dacă răcirea se termină, dar mașina așteaptă un semnal de curățare a robotului, reducerea timpului de răcire poate crea o piesă mai fierbinte fără a schimba ciclul. Dacă următorul paraison nu este gata când matrița revine, deschiderea mai rapidă nu poate crește puterea. Dacă o mașină de tuns nu poate curăța piesele în noul ritm, constrângerea s-a mutat în aval.
a lui KinggleGhid pentru setări HMI și alarmesepară valorile setate de valorile reale din acest motiv. O comandă arată ce a cerut controlerul. Starea senzorului, feedback-ul de poziție și observația fizică arată dacă acțiunea a avut loc. Istoricul alarmelor mașinii poate dezvălui, de asemenea, primul interblocare sau permisiv care a întrerupt secvența. O resetare poate elimina cel mai bun indiciu.
Clasificați fiecare întârziere înainte de a edita rețeta. Este nevoie de timp productiv pentru formarea și stabilizarea piesei. Timpul condiționat protejează o mișcare sau așteaptă o stare verificată. Așteptarea evitabilă vine de la un robot întârziat, utilitate instabilă, circuit de răcire blocat, paraison inconsecventă, confirmare manuală sau congestie în aval. Pierderile de întreținere provin din uzură, scurgeri, lubrifiere slabă, senzori deteriorați sau probleme de aliniere. Fiecare clasă are un proprietar diferit și o corecție diferită.
03 / Îndepărtarea călduriiVerificați performanța de răcire înainte de a reduce timpul de răcire
a lui LyondellBasellGhid pentru turnarea prin suflare a poliolefinelorafirmă că răcirea ocupă cea mai mare parte a ciclului de turnare în multe aplicații de turnare prin suflare a poliolefinelor. Ghidul conectează cicluri mai scurte cu condiții de transfer de căldură, cum ar fi temperatura de topire, temperatura matriței, debitul de apă și turbulența, în timp ce necesită în același timp calitatea dorită a piesei. Aceasta este o direcție utilă pentru diagnostic, nu un set de valori Kinggle universale.
Începeți de la sursa de răcire și urmați circuitul real. Înregistrați starea de alimentare și de returnare a lichidului de răcire la o producție stabilă, nu numai pe afișajul răcitorului. Verificați dacă matrița primește debitul specificat și dacă circuitele paralele sunt echilibrate. Căutați un circuit cald, furtun restricționat, canal contaminat, conexiune incorectă, buzunar de aer, etanșare cu scurgeri sau sarcină de căldură partajată cu o altă mașină. TheGhid de utilitate al mașinii de suflatexplică de ce trebuie să se facă distincție între alimentarea instalației și starea de intrare a mașinii.
Cartografiați matrița și partea ejectată. O singură citire de suprafață nu poate reprezenta o matriță cu inserții pentru gât, zone de prindere, mânere groase, baze adânci și circuite separate. Utilizați metoda de măsurare aprobată de fabrică și comparați locații repetabile. Observați când apare deformarea: în interiorul matriței, în timpul scoaterii, la tăiere, pe transportorul de răcire sau după ce piesa ajunge în starea camerei. O parte fierbinte care pare acceptabilă timp de un minut poate prezenta mai târziu un gât oval, fund basculant, contracție sau o deviere dimensională.
Formosa Plastics'Ghid pentru procesul de turnare prin suflare prin extrudare din polietilenălistează un ciclu scurt, o temperatură ridicată a matriței și canale de lichid de răcire înfundate printre cauzele posibile când o piesă este prea fierbinte. De asemenea, conectează răcirea insuficientă a matriței cu deformarea și recomandă verificarea debitului de apă, a temperaturii matriței și a stării canalului. Aceste relații susțin o investigație de răcire, dar calitatea rășinii, matrița și specificațiile produsului decid fereastra de funcționare acceptabilă.
Nu reduceți temperatura lichidului de răcire din obicei. Condensul depinde de relația dintre temperatura suprafeței, temperatura ambiantă și umiditate. Apa de pe sau în jurul matriței poate afecta piesa și poate crea probleme cu echipamentele sau la locul de muncă. Înregistrați starea încăperii când condensul este aproape de limita de funcționare și urmați procedurile de răcire, matriță și instalație. Îmbunătățirea distribuției debitului sau curățarea unui circuit restricționat poate recupera transferul de căldură fără a muta temperatura țintă.
04 / Design pieseDistribuția pe perete modifică cantitatea de căldură care trebuie să elimine mucegaiul
Cererea de răcire urmează plasticul din piesă. O zonă groasă conține mai mult material fierbinte decât o zonă subțire și poate rămâne moale după ce pereții din apropiere sunt pregătiți pentru ejectare. Extinderea întregii etape de răcire poate proteja acea locație, dar menține și orice altă zonă din matriță mai mult timp. Înainte de a accepta un ciclu lung ca inevitabil, comparați harta de perete măsurată cu cerințele de proiectare și întinderea așteptată de la paraison la cavitate.
Manualul Moog DigiPack III găzduit de Kinggle explică faptul că programarea paraison controlează distanța matriței de-a lungul lungimii produsului. De asemenea, conectează secțiuni grele inutile de perete cu o răcire mai lungă și explică faptul că profilul trebuie verificat față de grosimea măsurată a peretelui pe containerele de probă. Folosește această relație cu atenție. Îndepărtarea materialului nu este o scurtătură pe durata ciclului, cu excepția cazului în care piesa revizuită îndeplinește în continuare cerințele privind greutatea, peretele minim, impactul, sarcina superioară, căderea, presiunea, rezistența chimică și cerințele dimensionale care se aplică produsului.
Mai întâi localizați regiunea fierbinte sau distorsionată pe piesa finită. Apoi conectați acea poziție la programul paraison, întinderea matriței, pinch-off și circuitul de răcire. O bază grea poate proveni din profil, captarea cozii sau geometrie. Un mâner fierbinte poate implica chingi, întindere locală, aerisire sau răcire. Un gât cald poate implica contactul cu știfturile, răcirea inserției, excesul de material sau eliberarea întârziată. Theghid de programare paraisonoferă o metodă bazată pe măsurare pentru mutarea materialului de profil, mai degrabă decât editarea punctelor după aspect.
Designul matriței stabilește, de asemenea, ruta disponibilă de transfer de căldură. Amplasarea canalului, calea fluxului, inserțiile, construcția gâtului, ventilația, contactul cu suprafața și designul liniei de despărțire pot limita cât de repede se stabilizează piesa. Folosește-l pe KinggleGhid de proiectare a matriței de extrudare prin suflarecând aceeași regiune fierbinte rămâne după ce se verifică utilitățile și distribuția aprobată a peretelui. O constrângere locală persistentă poate necesita o corecție a mucegaiului, nu o altă schimbare a cronometrului.

Păstrați greutatea părții aprobată ca rezultat, nu singurul control. Două părți cu aceeași greutate totală pot avea distribuții diferite de perete și comportament de răcire. Secționați sau măsurați locațiile care guvernează performanța și verificați forma post-ejectare la momentul definit de planul de control al produsului. Acesta este modul în care lucrul cu grosimea peretelui devine o dovadă utilă a procesului, mai degrabă decât o afirmație generală despre economiile de materiale.
05 / Logica mașiniiMașinile continue și acumulatoare nu au un singur model de sincronizare
Pe o mașină de turnare prin extrudare continuă prin suflare, extruderul oferă un paraison continuu în timp ce una sau mai multe stații de matriță se deplasează prin secvențele lor. Durata ciclului, lungimea paraison, timpul de tăiere și programul de grosime a peretelui pot fi astfel legate. Dacă ciclul se schimbă, controlerul trebuie să plaseze în continuare profilul dorit de-a lungul paraisonului fizic și în interiorul matriței. O secvență mai scurtă de stație care schimbă profilul nu este o schimbare neutră a vitezei.
Manualul controlerului Moog descrie controlul profilului bazat pe timp pentru mașinile continue și controlul bazat pe poziție pentru mașinile cu acumulator. Într-o setare continuă, poate determina timpul ciclului din intervalul dintre semnalele de pornire, cum ar fi tăierile succesive de paraison. Într-o configurație de acumulator, profilul de perete urmează poziția acumulatorului în timpul împingerii. Această distincție publicată este motivul pentru care o fabrică ar trebui să identifice modul de mașină și controler înainte de a împrumuta o metodă de timp de ciclu de la o altă linie.
O mașină de acumulare trebuie, de asemenea, să pregătească împușcarea necesară în timp ce secvența de turnare continuă. Întrebați dacă plastifierea sau acumularea se termină înainte ca matrița să fie gata pentru următoarea fotografie. Dacă acumulatorul încă se umple, tăierea în câteva secunde de la deschiderea matriței poate să nu reducă întregul ciclu. Dacă acumularea se termină devreme, calea de turnare și răcire poate fi constrângere. Înregistrați pregătirea efectivă a împușcării, perna sau poziția finală, starea de topire și greutatea părții în loc să deduceți disponibilitatea dintr-o valoare țintă.
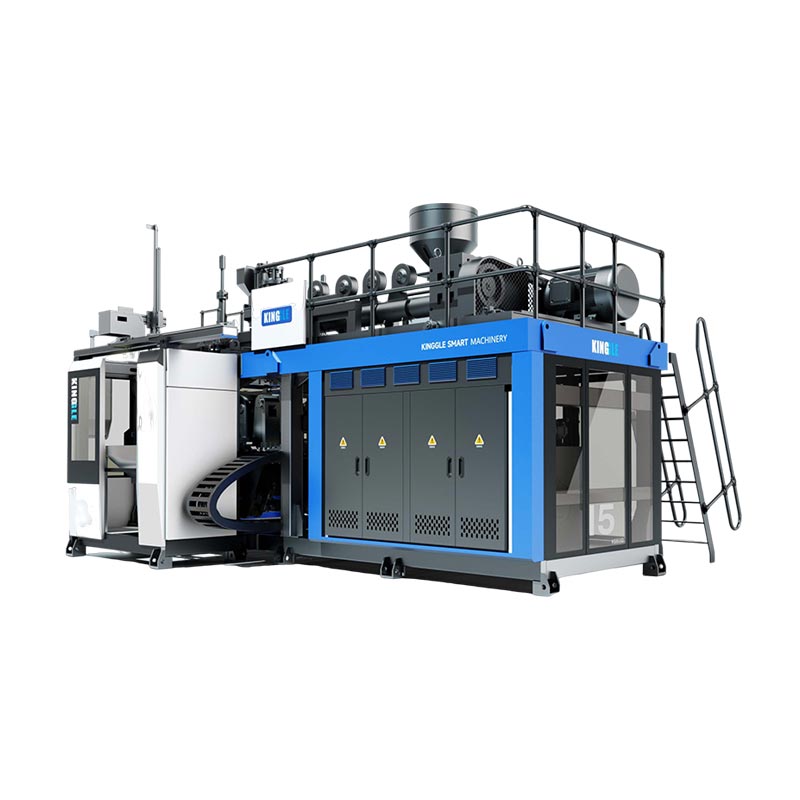
Aspectul stației schimbă și cronologia. O mașină continuă cu două stații poate folosi o stație în timp ce cealaltă răcește sau eliberează o piesă, dar extruderul, capul matriței, mișcarea de transfer, sistemul de răcire și echipamentul din aval trebuie să suporte suprapunerea. a lui Kingglecomparație cu o singură stație versus cu două stațiiexplică această decizie de capacitate. Dispozițiile cu mai multe capete și cu mai multe cavități afectează părțile pe eveniment și echilibrul dintre prize sau cavități; celghidaj cu mai multe capete versus ghidaj cu mai multe cavitățisepară acei termeni.
Utilizați numitorul corect atunci când comparați mașinile. Un eveniment de formare nu este întotdeauna o parte. Numărați piesele acceptate din toate capetele, cavitățile și stațiile relevante, apoi includeți constrângerile care fac acele piese să fie vândute. O mașină cu o mișcare rapidă de uscare poate produce în continuare mai puține piese acceptate pe oră dacă extrudarea, răcirea, tăierea sau stabilitatea calității nu pot ține pasul.
06 / SecvențăRecuperați timpul de așteptare fără pericole suprapuse
După ce se înțelege răcirea și livrarea paraisonului, examinați decalajele dintre acțiuni. O întârziere poate fi mai degrabă istorică decât necesară, dar poate oferi și spațiu liber, stabilizarea presiunii, evacuare, confirmare a semnalului sau transfer în siguranță. Identificați ce condiție protejează fiecare întârziere. Apoi verificați dacă controlerul are deja feedback fiabil pentru acea condiție. Înlocuirea unei așteptări fixe cu un semnal de finalizare verificat poate îmbunătăți repetabilitatea, dar numai atunci când proiectarea mașinii și logica de control aprobată o susțin.
Kinggle este găzduitManual de utilizare a mașinii de suflare automatăsepară categoriile de sincronizare, cum ar fi închiderea matriței, sincronizarea suflarii, acțiunile legate de evacuare, micro-deschiderea matriței, mișcarea bolțului și întârzierile robotului. Manualul leagă în mod repetat valorile de produsul real sau de starea de producție. Interfața sa se aplică familiei de mașini documentate și poate diferi în funcție de model, opțiune sau versiune de software, așa că nu ar trebui să fie transformată într-o listă generică de secunde recomandate.
Urmăriți secvența fizică în condiții reduse și controlate permise de procedura mașinii. Confirmați că furtunurile, cablurile, știfturile de suflare, miezurile, dispozitivele de extragere și piesa rămân libere pe calea completă. Citiți comanda și feedback-ul împreună. Dacă o mișcare ajunge la poziția devreme, dar secvența încă așteaptă, găsiți permisivitatea exactă. Dacă feedback-ul sosește cu întârziere sau intermitent, remediați senzorul, mecanismul sau cauza utilitarului înainte de a reduce temporizatorul care îl masca.
Lucrările din aval aparțin aceleiași cronologie. Un robot poate curăța rapid matrița, dar plasează piesele pe un transportor care este deja plin. O mașină de tuns poate necesita o temperatură stabilă a piesei. Un tester de scurgeri poate deveni blocaj după ce puterea mașinii crește. Înregistrați lungimea cozii și cauzele de oprire prin prima rulare susținută, nu numai în timpul câtorva cicluri la mașină. Cel mai rapid ciclu sigur al mașinii nu este util dacă mută defectele sau aglomerația la o stație distanță.
07 / ExperimentRulați o încercare controlată în timp ciclului pe care o altă tură o poate repeta
O încercare utilă începe cu o întrebare precum „Circuitul matriței B limitează evacuarea sigură?” sau „Întârzierea de golire a robotului rămâne după ce senzorul este verificat?” Nu începe cu „Face ciclul mai rapid”. Indicați constrângerea suspectată, modificarea, răspunsul așteptat și verificările parțiale care pot respinge încercarea. Alocați o persoană pentru a controla editările rețetei și o persoană pentru a înregistra rezultatele, astfel încât să nu apară mai multe ajustări între probe.
-
Înghețați linia de bază aprobată.Salvați sau imprimați setările lansate, identificați pachetul produsului și păstrați mostrele acceptate. Înregistrați variația reală a ciclului și ieșirea acceptată în condiții stabile.
-
Numiți o constrângere.Utilizați cronologia secvenței, harta de răcire, citirile utilitare, istoricul alarmelor și observațiile din aval. Scrieți dovezile care indică această constrângere.
-
Definiți modificarea permisă.Utilizați documentația mașinii, matriței și rășinii. Setați o limită de reglare controlată și un punct de întoarcere. Nu modificați o altă variabilă în timpul ferestrei de observare.
-
Setați declanșatoarele de respingere.Includeți semne relevante, cum ar fi paraison instabilă, mișcare incompletă, părți fierbinți sau lipite, deformare, mișcare dimensională, greutate sau defecțiune a peretelui, flash, explozie, alarme, blocaje sau comportament nesigur.
-
Treceți prin stabilizare.Marcați părțile după timp, stație, cap sau cavitate. Nu judeca noua stare de la prima bucată dacă variabila modificată are nevoie de timp pentru a ajunge la o nouă stare de echilibru.
-
Măsurați fereastra de producție acceptată.Aplicați controale controlate vizuale, de greutate, de perete, dimensionale și funcționale. Includeți tăierea în aval, testarea și ambalarea atunci când definesc o piesă care poate fi vândută.
-
Păstrați, respingeți sau investigați.Păstrați modificarea numai atunci când fereastra definită trece și rezultatul acceptat se îmbunătățește. Restabiliți valoarea de bază dacă calitatea sau controlul se deteriorează. Deschideți o acțiune de scule, utilitate sau întreținere atunci când proba expune o cauză fizică.
Eșantionul de plan ar trebui să se potrivească cu linia. La o mașină cu stație dublă, includeți ambele părți. În cazul unei configurații cu mai multe capete, păstrați identitatea capului. Pe o matriță cu mai multe cavități, păstrați identitatea cavității acolo unde este practic. O medie poate ascunde un circuit fierbinte sau o ieșire subțire. Theghidul defectelor de suflarearată cum modelele fixe și aleatorii duc la verificări diferite.
Înregistrările testului ar trebui să includă valoarea veche, valoarea nouă, timpul schimbării, persoana responsabilă, distribuția reală a ciclului, lotul de material, starea utilității, ID-urile eșantioanelor, rezultatele măsurate, respingeri și decizia finală. Fotografiile sunt utile pentru forma și localizarea defectelor, dar nu înlocuiesc măsurătorile. Dacă procesul revine la linia de bază, înregistrați și asta. Un proces eșuat poate împiedica încă o altă schimbare să repete aceeași idee.
08 / CapacitateCalculați producția din piesele acceptate, nu mișcarea în ciclu uscat
Ieșirea ciclului uscat descrie mișcarea mașinii fără materialul complet, răcirea și sarcina de acceptare parțială. Este util pentru verificarea capacității de mișcare, dar nu este o promisiune de producție care poate fi vândută. Un calcul al producției trebuie să utilizeze piesa reală, rășina, matrița, numărul de cap sau cavități, sistemul de răcire, echipamentul din aval și metoda de acceptare. Acesta este motivul pentru Kinggle'sprocesul de informare a proiectuluisolicită dimensiunea produsului, greutatea, materialul, grosimea și cerințele de ieșire înainte de a recomanda o mașină.
Măsurați producția acceptată direct pe o fereastră de producție reprezentativă. Numărați numai părțile care îndeplinesc criteriile de eliberare definite și înregistrați separat opririle planificate, opririle neplanificate, pierderile de configurare și respingerile. Nu le ascunde într-un singur factor de eficiență inexplicabil. Dacă linia produce mai multe părți per eveniment, reconciliați numărul după stație, cap sau cavitate, astfel încât o ieșire dezactivată să nu dispară în total.
| Metric | Calcul sau observare | Utilizare | Eroare obișnuită de raportare |
|---|---|---|---|
| Ciclu secunde | Timp între același eveniment prin cicluri stabile repetate | Afișează ritmul și variația evenimentului-mașină | Raportarea celui mai scurt eveniment |
| Părți per eveniment | Părți fizice acceptate eliberate de un eveniment complet de formare | Conectează capete, cavități și stații cu volum | Presupunând că fiecare priză produce |
| Ieșire orară teoretică | (3.600 / secunde de ciclu) × părți per eveniment | Comparație de planificare în condiții neîntrerupte | Apelarea rezultatului producție garantată |
| Ieșire orară acceptată | Piese acceptate / ore de producție respectate | Afișează rezultatul utilizabil din pachetul produsului testat | Numărarea pieselor de purjare, de instalare sau respinse |
| Schimbați rezultatul | Ieșire acceptată după minus ieșire acceptată înainte, în condiții potrivite | Testează dacă editarea a îmbunătățit obiectivul real | Compararea diferitelor produse, schimburi sau utilități |
Raportați calitatea pe lângă viteză. Includeți greutatea și rezultatele peretelui, dimensiunile critice, rezultatul testului funcțional, numărul de deșeuri sau de reținere, starea de utilitate și revizuirea rețetei. O reducere de două secunde nu are sens de sine stătător fără ciclul original, numărul de părți, randamentul acceptat și condițiile de testare. Prin urmare, acest articol nu publică o țintă de îmbunătățire procentuală. Rezultatul trebuie să provină din datele din rândul cumpărătorului.
Pentru o mașină sau matriță nouă, definiți metoda de ieșire înainte de încercare. a lui Kinggleghid de testare de acceptare din fabricăexplică modul de conectare a tirajului măsurat cu produsul, materialul, matrița și condițiile de utilitate exacte. Utilizațilista de verificare a porniriipentru a stabili o stare stabilă înainte de cronometrare, șighid de schimbarepentru a menține pierderea de configurare separată de producția constantă.
09 / LimiteOpriți încercarea când procesul își pierde controlul
Opriți și restabiliți starea aprobată dacă un dispozitiv de protecție, blocare, oprire de urgență sau control al energiei periculoase nu funcționează conform prevederilor. Opriți pentru mișcare neașteptată a mașinii, risc de coliziune, comportament hidraulic sau pneumatic neobișnuit, componente de presiune deteriorate, supraîncălzire electrică, scurgeri sau un dezacord între feedback-ul afișat și poziția fizică. Munca în timpul ciclului nu autorizează niciodată operarea în jurul unei defecțiuni.
Probele parțiale pot, de asemenea, opri procesul. Urmăriți-vă un paraison care nu mai ajunge în poziția corectă, închidere incompletă a matriței, fulger în creștere, greutate instabilă, pereți critici subțiri, explozii, detalii incomplete, lipire, deteriorare a tăierii, deformare, gât oval, fund de culbutori, contracție sau eșec la testul funcțional. Ghidul de proces al Formosa conectează mai multe dintre aceste simptome cu căldură excesivă, răcire insuficientă, un ciclu scurt sau starea canalului de răcire. Utilizați simptomul pentru a redeschide diagnosticul corect, în loc să adăugați un timp larg de răcire fără a găsi cauza.
Creșteți atunci când constrângerea necesită o schimbare a canalului matriței, modificarea matriței sau a știftului de suflare, schimbarea programului de control, schimbarea interblocării, lucrul sistemului de presiune sau operarea în afara ferestrei de rășină și mașină calificată. Utilizațighid de întreținere preventivăpentru descoperiri repetabile ale echipamentelor. Un mecanism uzat poate face ciclul lent, dar o comandă mai rapidă nu îl va repara.
Încheiați proiectul cu o linie de bază eliberată. Actualizați rețeta numai prin procesul de aprobare al fabricii, atașați eșantionul și înregistrarea măsurătorilor și precizați ce produs, matriță, rășină și configurația mașinii acoperă rezultatul. Păstrați încercările respinse în jurnalul de modificări. Când următoarea tură poate reproduce ciclul acceptat și explica limitele acestuia, îmbunătățirea este gata pentru producția normală.
10 / RăspunsuriÎntrebări frecvente despre durata ciclului de suflare
Ce determină timpul ciclului de extrudare prin suflare?
Timpul ciclului este determinat de calea cea mai lentă necesară prin pregătirea paraison sau shot, mișcarea matriței, umflare, răcire, evacuare, deschidere, scoatere și manipulare în aval. Geometria produsului, distribuția peretelui, comportamentul rășinii, răcirea matriței, arhitectura mașinii și criteriile de piesă acceptată afectează această cale. Măsurați secvența reală și semnalele de feedback înainte de a decide care cronometru este responsabil.
Răcirea este întotdeauna cea mai lungă parte a unui ciclu de suflare?
Răcirea ocupă cea mai mare parte a ciclului de turnare în multe aplicații de poliolefine, conform ghidului de suflare al lui LyondellBasell, dar nu este automat constrângerea activă pe fiecare linie. Livrarea Parison, umplerea acumulatorului, transferul matriței, curățarea robotului, tăierea sau testarea pot guverna următoarea pornire. O cronologie arată dacă reducerea răcirii ar modifica ciclul complet sau ar ejecta doar partea mai fierbinte.
Cum poate fi redus timpul de răcire fără a provoca deformarea?
Verificați mai întâi condițiile de alimentare și retur a lichidului de răcire, echilibrul circuitului, curățenia canalului, modelul temperaturii matriței și locația fierbinte a piesei. Comparați distribuția peretelui cu desenul și procesul aprobat. Schimbați o condiție documentată, lăsați procesul să se stabilizeze și verificați dimensiunile și forma după intervalul necesar după ejectare. Dacă rămâne aceeași regiune locală fierbinte, matrița sau distribuția peretelui poate necesita o revizuire tehnică.
Un ciclu mai scurt crește întotdeauna puterea de suflare?
Nu. Ieșirea crește numai atunci când ciclul modificat este constrângerea de linie și părțile suplimentare sunt acceptate. Un eveniment mai rapid al mașinii poate crea piese mai fierbinți, mai multe rebuturi, blocaje de roboți, daune de tăiere sau un stoc de testare. Comparați piesele acceptate pe oră observată în condiții de produs, material, mucegai, utilitate și calitate potrivite. Păstrați mișcarea în ciclu uscat, producția teoretică și producția acceptată ca cifre separate.
Cum afectează programarea paraison timpul ciclului?
Programarea Parison se schimbă acolo unde materialul se află de-a lungul produsului. Zonele grele inutile pot necesita mai multă răcire, în timp ce zonele prea subțiri pot eșua testele produsului. La mașinile continue, profilul de perete poate fi, de asemenea, sincronizat cu timpul ciclului, astfel încât o schimbare a timpului poate modifica plasarea profilului. Verificați locațiile pereților, greutatea părții și alinierea profilului după o schimbare de ciclu, în loc să presupuneți că curba salvată rămâne corectă.
Ce date ar trebui trimise către Kinggle pentru o problemă cu durata ciclului?
Trimiteți modelul de mașină și versiunea controlerului, desenul produsului, ID-urile matriței și sculelor, calitatea și lotul rășinii, revizuirea rețetei, videoclipul ciclului capturat dintr-o locație sigură, cronologia evenimentului, istoricul alarmelor, greutatea piesei și harta peretelui, dimensiunile critice, fotografiile defectelor, observațiile de aer la intrarea mașinii și apă de răcire, cauze de oprire în aval și ieșire acceptată pe o perioadă definită. Aceste dovezi ajută la separarea cauzelor de răcire, scule, controale, utilități, materiale și echilibrarea liniilor.

Discutați produsul și ciclul ca un singur sistem
Trimiteți desenul real al piesei, rășina, matrița, configurația mașinii, cronologia ciclului curent, observațiile de utilitate și rezultatele măsurate de calitate. Kinggle poate analiza dovezile din jurul mașinii, sculelor, controalelor și țintei de producție.
Trimiteți datele de producțieSurse utilizate pentru acest ghid
Manualele găzduite de Kinggle acceptă declarații despre controalele documentate și secvența mașinii. Ghidurile polimer-producător sprijină relațiile de răcire și defect. Sursele OSHA sunt incluse pentru limita de siguranță a Statelor Unite. Niciuna dintre aceste surse nu furnizează un ciclu țintă universal pentru fiecare produs sau mașină.
- Manual de utilizare a mașinii de suflare automată găzduită de Kinggle, accesat la 8 septembrie 2026.
- Manualul controlerului pentru grosimea peretelui Moog DigiPack III Parison, MRJ06301, găzduit de Kinggle, accesat pe 8 septembrie 2026.
- LyondellBasell, Un ghid pentru modelarea poliolefinelor prin suflare, accesat la 8 septembrie 2026.
- Formosa Plastics, polietilenă extrudare suflare Ghid de proces, accesat la 8 septembrie 2026.
- OSHA 29 CFR 1910.147, Controlul energiei periculoase, accesat la 8 septembrie 2026.
- OSHA 29 CFR 1910.212, Cerințe generale pentru toate mașinile, accesat la 8 septembrie 2026.