
Răspuns rapid
Suflareumflă un tub de plastic topit împotriva unei matrițe în câteva secunde până la minute. Costă mai mult la scule și câștigă la volum.Turnare rotativăprăbușește pulberea de plastic într-o matriță încălzită, cu rotire lentă. Ciclurile sale durează zeci de minute, dar sculele sunt ieftine, iar piesele ies fără sudură. De obicei, volumul anual decide: volumele mici favorizează matrițele ieftine ale rotomolding; volumele de producție favorizează viteza de suflare. Pentru rezervoare, IBC-uri, flotoare și bariere, o mașină de suflat de 250 de litri rulează un ciclu de uscare de 300 de bucăți pe oră, în timp ce un ciclu de rotoformare face o piesă în același interval.

Ambele procese fac piese goale din plastic. Pentru rezervoare, caiace, flotoare și bariere, oricare ar putea face treaba. Deci alegerea contează și costă bani reali să greșești.
Cele mai multe articole pe această temă provin de la magazine de turnare care favorizează orice proces pe care îl vând. Construim mașini de suflat, așa că vom spune asta clar. Pentru a menține acest lucru util, am adăugat o secțiune completă despre când rotomolding câștigă - pentru că uneori o face.
Iată comparația sinceră de care are nevoie un cumpărător.
Cele două procese, câte un minut fiecare
O mașină de turnat prin suflare extrude un tub gol din plastic topit numit paraison. Forma se închide în jurul tubului, aerul îl umflă pe pereți, iar piesa se răcește și se ejectează. Ciclul rulează în secunde pentru sticle și câteva minute pentru piesele mari.
O mașină de turnare rotativă încarcă pulbere de plastic într-o matriță goală. Forma se învârte pe două axe în interiorul unui cuptor, iar pulberea care se topește acoperă interiorul ca o piele fără sudură. Apoi se răcește în timp ce încă se întoarce, iar piesa iese.
Aceleași produse, fizică opusă. Se folosește presiunea și viteza. Celălalt folosește căldura, gravitația și timpul.
Suflare vs turnare rotațională: una lângă alta
| Suflare | Turnare rotativă | |
|---|---|---|
| Cum se formează piesa | Aerul umflă o paraison topită într-o matriță | Pulberea se topește pe o matriță rotativă la presiunea ambiantă |
| Timp de ciclu | De la câteva secunde până la câteva minute | Zeci de minute pe parte |
| Scule | Forme prelucrate - cost mai mare, durată lungă de viață | Matrite din aluminiu turnat - mai ieftine, mai rapid de schimbat |
| Ziduri | Mai subțire, distribuție programată prin controlul decalajului matriței | Mai gros, în mod natural uniform, fără sudură |
| Cusături | Ciupiți linia de sus și de jos | Nici unul – o piele continuă |
| Cele mai bune volume | Cicluri de producție; costul pe piesă scade odată cu scara | Curse mici spre medii; prototipuri; schimbari frecvente |
| Produse tipice | Sticle, bidoane, sticle IBC, rezervoare de combustibil, bidon | Rezervoare supradimensionate, echipament pentru teren de joacă, piese personalizate cu rulare redusă |
Adevărata diferență: presiune și timp
La pachet:turnarea prin suflare cumpără viteză cu presiune și scule mai scumpe. Rotomolding cumpără scule ieftine cu timpul.
Fiecare rând din acel tabel urmărește un singur fapt. Turnarea prin suflare formează piesa sub presiune, într-un singur eveniment rapid. Rotomulding îl formează la presiunea ambientală, încet, pe măsură ce pulberea se topește pe perete.
Presiunea explică costul sculelor. Formele de suflare trebuie să reziste forțelor de strângere — 800 până la 1800 kN pe mașinile noastre mari — astfel încât să fie prelucrate din oțel pentru scule. Rotomoldele nu se confruntă aproape cu nicio forță, așa că funcționează aluminiu turnat ieftin.
Timpul este prețul plătit de rotomulding. Încălzirea unei forme într-un cuptor și răcirea acesteia în timp ce se întoarce durează zeci de minute. Nicio abilitate nu scurtează asta.
Volumul prag de rentabilitate: unde se ia decizia
La pachet:sub pragul de rentabilitate, sculele ieftine ale rotomolding câștigă. Deasupra acesteia, viteza ciclului de turnare prin suflare câștigă - iar decalajul se mărește în fiecare an pe care îl produci.
Acest calcul stabilește majoritatea deciziilor reale. Rotomulding începe mai ieftin, deoarece matrița costă o fracțiune dintr-o matriță de suflare. Dar fiecare parte are un ciclu lent.
Suflarea răsturnează asta. Mucegaiul costă mai mult în avans. Apoi mașina produce piese de multe ori mai repede, în fiecare oră, pe durata programului.
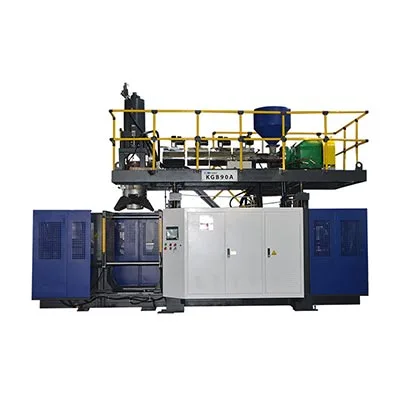
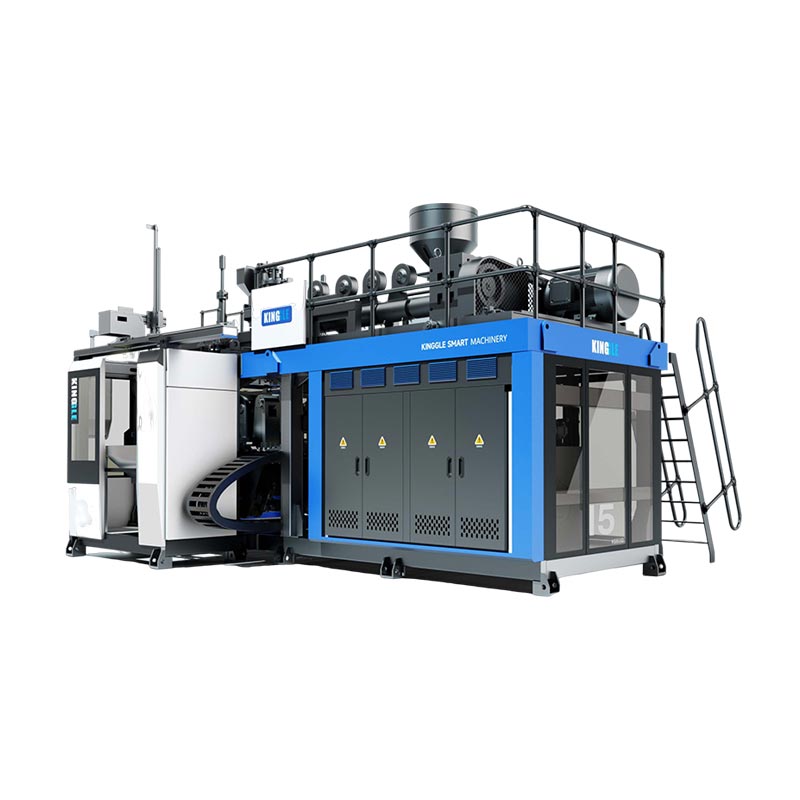
Numerele reale arată decalajul. NoastreMașină clasa KGB120Epentru recipientele de 250 de litri rulează 300 de bucăți pe oră, ciclul de uscare. O celulă de rotoformare care face un rezervor similar termină o parte per ciclu de cuptor și răcire.
Deci adevărata întrebare nu este „care este mai ieftin?” Întrebați "mai ieftin la cantitatea dvs. anuală?" Câteva sute de părți pe an favorizează rotomulding. Mii până la zeci de mii de oameni sunt în favoarea suflarii cu o marjă largă.
Zona de încrucișare: tancuri, caiace, flotoare, bariere
La pachet:produsele pe care oamenii le numesc „piese de rotomolding” — rezervoare, caiace, flotoare, bariere — funcționează pe mașini mari de suflare cu acumulator la volum.
Majoritatea articolelor de comparație omit această parte. O întreagă familie de produse mari se potrivește ambelor procese.
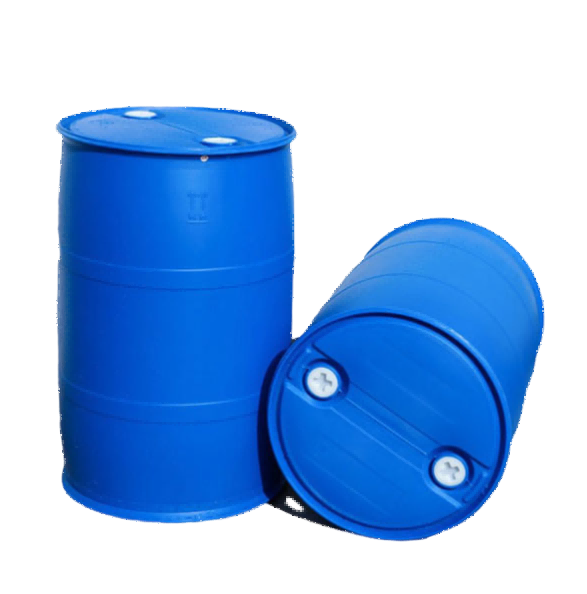
Rezervoare de apă. Sticle IBC de 1000 de litri. Caiace și bărci mici. Plutitoare si geamanduri. Bariere rutiere. Toate goale, toate mari, toate legate de rotomulding prin obicei – și toate funcționează astăzi pe mașini de suflat.
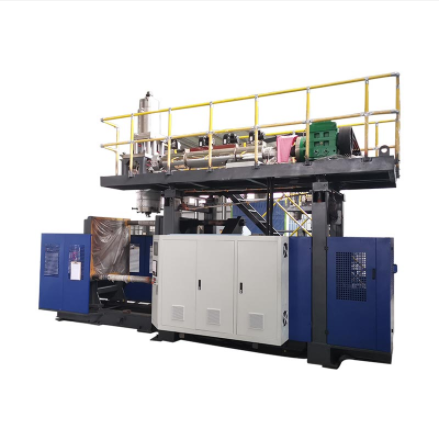
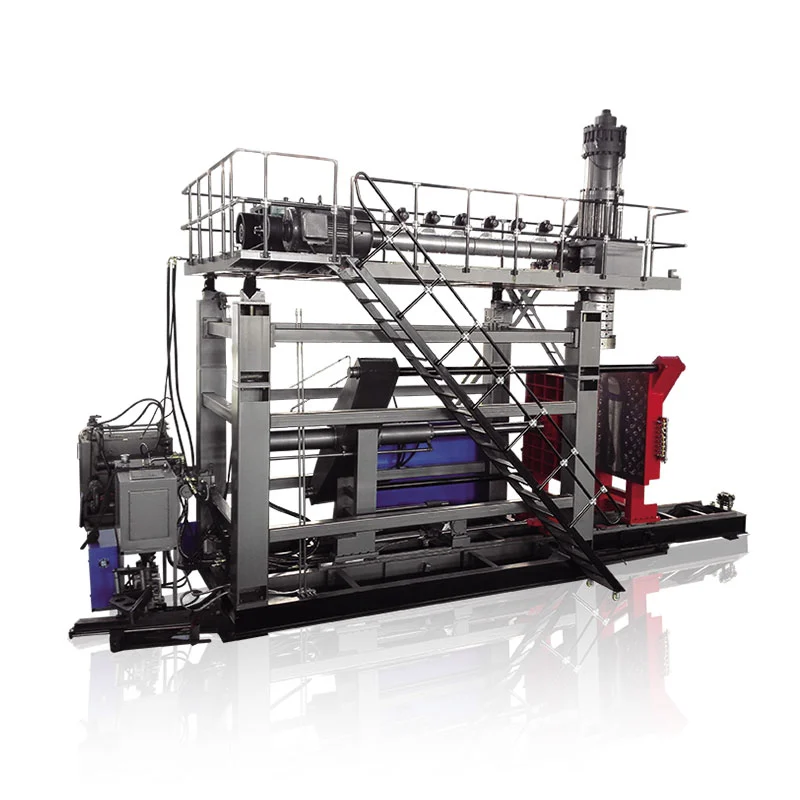
Acestea sunt locuri de muncă reale din gama noastră. Mașinile noastre cu acumulatori fac rezervoare de apă șiSticle IBC de până la 1000 de litri, iar seria KGS cu trei cilindri ajunge la containere de 2000 de litri, plus flotoare, bariere și piese de clasa caiac din HDPE și HMWHDPE.
De ce să treci aceste părți de la roto la suflare pe măsură ce volumul crește? Timp de ciclu. Când un rezervor se vinde în zeci de mii pe an, un proces care face o parte pe ciclu de cuptor nu poate ține pasul. Adăugarea brațelor roto înseamnă adăugarea de cuptoare, spațiu pe podea și energie pe parte.
Comerțul este zidul. Un rezervor rotoformat rulează fără sudură și uniform gros. Un model turnat cu suflare poartă o linie de pinch-off și se bazează pecontrol programat al grosimii pereteluipentru a pune material acolo unde stă încărcătura. Făcută corect, piesa turnată prin suflare îndeplinește aceeași sarcină la o greutate mai mică - ceea ce înseamnă, de asemenea, mai puțină rășină per parte.
Când turnarea rotațională câștigă
La pachet:volumele reduse, schimbările frecvente de design, dimensiunile extreme și specificațiile fără cusături sunt adevărate victorii în rotomulding. Nicio achiziție de mașini nu schimbă asta.
Am promis onestitate. Iată locurile de muncă la care v-am spune să nu cumpărați mașina noastră.
Volume anuale reduse.Câteva sute de unități pe an nu plătesc niciodată sculele de suflare. Formele ieftine din aluminiu de la Rotomolding se potrivesc exact la aceasta.
Schimbări frecvente de design.Decuparea unui rotomol costă puțin. Retaierea unei matrite de suflare costa mult. Iterarea unui produs anual favorizează roto.
Dimensiuni extreme și forme complexe.Rotomolding se extinde la rezervoare uriașe dintr-o singură piesă dincolo de orice paraison și se descurcă bine cu inserțiile turnate și cu depășiri adânci.
Cerințe fără cusături.O ciupire bună este puternică. Dar dacă specificațiile dvs. interzic orice linie de sudură, pielea rotomolded fără sudură o stabilește.
Dacă două sau mai multe dintre acestea se potrivesc cu produsul dvs., uitați-vă cu atenție la rotomulding. Dacă niciunul nu se potrivește și volumele tale urcă, suflarea este procesul tău.
Unghiul de cumpărare: ce se schimbă pentru linia ta
Procesul pe care îl alegeți îți remodelează întreaga investiție, așa că cântărește-o ca pe o achiziție, nu ca pe o preferință.
Costul sculelor și timpul de livrare.Un rotommol se livrează mai ieftin și mai rapid. O matriță de suflare costă mai mult și durează mai mult. Potriviți alegerea cu cât timp va funcționa produsul și cât de des se schimbă.
Timpul ciclului și forța de muncă.Turnarea prin suflare produce mai multe piese per operator-oră la volum. Rotomolding are nevoie de mai multe cuptoare și mâini pentru a ajunge la aceeași putere.
Cum se scalează fiecare proces.O plantă de rotomulding crește prin adăugarea de brațe și cuptoare - mai mult spațiu pe podea și energie de încălzire de fiecare dată. O fabrică de suflare crește prin viteza ciclului și automatizarea mașinilor pe care le deține.
Rentabilitatea investiției la volumul dvs.Modelați numărul cinstit: scule plus energie plus forță de muncă, împărțit în cantitatea dvs. anuală. Cereți oricărui producător de mașini de suflat pentru o ofertă specificată înainte de a compara - un număr real bate o regulă generală.
Două greșeli pe care le fac cumpărătorii
Alegerea procesului prin obicei.„Tancurile sunt rotomoldate” a fost adevărat la volume mici. La scară de producție, nu mai este adevărat. Rulați pragul de rentabilitate pentru cantitatea dvs., nu pentru reflexul industriei.
Comparând doar prețul sculelor.Forma ieftină arată ca o victorie până când împărțiți ciclul lent în 20.000 de părți. Comparați costul pe piesă finită, în întregul program - nu cotația matriței.
Alegeți modelarea prin suflare? Dimensionați mașina următoare cu ajutorul nostrughid de selecție în cinci pași. Încă decideți între părțile goale și cele solide? Citireturnare prin suflare vs turnare prin injecțieprimul. Nou în familiile de mașini? Începe de latipuri de mașini de suflatstâlp.
Întrebări frecvente
Care este diferența dintre turnarea prin suflare și turnarea rotațională?
Modelarea prin suflare umflă un tub de plastic topit împotriva unei matrițe cu aer, formând piese în câteva secunde până la minute. Turnarea rotativă aruncă pulberea de plastic în interiorul unei matrițe încălzite care se rotește pe două axe, formând piese fără sudură, cu pereți groși, în cicluri care durează zeci de minute. Suflarea câștigă în ceea ce privește viteza și costul pe piesă la volum. Rotomolding câștigă în ceea ce privește costul sculelor și libertatea de proiectare la volume reduse.
Ce este mai ieftin, turnarea prin suflare sau turnarea rotativă?
Depinde de volum. Turnarea prin rotație costă mai puțin pentru a începe, deoarece matrițele sale din aluminiu turnat costă o fracțiune din matrițele de suflare prelucrate. Suflarea costă mai puțin pe piesă, deoarece ciclurile sale rulează de multe ori mai repede. Volumele anuale reduse favorizează economisirea sculelor. Volumele mari favorizează viteza ciclului. Modelați-vă cantitatea anuală reală pentru a găsi pragul de rentabilitate.
Rezervoarele mari de apă pot fi turnate prin suflare în loc de rotoformate?
Da. Mașinile mari de suflat cu acumulator produc rezervoare de apă, sticle IBC de 1000 de litri și containere de până la 2000 de litri. La volumele de producție, suflarea face aceste piese mult mai rapide decât rotoformarea. O mașină de clasă de 250 de litri rulează 300 de bucăți pe oră în ciclu de uscare, în timp ce un ciclu de rotoformare pentru un rezervor comparabil durează zeci de minute per parte.
De ce piesele rotoformate sunt fără sudură și piesele turnate prin suflare nu?
În turnarea rotativă, pulberea acoperă întregul interior al matriței pe măsură ce se întoarce, astfel încât piesa se formează ca o singură piele continuă fără linie de sudură. În turnarea prin suflare, jumătățile matriței închid paraisonul în sus și în jos, lăsând o linie de prindere. O ciupire bună este puternică. Dar dacă piesa dumneavoastră nu poate avea nicio cusătură, peretele rotoformat fără sudură este un avantaj.
Ce proces face piese mai rezistente?
Niciunul nu câștigă definitiv – ei ajung la putere în mod diferit. Piesele rotomoldate sunt mai groase și fără sudură, ceea ce se potrivește produselor grele de abuz. Piesele turnate prin suflare ating rezistența prin distribuția controlată a peretelui: controlul programat al spațiului matriței pune materialul acolo unde se află sarcina, astfel încât o piesă mai ușoară îndeplinește aceeași sarcină. Turnarea prin suflare în HMWHDPE cu control adecvat al grosimii face sticle IBC cu stivuire.
Decizi între cele două procese?
Dacă alegeți un proces pentru o piesă goală mare, echipa noastră de ingineri poate rula pragul de rentabilitate cu dvs. în funcție de dimensiunea piesei, materialul și volumul anual. Dacă rotomulding se potrivește mai bine numerelor dvs., vom spune așa. Dacă suflarea câștigă, vom specifica mașina exactă și vom arăta matematica ciclului din spatele acesteia. Construirea de mașini de suflat din 2002, cu 15 ingineri în echipă.
Obțineți o evaluare sinceră a procesului →Suflarea versus turnarea rotațională este o problemă de volum într-un costum tehnic. Scule ieftine și răbdare la cantități mici. Presiune, viteză și pereți programați la scară. Cunoaște-ți numărul anual, iar procesul se alege singur. Când culege suflare,gamă mare de acumulatorieste locul unde trăiesc produsele crossover.