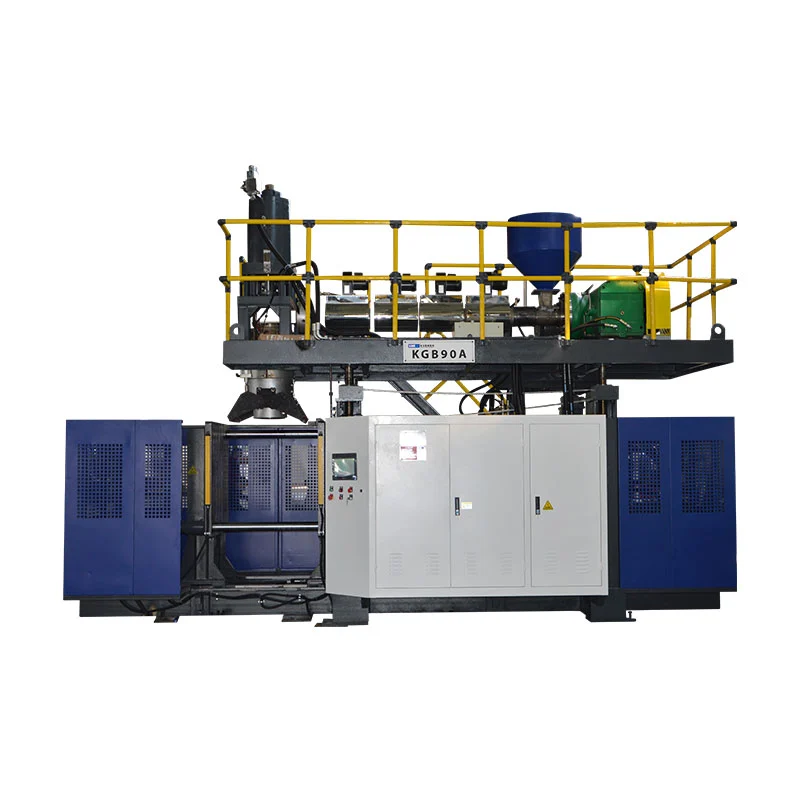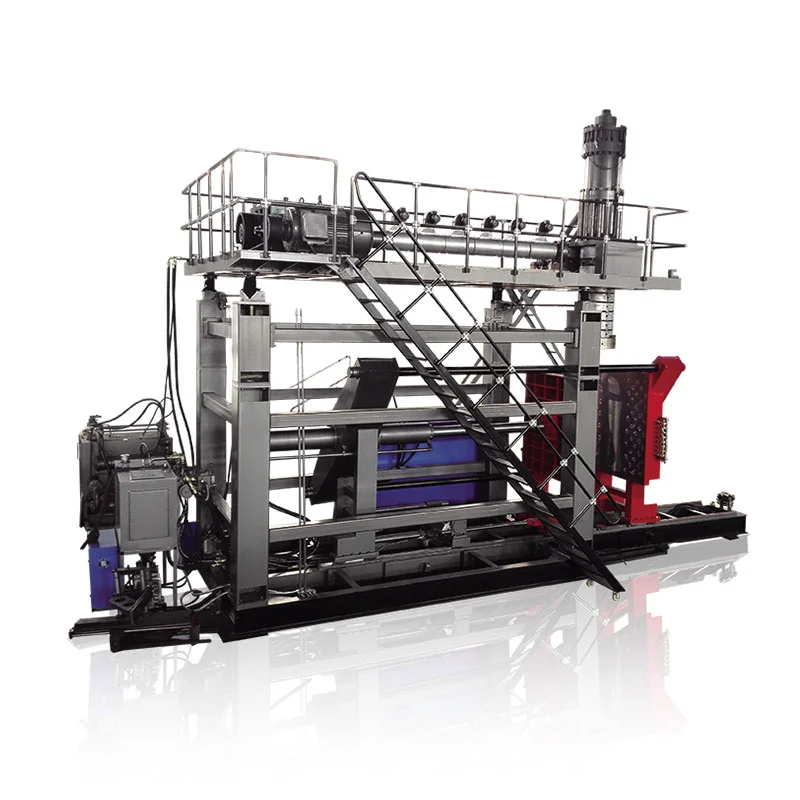

Alegeți o mașină de suflat automată după produsul pe care trebuie să-l livreze și operațiunile incluse după turnare – nu după cuvântul „automat” de pe cotație. Pentru turnarea prin extrudare prin suflare, specificați rășina, sculele, scoaterea, tăierea, inspecția și transferul ca un singur sistem de producție. Recomandăm aprobarea configurației față de containerele acceptate la punctul final de descărcare, nu o cifră de catalog de ciclu uscat.
O mașină de turnat poate rula un ciclu automat în timp ce oamenii încă scot blitz-ul, verifică sticlele sau umplu cutiile. Acesta poate fi aranjamentul potrivit pentru o gamă mică de produse în schimbare. Este un aranjament greșit dacă cazul investiției presupune că acele locuri de muncă au dispărut. Definiți granița înainte de a compara prețurile.
Cinci decizii care contează înainte de o comandă
- Potriviți procesul de turnare cu piesa înainte de a compara nivelurile de automatizare.
- Definiți fiecare operație de transfer și finisare, inclusiv lucrul care rămâne manual.
- Echilibrați rata de turnare cu capacitatea de tăiere, inspecție și ambalare.
- Testați recuperarea defecțiunilor și schimbările, nu doar producția neîntreruptă.
- Comparați costul total al liniei per container acceptat în aceleași condiții.

Ce acoperă „automat” în turnarea prin suflare?
„Automat” descrie modul în care sunt controlate operațiunile. Nu identifică modul în care se formează partea din plastic. O mașină automată de turnare prin extrudare prin suflare și o mașină de suflat cu sticle PET pot rula secvențe programate, dar au nevoie de aranjamente diferite de pregătire a materialului, scule și finisare. Un cumpărător care caută o mașină de suflat complet automată ar trebui să rezolve mai întâi problema procesului.
În turnarea prin extrudare prin suflare, mașina formează un tub topit numit paraison. Forma captează acel tub, iar aerul formează partea goală. Modelarea prin suflare cu stretch PET folosește o preformă care este întinsă și umflată. Aceste forme de pornire diferite explică de ce un ghid de încărcare a preformelor din PET nu este un ghid complet de achiziție pentru o linie de sticle de detergent HDPE.
| Decizie | Turnare prin extrudare prin suflare | Turnare prin suflare PET stretch |
|---|---|---|
| Forma de pornire | Parison topit extrudat | Preformă PET |
| Context comun de cumpărare | Sticle HDPE, containere manipulate și piese goale industriale | Sticle transparente pentru băuturi fabricate din preforme |
| Întrebări de automatizare | Eliberarea piesei, îndepărtarea blițului, tăierea, testarea și transferul | Manipularea preformelor, secvența de încălzire/întindere-suflare și transferul sticlei |
Referință proces:Ghidul mașinii de suflat Kinggle. Geometria produsului și gradul de rășină determină alegerea finală a procesului.
Separați mașina, celula și linia
Un ciclu automat la nivel de mașină acoperă secvența de turnare convenită. O celulă automatizată adaugă manipulare sau finisare definită în jurul acelei mașini. O linie de producție conectează operațiuni succesive printr-o graniță acceptată de produs. Ambalarea poate fi în interiorul acelei limite sau poate rămâne o operațiune separată din fabrică.
Acestea sunt distincții utile de achiziție, nu o promisiune că fiecare furnizor folosește aceeași terminologie. Puneți operațiunile reale în caietul de sarcini. „Complet automat” fără o listă de echipamente lasă prea mult loc pentru interpretări diferite.
Preferăm o descriere specifică, cum ar fi „turnare automată, scoatere orientată, descuare și descărcare testată pentru scurgeri” față de o etichetă largă. Îi spune cumpărătorului unde apare produsul finit și ce mai necesită atenție. Reaprovizionarea materialului, prelevarea de probe, manipularea deșeurilor și schimbarea cartonului au nevoie și de proprietari, chiar și atunci când secvența normală de turnare rulează fără manipulare manuală repetitivă.
De asemenea, controlul automat nu este același lucru cu o acționare complet electrică. Tipul de unitate, aranjarea stației, numărul de persoane și domeniul de automatizare sunt opțiuni separate. Examinați-le pe fiecare în raport cu locul de muncă în loc să le tratați ca pe o specificație premium.
Începeți cu piesa și programul de producție
Volumul nominal al unei sticle nu este suficient pentru a specifica linia de producție. O sticlă rotundă îngustă și un recipient cu mâner larg pot transporta același volum de lichid, dar au nevoie de forme diferite, scule de scoatere și suporturi diferite. Linia trebuie să se ocupe de forma exterioară reală, nu de un „produs de 2 L” abstract.
Începeți cu desenul piesei și cu starea finală așteptată la descărcare. Înregistrați finisajul gâtului, deschiderea mânerului, dimensiunile corpului, greutatea țintă și cerințele critice de calitate. Confirmați calitatea exactă a rășinii, pachetul de culoare și starea convenită de reciclare sau remacinare. Aceste detalii fac ca o probă propusă să fie relevantă pentru postul dorit.
Traduceți planul de vânzări într-o cerință de producție
Definiți containerele acceptate pe schimb împreună cu numărul de schimburi, dimensiunile loturilor și frecvența modificărilor. O rată orară ridicată este mai puțin utilă dacă majoritatea comenzilor necesită tiraje scurte și schimbări extinse de scule. O celulă mai lentă, dar mai ușor de schimbat, se poate potrivi mai bine cu acel amestec de producție. Nicio concluzie nu poate fi ajunsă doar din producția maximă a catalogului.
Enumerați familia de produse, nu doar prima sticlă de lansare. Identificați partea cea mai lată, cea mai grea și cea mai greu de prins sau de tăiat. Acestea pot fi SKU-uri diferite. Apoi decideți ce produse trebuie să ruleze la versiunea inițială și care necesită unelte viitoare sau echipamente separate.
- Înghețați articolul de testare:revizuirea desenului, rășina, greutatea finită și testele necesare.
- Setați starea de livrare:tăiate, inspectate, orientate, numărate sau ambalate.
- Definiți programul:containere bune pe schimb, orele de funcționare și schimbările SKU planificate.
- Verificați familia de scule:matrițe, pitch cap, dispozitive de prindere, tunderea cuiburilor și sigilii de testare.
- Aprobați plicul celulei:utilități, pază, acces la servicii și flux de produse.
Numărul de stații, prizele matrițelor și cavitățile necesită o revizuire separată. Două stații nu înseamnă două prize. O mașină de suflat cu mai multe capete nu face ca fiecare formă de sticle să fie compatibilă cu distanța dintre ieșiri. Un cap multistrat descrie construcția peretelui, nu numărul de containere finite per eveniment.
ale lui Kinggleghidaj cu mai multe capete versus ghidaj cu mai multe cavitățiexplică aceste distincții de configurare. Utilizați această revizuire înainte de a remedia aspectul automatizării. Odată stabilită aranjamentul cavității, echipamentul de extragere și finisare trebuie să păstreze fiecare poziție prin transfer și verificări de calitate.
Prin urmare, cea mai utilă întrebare include un desen, specificația materialului, programul de producție și definiția calității. Pentru o linie de producție de sticle HDPE, o solicitare pentru o „mașină automată de fabricare a sticlelor din plastic” fără aceste intrări nu poate stabili domeniul de aplicare al liniei corecte.
Verificați sistemele mașinii care stabilesc calitatea produsului
Automatizarea din aval nu poate repara un paraison instabil, o ciupire nepotrivită sau o piesă care lasă matrița prea moale pentru a fi manipulată. Procesul de turnare trebuie să producă un articol repetabil înainte ca sistemul de transfer să poată oferi rezultate repetabile. În caz contrar, robotul devine o modalitate precisă de a muta părți inconsistente.
Părțile importante ale unei mașini de suflat includ extruderul, capul matriței, unitatea de prindere, sistemul de suflare, circuitele de răcire și comenzile. Examinați contribuția lor la partea aprobată, în loc să alegeți numai după numele componentelor. O marcă PLC recunoscută, de exemplu, nu stabilește funcțiile rețetei furnizate sau comunicarea în aval.
| Sistem | Ce să revizuiți | Dovezi de solicitat |
|---|---|---|
| Cap de extrudare și matriță | Adecvarea rășinii, cererea brută de paraison și echilibrul de ieșire | Mostre de producție și condiții materiale identificate |
| Controlul Parison | Distribuția peretelui în locațiile critice ale piesei | Măsurătorile specifice poziției și rețeta salvată |
| Mucegai și prindere | Se potrivește sculele, se prinde și se eliberează | Desene aprobate și inspecția pieselor turnate |
| Răcire și manipulare | Rigiditatea piesei la punctele planificate de eliberare și prindere | Proba de transfer cu piesa reală |
| Controale | Secvență, alarme, domeniul rețetei și semnale în aval | Demonstrație de funcții și listă de interfețe |
O referință concretă: mașina Kinggle cu o singură stație de 2 L
ThePagina de produs KGB2Lenumeră o capacitate maximă a containerului de 2 L, un șurub de 50 mm, o capacitate de topire HDPE de 30 kg/h și o dimensiune maximă a matriței de 360 × 380 mm. De asemenea, descrie configurații cu două, trei și patru ieșiri pentru sticle mai mici în intervalul 100 ml–1 L. Aceste valori ajută la selectarea unui loc de muncă propus; ele nu înlocuiesc o revizuire a sculelor.
Aceeași pagină etichetează 600 PC/HR ca „Ieșire (ciclu uscat).” Aceasta nu este rezultatul acceptat al unei sticle de șampon, matrițe și linie de finisare identificate. O cerință de producție necesită materialul real, timpul de răcire, pozițiile active și starea de inspecție. Tratați intrarea ciclului uscat ca referință la mișcare publicată.
Pentru o propunere cu mai multe prize, verificați masa paraison brută combinată, precum și potrivirea cavității. Greutatea finală a sticlei exclude blitz-ul pe care îl furnizează și extruderul. Mai multe puncte de vânzare pot crește cererea de extrudare, răcire și finisare împreună. Numărul de personal nu poate stabili o rată de producție utilizabilă.
Am aproba sistemul de turnare numai după ce măsurătorile componentelor critice și comportamentul de transfer sunt stabile în condițiile convenite. Adăugarea unui transportor înainte de a rezolva aceste probleme duce problema mai departe. Pentru distribuția pe perete, utilizațighid de programare paraisonalături de desenul produsului.
Specificați linia de la alimentare la containerele acceptate
Cea mai puternică specificație pentru automatizarea turnării prin suflare urmărește produsul prin fiecare operațiune. Spune ce primește fiecare modul, ce oferă și cine deține conexiunea la modulul următor. Acest lucru este mai util decât o listă lungă de roboți, transportoare și senzori fără o limită de proces convenită.
Kinggle’s publicatcapabilități de automatizareinclud tăierea în aval, inspecția și ambalarea. Pentru un proiect de sticlă, traduceți această capacitate într-un domeniu definit. Deflatarea automată, tăierea gâtului, testarea scurgerilor și ambalarea sunt funcții diferite; niciunul nu trebuie asumat în tăcere din prezența altuia.
| Operațiunea | Întrebare de rezolvat | Verificare de acceptare |
|---|---|---|
| Hrănire | Cine furnizează transportul, amestecarea și controlul la nivel de material? | Materialul aprobat ajunge la buncăr fără o întrerupere neplanificată a aprovizionării. |
| Scoate | Unde este prinsă piesa și ce orientare părăsește unitatea? | Fără transfer ratat sau marcare inacceptabilă pe articolul de testat. |
| Deflatarea și tunderea | Ce caracteristici bliț și finisare sunt eliminate? | Marginile, gâtul și deschiderile pentru mâner necesare corespund definiției piesei. |
| Inspecție și respingere | Ce teste sunt în linie și cum sunt separate părțile eșuate? | Eșantioanele de provocare convenite sunt identificate și direcționate corect. |
| Transport și ambalare | Ce stare și aranjament sticlei trebuie să ajungă la următoarea stație? | Transfer, acumulare și numărare finală la rata convenită. |
Dați fiecărei limite câte un proprietar de integrare numit. În cazul în care furnizorul de mașini oferă echipamentul de scoatere, iar un alt furnizor oferă testerul de scurgeri, cineva trebuie să aprobe în continuare orientarea sticlei, înălțimea transferului, distanțarea și controlul strângerii de mână. Cumpărarea de module cu aspect compatibil nu este același lucru cu cumpărarea unei celule integrate.
Acordați cum sunt reprezentate „pregătit”, „parte prezentă”, „ciclu finalizat” și condițiile de defecțiune acolo unde sunt necesare acele semnale. Identificați ce controler inițiază o oprire și ce unitate raportează eroarea de inițiere. Arhitectura exactă este specifică proiectului, dar responsabilitatea nu poate rămâne vagă.
Verificați fluxul deșeurilor separat de traseul produsului acceptat. Flash-ul eliminat necesită colectare și o dispoziție convenită. Reutilizarea depinde de cerințele materialelor și ale produsului; o conexiune automată de râșniță nu autorizează nici un procent de remacinare. Păstrați rețeta materialului controlat.
Pentru testarea scurgerilor sticlei, definiți metoda de testare, dispozitivul de fixare, starea de etanșare și mostrele de provocare convenite. O stație de testare trebuie să facă mai mult decât să afișeze un rezultat verde. Trebuie să separe defecțiunile în mod fiabil și să înregistreze numărul fără a lăsa piesele respinse să se întoarcă neobservate la transportorul de produse bune.
Desenul de aplicare ar trebui să arate, de asemenea, accesul la întreținere și la schimbarea matriței. Folosește Kinggle’sghid de utilitate și amenajări din fabricăpentru a coordona puterea, aerul, apa și spațiul cu toate auxiliarele incluse.
Transferul poate limita producția înainte ca mașina de turnat să o facă
O linie de producție de turnare prin suflare oferă doar ceea ce operațiunile sale conectate pot susține. Cel mai rapid modul nu poate compensa la infinit pentru un trimmer, tester sau stație de ambalare mai lent. Bufferele dau timp liniei pentru a-și reveni după o scurtă întrerupere; nu elimină o nepotrivire persistentă a capacității.
Mai întâi puneți fiecare tarif de echipament pe aceeași bază. Numărul înseamnă evenimente de turnare, piese brute, piese testate sau containere acceptate? Acoperă numai funcționarea continuă sau include reaprovizionarea și opririle obișnuite? Comparați tarifele numai după ce aceste definiții se potrivesc.
Un exemplu lucrat cu o bază de producție asumată în mod explicit
Luați în considerare o linie propusă care eliberează 480 de containere pe oră după turnare și tăiere. Să presupunem că testerul său de etanșeitate cu o singură poziție necesită 8 secunde pentru secvența completă de încărcare, testare, decizie și descărcare. Capacitatea sa ideală este de 3.600 ÷ 8 = 450 de containere pe oră. Acestea sunt ipoteze de planificare, nu un rezultat măsurat al mașinii Kinggle.
Viteza de intrare: 480/h · Capacitate ideală de testare: 450/h · Acumulare: 30/h
Chiar și fără opriri ale testerului, piesele primite își depășesc capacitatea cu 30 de containere pe oră. Un buffer cu 15 poziții utilizabile ar completa 15 ÷ 30 = 0,5 ore sau 30 de minute. Pornirea liniei cu un transportor gol poate face ca o scurtă demonstrație să pară satisfăcătoare. Dezechilibrul încă există.
Acum luați în considerare o oprire completă a testerului. La rata presupusă de intrare de 480/h, piesele ajung la 8 pe minut. Aceleași 15 poziții libere oferă doar 15 ÷ 8 = 1,875 minute, aproximativ 113 secunde, înainte ca acel buffer să fie plin. Rata de acumulare în timpul unei încetiniri și în timpul unei opriri complete sunt diferite.
Aceste calcule sunt utile numai dacă pozițiile sunt cu adevărat utilizabile. O sticlă care se răsturnează, atinge o protecție sau nu poate păstra orientarea necesară nu creează o poziție tampon validă. De asemenea, controalele au nevoie de un răspuns agreat înainte de a se atinge limita de acumulare sigură.
Verificați geometria, precum și viteza
Sculele de scoatere și transportoarele trebuie să manipuleze piesa în starea ei reală de eliberare. Identificați o locație repetabilă de prindere. Verificați dacă gâtul, corpul sau blițul oferă acea locație și dacă tunderea îl îndepărtează înainte de următorul transfer. Este posibil ca o funcție disponibilă la prima ridicare să nu existe la a doua.
Am rezolva acel lanț de date înainte de a crește viteza mașinii. O linie care se transferă într-un ritm sensibil și se recuperează în mod previzibil este un activ de producție mai bun decât una care necesită repoziționări manuale repetate. Soluția preferată poate fi sculele revizuite, o secvență diferită de transfer sau o capacitate suplimentară în aval - nu un ciclu de turnare mai rapid.
În cele din urmă, numărați containerele acceptate după punctul de inspecție convenit. Păstrați numerele brute din amonte pentru diagnosticare, dar nu le utilizați ca cifră de livrare-ieșire. ale lui Kinggleghid de acceptare din fabricăexplică de ce identitatea produsului, limitele de numărare și timpul de observare aparțin aceleiași înregistrări.
Demonstrați că linia poate recupera și schimba produsele
O funcționare automată lină demonstrează o singură stare de funcționare. Producția include, de asemenea, reaprovizionarea, transferurile nereușite, piese respinse, transportoare blocate și modificări de produs. Aceste evenimente merită un loc în planul de acceptare, deoarece răspunsul determină dacă celula revine la producția controlată.
Din partea fabricii, am pune recuperarea defecțiunilor înaintea unei demonstrații de calitate. Dacă o sticlă ratează ridicarea, următoarea întrebare nu este cât de repede o poate pune cineva înapoi. Întrebările sunt ce a detectat ratarea, ce mișcare s-a oprit și cum celula confirmă o stare cunoscută înainte de repornire. Corectarea repetată a mâinii este un simptom de investigat, nu o funcționare automată normală.
Când o sticlă cu pereți subțiri se răsturnează după eliberare, vom verifica starea de prindere și suport înainte de a schimba mai multe setări de proces. Examinați rigiditatea piesei la transfer, punctele de contact ale dispozitivului de fixare și secvența de mișcare. Apoi încercați o corecție controlată și inspectați din nou piesa. Mai multă presiune de prindere poate crea un alt defect în loc să îl repare pe primul.
Aceeași disciplină se aplică atunci când se ridică pierderile de scurgere. Păstrați probele afectate și identificați poziția și timpul. Verificați etanșarea de testare și starea de fixare de-a lungul gâtului turnat și prindere. O conexiune de testare a scurgerilor și un container cu scurgeri necesită diferite corecții. Schimbarea rețetei de turnare fără a separa acele cauze poate pierde timp și ascunde defecțiunea.
Definiți recuperarea înainte de apariția defecțiunii
- Înregistrați eroarea de inițiere, modulul afectat și poziția produsului.
- Aduceți celula în starea definită de proiectul de control și siguranță aprobat.
- Solicitați personalului autorizat să rezolve defecțiunea conform procedurii de izolare și acces prescrise.
- Reconciliați piesele în pozițiile de transfer, inspecție și respingere înainte de repornire.
- Reluați secvența de recuperare convenită, apoi verificați verificările necesare pentru produs.
Aceștia sunt pași de planificare, nu permisiunea de a intra în echipamentul păzit sau de a ocoli o interblocare. Celula integrată are nevoie de o evaluare a riscurilor care să acopere interacțiunile modulului și intervențiile previzibile.ISO 12100:2010stabilește principiile generale pentru evaluarea și reducerea riscurilor pentru utilaje; proiectul trebuie să identifice, de asemenea, cerințele aplicabile specifice mașinii și destinației.
O rețetă salvată nu este neapărat o schimbare completă
O rețetă poate aminti temperaturile și mișcările de turnare în timp ce selectorul, tăierea cuibului și testerul rămân reglate manual. Întrebați ce poziții sunt stocate, care sunt motorizate și care necesită o schimbare fizică a sculelor. lui Technedocumentația de automatizare a proceseloroferă un exemplu industrial de setări legate de format pentru pozițiile de selecție, deflashing și tester de scurgeri. Asta ilustrează domeniul de aplicare de specificat; nu stabilește acele funcții pe fiecare mașină.
Definiți timpul de schimbare de la partea finală acceptată a unui format la prima parte acceptată a următoarei, conform metodei convenite. Înregistrați separat munca de scule, ajustările, tranziția materialului și eliberarea calității. Acest lucru expune ceea ce o rechemare mai rapidă salvează de fapt și ceea ce rămâne o sarcină mecanică sau de proces.
Comparați costul pe container acceptat, nu etichetele de automatizare
O comparație a mașinii de suflare semiautomată cu cea complet automată ar trebui să înceapă cu același produs și program de producție. În caz contrar, cotația mai ieftină poate exclude pur și simplu manipularea, testarea sau ambalarea pe care le include cealaltă cotație. Comparați limitele de livrare egale înainte de a compara totalurile echipamentelor.
Automatizarea este cel mai sigură atunci când elimină o constrângere repetitivă definită. Aceasta poate fi îndepărtarea manuală a blitzului, transferul inconsecvent, o predare dificilă a inspecției sau o operațiune de ambalare care nu poate ține pasul. Achiziționarea mai multor automatizări fără a identifica constrângerile poate adăuga lucrări de întreținere și schimbare fără a îmbunătăți producția acceptată.
Păstrați limita costurilor la fel de largă ca și limita de ieșire
Cost pe container acceptat = costul total în limita de producție convenită ÷ containere acceptate livrate în limita respectivă
Numărătorul ar trebui să includă costurile relevante pentru comparație: material, forță de muncă, utilități, scule, întreținere și capitalul selectat sau tratamentul general. Utilizați aceeași metodă contabilă pentru ambele opțiuni. Un robot din aval nu este gratuit, deoarece costul său se află în afara cotației mașinii de turnat.
Enumerați sarcinile umane recurente. Cineva poate să reumple materialul, să mute resturi, să probeze piese, să înlocuiască cutiile de carton, să întrețină sculele și să răspundă la alarme. Estimați volumul de muncă pe o tură normală, nu numai în timpul executării secvenței automate. Decideți dacă un operator poate deservi în siguranță mai mult de o celulă fără verificări întârziate sau recuperare.
Utilizați energie electrică în kWh pentru perioada de observație și containere acceptate din aceeași perioadă. Puterea în kW este o cantitate diferită. Includeți auxiliarii conveniți atunci când comparați o linie completă, în special dacă un compresor, un răcitor de lichid sau o râșniță se schimbă între propuneri. TheGhidul cerințelor pentru utilitățiexplică de ce puterea conectată și cererea de operare ar trebui, de asemenea, să rămână separate.
Pentru modificări frecvente de format, examinați dispozitivele de fixare și uneltele de rezervă necesare pentru fiecare SKU. Un preț inițial mai mic al celulei poate fi compensat de schimbări dificile sau piese de format suplimentar. Dimpotrivă, un sistem de transfer sofisticat poate fi inutil pentru un produs de volum redus cu un traseu practic de finisare manuală.
Recomandăm ierarhizarea propunerilor în funcție de constrângerea de producție pe care o înlătură, de rezultatele acceptate pe care le pot verifica și de munca recurentă pe care o lasă în urmă. O celulă mai automatizată își câștigă locul atunci când aceste beneficii se încadrează în programul real al fabricii. „Fără echipaj” nu este un argument financiar suficient.
Solicitați cazuri sensibile, mai degrabă decât o cerere de rambursare universală. Comparați cererea așteptată, utilizarea mai scăzută și schimbările mai frecvente folosind propriile costuri ale cumpărătorului. Acest lucru face ca decizia de investiție să fie utilă chiar și atunci când se modifică volumele vânzărilor sau mixul de produse.
Aprobați configurația înainte de a plasa comanda
Transformați conceptul selectat într-o listă de echipamente convenită, aspectul celulei și protocolul de acceptare înainte de comanda de cumpărare. Cea mai scumpă ambiguitate este adesea că nu lipsește un senzor. Este o graniță despre care fiecare parte a crezut că aparține altcuiva.
Pentru un proiect de sticle compact, thePlatformă cu o singură stație de 2 Loferă un punct de plecare concret. Plicul de mucegai publicat și opțiunile cu mai multe prize pentru sticle mai mici permit o revizuire inițială a potrivirii. Desenul real, rășina, aranjamentul capului și scopul în aval determină construcția propusă. Nu alegeți acea configurație doar din volum.
Faceți ca proba să răspundă la întrebările de cumpărare
Încercarea ar trebui să utilizeze definiția de produs convenită și să includă operațiunile care susțin rezultatul citat. Dacă testarea scurgerilor sau tăierea face parte din limita de livrare, demonstrați-o cu celula, mai degrabă decât să prezentați un ciclu independent care nu are legătură. Păstrați identitatea eșantionului acolo unde mai multe poziții ar putea ascunde o priză sau o cavitate slabă.
Fișa de acceptare ar trebui să conecteze fiecare revendicare la o metodă, limită și rezultat observat. Un cuvânt precum „trecut” fără condiția de bază nu poate ghida punerea în funcțiune la fabrica cumpărătorului. TheGhid Kinggle FAToferă un cadru mai complet pentru aceste dovezi.
- Construiește identitatea:mașină, scule, versiune de control și module incluse.
- Condiții de testare:produs, rășină, poziții active și condiții de utilitate.
- Calitate:măsurători critice, teste funcționale și motive de respingere.
- Performanța liniei:numar acceptat, perioada de observatie, opriri si interventii.
- Recuperare:scenariile de eroare convenite și secvența de repornire demonstrată.
- Predare:desene, manuale, informații despre scule, copii de siguranță și elemente deschise.
Separați acceptarea din fabrică de acceptarea la fața locului în cazul în care serviciile fabricii sau echipamentele terțe nu pot fi reproduse înainte de expediere. Identificați acele verificări rămase în avans și atribuiți responsabilitatea. O încercare din fabrică nu ar trebui să pretindă în liniște că verifică condițiile pe care nu le-a inclus.
Instruirea trebuie să acopere funcționarea obișnuită și automatizarea locurilor de muncă lăsate în urmă. Operatorii trebuie să recunoască un transfer eșuat, să interpreteze alarma de inițiere și să urmeze metoda de recuperare aprobată. Întreținerea necesită desenele, informațiile despre piesele de uzură și accesul necesar pentru a susține celula.
Discutați o configurație automată de extrudare prin suflare cu Kinggle.Trimiteți desenul containerului, calitatea rășinii, greutatea finită, testele necesare, programul de producție și operațiunile planificate în aval prin intermediulpagina de solicitare a proiectului.
Contact:sales@kinggle.com · +86-574-87103665. Un produs definit și o limită de linie face ca revizuirea configurației să fie mai utilă decât o solicitare numai pentru prețul mașinii.
Întrebări frecvente
Este o mașină automată de suflat la fel cu o linie de producție completă?
Nu. O mașină automată poate controla mișcările de turnare în timp ce îndepărtarea produsului, tăierea, inspecția sau ambalarea rămân separate. O linie de producție completă definește transferul, controalele și limita de calitate între aceste operațiuni. Solicitați o listă de echipamente și un aspect care identifică fiecare modul inclus, sarcină manuală și serviciu exclus. Specificația de achiziție, nu cuvântul automat, determină ce va sosi.
O mașină de suflat complet automată mai are nevoie de operatori?
Da. Reaprovizionarea cu materiale, prelevarea de probe de calitate, schimbările de scule, întreținerea și recuperarea defecțiunilor necesită încă responsabilități atribuite. Automatizarea poate elimina manipularea repetitivă fără a elimina fiecare sarcină de producție. Planificați personalul în jurul întregului schimb și al aspectului efectiv al serviciului, inclusiv ambalarea și manipularea deșeurilor. Nu obțineți o estimare a forței de muncă dintr-o scurtă demonstrație în care personalul de asistență rămâne în afara cadrului camerei.
Deflashing automat, testarea scurgerii sticlei și ambalarea sunt incluse ca standard?
Nu presupuneți că sunt. Cotația trebuie să identifice fiecare operațiune, echipamentul furnizat, uneltele specifice produsului, metoda de testare și ruta de respingere. O unitate de preluare nu este un tester de scurgeri, iar un transportor automat nu este un sistem automat de ambalare. Pentru fiecare modul citat, întrebați ce stare neterminată primește și ce condiție acceptată oferă.
Poate fi automatizată o mașină de extrudare prin suflare existentă?
Posibil, dar fezabilitatea depinde de sistemul de control existent, paza, spațiul disponibil, deschiderea matriței, eliberarea produsului și aranjamentul de transfer. Piesa trebuie să se potrivească, de asemenea, cu dispozitivele de prindere, tăiere și inspecție propuse. Examinați celula completă înainte de a cumpăra separat un robot sau un transportor. O modernizare ar trebui să includă o responsabilitate de integrare definită, o evaluare actualizată a riscurilor și o încercare de producție convenită.
Cum ar trebui cumpărătorii să verifice rezultatul unei linii automate?
Numărați containerele acceptate la punctul final de descărcare convenit pe o perioadă de observare definită. Identificați rășina, produsul, matrița, pozițiile active, utilitățile și operațiunile incluse în aval. Păstrați respingerile, opririle și intervențiile manuale în evidență. Raportați producția brută de turnare separat de producția de linie acceptată. O valoare a ciclului uscat de catalog nu este un substitut pentru această încercare de producție.