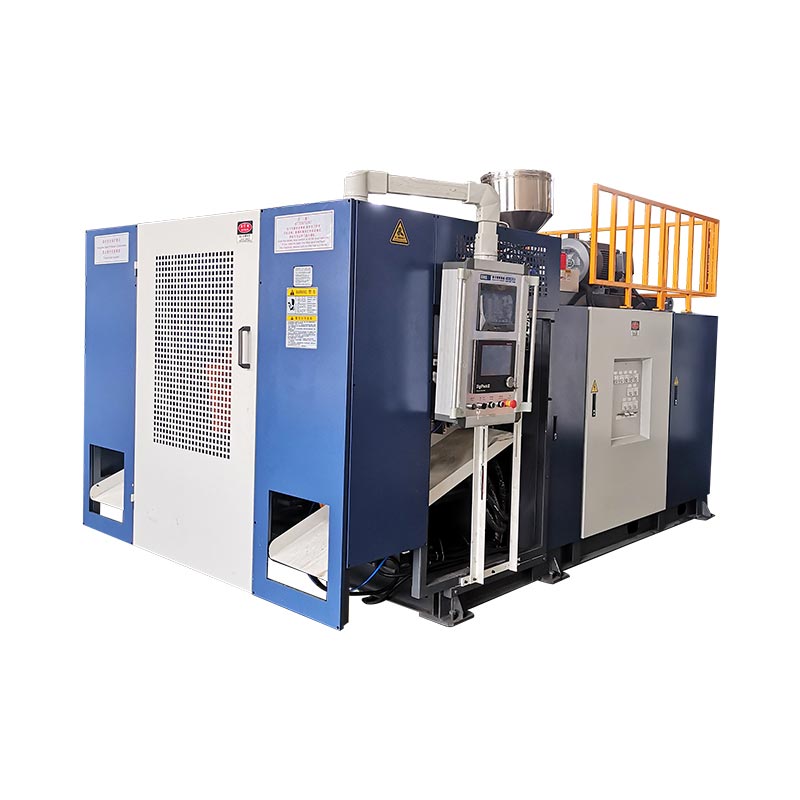

Alegeți o mașină de turnat prin suflare pentru sticle HDPE, potrivind desenul sticlei, gradul de rășină, aspectul matriței și rezultatul necesar pentru piese bune. Pentru un proiect de sticle de extrudare, capacitatea declarată în litri a mașinii este doar un filtru inițial; specificația finală trebuie să acopere și gâtul, distribuția peretelui, sculele și manipularea în aval.
O solicitare pentru o mașină de sticle devine mult mai utilă atunci când include un desen și o țintă de greutate. Aceste detalii permit discuției despre echipament să treacă dincolo de dimensiunea mașinii. De asemenea, ele expun întrebări care sunt costisitoare de descoperit după ce matrița a fost construită.

Începeți cu un desen de sticlă pe care cineva îl poate cita
Volumul nominal al unei sticle lasă multe decizii deschise. Un recipient înalt și îngust și un recipient scurt și lat pot conține aceeași cantitate. Plicurile lor de mucegai, pozițiile gâtului și aranjamentele de manipulare au nevoie în continuare de recenzii separate. Trimiteți desenul complet în loc să cereți unui furnizor să aleagă echipamentul numai din capacitate.
Includeți dimensiunile exterioare maxime, greutatea finală țintă și desenul de închidere. Identificați panoul de etichetă, umărul, baza și orice mâner. Marcați dimensiunile care contează pentru umplere, acoperire sau ambalare. Dacă o sticlă de probă este singura referință, spuneți care caracteristici trebuie să rămână și care se pot schimba.
Separați volumul nominal de umplere de volumul plin. De asemenea, definiți dacă greutatea declarată include vreun blitz detașabil. Un desen cu o bază de greutate neclară poate determina producătorul de matrițe și furnizorul de mașini să lucreze către diferite ținte.
| Intrare | De ce are nevoie revizuirea echipamentelor |
|---|---|
| Corpul sticlei | Dimensiuni, baza volumului, forma, maner si gama de greutate aprobata. |
| Gât și închidere | Desenul de finisare, detaliile capacului sau pompei, suprafața de etanșare și metoda de inspecție. |
| Material | Calitatea rășinii, culoarea, aditivii și conținutul propus de remacinare sau PCR. |
| Planul de producție | Producția acceptată necesară, schimburile, mixul de produse și schimbările planificate. |
| Cerințe de calitate | Pereți critici, dimensiuni, aspect și teste aplicabile de ambalaj. |
Din punctul de vedere al construcției de mașini, întrebarea utilă este dacă o configurație convenită poate îndeplini toate aceste cerințe împreună. Un cumpărător poate să aprobe aspectul sticlei în timp ce echipa de umplere încă mai are nevoie de o înălțime diferită a gâtului. Rezolvarea timpurie a acestei probleme o ține departe de etapa de acceptare a echipamentului.
Pentru o sticlă existentă, trimiteți împreună revizuirea actuală a desenului și mostrele reprezentative. Explicați orice problemă cunoscută, cum ar fi acoperirea dificilă sau o cusătură de jos slabă. Scopul este de a păstra caracteristicile potrivite, oferind furnizorului o problemă clară de rezolvat.
a lui KinggleGhid de proiectare a matriței de extrudare prin suflareconectează aceste intrări de produs la matriță, pinch-off, răcire și interfețele mașinii. Păstrați acel pachet de desen atașat ofertei, astfel încât modificările ulterioare de configurare să aibă o referință vizibilă.
Specificați calitatea HDPE, nu doar numele polimerului
HDPE descrie o familie de materiale. Nu identifică o specificație completă de procesare. LyondellBasell listează grade HDPE pentru mai multe procese, inclusiv turnarea prin extrudare prin suflare, turnarea prin injecție și turnarea rotațională. O notă de achiziție care spune doar „HDPE” lasă gradul real nerezolvat.Sursa: Prezentare generală LyondellBasell HDPE.
Trimiteți fișa tehnică curentă a furnizorului de rășină cu desenul sticlei. Înregistrați desemnarea gradului și condițiile de testare lângă valoarea sa de curgere a topiturii. Oferiți furnizorului de mașini și informații despre masterbatch-ul de culoare propus și despre aditivi. Aceste intrări aparțin planului de încercare, chiar și atunci când sticla pare simplă.
Pentru un detergent sau o sticlă de substanțe chimice de uz casnic, discutați cu echipele de rășină și de ambalare despre rezistența la fisurare la stresul de mediu. ExxonMobil descrie compromisuri între ESCR, procesabilitate, rigiditate și alte proprietăți ale sticlei în programul său tehnic HDPE. O alegere a rășinii ar trebui să reflecte cerințele pachetului finit mai degrabă decât o singură proprietate a materialului.Sursa: ExxonMobil PE Innovation Week, sesiune de sticle HDPE și recipient.
Remacinarea și materialul reciclat post-consum au nevoie, de asemenea, de definiții clare. Indicați sursa, proporția planificată și metoda de manipulare. Păstrați o evidență a lotului de material utilizat pentru aprobare. Dacă o cotație presupune rășină virgină, dar producția folosește un amestec diferit, proba originală nu mai reprezintă condiția completă de producție.
O solicitare utilă cere furnizorului să documenteze materialul utilizat pentru propunerea de rezultate. Acest lucru face modificările ulterioare mai ușor de evaluat. De asemenea, oferă ambelor părți o referință comună dacă greutatea, aspectul sau stabilitatea procesului se modifică în timpul punerii în funcțiune.
Prin urmare, selecția materialului și selectarea mașinii ar trebui să se miște împreună. Dacă alegerea între HDPE și PP este încă deschisă, rezolvați-o mai întâi cu cerințele produsului. TheComparație HDPE versus PPexplică acea decizie anterioară; acest ghid presupune că un proiect de sticlă HDPE este ruta prevăzută.
Asigurați-vă că numele mașinii descrie procesul corect
Cumpărătorii folosesc mai multe nume pentru echipamente similare: mașină de fabricat sticle HDPE, mașină de suflat sticle HDPE și mașină de suflat HDPE. Acești termeni ajută la descrierea produsului dorit. Cotația trebuie încă să identifice procesul real de turnare și aranjamentul echipamentului.
În turnarea prin extrudare prin suflare, sistemul de extrudare formează un tub topit numit paraison. Mucegaiul îl captează, aerul îl extinde împotriva cavității, iar piesa se răcește înainte de îndepărtare. Tăierea și inspecția, apoi pregătiți sticla pentru următoarea operațiune. Kinggle explică secvența echipamentului în eaghidul mașinii de suflare continuă.
Pentru proiectele de sticle discutate aici, începeți revizuirea cugama de mașini de extrudare continuă. Apoi potriviți aranjamentul matriței și capului cu piesa. Prezența unui mâner, a unui umăr neobișnuit sau a unui gât mare ar trebui să devină o problemă de scule, mai degrabă decât să dispară sub o descriere generică a mașinii.
O căutare a unei mașini de fabricat sticle de plastic poate returna și sisteme bazate pe preforme. Aceste rezultate nu stabilesc compatibilitatea cu un proiect de sticle de extrudare. Întrebați dacă sistemul propus începe cu pelete de rășină și formează o paraison sau începe cu o preformă separată. Pune răspunsul în oferta tehnică.
Din același motiv, nu selectați utilaje doar dintr-un videoclip demonstrativ. Identificați rășina, greutatea sticlei, aranjamentul capului și produsul finit afișat. O mașină care formează un ambalaj diferit își poate demonstra secvența fără a dovedi ciclul sau calitatea necesară pentru sticla dumneavoastră.
Dacă alegerea procesului rămâne deschisă, utilizați cea mai largăghidul mașinii de suflatînainte de a restrânge specificația. Odată ce traseul este convenit, cotația trebuie să numească modelul, sculele, sistemul de materiale și operațiunile incluse. Acest lucru oferă cumpărătorului o descriere a echipamentului utilizabil în loc de o colecție de termeni de căutare.
Trei referințe Kinggle arată de ce litrii sunt doar un punct de plecare
Tabelul de mai jos reunește valorile selectate din trei pagini de produse Kinggle. Acestea sunt referințe de mașini publicate, verificate la 29 septembrie 2026. Ele ajută la screening-ul unei propuneri de echipamente; sticla și sculele necesită încă o revizuire a proiectului.
| Câmp publicat | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| Amenajarea stației | Singur | Singur | Dubla |
| Capacitate maximă a containerului | 2 L | 5 L | 5 L |
| Capacitate de topire HDPE | 30 kg/h | 55 kg/h | 80 kg/h |
| Diametrul șurubului | 50 mm | 60 mm | 70 mm |
| Forța de prindere | 40 kN | 65 kN | 65 kN |
| Dimensiunea maximă a matriței, L × H | 360 × 380 mm | 410 × 450 mm | 410 × 450 mm |
| Grosimea matriței | 160 până la 300 mm | 200 până la 310 mm | 200 până la 310 mm |
| Distanța centrală dublă a capului matriței | 130 mm | 150 până la 180 mm | 150 până la 180 mm |
Surse: cele trei pagini legate de produse Kinggle. Capacitatea de topire publicată este o referință pentru debitul materialului. Nu este o rată garantată pentru sticle finite. Rândul de distanță dintre capetele matriței descrie acea configurație; nu stabilește că un cap dublu este inclus în fiecare cotație de bază.
Comparați cele două intrări de 5 L. Ambele publică aceleași dimensiuni maxime ale matriței și aceleași forțe de strângere. Diametrele șuruburilor și capacitățile de topire ale HDPE diferă. Prin urmare, alegerea platformei cu stații duble implică mai mult decât adăugarea unei alte poziții de matriță la o specificație altfel identică.
Pentru un cumpărător, această comparație duce la o cerere practică: arătați aspectul matriței propus și calculul cererii de material lângă modelul ales. O mașină poate trece de verificarea volumului nominal al sticlei în timp ce configurația propusă a cavității necesită încă ajustare.
Referința mai mică KGB2L are, de asemenea, un plic de scule diferit și o distanță dublă publicată. O sticlă potrivită pentru platforma respectivă ca o singură piesă poate necesita o revizuire separată atunci când cumpărătorul solicită mai multe piese pentru fiecare eveniment de turnare. Numai volumul sticlei nu poate rezolva această întrebare.

Păstrați comparația modelului atașată la descrierea produsului. Dacă sticla crește, greutatea acesteia se modifică sau ținta de producție crește, revedeți câmpurile afectate. Acest lucru este mai util decât să selectați cea mai mare mașină de pe listă și să presupunem că fiecare sticlă mai mică se va potrivi configurației sale standard.
Verificați matrița, capetele matriței și stațiile pe același desen
Numărul de stații, numărul de cavități și numărul de cavități descriu diferite părți ale aranjamentului de producție. O a doua stație asigură o altă poziție a matriței. Mai multe prize de matriță oferă mai multe paraison. Cavitățile mucegaiului definesc produsele formate în timpul unui eveniment de turnare. Propunerea trebuie să arate modul în care aceste părți funcționează împreună.
a lui Kinggleghidaj cu mai multe capete versus ghidaj cu mai multe cavitățiexplică terminologia. Folosiți-l pentru a citi desenul de aspect, apoi cereți numărul real de ieșiri și spațierea. Cuvintele „mașină dublă” lasă prea mult loc pentru neînțelegeri.
Începeți cu potrivirea fizică
Comparați dimensiunile matriței cu desenul aprobat al mașinii. Includeți detaliile de montare, grosimea, spațiul de deschidere și conexiunile. Lăsați verificarea finală a autorizației furnizorilor de echipamente și matrițe; un maxim de catalog nu arată fiecare furtun, fiting sau componentă în mișcare.
Distanța capului este o verificare separată. Mai multe sticle înguste pot încăpea într-o matriță în cazul în care același număr de sticle mai largi nu ar putea. Solicitați centrele cavității și orificiile de evacuare a matriței pe o singură vedere. Acest lucru permite furnizorilor să verifice aranjamentul înainte de eliberarea fiecărui pachet de scule.
Apoi revizuiți secvența de producție
Alegeți numărul de stații din volumul de lucru planificat și ciclul propus. O mașină cu două stații poate alterna pozițiile matriței, dar sistemul de extrudare și echipamentul din aval trebuie să susțină această secvență. a lui Kingglecomparație cu o singură stație versus cu două stațiioferă o discuție mai largă despre configurație.
Luați în considerare și mixul de produse. O fabrică cu comenzi repetate pentru o sticlă are o problemă de programare diferită de o fabrică care schimbă frecvent matrițele și culorile. Cereți furnizorului să explice ce echipamente se schimbă între produsele propuse. Păstrați răspunsul separat de cel mai rapid ciclu demonstrativ.
Pentru o nouă celulă de producție, solicitați un aspect care să identifice atât echipamentul de formare, cât și calea de îndepărtare. Arată unde merg sticlele și blitz-ul după deschiderea fiecărei forme. Un desen clar oferă echipelor de achiziții, producție și instrumente același aranjament de revizuit.
Conectați sticlele pe oră la materialul pe care extruderul trebuie să îl prelucreze
Scrieți ținta de producție ca sticle acceptate pe oră, cu o perioadă de măsurare definită. Apoi lucrați înapoi prin rebuturi, material turnat brut și secvența mașinii. Acest lucru oferă furnizorului o cerere de evaluare în loc de o solicitare de viteză inexplicabilă.
Greutatea finită a sticlei și greutatea brută turnată sunt intrări diferite. Extruderul prelucrează, de asemenea, material care devine flash detașabil. Recuperarea acelui material poate afecta echilibrul materialului și costul de achiziție, dar nu înlătură munca inițială de extrudare.
Exemplu ilustrativ de planificare, nu un test de producție Kinggle
Să presupunem un obiectiv de 600 de sticle acceptate pe oră, o rată de acceptare de 95% și 90 g de material turnat brut pe poziție de sticlă. Să presupunem că sticla finită cântărește 70 g.
Sticle formate necesare: 600 ÷ 0,95 ≈ 632 pe oră
Cererea brută de topire: (600 ÷ 0,95) × 0,090 ≈ 56,8 kg/h
Material în sticle acceptate: 600 × 0,070 = 42,0 kg/h
Diferența include materialul din afara sticlelor finite acceptate. Nu este un calcul al pierderii permanente de material sau al cantității de rășină virgină de cumpărat.
Aceste ipoteze produc o cerere brută de topire peste referința de 55 kg/h publicată de KGB5L. Acesta este un motiv pentru a revizui propunerea. 80 kg/h publicat de KGB5D eliberează această comparație preliminară a fluxului de masă, dar o încercare a sticlei trebuie să stabilească în continuare timpul ciclului, calitatea și capacitatea în aval.
Nu transforma acea comparație într-o promisiune de 600 de sticle bune pe oră. Exemplul este un calcul de screening folosind intrări presupuse. Producția reală necesită rășina, matrița, greutatea, condițiile de răcire și configurația mașinii aprobate.
Indicați cum sunt gestionate opririle în înregistrarea de ieșire. Un interval de rulare stabil și o schimbare completă sunt ferestre diferite de măsurare. Dacă clientul are nevoie de un angajament de schimb, includeți tratamentul convenit pentru pornire, inspecție, pauze planificate și schimbări.
Tabelele de produse Kinggle etichetează viteza de referință ca ciclu uscat. Înregistrați eticheta cu acuratețe și solicitați o propunere separată de ieșire acceptată pentru sticla dvs. Cumpărătorul ar trebui să poată urmări rezultatul citat înapoi la o condiție de probă și o metodă de numărare.
Sticla trebuie să treacă pe gât, perete și bază
Un eșantion util de aprobare reprezintă pachetul pe care clientul îl va umple și îl va expedia. Începeți împreună cu sticla și închiderea dorită. Solicitați echipei de ambalare să identifice caracteristicile de etanșare, dimensiunile și metodele de testare care vor decide acceptarea.
Pentru gât, includeți desenul de finisare și capacul, pompa sau alt dispozitiv de închidere aprobat. Înregistrați care instrumente sau măsurători vor verifica rezultatul. O inspecție vizuală a corpului sticlei nu poate răspunde dacă interfața de închidere corespunde desenului său.
Pentru perete, definiți locațiile care contează și cum vor fi măsurate. Greutatea medie a sticlei este utilă pentru controlul producției, dar nu localizează materialul în piesă. O hartă de perete convenită face umărul, regiunea mânerului și baza mai ușor de discutat în timpul unei probe.
Theprogramare paraison și ghid pentru grosimea pereteluiexplică modul în care controlul profilului se referă la distribuția materialelor. Utilizați această discuție pentru a defini rezultatul dorit. Numărul de puncte de control nu înlocuiește sticlele măsurate.
La bază, convineți asupra cusăturii relevante, a suprafeței de sprijin și a verificărilor aspectului. Includeți orice testare necesară pentru scurgeri, cădere sau încărcare superioară în planul de acceptare, cu metoda și criteriile acestuia. Cerințele aplicabile provin din utilizarea pachetului și specificațiile clientului.
Luați mostre într-un mod care să le păstreze vizibilă originea. Identificați cavitatea și stația, înregistrați setările și păstrați detaliile lotului de material. Dacă un rezultat diferă între poziții, echipa îl poate urmări până la o anumită parte a configurației.
Păstrați mostre aprobate și înregistrări de inspecție cu revizuirea finală a desenului. Ele oferă echipelor de comandă ceva mai precis decât o fotografie de reprodus. Theghid de testare de acceptare din fabrică de mașinioferă un cadru pentru documentarea rulării și dovezile din spatele acceptării.
Solicitați o celulă de producție de sticle cu un domeniu definit
O cotație de bază de mașină poate lăsa mai multe articole din proiect în afara prețului său. Solicitați furnizorului să identifice matrița inclusă, sculele de cap, manipularea materialelor și operațiunile din aval. Puneți echipamentele furnizate de cumpărător pe aceeași listă, astfel încât echipa de instalare să poată vedea întreaga limită.
Verificați cerințele de aer și apă în raport cu configurația propusă. Înregistrați condițiile necesare de alimentare și locațiile de conectare în documentele de proiect. a lui Kinggleghid de utilitate și de amenajare din fabricăacoperă informațiile necesare pentru pregătirea șantierului.
Decideți unde vor avea loc tăierea și testarea scurgerilor. Explicați cum sticlele ajung la operațiunea de umplere sau ambalare și cum părăsesc linia piesele respinse. Când se solicită o funcție automată, solicitați furnizorului să numească echipamentul care o realizează și interfața acestuia cu mașina de turnat.
Utilizați următoarea secvență pentru a pregăti o cerere de ofertă. Fiecare pas produce ceva ce furnizorul poate revizui, mai degrabă decât o preferință generală pentru o mașină rapidă sau complet automată.
- Atașați sticla și desenele de închidere sau trimiteți mostre clar identificate.
- Enumerați calitatea rășinii, greutatea finită și amestecul de materiale propus.
- Stabiliți ținta de ieșire acceptată și explicați programul de schimbare și de schimbare a produsului.
- Descrieți matrițele existente, auxiliarele și serviciile din fabrică pe care trebuie să le folosească noul echipament.
- Definiți inspecția necesară, înregistrările de încercare și echipamentele incluse în livrare.
Solicitați oferta tehnică pentru a răspunde la fiecare articol. Ar trebui să identifice modelul propus și aspectul sculelor, apoi să explice condițiile din spatele propunerii sale de producție. Orice intrare deschisă ar trebui să rămână vizibilă până când este convenită.
Pentru un proiect cu mai multe sticle, trimiteți gama completă la început. Marcați ce produs va rula cel mai des și care stabilește cea mai mare cerință de scule. Acest lucru ajută furnizorul să revizuiască programul de producție alături de plicul echipamentului.
Planificați o linie de sticle HDPE?
Trimite-ți Kinggle desenul sticlei și ținta de producție.Includeți calitatea rășinii, detaliile de închidere și orice informații existente despre matriță. Aceste intrări acceptă o revizuire a configurației și o cotație legată de produsul dvs. real.
Întrebări frecvente
Ce mașină ar trebui să iau în considerare pentru sticlele HDPE?
Pentru un proiect de sticle de extrudare, începeți cu o mașină de turnat prin extrudare continuă și revizuiți împreună desenul sticlei, rășina, matrița și rezultatul necesar. KGB2L, KGB5L și KGB5D Kinggle oferă puncte de referință pentru containere mici. Selecția finală depinde de sculele aprobate și de condițiile de producție.
O mașină de suflat de 5 L poate produce sticle mai mici?
Posibil, dacă matrița, sculele matriței, distanțarea și aranjamentul de îndepărtare se potrivesc acestor sticle. Capacitatea maximă a containerului nu definește fiecare produs compatibil. Trimiteți desenele de sticle mai mici și obiectivele de producție, apoi cereți furnizorului să confirme configurația completă pentru fiecare produs.
O mașină cu stație dublă are nevoie de un cap de matriță dublu?
Nu. Stațiile sunt poziții de matriță, în timp ce ieșirile de matriță determină câte parioni sunt furnizate la un eveniment de turnare. Un citat ar trebui să le identifice pe ambele separat. Verificați configurația propusă a cavității, distanța dintre capetele matriței și seturile de matrițe înainte de a compara ofertele de două mașini.
Câte sticle HDPE poate face mașina pe oră?
Răspunsul depinde de sticla, greutatea brută turnată, material, scule, ciclu și criterii de acceptare. Specificați ținta ca sticle acceptate pe oră în condiții convenite. Folosiți capacitatea de topire publicată pentru o verificare inițială a cererii de material, apoi verificați viteza sticlei finite în probă.
Mașina poate rula HDPE reciclat?
Confirmați sursa reală de material și amestecul dorit cu furnizorul. Includeți acel material în încercare și evaluați sticlele rezultate în raport cu cerințele aprobate. O descriere generică a mașinii HDPE nu stabilește un procent acceptabil de conținut reciclat pentru fiecare pachet.
Ce informații sunt necesare pentru o cotație de mașină cu sticle HDPE?
Furnizați desene pentru sticle și închidere, calitatea rășinii, greutatea țintă, cerințele de producție acceptate și programul de schimbare a produsului. Adăugați detaliile matriței existente, utilitățile de șantier și echipamentele necesare din aval. Acordați asupra criteriilor de încercare și inspecție, astfel încât oferta să descrie un rezultat al producției pe care ambele părți îl pot evalua.
Referințele la mașini leagă la paginile de produse publicate de Kinggle. Exemplul de producție numerică utilizează ipoteze declarate și nu este un rezultat măsurat de mașină. Pentru o anumită comandă, utilizați specificația tehnică convenită, desenele de scule și înregistrările de acceptare.