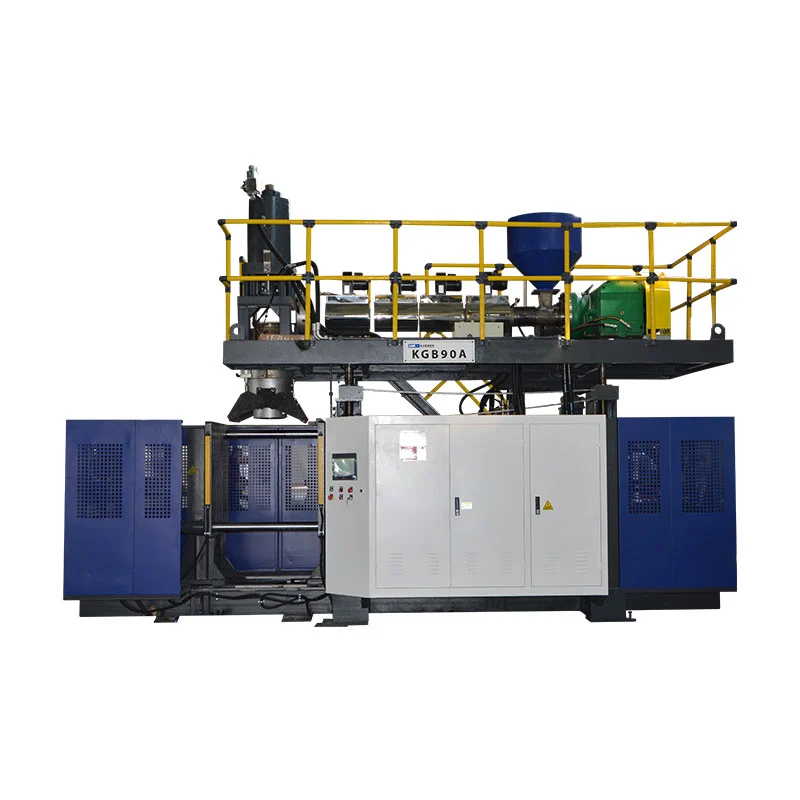

Programarea Parison modifică decalajul matriței în timpul extrudarii, astfel încât materialul este plasat acolo unde piesa finită are nevoie de el. Un profil bun protejează colțurile, mânerele, umerii și zonele de prindere fără a îngreuna întregul container.

Ce controlează de fapt programarea paraison
În turnarea prin extrudare prin suflare, plasticul topit părăsește matrița ca un tub numit paraison. Gravitația, rezistența la topire, umflarea matriței, întinderea și geometria matriței afectează modul în care tubul devine o parte. Un decalaj uniform al matriței creează rareori un perete finisat uniform atunci când piesa are umeri, colțuri, un mâner sau o adâncime.
Controlerul mută sculele pentru a face secțiunile selectate mai groase sau mai subțiri. Scopul este distribuția controlată a materialului: material suficient în zone foarte întinse sau foarte încărcate, cu o greutate mai mică inutilă în secțiuni care se formează ușor.
| Acțiune de profil | Efectul procesului | Ce trebuie verificat |
|---|---|---|
| Măriți deschiderea în punctele selectate | Adaugă material la acea porțiune a parohiei | Colțuri subțiri, rădăcini ale mânerului, umerii, fundul și zona de prindere |
| Reduceți deschiderea în punctele selectate | Reduce materialul din acea porțiune | Pereți grei și drepti, zone cu răcire lentă și greutate în exces |
| Schimbați profilul | Mută zonele groase și subțiri de-a lungul paraison | Dacă o zonă programată se aliniază cu caracteristica piesă dorită |
| Scala greutatea generală a profilului | Schimbă profilul complet | Greutatea totală și peretele minim, nu doar media |
O înregistrare utilă de producție păstrează fișierul de profil împreună cu numărul matriței, calitatea rășinii, culoarea sau starea de re-macinare, rețeta de temperatură, dimensiunea dozei, timpul de răcire și măsurătorile aprobate ale pieselor.
Sistemele continue și acumulatoare folosesc referințe diferite
Pe amașină de suflare continuă, parasonul se formează continuu. Profilul este în mod normal sincronizat cu durata de timp sau paraison. Stabilitatea extrudarii contează deoarece o modificare a ieșirii poate muta un punct programat de-a lungul piesei.
Pe omașină de suflat acumulator, topitura este stocată și împinsă prin matriță. Profilul poate fi legat de poziția acumulatorului. Dimensiunea shot-ului, consistența umplerii și calibrarea traductorului devin parte din problema grosimii peretelui.

OficialulManual MOOG DigiPack IIIdocumentează atât aplicațiile de acumulator, cât și de extrudare continuă. Acest lucru nu înseamnă că fiecare mașină Kinggle utilizează același controler. Confirmați modelul controlerului, capacitatea profilului, actuatorul și sculele în oferta de proiect.
O secvență de configurare controlată
- Confirmați rețeta corectă.Potriviți matrița, materialul, matrița și revizuirea produsului.
- Stabilizați topitura.Lăsați temperaturile reale să se stabilească și confirmați alimentarea și extrudarea consistente.
- Verificați zero și intervalul de scule.Inspectați mișcarea pentru lipire, scurgere sau nealiniere.
- Setați lungimea paraison și dimensiunea fotografiei.Parasonul trebuie să atingă poziția corectă la închiderea matriței.
- Începeți cu un profil simplu.Schimbările ample sunt mai ușor de diagnosticat decât multe corecții ascuțite.
- Modelați mai multe cicluri stabile.Nu judeca prima parte după o schimbare majoră a procesului.
- Măsurați locații fixe.Înregistrați peretele minim, greutatea părții, aspectul și rezultatele funcționale.
- Schimbați o zonă la un moment dat.Salvați o nouă revizuire numai după îmbunătățiri repetabile.
Depanarea grosimii peretelui în funcție de simptom
| Simptom | Inspecta | Următorul pas |
|---|---|---|
| Fund subțire sau umăr | Poziția profilului, paraison sag, întindere și sincronizare a loviturii | Confirmați alinierea înainte de a adăuga greutatea totală |
| O parte constant mai subțire | Centrarea matriței, alinierea matriței, răcirea și contactul paraison | Corectați cauza fizică asimetrică |
| Grosimea mută ciclu la ciclu | Temperatura topiturii, ieșirea, dimensiunea împușcăturii, feedback-ul și stabilitatea hidraulică | Stabilizați procesul înainte de a edita punctele |
| Perete greu, dar strângere slabă | Locația materialului, designul de pinch-off și poziția paraison | Mutați materialul în zona de strângere în loc să ridicați greutatea piesei întregi |
| Distributie buna dar exces de greutate | Scară generală și secțiuni inutil de grele | Reduceți în pași măsurați protejând în același timp locațiile minime ale peretelui |
| Comanda se schimbă, dar o parte nu | Actuator, supapă, cablare, calibrare sau restricție | Comparați comanda și feedback-ul, apoi treceți la întreținere |
Vizualizarea fabricii: repetabilitatea contează mai mult decât un eșantion perfect
Un profil este gata de producție numai atunci când supraviețuiește variațiilor normale, cum ar fi repornirea la cald, schimbarea lotului de material, schimbarea schimbului și intervalul așteptat de condiții de apă de răcire. Un container bun demonstrează că mașina poate face piesa; o rulare stabilă demonstrează că procesul poate fi gestionat.
Înainte de acceptare, conveniți asupra locațiilor de măsurare, cantitatea de eșantion, testele funcționale și revizuirea rețetei aprobată. Protejați fișierul de referință oferindu-le operatorilor instruiți o rută documentată pentru a face și a inversa ajustările controlate.
Dacă instabilitatea profilului apare cu alarme, dezacord de poziție sau modificări ale secvenței, utilizațiHMI și ghid de alarmă. Cumpărătorii care încă definesc echipamentul pot începe cu Kinggle'sghid de selecție a mașinii.
Întrebări frecvente
Ce este programarea paraison?
Programarea Parison modifică deschiderea golului matriței în timpul extrudării, astfel încât diferite secțiuni ale parison primesc cantități diferite de material.
Poate programarea parison să rezolve orice problemă de perete subțire?
Nu. Nu poate corecta în mod fiabil alinierea greșită a matriței, extrudarea instabilă, sculele deteriorate, răcirea slabă, designul incorect al matriței sau un actuator defect.
Ar trebui să schimb mai întâi punctele individuale sau greutatea totală?
Utilizați greutatea totală numai atunci când piesa completă este constant ușoară sau grea. Utilizați modificările locale ale punctelor atunci când măsurătorile arată o problemă repetabilă într-o anumită zonă.
De ce se mișcă profilul pe piesă?
Cauzele obișnuite includ modificări ale vitezei de extrudare, lungimea paraisonului, consistența împușcării acumulatorului, temperatura materialului, întârzierea pornirii sau calibrarea senzorului.
De câte puncte de profil are nevoie o mașină?
Numărul necesar depinde de geometria piesei și de configurația controlerului. Mai multe puncte nu compensează un proces instabil.