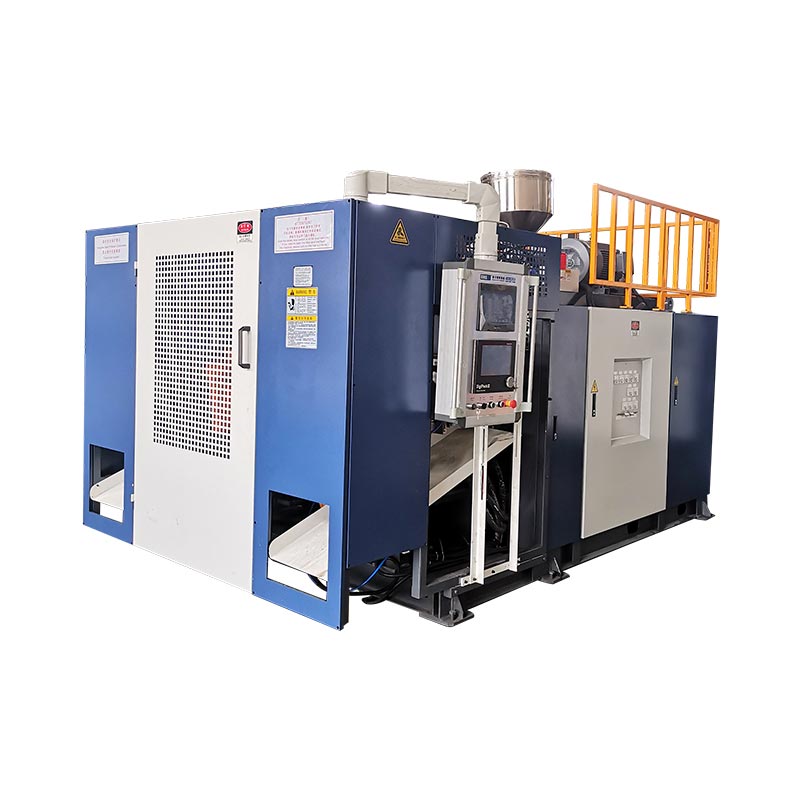

HMI este punctul de vedere al operatorului asupra procesului, nu procesul în sine. Citiți împreună valorile setate, feedback-ul real, starea mașinii și istoricul alarmelor înainte de a schimba o rețetă.

Ce sunt proiectate să arate principalele ecrane HMI
Numele ecranului și aspectul variază în funcție de mașină, program PLC, opțiuni și versiunea controlerului. Lucrările de bază sunt similare: selectați un mod, comandați o acțiune, setați o țintă, afișați feedback, afișați starea secvenței și spuneți operatorului de ce este blocată următoarea acțiune.
| Grup de ecran | Informații tipice | Întrebarea operatorului |
|---|---|---|
| Principal / stare | Mod, stare ciclului, alarme active, poziții majore și starea producției | Ce face mașina acum? |
| Operare manuală | Matriță, știft de suflare, tragere miez, cărucior, robot, extrudare și comenzi auxiliare | Se poate mișca acest mecanism în siguranță și răspunde? |
| Temperatură | Valoarea setată, valoarea reală, starea încălzitorului, abatere mare/joasă | Sistemul de topire este stabil și gata? |
| Setări de timp | Întârzieri, timpul de suflare, timpul de răcire, sincronizarea mișcării și ferestrele de secvență | Începe și se termină pasul în punctul dorit? |
| Presiune și viteză | Presiune sau viteză comandată pentru mișcările hidraulice selectate | Este rețeta de mișcare potrivită pentru această matriță și pas? |
| Selectarea funcției | Opțiuni instalate sau activate și opțiuni automate de secvență | Programul așteaptă o opțiune care nu este utilizată? |
| Intrare/ieșire | Senzori și stări ale comutatorului; Comenzi de ieșire PLC | Controlerul vede starea necesară și emite comanda? |
| Istoricul alarmelor | Alarme active și anterioare cu oră sau ordine | Care defecțiune a apărut prima? |
| Poziție/calibrare | Poziția platanului sau a acumulatorului, valorile de referință și câmpurile de calibrare | Poziția afișată se potrivește cu poziția fizică? |
| Controlul grosimii peretelui | Puncte de profil, comandă die-gap, funcții de fișier și urmărire | Profilul se aliniază cu paraison și cu partea? |
Utilizațighid de programare paraisonpentru ecranul cu grosimea peretelui. Acest articol se concentrează pe secvența mai largă a mașinilor.
Citiți valoarea setată și valoarea reală ca pereche
O valoare stabilită este o cerere. O valoare reală este feedback-ul. Atunci când nu sunt de acord, modificarea cererii poate ascunde simptomul fără a localiza defecțiunea.
Pentru o zonă de temperatură, verificați mai întâi dacă ieșirea încălzitorului este comandată. Dacă valoarea setată este peste valoarea reală, dar ieșirea rămâne oprită, verificați permisivele, starea de alarmă, logica de ieșire, cablarea, contactorul sau releul cu stare solidă, după caz. Dacă ieșirea este activată, dar temperatura nu crește, inspectați circuitul încălzitorului și locația senzorului. Dacă temperatura reală depășește, verificați reglarea, contactul senzorului, hardware-ul de comutare, răcirea și modificările recente ale rețetei.
Aceeași logică se aplică poziției. O comandă de deschidere a matriței nu este o dovadă că placa s-a mișcat. Comparați starea comenzii, feedback-ul senzorului, presiunea hidraulică, blocajele și mecanismul fizic.

O secvență de depanare a alarmei în șapte pași
- Faceți zona în siguranță.Opriți mișcarea automată dacă situația ar putea deteriora echipamentul sau expune o persoană. Urmați procedura aprobată a fabricii.
- Înregistrați prima alarmă.Fotografiați sau notați mesajul, ora, modul, produsul, rețeta, pasul ciclului și orice eveniment precedent. Alarmele ulterioare pot fi consecințe.
- Nu resetați imediat.O resetare poate șterge cel mai bun indiciu. Citiți istoricul alarmelor și notați care stare a eșuat prima.
- Identificați starea lipsă.Determinați dacă secvența așteaptă temperatura gata, protecția închisă, poziția matriței, poziția acumulatorului, presiunea aerului, presiunea hidraulică, materialul, casa robotului sau un alt permis.
- Comparați starea HMI cu cea a mașinii.Dacă ecranul arată că un comutator de limită este oprit, inspectați dispozitivul, ținta, cablul și alinierea. Dacă ecranul spune că este pornit, dar starea fizică nu este de acord, opriți-vă și investigați.
- Utilizați modul manual numai în cadrul procedurii.Funcționează câte un mecanism, cu zona corectă liberă și cu toate măsurile de protecție necesare active. Nu utilizați comenzi manuale pentru a învinge o interblocare nerezolvată.
- Verificați reparația.Eliminați cauza, resetați o dată, efectuați o verificare manuală controlată, apoi observați mai multe cicluri automate înainte de a readuce mașina la producția normală.
Cum ecranele de intrare și de ieșire restrâng eroarea
Un ecran de intrare arată ce primește PLC-ul de la senzori, comutatoare și sisteme externe. Un ecran de ieșire arată ce comandă PLC-ul. Împreună, ele ajută la separarea unei probleme de secvență de o problemă a dispozitivului de câmp.
| Observare | Ce sugerează | Următoarea inspecție |
|---|---|---|
| Senzorul fizic se schimbă, intrarea nu | Problemă cu senzorul, aliniere, alimentare, cablare sau canal de intrare | Inspectați dispozitivul și circuitul folosind desenul electric |
| Intrarea necesară este prezentă, ieșirea nu se pornește niciodată | O altă condiție permisivă, mod, temporizator, alarmă sau secvență este blocarea comenzii | Examinați starea secvenței și toate condițiile aferente |
| Ieșirea pornește, actuatorul nu se mișcă | Dispozitiv de ieșire, supapă, antrenare, alimentare hidraulică/pneumatică sau restricție mecanică | Verificați comanda la dispozitivul de câmp și inspectați calea energiei |
| Mișcarea are loc, poziția nu se confirmă niciodată | Întrerupător de limită, traductor, țintă, calibrare sau problemă de feedback de intrare | Comparați poziția fizică cu valoarea de feedback |
| Alarma se repetă în același punct de ciclu | Cronometrare repetabilă, poziție sau stare de proces | Trend valoarea aferentă și inspectați tranziția exactă a secvenței |
Funcțiile de ieșire forțată, dacă sunt prezente, aparțin personalului de întreținere instruit. Activarea unei ieșiri în afara secvenței normale poate crea o mișcare neașteptată sau poate înfrânge interblocările procesului.
Vizualizarea fabricii: controlați rețeta, nu doar mașina
Multe „defecțiuni ale mașinii” recurente încep ca modificări nedocumentate ale rețetei. O a doua schimbare moștenește o temperatură, întârziere, viteză, presiune sau profil diferită, dar nu are nicio înregistrare a motivului pentru care s-a schimbat. Alarma devine prima consecință vizibilă.
O înregistrare practică din fabrică include numărul de produs și matriță, modelul mașinii, calitatea materialului, revizuirea rețetei aprobată, operatorul, data, motivul modificării, valoarea veche, valoarea nouă, rezultatul măsurat și aprobarea. Protejați rețetele principale și lăsați operatorii să ajusteze doar câmpurile cerute de rolul lor.
Faceți copii de rezervă ale fișierelor stabile după punerea în funcțiune și după o modificare aprobată a procesului. Dacă o valoare nu are o unitate documentată, un interval de siguranță sau o funcție, confirmați-o cu documentația electrică și de proces înainte de a o edita. Curentul lui Kingglepagina serviciului post-vânzaredescrie, de asemenea, formarea și suportul de întreținere preventivă; Asistența specifică mașinii ar trebui să utilizeze numărul de serie și versiunea reală a software-ului.
Întrebări frecvente
De ce nu pornește aparatul în modul automat?
Secvența poate aștepta o condiție de siguranță, temperatură, poziție, presiune, material, robot sau mod. Citiți prima alarmă activă și verificați intrările aferente în loc să apăsați repetat start.
Pot reseta o alarmă și pot continua producția?
Numai după ce cauza este înțeleasă, zona este sigură și starea relevantă a fost restabilită. Resetările repetate pot ascunde o defecțiune intermitentă sau pot cauza deteriorarea echipamentului.
Care este diferența dintre o intrare și o ieșire?
O intrare este un semnal pe care PLC îl primește, cum ar fi un comutator de limită sau o condiție de presiune. O ieșire este o comandă pe care o trimite PLC-ul, cum ar fi punerea sub tensiune a unei supape, a unui încălzitor sau a unui control al convertizorului.
De ce temperatura reală este diferită de temperatura setată?
Zona poate fi încă încălzită, răcită, perturbată de fluxul de material, limitată de o defecțiune sau afectată de o problemă cu senzor, încălzitor, comutare sau reglare. Verificați starea ieșirii și zona fizică înainte de a modifica valoarea setată.
Sunt toate ecranele HMI Kinggle identice?
Nu. Ecranele și funcțiile disponibile variază în funcție de modelul mașinii, opțiunile, programul PLC, controlerul de grosime a peretelui și revizuirea software-ului.