HDPE sau PP? Urmați sticla, nu eticheta polimerului
Două fișiere de produs ipotetice arată cum se schimbă alegerea atunci când se modifică conținutul, aspectul, testele și dovezile de producție.
HDPE este adesea punctul de plecare practic pentru sticle opace de uz casnic și pentru produse chimice. Un grad de turnare prin suflare din PP poate rămâne în funcțiune atunci când claritatea, rigiditatea sau temperatura de serviciu modifică slipul. Niciun răspuns nu supraviețuiește fără o notă exactă și teste de sticle terminate.
Cele mai multe comparații HDPE versus polipropilenă încep cu o diagramă a proprietăților. Acest lucru ajută la screening, dar încurajează o scurtătură proastă: tratarea a două familii de polimeri ca și cum fiecare ar avea o densitate fixă, un comportament al curgerii, valoarea impactului și o fereastră de procesare.
Portofoliile de furnizori spun contrariul. Braskem publică mai multe tipuri de polietilenă și polipropilenă pentru turnare prin suflare pentru diferite dimensiuni și utilizări de ambalaj. SABIC separă opțiunile de homopolimer HDPE, copolimer HDPE și copolimer aleatoriu PP pe pagina sa de material pentru sticle. Un nume de familie începe comparația; nu o poate termina.
Cele două fișiere de mai jos sunt cazuri didactice. Ele nu descriu clienți Kinggle numiți sau testele finalizate în fabrică.
Sticla de detergent începe cu HDPE, apoi o câștigă
- Rezumat produs
- O sticlă mică cu mâner opac pentru un lichid de uz casnic.
- Prioritatea cumparatorului
- Compatibilitate chimică, performanță de scurgere, integritate a mânerului și a ciupirii, tăiere repetabilă și ieșire acceptată.
- Încă necunoscut
- Conținut exact, condiții de depozitare, închidere, greutate, hartă de perete, limite de testare și grad de rășină.
Conținutul decide dacă lista scurtă este credibilă
„Produs chimic de uz casnic” este prea larg pentru aprobare. Proprietarul pachetului trebuie să identifice conținutul, concentrația, timpul de depozitare și intervalul de temperatură. SABIC numește rezistența la impact, rezistența chimică și rezistența la stres-crăpare din mediu printre nevoile de selecție pentru sticlele nealimentare. Acestea sunt întrebări de calificare și de testare, nu promisiuni generale pentru fiecare sticlă HDPE.
Mânerul și linia de prindere transformă datele într-o problemă de piesă
O valoare a plăcii turnate nu poate arăta cum s-a întins puntea mânerului sau dacă sudura din coadă a fuzionat. Desenul produsului șidesign matriță de suflaredeterminați unde se deplasează parasonul, ciupește și se răcește. Măsurătorile de perete, rezultatele scurgerilor și testele funcționale aparțin fișei tehnice.
Opacitatea elimină un motiv pentru a prefera PP
Această sticlă nu trebuie să semene cu PET-ul transparent. Consistența culorii, finisarea suprafeței și forma panoului de etichetă contează în continuare, dar transparența ridicată nu este motivația. Calitățile adecvate de turnare prin suflare HDPE rămân pe lista scurtă în timp ce echipa verifică cerințele mai severe.
Sticla are votul final
Gradul denumit trebuie să formeze un paraison stabil, să treacă prin matrița și matrița propuse, să taie corect și să treacă inspecțiile convenite. Aspectul bun cu un ciupit slab este o decizie materială eșuată. Theghidul defectelorajută la separarea probelor de rășină, paraison, scule și răcire în timpul procesului.
Păstrați un grad adecvat de turnare prin suflare HDPE ca candidat principal. Nu-l eliberați până când conținutul exact, documentele de calificare și testele de sticle finite nu sunt convenite.
De ce nu este un câștig universal HDPE
Fișierul A a eliminat un motiv pentru a prefera PP, a păstrat riscurile care încă contează și a atașat alegerea unui test de sticlă. Acesta este mai restrâns decât un tabel de avantaje și mult mai util.
Furnizorul de rășină deține date de calitate
Cifrele de curgere, densitate, rigiditate, impact, căldură și stres-crăpare păstrează metodele și condițiile imprimate pe documentul sursă.
Proprietarul sticlei deține brief-ul de service
Conținutul, închiderea, umplerea, depozitarea, transportul și testele de acceptare definesc munca pachetului.
Mucegaiul creează pereți locali
Linia de separare, geometria de prindere, orificiile de ventilație, răcirea și traseul de tragere afectează modul în care se formează materialul.
Procesul conectează probele
Rezultatul necesită o mașină numită, matriță, matriță, rețetă, material și eșantion.
Aceeași fișă de date poate induce în eroare ambele echipe de proiect
Un cumpărător poate deschide două documente din rășină, încercuiește valoarea de impact mai mare și poate termina comparația. Acest lucru funcționează numai atunci când metoda de testare, specimenul, condiționarea și unitățile sunt comparabile. Ghidul ExxonMobil HDPE, de exemplu, etichetează valorile sale publicate ca fiind tipice, mai degrabă decât limite de specificație. Portofoliul Braskem plasează metode de testare lângă coloanele de proprietate. Aceste detalii fac parte din număr.
Fișierul A ar trebui să caute dovezi de grad care se referă la expunerea la substanțe chimice, fisurarea la stresul mediului, impactul și stabilitatea procesului, apoi să confirme acele necesități pe sticlă. Fișierul B poate petrece mai mult timp pe ceață, luciu, rigiditate și condiții termice. Nicio echipă nu ar trebui să promoveze o afirmație la nivel de familie precum „PP este întotdeauna mai clar” sau „HDPE este întotdeauna mai dur” într-o cerință de achiziție. O notă de candidat poate avansa deoarece profilul său documentat se potrivește cu briefului. Trece doar atunci când pachetul finit îndeplinește testele controlate.
Datele de flux au nevoie de aceeași disciplină. Debitul de topire și indicele de topire pot fi raportate la diferite sarcini și temperaturi pentru diferiți polimeri. Compararea numerelor tipărite fără metodele lor poate inversa sensul dorit. Întrebarea utilă pentru echipa de mașini este mai directă: poate această calitate numită să formeze și să mențină paraisonul necesar pe capul de extrudare propus, cu un ciclu repetabil și o sticlă acceptabilă?
Sticla mai clară pentru îngrijirea personală îi oferă lui PP un motiv să rămână
- Rezumat produs
- O sticlă mai mică de îngrijire personală în care cumpărătorul dorește să vadă produsul și să păstreze forma rigidă a ambalajului.
- Prioritatea cumparatorului
- Aspect vizual, calitatea finisajului, potrivirea închiderii, condițiile de service și turnare prin suflare prin extrudare stabilă.
- Încă necunoscut
- Vizează ceață sau claritate, perete, contact cu produsul, temperatura de umplere, decor, cerință de picătură și grad.
„Clear” trebuie să devină o țintă de acceptare
Transparente, translucide și pur și simplu mai puțin opace sunt așteptări diferite. Portofoliul Braskem include clase de copolimeri aleatoriu PP pentru ambalaje transparente turnate prin suflare. Acest lucru face PP credibil, dar nu garantează aspectul acestui perete, pachet de culoare, suprafață de mucegai și proces.
Lipsa condițiilor de service poate pune capăt cazului
Brief-ul nu precizează încă condițiile de umplere și depozitare. O afirmație despre rezistența la căldură ar fi prematură. Furnizorul trebuie să confirme datele exacte ale clasei și declarația curentă pentru contactul și regiunea vizate. Echipa de proiect testează apoi sticla turnată conform planului său de service.
Densitatea mai mică nu garantează o sticlă aprobată mai ușoară
Tabelele furnizorilor arată în mod obișnuit clasele PP la o densitate mai mică decât gradele HDPE. Acest lucru poate informa estimările timpurii ale masei, dar volumul egal de rășină nu este o performanță egală a sticlei. Rigiditatea, impactul, distribuția peretelui, dimensiunile finisajului și testele decid greutatea finală.
Vechea rețetă HDPE nu poate aproba PP
O schimbare a familiei de polimeri poate modifica curgerea, rezistența la topire, umflarea, retragerea, setările termice și răcirea. Lucrările evaluate de colegi privind formarea paraisonului utilizează date de proces, inclusiv umflarea, retragerea și temperatura. În fabrică, tubul agățat face parte din decizia materialului.
Păstrați un grad adecvat de turnare prin suflare din PP pentru dezvoltarea probei, deoarece aspectul îi oferă un motiv specific produsului pentru a concura. Păstrați o referință HDPE până când sunt comparate dovezile vizuale, dimensionale și funcționale.
Fișierele nu au în comun un câștigător
Fișierul A oferă HDPE un avantaj inițial, deoarece compatibilitatea și dovezile structurale conduc sticla opaca. Fișierul B menține PP în dispută, deoarece aspectul face parte din muncă. Ambele rămân condiționate, deoarece niciunul nu a furnizat o calitate exactă, condiții complete de service sau rezultate pentru piese turnate.
Tipul de produs, intenția aspectului, categoria largă de conținut, tipul de proces și existența calităților de suflare în ambele familii.
Desen controlat, închidere, clasa exactă și lot, condiții de contact, obiective de perete și greutate, metode, rezultate și înregistrare a probei.
Chiar și tabelele de evaluare ar trebui să arate diferit
Testul flaconului de detergent ar trebui să păstreze dovezile din jurul mânerului, liniei de prindere, a interfeței de închidere și a oricăror teste de expunere sau de transport cerute de proprietarul pachetului. Aspectul aparține foii, dar o mică preferință cosmetică nu ar trebui să depășească o scurgere sau o defecțiune funcțională. Proba de îngrijire personală poate acorda mai multă importanță consistenței vizuale, calității finisajului, decorațiunii și obiectivului de claritate definit de cumpărător, păstrând în același timp limitele dimensionale și funcționale ca porți nenegociabile.
Această distincție afectează eșantionarea. Nu turnați sticle de la fiecare stație și ieșire într-o cutie. Marcați mașina, revizuirea matriței, lotul de material, rețeta, stația sau priza și secvența de timp. Măsurați mostrele după etapa de tundere sau finisare convenită. O medie mixtă poate ascunde o ieșire slabă sau o deviere a grosimii peretelui care devine vizibilă numai în ordinea timpului.
Înregistrarea procesului ar trebui să arate condițiile reale și nu numai valorile de referință. Înregistrați starea termică, setările de extrudare și cap, revizuirea programului paraison, starea apei de răcire, etapele ciclului și orice intervenție manuală. Dacă echipa modifică o setare majoră în timpul comparației, marcați ora și decideți dacă fereastra de acceptare repornește. În caz contrar, rezultatul poate combina două procese diferite, prezentând în același timp o medie convenabilă.
Procesul are nevoie și de reguli de oprire. Un candidat care nu poate deține un paraison sigur și controlabil pe echipamentul selectat nu ar trebui să continue doar să producă mostre atractive. Un candidat care se mulează fără probleme, dar ratează un test critic pentru produs nu câștigă, deoarece ciclul său pare calm. Acestea sunt decizii de inginerie, nu un concurs de frumusețe între materiale.
Costul intră numai după ce sticla acceptată există
Prețul rășinii pe kilogram este vizibil și ușor de comparat. Este, de asemenea, incomplet. Unitatea comercială este o sticlă acceptată, finită. Greutatea finală a piesei, resturile de tăiere, pierderea la pornire, produsul respins, timpul de ciclu, lucrul în aval și comportamentul de schimbare, toate afectează rezultatul utilizabil. Un grad de PP cu densitate mai mică poate permite o estimare promițătoare a greutății, dar proiectul poate avea nevoie de distribuție sau masă diferită a peretelui pentru a trece testele de impact și manipulare. Un candidat HDPE cu un preț cotat mai mic poate pierde în continuare dacă sticla necesară nu poate fi făcută în mod consecvent.
Păstrați calculul transparent: utilizați greutatea reală aprobată a sticlei și randamentul acceptat observat pentru fiecare candidat, apoi aplicați intrările comerciale curente furnizate de cumpărător și sursa de rășină. Nu transformați o proprietate de laborator sau o valoare de catalog de mașini într-o cerere de economii. Comparația devine credibilă atunci când achiziția poate urmări fiecare intrare până la o cotație, un eșantion controlat sau o înregistrare de probă.
Catalogul lui Kinggle trasează o limită utilă
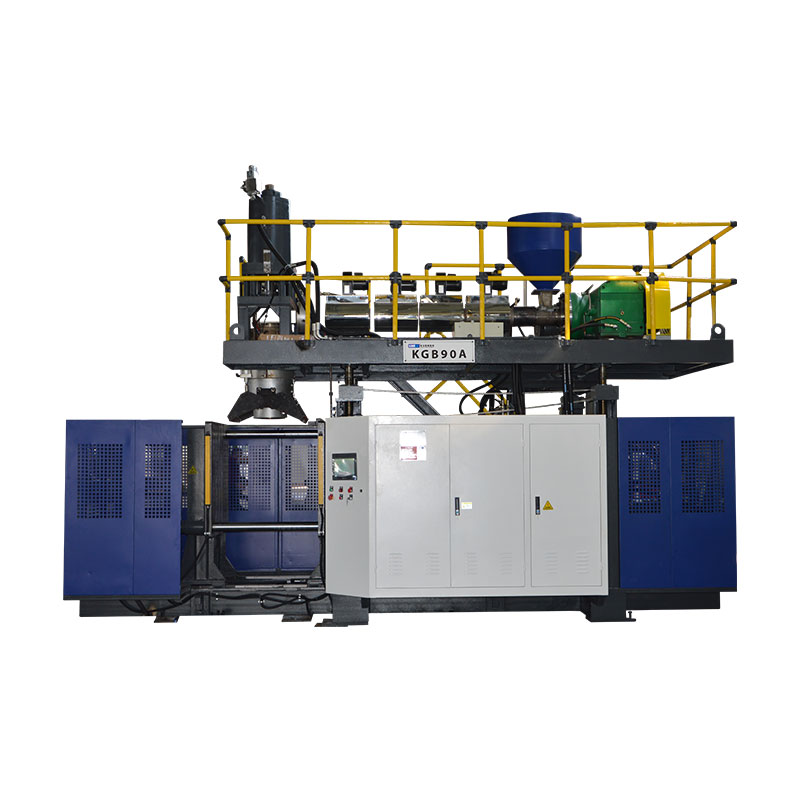
Pagini curente pentruKGB2L, KGB5L, KGB15LşiKGB80Aenumerați PE și PP printre familiile lor materiale. Rândurile lor cu capacitate de extrudare sunt etichetate special pentru HDPE.
SprijinitPE și PP sunt în domeniul de aplicare al materialului publicat al acestor familii de mașini.
SprijinitReferințele de la 30, 55, 100 și 120 până la 140 kg/h sunt etichetate ca capacitate de topire HDPE.
Nu este acceptatAceste cifre nu pot fi reetichetate ca debit PP verificat, sticle care pot fi vândute pe oră sau garanție pentru niciunul dintre cazurile didactice.
Dacă cumpărătorul propune PP, Kinggle are nevoie de datele de calitate și de informații despre produs înainte de a confirma șurubul, capul, procesul și ieșirea. Dacă cumpărătorul propune HDPE, kg/h tot nu înlocuiește masa brută paraison, timpul de răcire, numărul de stații sau de evacuare și randamentul acceptat. Theghid de testare de acceptare din fabricăarată cum să separați acele numere în timpul verificării.
Şase întrebări încheie întâlnirea
Ce desene de produs și de închidere sunt controlate și ce dimensiuni sunt inspectate după tăiere?
Ce va conține sticla și ce condiții de umplere, depozitare, transport și utilizare se aplică?
Ce clase exacte HDPE și PP rămân în considerare, cu datele actuale ale furnizorului?
Care aspect, greutate, perete, scurgere, cădere, sarcină superioară, cuplu sau alte limite definesc acceptarea?
Ce mașină, matriță, matriță, stație, priză și configurație în aval vor face mostre?
Cum va păstra procesul de identitate, setările, pierderile și motivul pentru care un candidat avansează?
O înregistrare utilă se termină cu o notă numită și un motiv mărginit. „HDPE este mai bun” nu este o decizie pe care o fabrică o poate reproduce.
Aduceți sticla și codul de calificare
Trimiteți Kinggle schițele piesei și a închiderii, fișele cu date despre rășină, conținutul și condițiile de service, ținte de greutate și perete, teste, rezultate, plan de culoare și re-macinare, informații despre matriță și domeniul de aplicare în aval. Răspunsul poate fi în continuare HDPE sau PP. Va fi cel puțin un răspuns la sticla ta.
Discutați despre materialul și încercarea mașinii