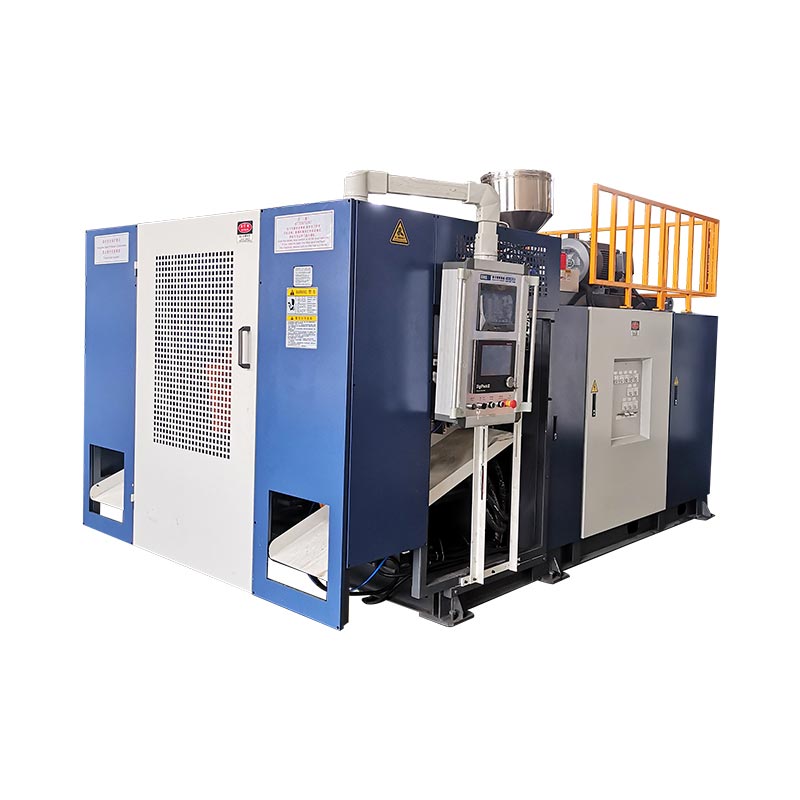

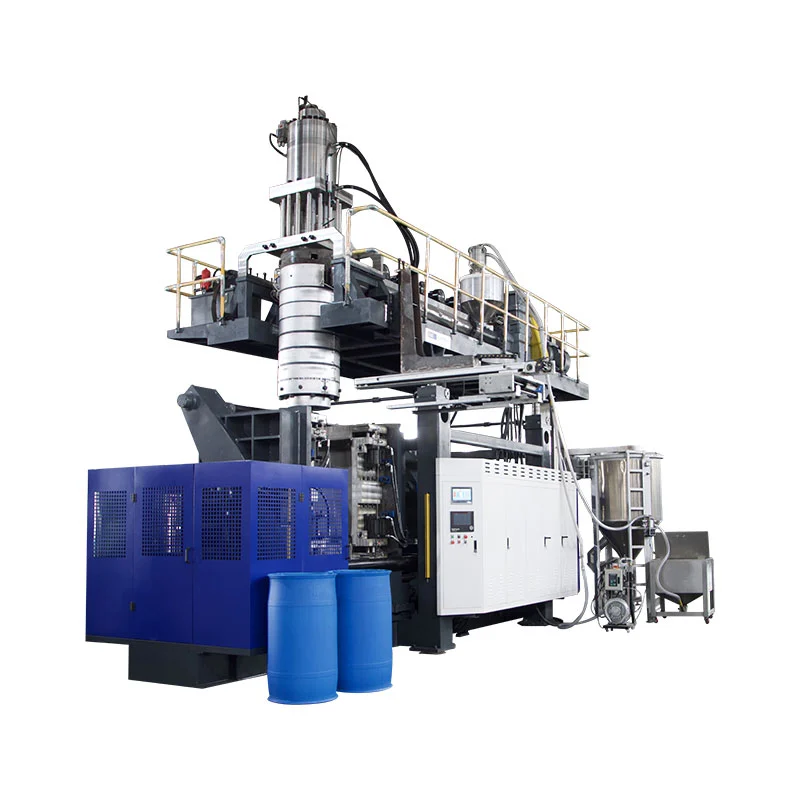
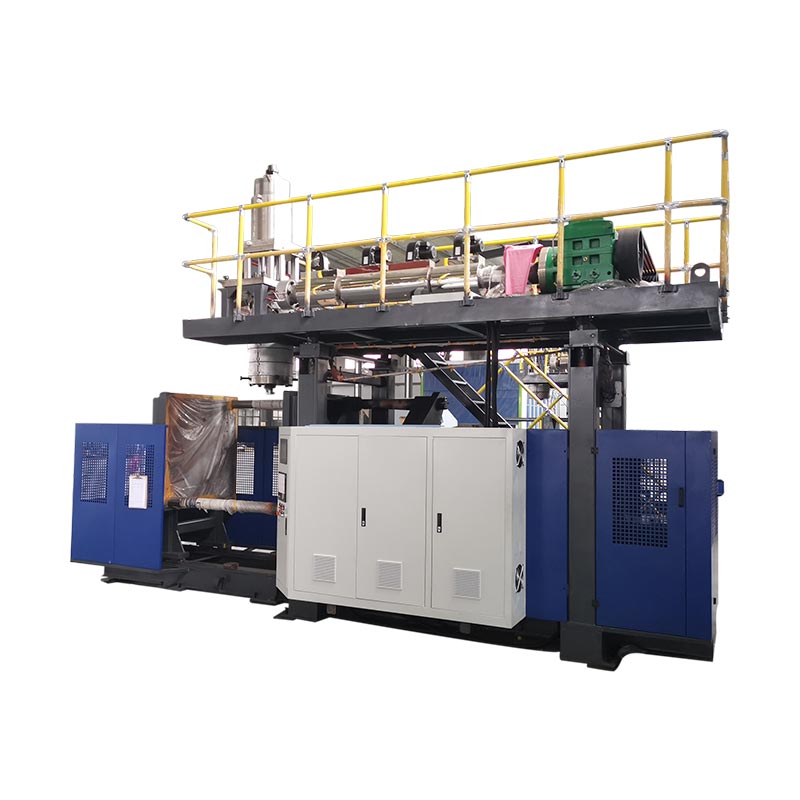
A mașină de turnare prin suflare a tamburului chimiceste o mașină de extrudare cu acumulatori dimensionată pentru butoaie de 200 până la 220 de litri. Acumulatorul aruncă rapid un paraison greu, înainte ca gravitația să-l scoată din formă. Orice altceva despre mașină există pentru a servi un moment: testul de cădere.
Asta e încadrarea sinceră. O tobă care nu poate supraviețui unei căderi nu livrează mărfuri periculoase, oricât de bine arată.
Deci, acest articol funcționează invers de la test. Ce are toba pentru a supraviețui. Unde tobele se sparg de fapt. Și ce trebuie să facă mașina în privința asta.
Recomandări cheie
- Tobele eșuează lasoneria de jos și sudura prin prindere. Aproape niciodată în peretele lateral.
- Testul de cădere se face cu tamburulfrig plin si conditionat. Plasticul rece este un plastic fragil.
- Cântărește un tambur de 200 de litri12 până la 15 kgcu un perete de 3,5 până la 4 mm. Fiecare milimetru în plus este bani.
- HMW-HDPE, nu HDPE obișnuit.Rezistența la fisurare la stres este ceea ce supraviețuiește unui an de chimie agresivă.
- Ieșirea este17 până la 20 de tobe pe oră. Răcirea stabilește acest ritm, nu extruderul.
Pe această pagină
Ce necesită de fapt testul de cădere
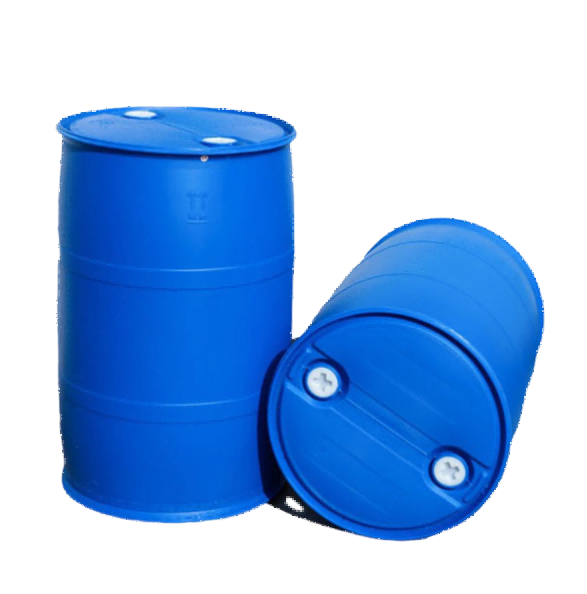
Certificarea ONU pentru ambalarea mărfurilor periculoase include un test de cădere. Tamburul este umplut, scăpat și inspectat. Nu trebuie să curgă.
Trei detalii fac asta mai greu decât pare.
În primul rând, tamburul estedeplin. Sunt aproximativ 200 de kilograme de lichid în spatele impactului. Sarcina nu se oprește atunci când tamburul lovește podeaua. Se continuă să se miște, iar peretele trebuie să-l țină.
În al doilea rând, toba estefrig conditionatprimul. Polietilena se întărește pe măsură ce se încălzește și devine fragilă pe măsură ce se răcește. Testarea frigului este deliberată. Este cel mai rău caz dintr-un lanț de aprovizionare real.
În al treilea rând, scăderea este de obiceidiagonală, pe soneria de jos. Nu plat. Asta transformă întregul impact într-o rază mică de plastic. Și acea rază este exact locul unde parasonul a trebuit să se întindă cel mai mult pentru a forma baza.
Uneltele noastre cu tambur sunt validate la un test de cădere de 3 metri cu certificare ONU. Din punct de vedere comercial, aceasta nu este o caracteristică bonus. Cumpărătorii de ambalaje de mărfuri periculoase nu pot accepta un tambur nedovedit, deci este prețul de intrare.
Unde se sparg tobele
Întrebați un cumpărător nou în cazul în care o tobă eșuează. De obicei, vor îndrepta către peretele lateral, deoarece este cea mai mare suprafață.
Nu este. Două locuri reprezintă aproape fiecare eșec pe care ni se cere să-l diagnosticăm.
Soneria de jos
Aceasta este raza colțului în care baza se întâlnește cu peretele lateral. Din punct de vedere geometric, paraisonul trebuie să se întindă cel mai mult, deci este în mod natural partea cea mai subțire a tobei.
De asemenea, este locul în care picătura diagonală își concentrează energia. Plastic subțire, impact concentrat, condiționare la rece. De aceea, clopoțelul este primul.
Sudura prin prindere
Când matrița se închide, prinde paraisonul și oprește blitz-ul. Cusătura este o sudură între două fețe de topitură. Este cea mai slabă linie din toba finită.
O sudură poate arăta perfect și poate fi totuși rece. Sudurile reci se desprind la impact în loc să se rupă. Suprafața de defecțiune vă spune ce s-a întâmplat. O sudură ruptă a avut o îmbinare bună. Unul decojit nu.
Tabelul 1 · Diagnosticul eșecului
| Unde a eșuat | Cauza probabila | Ce să schimbi |
|---|---|---|
| Sonerie de jos, divizată | Peretele prea subțire la raza de bază | Adăugați puncte de grosime la sonerie |
| Sudura decojită | Se topește prea rece la pinch-off | Ridicați temperatura de topire, echilibrați zonele matriței |
| Sudați despicat curat | Nu este suficient material la cusătură | Reprofilați materialul în linia de prindere |
| Crapă săptămâni după umplere | Crăpare la stres, calitate greșită a rășinii | Treceți la o masă moleculară mai mare HMW-HDPE |
| Flash puternic, cusătură slabă | Clemă care se deschide | Verificați tonajul și uzura marginilor de prindere |
| Deformat după stivuire | Răcire insuficientă înainte de ejectare | Extindeți răcirea, scădeți temperatura apei |
Al patrulea rând este cel care doare. Crăparea de stres nu apare în testul de cădere. Apare săptămâni mai târziu, pe site-ul unui client, într-o tobă plină cu ceva agresiv. Până atunci ai expediat mii.
De ce HMW-HDPE, și nu HDPE obișnuit
Tamburele chimice sunt fabricate din HDPE cu greutate moleculară mare. Motivul este o proprietate numită rezistență la fisurare la stres de mediu sau ESCR.
Iată ce înseamnă asta în practică. Puneți polietilena sub stres constant, expuneți-o la anumite substanțe chimice și se poate crăpa în timp. Nu este nevoie de impact. Pur și simplu cedează.
O tobă plină este exact aceeași situație. Peretele este tensionat permanent de greutatea conținutului. Aceste conținuturi pot fi un detergent, un solvent sau un acid. Și toba ar putea sta așa timp de un an.
Lanțurile de polimer mai lungi rezistă mult mai bine. Asta vă cumpără greutatea moleculară mare din HMW-HDPE.
Există o captură și aterizează la mașină. Rășina HMW este mai rigidă de prelucrat. Se umflă mai mult lăsând zarul. Are nevoie de mai multă putere de extruder și setări diferite de paraison decât HDPE într-o cutie mică.
Așadar, verificați capacitatea de plastificare față de rășina dvs. reală a tamburului. De obicei, cotațiile o spun pentru HDPE standard, care nu este ceea ce veți rula.
Programarea peretelui pentru impact
Un controler paraison nu setează o grosime. Acesta stabilește o curbă de-a lungul lungimii paraison. Pe un tambur, acea curbă este proiectată în jurul testului de cădere.
Devine mai simplu odată ce vezi tamburul ca un set de sarcini:
- Sonerie de bază și de jos: mai mult.Acest lucru preia impactul și este cea mai subțire zonă în mod implicit. Are nevoie de cea mai mare compensație.
- Linia de pinch-off: mai mult.Cea mai slabă sudură nu ar trebui să fie și cea mai subțire secțiune.
- Sonerie de sus și zonă de închidere: mai mult.Bonturile concentrează stresul, iar tobele sunt și ele aruncate deasupra.
- Perete lateral drept: mai puțin.Acesta poartă cea mai puțin concentrată sarcină. Aici se desprinde greutatea.
- Deasupra liniei de tăiere: minim.Acel material devine fulger și se măcina.
Cifrele clarifică miza. Un tambur de 200 de litri cântărește între 12 și 15 kg, cu un perete de aproximativ 3,5 până la 4 mm. Adăugați un milimetru inutil pe corp și ați adăugat kilograme de HMW-HDPE la fiecare tambur pe care îl expediați.
De aceea, rezoluția controlerului nu este o notă de subsol aici. Un controler pentru grosimea peretelui cu 100 de puncte plasează materialul exact acolo unde se va forma soneria. În schimb, un controler grosier îl răspândește pe o bandă largă și plătiți pentru diferența pe fiecare ciclu.
Încă un lucru demn de știut. Sag lucrează împotriva ta aici. Parasonul se subțiază în partea de sus în timp ce atârnă, iar partea de sus a paraison formează baza tobei.
Deci zona care are nevoie de cel mai mult material este zona din care o fură gravitația. Această contradicție este ceea ce trebuie să rezolve întregul program de ziduri.
Inelul dublu și de ce este acolo
Uită-te la un tambur de 220 de litri și vei vedea două inele ridicate în jurul corpului. Nu se coafează.
Ei fac trei meserii. Acestea întăresc peretele lateral împotriva crestăturii. Ele oferă manipulatorilor de tamburi cu stivuitoare ceva de prins. Și transportă sarcina atunci când tamburele sunt stivuite, ținând greutatea de pe perete.
Din punct de vedere al modelării, inelele sunt o complicație. Fiecare este o schimbare de secțiune, așa că parasonul se întinde diferit acolo. Înțelegeți programul greșit și pete subțiri apar imediat sub fiecare inel.
Este un bun exemplu de ce designul matriței și capacitatea mașinii aparțin aceleiași conversații. Un profil inel care este ușor de desenat poate fi greu de suflat uniform. Această discuție nu costă nimic înainte de tăierea matriței și mult după aceea.
Specificarea mașinii
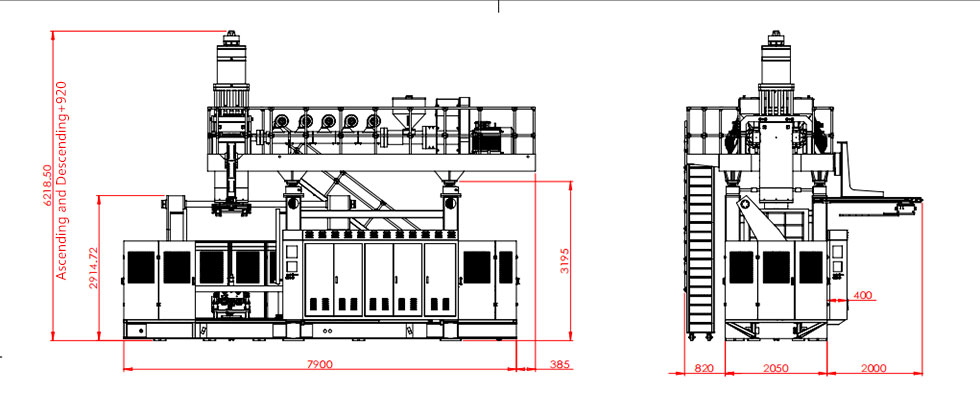
Tobele sunt solicitante, dar specificațiile se rezumă la patru întrebări.
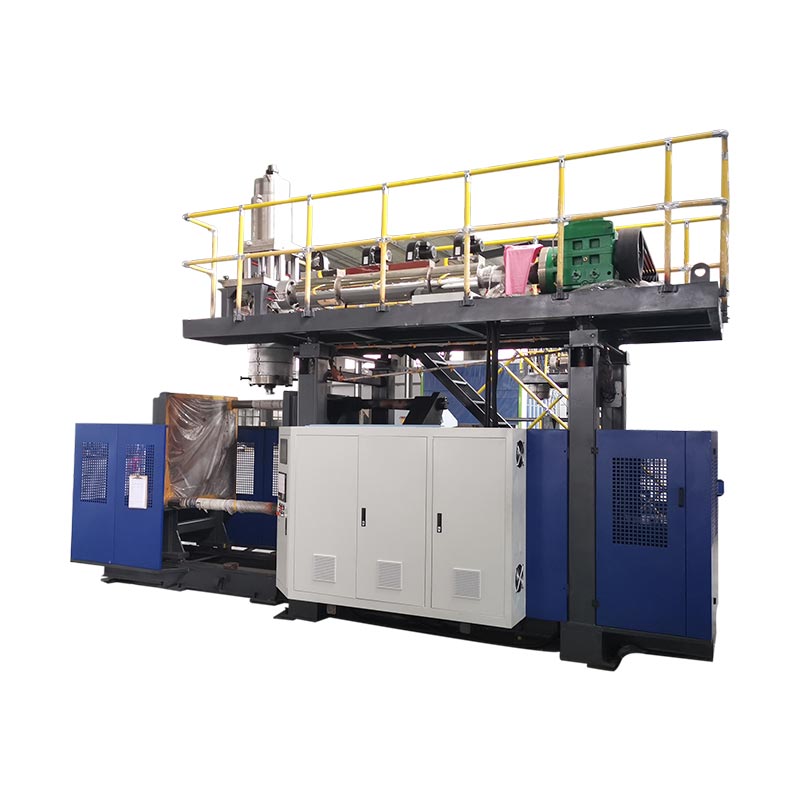
- Care este cea mai mare tobă?Un tambur de 200 până la 220 de litri necesită o mașină de clasa de 250 de litri. Al nostru esteButoi chimic KGB200L/LP special, vândut și caMașină de tobă din plastic de 220 litri.
- Și tobe mai mici?Majoritatea plantelor rulează o gamă largă. O30LsauAcumulator 120Lacoperă capătul inferior, iar două mașini se întinde de obicei între 30 și 220 de litri.
- Ce grad de rășină?Confirmați capacitatea de plastificare în raport cu HMW-HDPE real, nu cu cifrele HDPE generice.
- Ce mai rulează pe cadru?Aceeași mașină realizează rezervoare de apă, paleți, bariere și rezervoare de combustibil prin schimbarea matriței. Planificarea pentru aceasta menține utilizarea între contractele de tambur.
Tabelul 2 · Dimensiunea tamburului în funcție de clasa mașinii
| Dimensiunea tamburului | Maşină | Forța de prindere | Ieșire indicativă |
|---|---|---|---|
| 20 până la 30 l | Acumulator de 30 l | 215 kN | ~650 pe oră |
| 50 până la 60 l | Acumulator 60L | 280 kN | ~500 pe oră |
| 120 L | Acumulator 120L | 440 kN | ~320 pe oră |
| 160 L | Acumulator 160L | 760 kN | ~300 pe oră |
| 200 până la 220 l | Tambur special de 250L | 760 kN | 17 până la 20 pe oră |
Ultimul rând surprinde oamenii și merită explicat sincer. Fișa de specificații KGB200L/LP arată un ciclu de uscare de 300 de bucăți pe oră. Butoaiele reale de 220 de litri se desprind la 17 la 20.
Aparatul nu are performanțe slabe. Ciclul de uscat este mașina care funcționează fără plastic și fără răcire. Setarea unui perete HMW-HDPE de 4 mm durează câteva minute, iar răcirea este factorul care stabilește ritmul pentru fiecare parte mare. Nicio cantitate de putere a extruderului nu schimbă asta.
Vorbește-ne despre programul tău de tobe
Trimiteți dimensiunea tamburului, gradul de rășină și certificarea de care aveți nevoie. Vom reveni cu clasa de mașini, abordarea programului de perete și rezultate realiste pentru partea dvs.
Obțineți o cotație Chat pe WhatsAppÎntrebări frecvente
Ce mașină produce bidoane chimice din plastic?
O mașină de turnat prin suflare prin extrudare cu acumulator. Stochează topitura și o împușcă repede, astfel încât un paraison greu de tambur nu se lasă înainte de a se închide matrița. Un tambur de 200 până la 220 de litri necesită o mașină de clasă de 250 de litri cu o forță de strângere de aproximativ 760 kN.
Ce este testul de cădere ONU?
Un tambur umplut este aruncat de la o înălțime stabilită pe o suprafață rigidă, incluzând de obicei o cădere diagonală pe clopoțelul de jos. Nu trebuie să curgă ulterior. Uneltele noastre cu tambur sunt validate la un test de cădere de 3 metri cu certificare ONU.
De ce butoaiele de plastic eșuează testul de cădere?
Cele mai multe defecțiuni sunt la clopoțelul de jos sau la sudarea prin prindere, nu pe peretele lateral. Cauzele obișnuite sunt prea puțin material în raza de bază, o sudură la rece sau rășină cu rezistență insuficientă la fisurare la tensiune.
Cât cântărește un tambur de 200 de litri?
De obicei, 12 până la 15 kg în HMW-HDPE, cu un perete de aproximativ 3,5 până la 4 mm. Greutatea exactă depinde de programul de perete și de certificarea pe care trebuie să o îndeplinească tamburul.
Ce rezultate poate obține o mașină de tobe?
Un tambur cu inel dublu de 220 de litri rulează la aproximativ 17 până la 20 de bucăți pe oră. Răcirea o limitează, deoarece un perete de 4 mm durează mult mai mult decât un recipient mic.
O singură mașină poate face tamburi și alte produse?
Da. Mașinile de acumulare schimbă produsul prin schimbarea matriței. Același cadru realizează rezervoare de apă, paleți, bariere de trafic, geamanduri și rezervoare de combustibil.
Unde te lasă asta
Tobele arată ca niște piese simple. Ei nu sunt. O tobă trebuie să supraviețuiască fiind aruncată, plină și rece, în colțul său cel mai slab. Apoi țineți ceva agresiv timp de un an fără să crape.
Trei lucruri decid dacă o face. Rășină cu rezistență reală la fisurarea prin stres. Un program de perete care introduce material în clopoțel și sudură. Și suficientă rezoluție de control pentru a-l plasa cu precizie, în loc să adauge greutate peste tot.
Ia-le bine și toba trece. Găsiți-le greșit și trece uneori, ceea ce este mai rău. Nu vei afla până când un client nu o va face.