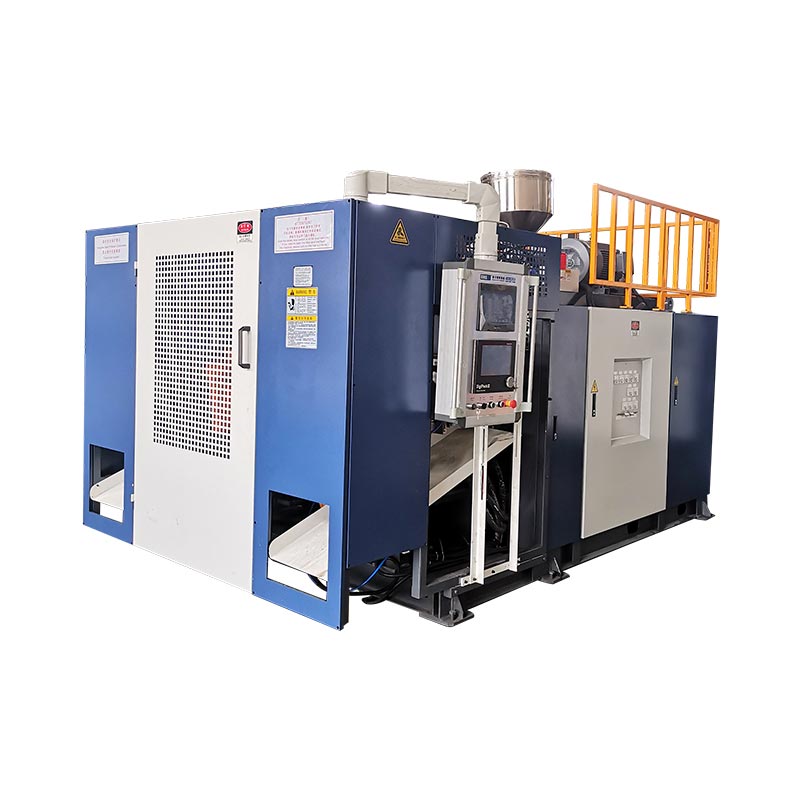

Două capete, două parioane și două cavități aparțin adesea aceluiași concept de producție - dar nu sunt termeni interschimbabili. Dispunerea corectă începe cu sticla, pasul de evacuare, spațiul matriței și cererea brută de topire, nu un număr țintă.

Un cumpărător care cere o „mașină de suflat sticle cu patru cavități” poate primi un cap de matriță cu patru ieșiri, o matriță cu patru cavități și una sau două stații de matriță. Un alt cumpărător care cere o „mașină de suflat cu două capete” se poate referi doar la două paraison. Cu excepția cazului în care citatul enumeră fiecare element, cele două părți pot discuta despre același număr în timp ce își imaginează echipamente diferite.
Acest ghid separă acești termeni, utilizează specificațiile actuale Kinggle 2L, 5L și 15L pentru a arăta limitele dimensionale din spatele selecției capului și oferă o metodă de echilibrare a masei pentru compararea conceptelor cu unul, două, trei și patru capete fără a inventa producția.
Mai întâi, numiți cele patru numere diferite
Cuvântulcapeste folosit liber pe piață. Un cap de matriță prin extrudare prin suflare distribuie topitura și formează paraisonul tubular. Un cap de matriță cu mai multe parioni are mai multe ieșiri. Apoi matrița se închide în jurul acelor paraison și fiecare cavitate a mucegaiului formează o parte. O stație este poziția completă de matriță și clemă care le primește. Un strat este un strat de material creat de sistemul de extrudare și matriță.
| Conta | Sensul fizic | Exemplu de întrebare pentru cumpărător | Nu presupune |
|---|---|---|---|
| Prize cu cap de matriță | Deschideri din care apar parionii la un eveniment de turnare | Propunerea este simplă, dublă, triplă sau cu patru capete? | Că un număr de ieșiri garantează același număr de sticle acceptate |
| Parisons | Lungimi de topitură tubulară capturate de matriță | Cum vor fi echilibrate greutatea și sincronizarea între parioni? | Că prizele egal distanțate oferă întotdeauna paraisonuri egale |
| Cavități de mucegai | Forme de piese formate într-o formă apropiată | Mucegaiul face una, două sau patru părți per eveniment? | Numărul de cavități descrie numărul de stații de matriță |
| Statii | Pozițiile complete ale matriței și clemelor utilizate de mașină | Mașina este stație simplă sau stație dublă? | Că o a doua stație este un al doilea cap de matriță |
| Straturi | Straturi de material peste structura peretelui | Piesa este monostrat sau multistrat? | Acel „strat dublu” înseamnă cap dublu sau cavitate dublă |
Literatura echipamentelor independente face aceeași distincție. TheFișa tehnică a navetei de extrudare continuă R&Blistează configurațiile de cleme cu una sau două stații separat de configurațiile cu cap de matriță cu mai multe prize. Această separare este utilă în orice RFQ: specificați stații, ieșiri ale matriței, cavități de matriță și straturi pe linii diferite.
Ce se schimbă pe măsură ce un cap de matriță câștigă ieșiri?
O mașină de suflat cu mai multe capete, cu mai multe matrițe sau cu mai multe parioane creează mai multe parioni în paralel. Dacă matrița și procesul sunt concepute pentru a captura fiecare paraison și a forma o sticlă, părțile per eveniment de turnare pot crește. Câștigul este condiționat. Fiecare priză are nevoie de spațiu, debit de topire, control al temperaturii și o poziție corespunzătoare a cavității.
Această diagramă este conceptuală, nu un desen cu scule Kinggle. Diametrele reale de evacuare, pasul, canalele de curgere și aspectul cavității depind de sticlă și mașină. „Două capete”, „trei capete” și „patru capete” sunt, prin urmare, descrieri inițiale, mai degrabă decât specificații complete.
Mai multe capete împart lățimea de turnare disponibilă
Un singur paraison mare poate folosi mai mult din lățimea de matriță disponibilă a mașinii. Când mai multe prize împart acel spațiu, lățimea sticlei, pasul cavității, poziția gâtului, buzunarul pentru blitz și conexiunile de răcire trebuie să se potrivească unul lângă altul. De asemenea, matrița are nevoie de suficient oțel între cavități și suficient spațiu pentru tăierea și îndepărtarea pieselor.
Mai multe capete măresc topirea totală necesară per eveniment
Dacă un paraison brut cântărește 0,10 kg, patru paraison echivalente necesită 0,40 kg per eveniment de turnare înainte de a lua în considerare orice diferență în greutatea lor reală. Exemplul explică numai aritmetica; nu este o specificație a sticlei Kinggle. Scurtarea intervalului dintre evenimente crește și mai mult cererea orară de topire.
Mai multe capete creează mai multe poziții de controlat
Patru sticle vizibile după deschiderea matriței nu dovedesc patru procese echivalente. O priză poate funcționa mai cald, un paraison se poate lăsa diferit, o cavitate se poate răci mai lent sau o poziție de tăiere poate lăsa un fulger suplimentar. Prin urmare, ieșirea cu mai multe cavități ar trebui să fie numărată și inspectată în funcție de poziție - nu numai ca un total combinat.
Comparație originală: limitele capului Kinggle publicate în funcție de platforma mașinii
Paginile actuale de turnare prin suflare prin extrudare continuă ale Kinggle descriu configurații opționale cu două, trei și patru capete de matriță pe mai multe modele. Tabelele de specificații publică dimensiunile exacte pentru referințele cu un singur și dublu cap. Ei nu publică pitch-ul cu trei sau patru capete pentru aceste pagini, astfel încât acele machete necesită inginerie de proiect mai degrabă decât extrapolare.
| Model Kinggle | Gara | Capacitate maxima a produsului | Dimensiunea maximă a matriței (l×h) | Capacitate de topire HDPE | Diametrul maxim al știftului cu un singur cap | Distanța centru dublu publicată | Diametru maxim al știftului cu cap dublu |
|---|---|---|---|---|---|---|---|
| KGB2L | Singur | 2 L | 360 × 380 mm | 30 kg/h | 90 mm | 130 mm | 60 mm |
| KGB2D | Dubla | 2 L | 360 × 380 mm | 55 kg/h | 90 mm | 130 mm | 60 mm |
| KGB5L | Singur | 5 L | 410 × 450 mm | 55 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB5D | Dubla | 5 L | 410 × 450 mm | 80 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB15L | Singur | 15 L | 580 × 500 mm | 100 kg/h | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Dubla | 15 L | 580 × 550 mm | 120 kg/h | 220 mm | 240–280 mm | 150 mm |
Paginile de 2L ale Kinggle descriu, de asemenea, aplicații de la 50 ml la 2 L. Gama respectivă identifică familia de produse; nu înseamnă că fiecare recipient din gamă se potrivește fiecărei persoane. O sticlă largă de 2 L ar putea necesita o singură ieșire, în timp ce mai multe sticle înguste s-ar putea potrivi unui concept cu mai multe cavități. Numai volumul maxim nu poate decide aspectul.


Ce dezvăluie datele Kinggle despre selecția capului
1. Numărul de stații și geometria capului sunt alegeri independente
În cadrul perechii de 2L, atât modelele cu o singură stație, cât și cele cu două stații publică aceeași limită pentru un singur cap de 90 mm, distanță centrală de 130 mm pentru cap dublu și limită de 60 mm pentru știfturi cu cap dublu. Perechile de 5L și 15L urmează același model în cadrul platformelor lor respective. O a doua stație schimbă modul în care se alternează matrițele; nu modifică automat numărul de ieșiri sau pasul de ieșire.
2. Un aspect cu cap dublu are un diametru mai mic disponibil pentru fiecare priză
Fiecare platformă publică un diametru maxim mai mic al știftului pentru referința cu cap dublu decât pentru referința cu un singur cap: 60 față de 90 mm la 2L, 80 față de 150 mm la 5L și 150 față de 220 mm la 15L. Acest lucru nu prezice diametrul sticlei finit, dar arată de ce „adăugați un alt cap” nu este doar o setare de ieșire. Geometria matriței, parasonului și sticlei se schimbă împreună.
3. Platformele mai mari publică referințe mai largi ale mucegaiului și spațiilor de desfacere
Referința maximă a matriței crește de la 360 × 380 mm pe perechea de 2L la 410 × 450 mm pe perechea de 5L și până la 580 mm lățime pe perechea de 15L. Distanța centrului dublu-cap publicată crește de la 130 mm la 150–180 mm și apoi 240–280 mm. Aceste cifre conectează selecția platformei cu distanța dintre butelii, nu doar litrii nominali.
4. Modelele cu două stații împerecheate publică o capacitate de topire mai mare
Exemplele cu stație dublă publică o capacitate de topire HDPE mai mare decât partenerii lor cu o singură stație: 55 față de 30 kg/h la 2L, 80 față de 55 kg/h la 5L și 120 față de 100 kg/h la 15L. Diferențele nu au un raport unic și nu dovedesc un multiplicator de ieșire. Ele arată de ce sistemul de extrudare aparține aceluiași calcul cu stațiile și capete.
5. Revendicările cu trei și patru capete necesită un desen specific produsului
Descrierile produselor permit configurații flexibile 2/3/4 cu mai multe capete, dar tabelele lor nu indică o distanță universală între centrele triple sau patru capete. Inventarea acestor dimensiuni din rândul cu două capete ar ignora lățimea sticlei, oțelul matriței, pasul, locația gâtului și accesul la service. Următorul document corect este un aspect propus de cap și matriță bazat pe desenul piesei cumpărătorului.
Selectați numărul de cap din sticlă, nu dintr-un multiplicator dorit
O cotație din fabrică devine mai fiabilă atunci când cumpărătorul oferă furnizorului o definiție completă a produsului. Începeți cu cel mai larg și mai greu SKU destinat familiei de scule propuse. Apoi verificați dacă produsele mai mici pot folosi aceeași mașină fără a forța un compromis nepractic.
Lățimea sticlei și distanța dintre centru
Distanța centrală este măsurată între liniile centrale de ieșire adiacente. Trebuie să se potrivească suficient de aproape cu aranjamentul cavității pentru ca fiecare paraison să intre în poziția corectă a matriței. Lățimea corpului sticlei este doar o parte a cerinței. Finisajul gâtului, mânerul, buzunarul pentru flash, zona de prindere și peretele mucegaiului dintre cavități consumă, de asemenea, spațiu.
Greutatea parțială și masa paraison brută
Greutatea sticlei finite nu este masa pe care extruderul trebuie să o furnizeze pentru fiecare eveniment. Paraisonul brut include materialul capturat pentru sticlă plus blitz-ul de sus și de jos și orice alt material decupat. Înmulțiți masa brută a unei poziții cu toate pozițiile active, apoi comparați totalul cu sistemul de extrudare la rata evenimentului planificat.
Răcire și îndepărtare
Mai multe cavități pot crea mai multă căldură de îndepărtat în fiecare mucegai apropiat. Căile inegale ale apei pot face ca o cavitate să fie în poziția lentă. După deschiderea matriței, celula trebuie să separe, să taie, să testeze și să transporte fiecare parte fără coliziuni sau acumulare excesivă. O mașină de turnat își poate finaliza mișcarea, în timp ce echipamentele din aval reprezintă deja blocajul producției.
Strategia SKU
O matriță cu cavitate mare se poate potrivi unei familii de sticle stabile și înguste. Poate fi mai puțin atractiv atunci când comenzile sunt scurte, modelele se schimbă des sau o mare parte a SKU-urilor nu poate folosi aceeași prezentare. Comparați cererea anuală de piese bune și timpul de schimbare în funcție de SKU. Nu dimensionați fiecare matriță în jurul unui vârf sezonier decât dacă restul fabricii poate folosi această capacitate.
Calculați rezultate realiste cu evenimente, piese și echilibru de masă
Ciclul de uscare a catalogului și numărul de capete nu sunt suficiente pentru a prognoza sticlele care pot fi vândute. Utilizați două calcule conectate: unul pentru piesele acceptate și unul pentru cererea brută de topire.
Părți bune pe oră = evenimente de turnare stabile pe oră × părți formate pe eveniment × fracție acceptată
Cererea brută de topire (kg/h) = evenimente de turnare stabile pe oră × masa totală brută de paraison per eveniment (kg)
Fracția acceptată trebuie să provină din definiția de calitate a cumpărătorului și dintr-o încercare convenită sau din ipoteza de planificare cinstită. Masa totală de paraison brută este suma tuturor paraisonilor utilizate într-un singur eveniment. Dacă patru prize nu livrează o masă identică, înregistrați cele patru poziții separat înainte de a le adăuga.
Un exemplu ipotetic transparent
Să presupunem că un aspect propus cu patru ieșiri formează patru sticle per eveniment. În timpul unei încercări stabile - nu a unui ciclu uscat - celula finalizează 300 de evenimente de turnare pe oră. Dacă fracția acceptată convenită este 0,97, rezultatul bun calculat este 300 × 4 × 0,97 = 1.164 sticle pe oră. Dacă masa totală brută de paraison per eveniment este de 0,44 kg, cererea brută de topire este 300 × 0,44 = 132 kg/h.
Aceste numere sunt doar un exemplu de predare și nu sunt un rezultat al modelului Kinggle. Ei demonstrează de ce o mașină cu patru capete nu este automat adecvată: extruderul propus ar avea nevoie de o capacitate verificată pentru material și condiții, în timp ce răcirea și toate etapele din aval ar trebui să susțină rata și calitatea evenimentului. Înlocuiți datele măsurate ale proiectului înainte de a lua o decizie de cumpărare.
a lui Kinggleghidul mașinii de suflare continuăexplică cum se combină numărul de stații, cavitățile capului de matriță și timpul de ciclu. Pentru planificarea instalației, verificați și condițiile electrice, de aer comprimat și de răcire cuGhid de utilitate al mașinii de suflat.
Punerea în funcțiune din fabrică: calificați fiecare priză și cavitate ca poziție
O medie combinată poate ascunde o poziție slabă. Dacă trei sticle trec de verificarea greutății și una este ușoară, media lor poate părea acceptabilă, chiar dacă o cavitate este instabilă. În timpul acceptării din fabrică și al pornirii, etichetați fiecare ieșire a matriței și poziția cavității și păstrați acea identitate prin tăiere și inspecție.
Stabiliți o linie de bază poziție cu poziție
- Identificați mașina, capul matriței, matrița, lotul de rășină, rețeta și condițiile de utilitate.
- Colectați piesele în ordine din fiecare poziție de evacuare/cavitate.
- Înregistrați masa paraison brută acolo unde metoda de testare sigură convenită permite acest lucru.
- Măsurați greutatea finită și aceleași locații critice ale peretelui pentru fiecare poziție.
- Inspectați prinderea, finisajul gâtului, fulgerul, dimensiunile, aspectul și performanța scurgerilor.
- Înregistrați intervalul de evenimente, respingerile, alarmele, intervenția manuală și opririle din aval.
- Repetați după restabilirea condițiilor stabile după orice reglare aprobată.
Schimbați câte un factor controlat la un moment dat
Dacă un paraison diferă, decideți mai întâi dacă modelul urmează orificiul de evacuare a matriței, cavitatea, circuitul de răcire sau poziția din aval. O înregistrare coordonată este mai utilă decât ajustarea mai multor valori HMI simultan. a lui KinggleSetări HMI și ghid de alarmărecomandă înregistrarea dovezilor înainte de a schimba o rețetă.
Verificați distribuția peretelui, nu numai greutatea totală
Două sticle pot cântări la fel și pot distribui materialul diferit. Comparați locațiile definite ale umărului, corpului, mânerului, bazei și prindere, acolo unde este relevant pentru piesă. Dacă proiectul folosește controlul de perete programat,ghid de programare paraisonoferă o metodă structurată pentru conectarea punctelor de program la regiunile măsurate.
Transformați proba acceptată într-o referință de întreținere
Păstrați datele de poziție aprobate, condițiile de temperatură, starea de curățare, condițiile apei și identitatea sculelor. Atunci când o poziție se deplasează mai târziu, întreținerea o poate compara cu linia de bază inițială. TheLista de verificare a întreținerii preventivepot efectua aceste observații în inspecțiile de rutină.
Combinații comune - și ceea ce fiecare descriere încă lasă deschis
| Scurtă descriere | Ce înseamnă probabil | Ceea ce RFQ trebuie să confirme în continuare |
|---|---|---|
| Mașină cu două capete, două cavități | Două parioni alimentează două cavități de mucegai pentru fiecare eveniment de turnare | Numărul de stații, pasul de evacuare, dimensiunea matriței, greutatea părții, capacitatea de extrudare și domeniul în aval |
| Mașină de suflat sticle cu patru capete | Patru ieșiri de matriță formează patru paraison în paralel | Dacă matrița are patru cavități corespunzătoare, pasul exact și dacă se potrivesc toate SKU-urile |
| Mașină cu două stații, cu două capete | Două stații de matriță alternează în jurul unui sistem de matriță cu două ieșiri | Numărul de seturi de matriță, secvența evenimentelor, cererea de topire, metoda de îndepărtare și condițiile de încercare garantate |
| Mașină de suflat cu patru cavități | O matriță apropiată poate forma patru părți | Aranjamentul de evacuare a matriței, numărul de stații, echilibrul cavității, răcirea și ieșirea acceptată |
| Mașină cu două straturi, cu cap dublu | Un sistem multistrat poate alimenta două ieșiri | Numărul extruderului, structura materialului, raporturile straturilor, traseul deșeurilor, orificiile de evacuare, cavitățile și stațiile |
„Mașină de fabricat sticle de plastic”, „Mașină de suflat sticle HDPE”, „mașină de extrudare pentru sticle”, „mașină de turnat prin suflare cu capete multiple” și „mașină de suflat prin extrudare cu mai multe parioni” pot apărea toate în căutările de echipamente aferente. O specificație completă din punct de vedere tehnic ar trebui să rămână de înțeles chiar și atunci când acele nume de marketing se schimbă.
Lista de verificare RFQ pentru un proiect de suflare cu mai multe capete
Trimiteți același produs și aceleași intrări din fabrică fiecărui furnizor. Solicitați fiecărei oferte să răspundă în aceeași ordine, cu referințele la catalog separate de garanțiile proiectului.
| grup RFQ | Informații de furnizat | Răspuns necesar furnizorului |
|---|---|---|
| Produs | Desen sau mostre 2D/3D, capacitate, dimensiuni maxime, gât, mâner, linie de despărțire și geometrie de tăiere | Platforma mașinii compatibile, orientarea, aspectul cavității și orice problemă de proiectare |
| Material | Calitatea exactă a rășinii, culoare/aditivi, re-macinare sau plan PCR și date despre furnizor | Domeniul de aplicare propus pentru șuruburi/extrudare, ipotezele de procesare și cerințele de material de probă |
| Masă și calitate | Greutatea finală, paraison/flash brut estimat, pereți critici, dimensiuni și teste funcționale | Metoda de probă, eșantionarea după poziție și definiția de acceptare |
| Ieșire | Piese bune necesare pe oră, volumul schimbului/an, amestecul SKU și frecvența de schimbare | Evenimente pe oră, părți pe eveniment, fracție acceptată presupusă și calculul topiturii brute |
| Scule | Forme existente sau concept de cavitate preferat | Numărul de ieșiri, distanța dintre centru, intervalul de știfturi, dimensiunea matriței, pasul cavității, seturile de matrițe și designul de răcire |
| Maşină | Nivelul de automatizare preferat și constrângerile din fabrică | Număr de stații, clemă, extruder, comenzi, scoatere și opțiuni incluse |
| Fabrică | Standard de putere, condiții aer/apă, limite ambientale, podea, înălțime și traseu de ridicare | Fișa de utilitate a proiectului, amenajarea generală, fundația/încărcarea și cerințele de degajare a serviciului |
| în aval | Plan de tăiere, testare a scurgerilor, transport, etichetare, ambalare și manipulare a deșeurilor | Limita de capacitate și interfață pentru fiecare etapă inclusă și furnizată de cumpărător |
Nu acceptați o linie de ieșire fără condițiile sale de testare
Un document de acceptare util denumește desenul sticlei, calitatea materialului, greutatea finală și brută, orificiile și cavitățile active, condițiile de răcire a matriței, fereastra de funcționare stabilă, testele de calitate, planul de prelevare și echipamentele incluse în aval. Înregistrează părțile acceptate după poziție. Fără aceste condiții, „buc/h” poate descrie mișcarea mașinii, piese formate înainte de inspecție sau sticle bine ambalate - trei rezultate diferite.
Solicitați aspectul înainte de a îngheța comanda de cumpărare
Desenul final ar trebui să arate liniile centrale ale ieșirii matriței față de cavitățile matriței, limitele matriței și plăcilor, știfturile de suflare, metoda de tăiere sau decușare, calea de îndepărtare și distanțe de serviciu. Pentru o cerere Kinggle cu trei sau patru capete, acest desen este locul în care este confirmată pitch-ul specific proiectului; nu trebuie dedus din tabelul dublu publicat.
Întrebări frecvente
Ce este o mașină de suflat cu mai multe capete?
O mașină de turnare prin suflare cu mai multe capete folosește un aranjament cu cap de matriță cu mai multe ieșiri pentru a forma mai multe parioni la un eveniment de turnare. Numărul de ieșiri, distanța dintre centru și dimensiunea matriței trebuie să se potrivească cu aspectul sticlei și al cavității matriței.
Este o mașină cu două capete la fel cu o mașină cu două cavități?
Nu. Capul dublu descrie două prize de matriță sau paraison; două cavități descriu forme de două părți în matriță. Ele sunt în mod obișnuit concepute ca un aspect în două părți, dar citatul trebuie să le specifice pe ambele separat.
O mașină de suflat cu patru capete produce de patru ori mai multe sticle?
Nu automat. Poate forma mai multe piese per eveniment de turnare, dar producția reală bună depinde de rata de eveniment stabilă, cererea totală brută de topire, echilibrul de evacuare și cavitate, răcire, tăiere, testare și calitate acceptată.
Cum este selectată distanța centrală a capului matriței?
Distanța dintre centru este selectată din pasul cavității și aspectul produsului propus. Lățimea sticlei, poziția gâtului, buzunarele, oțelul pentru matriță, răcirea, știfturile de suflare, spațiul de tăiere și îndepărtare afectează toate dimensiunea finală.
Poate o mașină să comute între producția cu un singur capete și producția cu mai multe capete?
Un alt cap de matriță sau un aranjament de scule poate fi posibil pe o platformă proiectată corespunzător, dar nu trebuie presupus. Confirmați potrivirea mecanică, domeniul de extrudare, controalele, munca de schimbare, compatibilitatea matriței și cerințele de punere în funcțiune cu furnizorul.
Ce limitează numărul de cavități în turnarea prin extrudare prin suflare?
Limitele includ dimensiunile produsului, spațiul disponibil al matriței și plăcuței, pasul de evacuare, geometria matriței și paraison, cerințele de cleme, capacitatea de extrudare, echilibrul de răcire, îndepărtarea pieselor și capacitatea în aval.
Ce date ar trebui să trimit pentru o cotație de mașină cu mai multe cavități?
Trimiteți desenul sau mostrele piesei, calitatea materialului, greutatea paraison finită și brută, pereții critici și testele, rezultatul bun necesar, planul SKU, utilitățile din fabrică, limitele de amenajare și cerințele în aval.