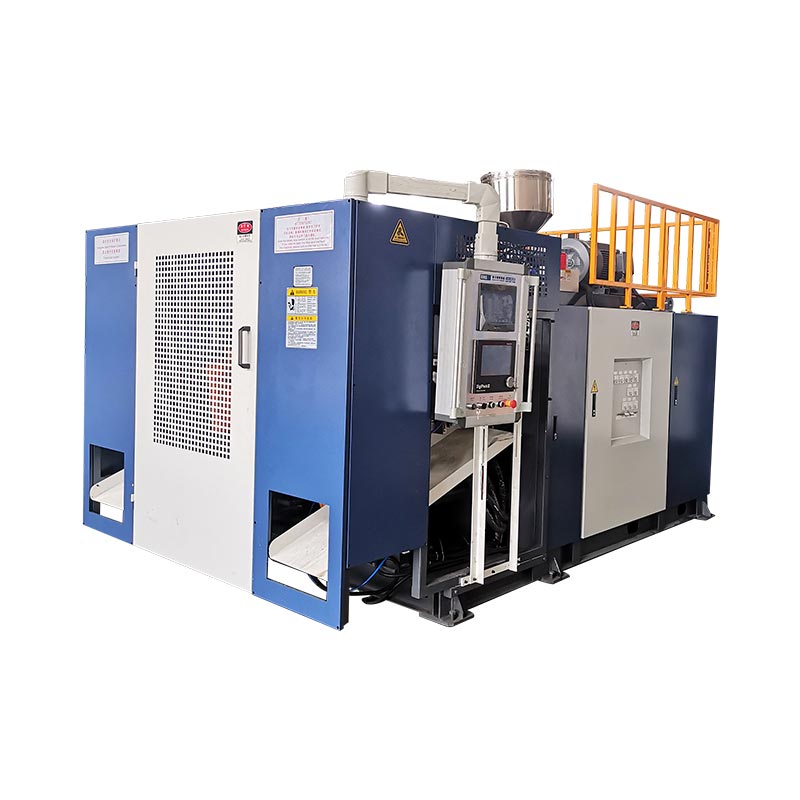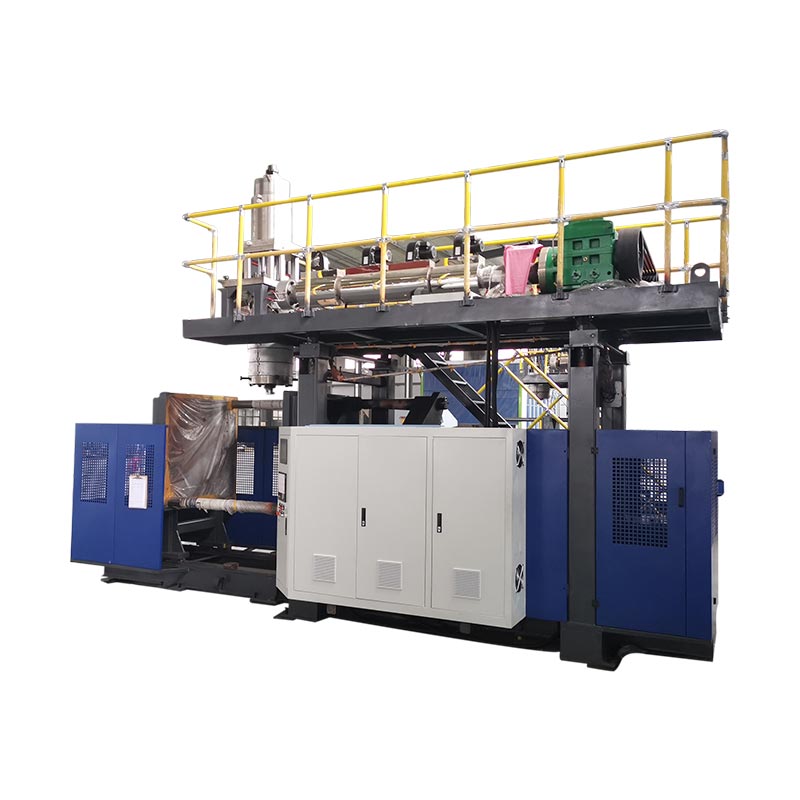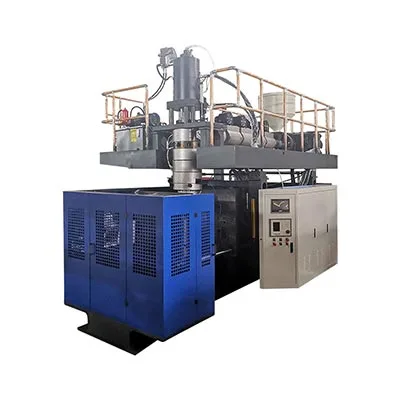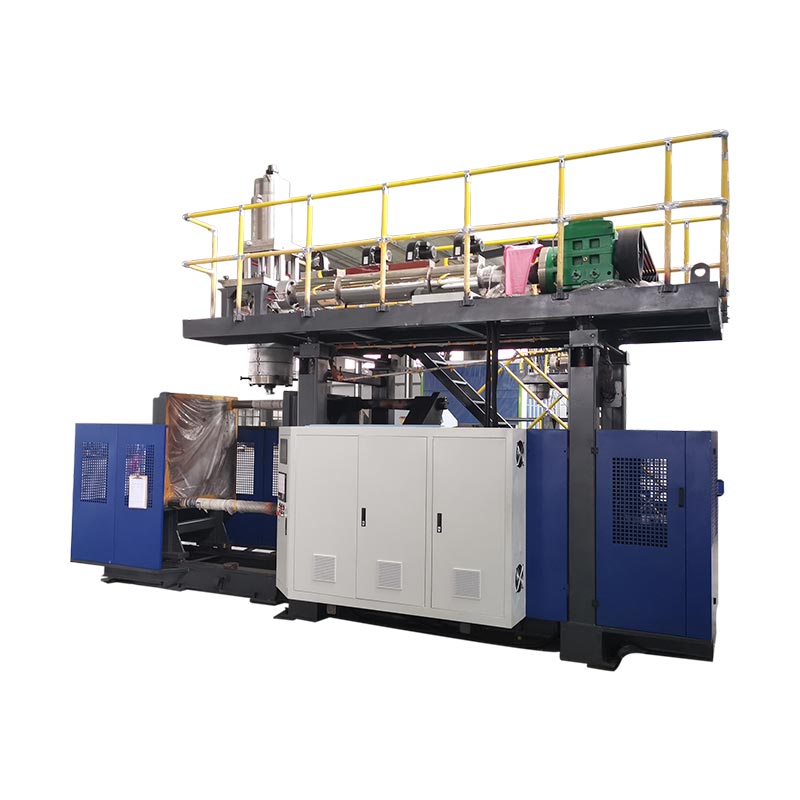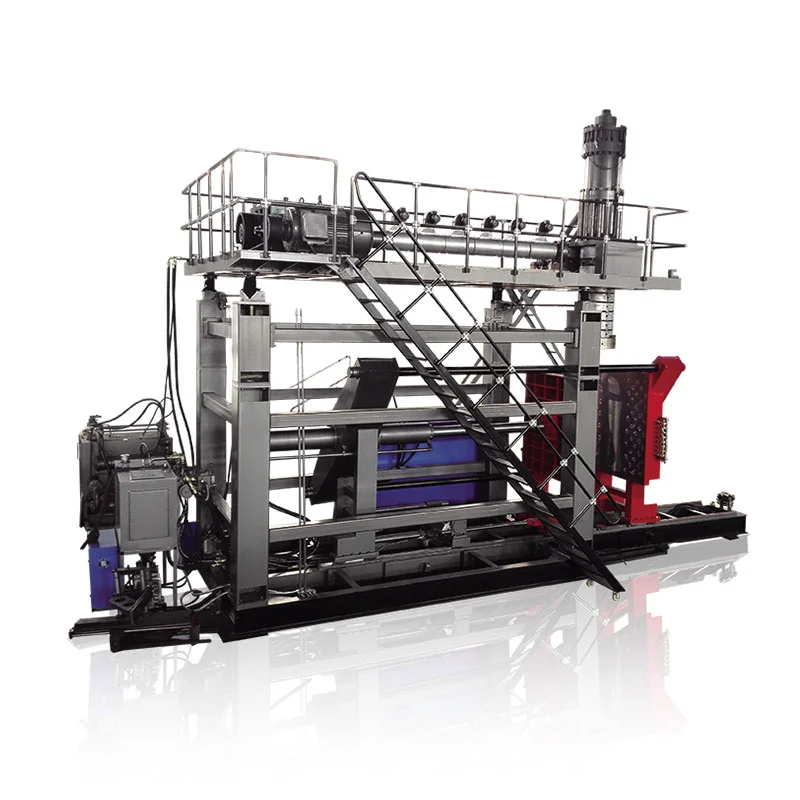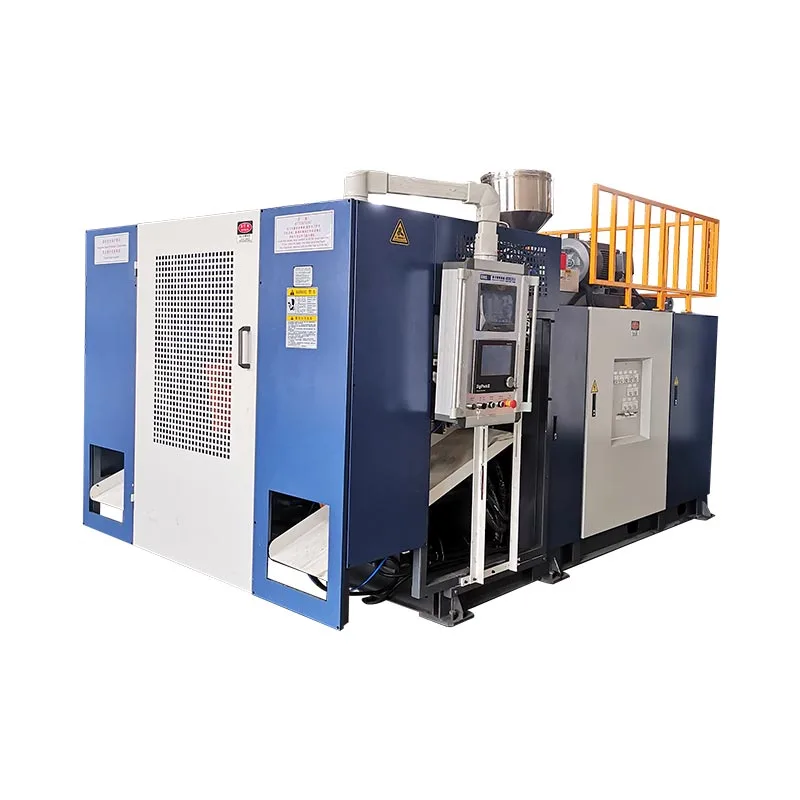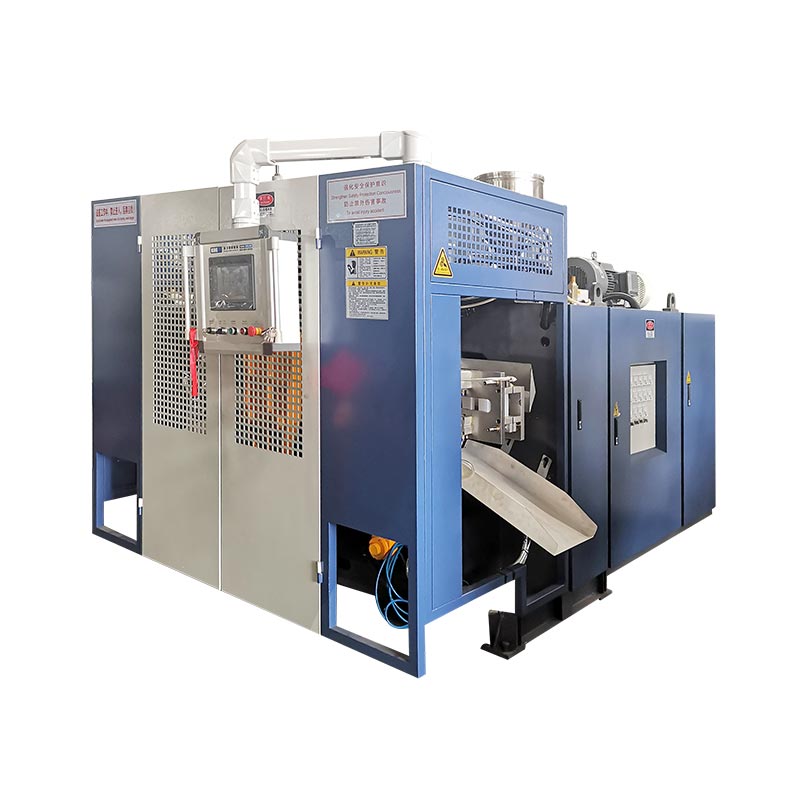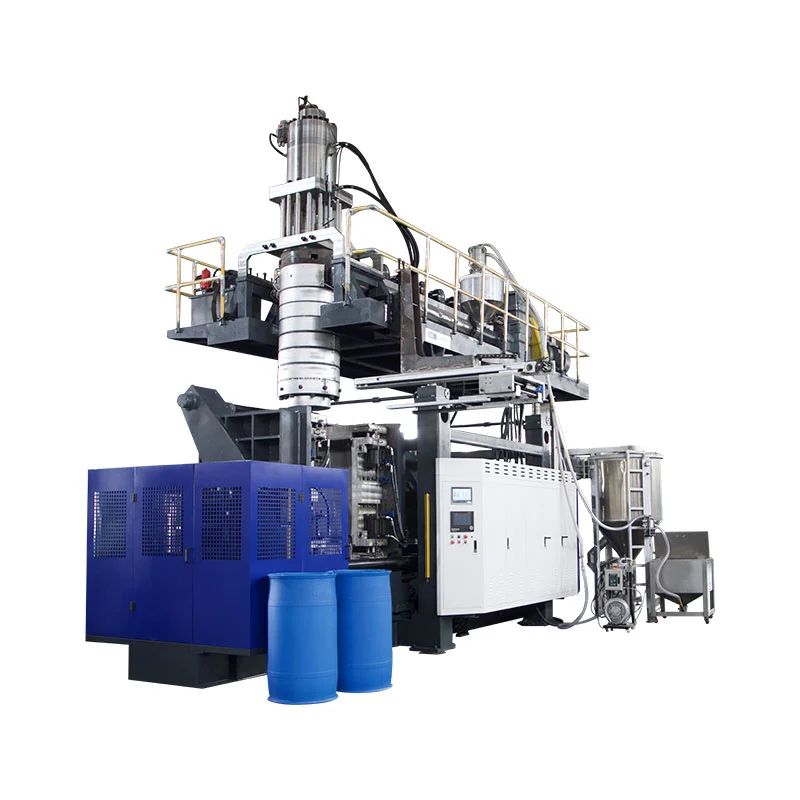
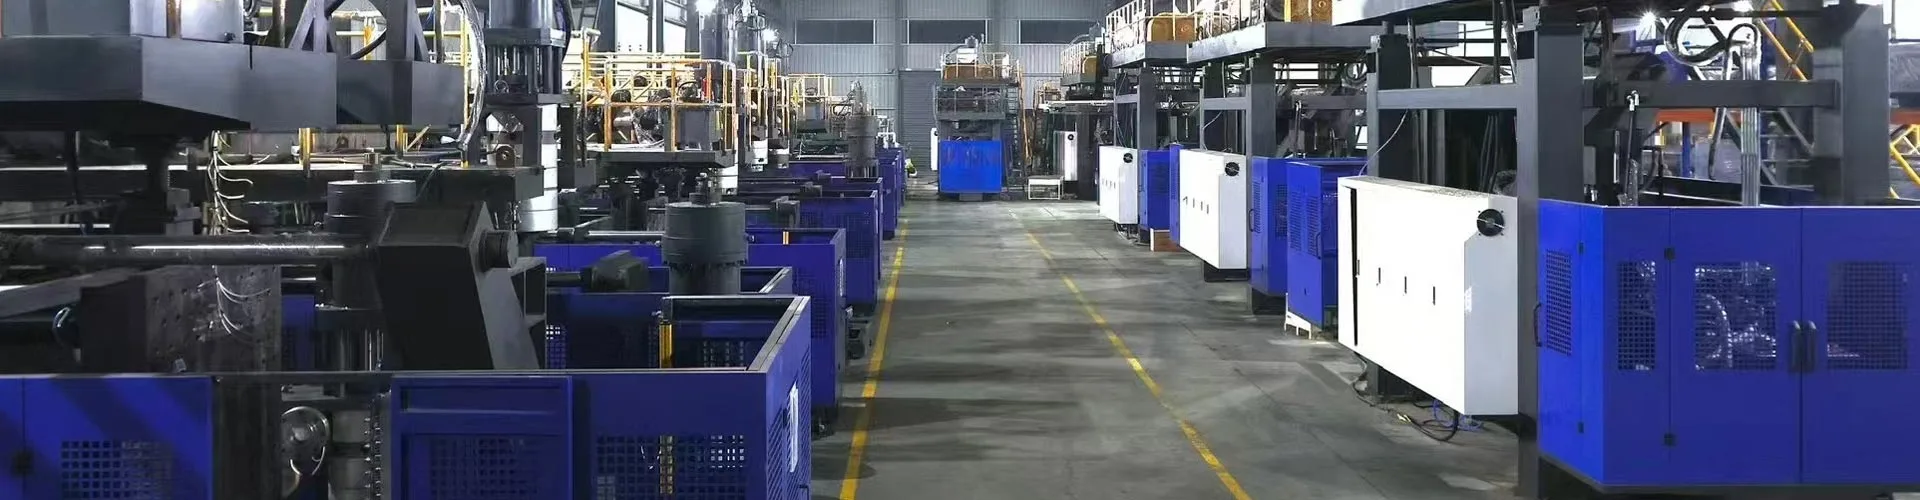
A mașină de suflare continuăextrude un paraison non-stop în timp ce stațiile de matriță se deplasează pentru a-l prinde și umfla. Extruderul nu se oprește niciodată, ceea ce face ca aceasta să fie cea mai rapidă cale pentru containerele HDPE și PP de la aproximativ 0,5 până la 30 de litri. Trei variabile vă stabilesc rezultatul: numărul de stații, cavitățile capului matriței și timpul ciclului. Alte trei vă stabilesc costul: energie per parte, întreținere și deșeuri. Acest ghid acoperă ambele părți, cu specificații reale de la propriile noastre mașini.
Extrudarea continuă acoperă majoritatea recipientelor de plastic pe care le manipulați într-o zi. Sticle de detergent, ulcioare de ulei de motor, bidon, ambalaje agrochimice - aproape toate provin de la mașini ca acestea.
O precizare înainte de detalii. Sticlele de apă PET limpezi provin dintr-un proces diferit, turnare prin injecție și suflare, pe diferite mașini. Acest ghid acoperă modelarea prin extrudare continuă pentru HDPE, PP, PVC și PA. Dacă produsul dvs. este o sticlă de băutură PET, echipamentul din nostrugamă continuă de mașininu va reuși.
Configurații de mașini: modul în care matrițele se întâlnesc cu paraison
Fiecare mașină continuă rezolvă aceeași problemă. Parasonul curge fără oprire, așa că mucegaiul trebuie să vină la ea, să se închidă, să sufle și să se degajeze înainte de următoarea lovitură. Modul în care face mașina definește configurația.
Mașini de mutare a matrițelortransferați matrița pe orizontală la paraison. Construcția este simplă, dovedită și rentabilă. Acoperă recipiente de 2 până la 15 litri.
Mașini cu braț curbatbalansați matrița printr-un arc, care scurtează cursa și accelerează ciclul. De asemenea, au capete de coextrudare pentru 1 până la 6 straturi. Aceasta este clasa pentru sticle de mare producție și stratificate.
Apoi vine numărarea stațiilor.O singură stație (L)rulează un set de matrițe.Stație dublă (D)rulează două matrițe de pe un extruder, astfel încât o parte sufla în timp ce cealaltă ejectează.
| Configurare | Gama de containere | Cel mai bun pentru | Schimbul |
|---|---|---|---|
| Mutare mucegai, o singură stație | 2-15 L | Volume modeste, schimbări frecvente de produs | Cea mai mică putere per mașină |
| Mutare matriță, stație dublă | 2-15 L | Volume mari pe o singură familie de produse | Cost mai mare; are nevoie de cerere constantă |
| Braț curbat, o singură stație | 5-30 L | Viteză, pereți stratificati, bidon mai mari | Atrage mai mare de energie |
| Braț curbat, stație dublă | 5-30 L | Ieșire maximă, multi-strat la volum | Cel mai mare capital și suprafață |
Potrivirea plantei, verificată devreme:confirmați patru lucruri înainte de a vă angaja — spațiu pe podea față de amprenta mașinii, înălțimea tavanului pentru capul matriței și încărcătorul buncărului, puterea trifazată pentru sarcina conectată și capacitatea de apă răcită. Greutatea mașinii variază de la 2,5 tone la o stație simplă de 2 L până la 28,5 tone la o stație dublă cu braț curbat de 30 L, așa că verificați și încărcarea pe podea.
Cumpărătorii din SUA ar trebui să adauge încă o verificare anticipată. Containerele pentru contactul cu alimente, băuturi sau produse farmaceutice aduc cerințe FDA privind materialele care vă modelează rășina și orice politică de remacinare. Regulile privind conținutul reciclat variază, de asemenea, în funcție de stare și se modifică des, așa că confirmați cerința curentă pentru categoria dvs. de produse înainte de a bloca specificația rășinii.
Performanță de producție: transformarea specificațiilor în sticle pe oră
Fiecare catalog tipărește un număr de ieșire. Citiți-l corect, sau veți promite exagerat la livrare.
Aceste numere aratăciclu uscat— mașina funcționează goală la viteză maximă, fără plastic, fără răcire. Folosiți-le pentru a compara mașinile în mod corect. Nu le folosiți niciodată ca prognoză de producție.
Iată cifrele reale ale ciclului uscat din gama noastră continuă, cu specificațiile care le conduc.
| Model | Max container | Ciclu uscat | Prindere | Şurub | Capacitate HDPE | Mediu energie |
|---|---|---|---|---|---|---|
| KGB2L | 2 L | 600 buc/h | 40 kN | 50 mm, L/D 25 | 30 kg/h | 12–18 kW |
| KGB2D | 2 L | 600 × 2 | 40 kN | 60 mm, L/D 25 | 55 kg/h | 12–18 kW |
| KGB5L | 5 L | 500 buc/h | 65 kN | 60 mm, L/D 25 | 55 kg/h | 16–25 kW |
| KGB5D | 5 L | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80 kg/h | 16–25 kW |
| KGB15L | 15 L | 450 buc/h | 165 kN | 75 mm, L/D 25 | 100 kg/h | 25–34 kW |
| KGB15D | 15 L | 450 × 2 | 165 kN | 90 mm, L/D 25 | 120 kg/h | 25–34 kW |
| KGH15L | 15 L | 500 buc/h | 200 kN | 80 mm, L/D 25 | 150 kg/h | 40–50 kW |
| KGH15D | 15 L | 500 × 2 | 200 kN | 90 mm, L/D 25 | 180 kg/h | 40–50 kW |
| KGH30L | 30 L | 450 buc/h | 300 kN | 90 mm, L/D 25 | 180 kg/h | 70–80 kW |
| KGH30D | 30 L | 450 × 2 | 300 kN | 100 mm, L/D 25 | 300 kg/h | 70–80 kW |
Acum, matematica care transformă acele numere într-un plan de producție.
Două reguli îl fac cinstit. Pereții mai groși se răcesc mai lent, astfel încât părțile grele se reduc mai greu decât cele ușoare. Iar schimbările mănâncă ore care nu apar niciodată într-un număr de cicluri.
Măsurați-vă propria derație după instalare. Rulați mașina goală pentru a confirma ciclul de uscare, apoi rulați o tură completă de producție și împărțiți piesele bune pe ore. Acest raport devine factorul tău de planificare și se menține constant odată ce procesul se stabilește.
Potriviți linia, nu doar mașina:dimensionați ieșirea de suflare în raport cu linia de umplere, nu izolat. O mașină care depășește umplutura dvs. creează inventar și dezordine pe podea. Înmulțiți piesele planificate pe oră cu orele de schimb, împărțiți-l pe sticle pe cutie și verificați numărul respectiv față de cutia din aval și debitul de paleți înainte de a cumpăra.
Materiale și design de piese
Extrudarea continuă rulează PE, PP, PVC și PA. HDPE transportă majoritatea sticlelor și bidonului de lucru, iar fereastra sa de procesare îngăduitoare explică de ce domină această categorie.
Șurubul face treaba adevărată. Diametrul și raportul dintre lungime și diametru stabilesc cât de multă rășină se topește mașina pe oră și aceasta limitează producția înainte de orice altceva. Mașinile noastre rulează șuruburi de 50 până la 100 mm la L/D 25, cu 3 până la 5 zone de încălzire pe cilindru și 3x5 până la 3x8 secțiuni de încălzire în capul matriței.
| Material | Produse tipice | Ce să urmărești |
|---|---|---|
| HDPE | Sticle de detergent, bidon, ulcioare de ulei de motor, lactate | Cel mai iertător. Potriviți indicele de topire cu greutatea părții - IMF mai mic pentru piese mai mari |
| PP | Ambalare cu umplere la cald și la temperaturi mai ridicate | Fereastra de procesare mai îngustă; se răcește mai lent, așa că ciclurile se prelungesc |
| PVC | Sticle transparente, ambalaje chimice de specialitate | Sensibil la căldură. Se degradează dacă stă fierbinte; purjați înainte de orice oprire |
| Remacinați amestecurile | Reducerea costurilor pentru majoritatea produselor | Amestecați într-un raport controlat; Remacinarea contaminată poartă pete în topitură |
Designul piesei stabilește limite pe care mașina nu le poate depăși. Decupările adânci luptă împotriva prinderii. Colțurile ascuțite subțiază peretele unde paraisonul se întinde cel mai mult. Mânerele au nevoie de un diametru suficient al capului de matriță pentru a se forma în mod curat - capetele noastre rulează de la 90 la 220 mm pe modelele cu un singur știft.
Aduceți desenul furnizorului înainte de a tăia o matriță. Din experiența noastră, cele mai multe plângeri legate de grosimea peretelui se regăsesc mai degrabă la o decizie de proiectare decât la o setare a mașinii - și o oră pe desen previne săptămâni de încercare și eroare.
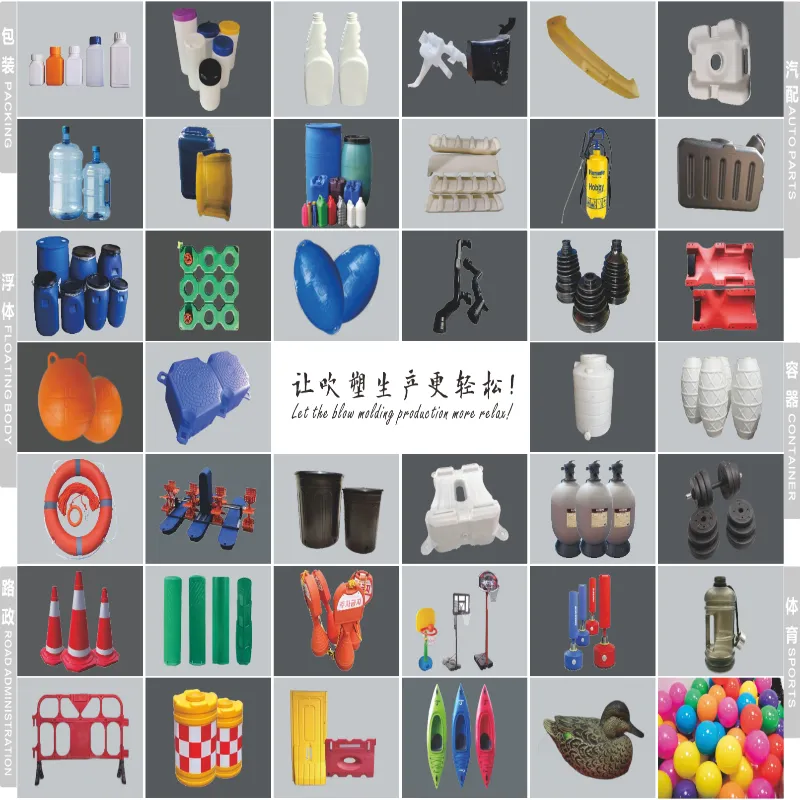
Straturile deschid mai multe opțiuni. Un cap de coextruziune adaugă o piele colorată, o bandă transparentă de vedere sau un miez reciclat îngropat - toate în aceeași fotografie. Mașinile noastre cu braț curbat rulează de la 1 până la 6 straturi, acoperite în întregimeghidaj multistrat.
Automatizare, controale și energie
Stiva de control decide dacă calitatea se menține în timpul schimburilor. Întrebați orice furnizor ce se află înăuntru și așteptați-vă nume, nu adjective.
Mașinile noastre rulează PLC-uri Mitsubishi, servocontrol MOOG, HMI-uri Weinview și componente OMRON, Schneider și GEFRAN. Controlul programat al grosimii peretelui variază decalajul matriței prin împușcare, ceea ce pune materialul acolo unde piesa are nevoie și îl scoate acolo unde nu are nevoie.
Pentru integrarea liniei, puneți trei întrebări specifice: ce protocoale expune PLC-ul pentru conexiunea MES sau SCADA, dacă alarmele se exportă ca date structurate și dacă furnizorul oferă diagnosticare la distanță. Oferim monitorizare de la distanță IoT, astfel încât inginerii noștri să poată inspecta o mașină în timp real și să semnalizeze probleme înainte de a opri producția.
Energia își merită propria analiză. Domină trei sarcini: încălzirea cilindrului, sistemul de antrenare și răcirea. Tabelul de mai sus prezintă consumul mediu în funcție de model, iar apa de răcire rulează între 50 și 180 L/min, în funcție de dimensiunea mașinii.
Comparați furnizorii pe acea cifră per parte, nu pe extragerea orară. O mașină mai rapidă distribuie aceiași kilowați în mai multe sticle, ceea ce face adesea ca mașina cu rating mai ridicat să fie mai ieftină de rulat.
Economia ciclului de viață: cât costă mașina să dețină
Prețul de achiziție este o singură plată. Proprietatea durează un deceniu. Cinci factori determina costul de capital, iar patru determina costul de operare.
| Factorul de costuri | Categorie | Note |
|---|---|---|
| Dimensiunea mașinii și numărul de stații | Capital | Cea mai mare variabilă unică |
| Număr de straturi | Capital | Fiecare strat adaugă un extruder și o complexitate a capului |
| Mucegaiuri și cavități | Capital | De obicei, cotate separat - buget pentru ei |
| Automatizare în aval | Capital | Deblocare, testare de scurgeri, transport |
| Energie | Funcționează | Folosiți figura per parte de mai sus |
| Muncă | Funcționează | Căderi brusc cu deblocarea și manipularea automată |
| Rablați și măcinați din nou | Funcționează | Închiderea buclei de remolare recuperează blițul pentru care ați plătit deja |
| Piese de schimb și întreținere | Funcționează | Bugetul anual; stocați articole de uzură rapidă la fața locului |
Construiește-ți modelul de rambursare pe deltă, nu pe total. Comparați noua linie cu ceea ce utilizați astăzi: piese pe oră câștigate, ore de muncă economisite, resturi reduse, energie pe parte schimbată. Împărțiți costul mașinii și sculelor la acel câștig anual și veți avea o perioadă de rambursare în numere proprii, mai degrabă decât ale vânzătorului.
Moduri de întreținere și defecțiune
Timpul de funcționare vine dintr-un program, nu din noroc. Planificați trei niveluri de lucru.
| Interval | Sarcini |
|---|---|
| Zilnic | Verificați încălzitoarele și temperaturile capului matriței; curățați zona de ciupire; verificați debitul și presiunea apei de răcire |
| Săptămânal | Inspectați fețele de prindere și știfturile de localizare; verifica presiunile servo si hidraulice; revizuiți rata de deșeuri pentru deriva |
| Trimestrial | Rulați diagnosticarea performanței; inspectați sistemul de lubrifiere; calibra componentele critice |
| Anual | Verificați uzura șuruburilor și a cilindrului; deservirea capului matriței; revizuiți inventarul complet de piese de schimb |
Modurile de defectare obișnuite urmează modele: marginile uzate strânse slăbesc sudurile de bază, zonele de încălzire în derivă schimbă distribuția peretelui și fețele de prindere tocite lasă să apară fulgerul. Fiecare apare mai întâi ca un defect al piesei.
Instruirea operatorului se amortizează mai repede decât orice piesă de schimb. Confirmați ceea ce include furnizorul dvs. și confirmați că instalarea acoperă procedurile de protecție și blocare a mașinii conform cerințelor dvs. locale de siguranță - în SUA, aceasta înseamnă că conformitatea OSHA a fost aprobată înainte ca linia să ruleze producția.
Întrebați despre garanție în scris:al nostru funcționează pe întreaga mașină timp de un an de la sosirea în fabrica dvs., componentele principale, cum ar fi controlerul pentru grosimea peretelui MOOG și servomotoarele, extinzându-se la doi ani. Întrebați orice furnizor ce acoperă garanția lor, ce exclude aceasta și cât de repede ajung piesele de schimb în țara dvs.
Alegerea configurației dvs
Lucrați în această ordine: volumul containerului și materialul îngustează clasa mașinii, volumul anual decide stația simplă sau dublă, iar cerințele stratului decid mișcarea matriței sau brațul curbat. Cavitățile scala apoi rezultatul la prognoza dvs.
Noastreghid de selecție în cinci pașiparcurge acea cale de dimensionare în detaliu. Pentru containerele de peste 30 de litri, paraisonul devine prea greu pentru extrudare continuă, iar decizia trece la mașinile cu acumulator - acoperite înacumulator vs comparație continuă.
Întrebări frecvente
Ce este o mașină de suflare continuă?
O mașină de turnat prin suflare continuă extrude un tub non-stop de plastic topit, numit paraison, în timp ce una sau două stații de matriță se deplasează pentru a-l prinde, închide și umfla piesa. Extruderul nu se oprește niciodată. Acest lucru se potrivește containerelor mici și medii din HDPE, PP și PVC - sticle, bidoane și ambalaje de lubrifiant. Piesele mari folosesc în schimb mașini de acumulare, deoarece un paraison greu suspendat se întinde înainte ca matrița să se închidă.
Cum calculez sticlele pe oră din timpul ciclului și cavitățile?
Înmulțiți ciclurile pe oră cu cavitățile per cap de matriță în funcție de numărul de stații. O mașină evaluată la 600 de cicluri de uscare pe oră cu un cap cu 2 cavități pe o stație dublă ajunge, în teorie, la 2.400 de bucăți pe oră. Apoi, aplicați o reducere realistă pentru răcire, manipulare și schimbare, deoarece evaluările din catalog arată că mașina este goală. Planificați capacitatea pe numărul redus.
Ce materiale funcționează pe o mașină de suflare continuă?
HDPE, PP, PVC și PA funcționează bine pe mașinile de turnare prin extrudare continuă. HDPE domină producția de sticle și bidon. Potriviți șurubul cu materialul: clasele mai rigide necesită o capacitate de topire mai mare, motiv pentru care diametrul șurubului și raportul lungime-diametru contează. Sticlele transparente pentru băuturi din PET utilizează un proces diferit - turnarea prin injecție și suflare - și mașini diferite.
Câtă energie folosește o mașină de suflare continuă?
Consumul mediu de energie este calculat în funcție de dimensiunea mașinii. Mașinile continue Kinggle rulează între 12 și 18 kW pe clasa 2 L, 16 până la 25 kW pe clasa 5 L, 25 până la 34 kW pe clasa 15 L și 40 până la 80 kW pe modelele cu braț curbat de mare viteză. Comparați furnizorii în ceea ce privește energia pe piesă finită, mai degrabă decât pe oră, deoarece o mașină mai rapidă distribuie aceeași repriză în mai multe piese.
De ce întreținere are nevoie o linie de suflare continuă?
Planificați munca zilnică, săptămânală și trimestrială. Zilnic: verificați încălzitoarele capului matriței, curățați zona de prindere, verificați debitul apei de răcire. Săptămânal: inspectați suprafețele de prindere și presiunile hidraulice sau servo. Trimestrial: executați diagnosticarea performanței, inspectați sistemul de lubrifiere și calibrați componentele critice. Păstrați piese de schimb cu uzură rapidă la fața locului, deoarece o piesă lipsă costă mai mult în timpul nefuncționării decât în stoc.
Următorul pas depinde de locul în care vă aflați
Trimiteți detaliile containerului dvs. - volum, material, grosimea peretelui, rezultatul țintă - și inginerii noștri vă vor răspunde cu calea potrivită pentru etapa dvs.:
- Testați un produs nou?Vă vom recomanda o configurație de pornire și vă vom rula partea într-un exemplu de încercare.
- Adăugați capacitate?Vom construi calculul de ieșire pe linia dvs. de umplere și vom cita modelul potrivit.
- Înlocuirea unei mașini vechi?Vom compara energia pe parte și deșeuri cu linia dvs. actuală, astfel încât rambursarea provine din numerele dvs.
Fiecare ofertă denumește modelul, componentele, termenii comerciali și termenul de livrare - modelele obișnuite rulează între 30 și 40 de zile, versiunile personalizate între 60 și 120 de zile. Răsfoițigamă completă de mașini continueîn timp ce vă adunați numerele.
Solicitați o configurație și o ofertă →O mașină de turnat prin suflare continuă își câștigă locul prin ritm - un extruder care nu se oprește niciodată, matrițe care țin pasul și o linie dimensionată pentru umplutura dvs. Obțineți configurația, numărul de cavități și reducerea corectă, iar matematica de ieșire este valabilă în producție. Vedeți modelele și specificațiile îngama de mașini de turnare cu suflare continuă.