
Calculați rata de producție a mașinii de turnare prin suflare împărțind 3.600 la intervalul dintre evenimentele de ieșire în secunde, apoi înmulțind cu piesele produse la fiecare eveniment. Pentru a estima piese bune pe schimb, aplicați randamentul de calitate măsurat și orele reale de funcționare și verificați dacă echipamentele de extrudare și din aval pot susține rezultatul. O specificație a ciclului uscat nu stabilește debitul de sticle finite.
Bazați o decizie de capacitate pe piesele acceptate pe parcursul perioadei de producție planificate, nu pe cel mai rapid ciclu pe o fișă de specificații. Pentru turnarea prin extrudare prin suflare, calculul de producție trebuie să țină cont de cererea de sticlă, scule și material. Evaluările PET-întindere-suflare nu sunt un substitut pentru aceste verificări.
Cum se calculează producția de suflare pe oră?
Începeți cu un eveniment de numărare pe care un observator îl poate identifica. Pentru acest ghid, un eveniment de ieșire este o eliberare a pieselor turnate dintr-o matriță de funcționare. Înregistrați intervalul mediu dintre aceste evenimente pe întreaga mașină, împreună cu numărul de piese eliberate de fiecare dată.
Dacă două piese părăsesc mașina la fiecare 16 secunde, calculul este 3.600 ÷ 16 × 2 = 450 de piese pe oră de funcționare. Acesta este un calcul ilustrativ, nu o evaluare a mașinii Kinggle. Acesta numără piesele turnate înainte de a scădea rebuturile și presupune că intervalul declarat poate fi susținut.
Utilizați formula corectă a timpului de ciclu
Timpul ciclului de fabricație al unei stații nu este întotdeauna intervalul dintre ieșirile de la mașina completă. În mod similar, secunde per parte nu este aceeași cantitate cu secunde pe eveniment de turnare din două părți. Scrieți unitatea lângă fiecare intrare înainte de a o introduce într-o foaie de calcul.
Pentru o perioadă măsurată, ecuația timpului de ciclu echivalent este scursă în secunde de funcționare împărțită la numărul de evenimente de ieșire. Dacă evenimentele produc cantități diferite, utilizați în schimb metoda numărării directe: totalul pieselor turnate împărțit la orele de funcționare.Glosarul OEE al lui Vornede asemenea, definește rata de rulare reală folosind numărul total și timpul de rulare.
Pentru a calcula durata ciclului dintr-o înregistrare, măsurați între punctele de potrivire. Zece marcaje temporale consecutive conțin nouă intervale, nu zece. Pentru ciclurile neuniforme, împărțiți timpul total scurs la numărul real de intervale, în loc să faceți o medie a unei selecții de cicluri rapide.
O intrare Excel de bază este=3600/A2*B2, unde A2 conține secunde pe eveniment și B2 conține părți per eveniment. Dacă formula de calcul a duratei ciclului returnează deja secunde pe piesă individuală, utilizați=3600/A2. Înmulțirea acestui rezultat cu numărul de cavități ar număra acele cavități de două ori.
Denumiți rezultatul în funcție de intrările sale. Un interval ideal oferă o rată ideală. Un interval reprezentativ măsurat oferă o rată de alergare observată. Niciunul nu include automat schimbările sau opririle unei ture complete. Păstrați distincția vizibilă atunci când transferați rezultatul într-o cotație sau un program de producție.
Numărați stații, capete și cavități fără numărare dublă
O stație, o ieșire a matriței și o cavitate a matriței descriu diferite părți ale aranjamentului de producție. a lui Kinggleghidaj cu mai multe capete versus ghidaj cu mai multe cavitățile separă: orificiile formează paraison, cavitățile formează părți, iar stațiile sunt pozițiile matriței și clemei. Numerele lor nu sunt multiplicatori interschimbabili.
Imaginează-ți două posturi, fiecare producând două părți per lansare. Stația A se eliberează la 0 și 32 de secunde; stația B se eliberează la 16 și 48 de secunde. Fiecare stație se repetă la fiecare 32 de secunde, dar mașina completă eliberează o pereche la fiecare 16 secunde. Următorul calendar este inventat doar pentru a explica calculul.
| Baza de numărare | Calcul | Producția brută |
|---|---|---|
| Mașină completă | 3.600 ÷ 16 secunde × 2 părți | 450 piese/h |
| Totalurile stațiilor separate | 3.600 ÷ 32 secunde × 2 părți × 2 stații | 450 piese/h |
| Numărarea dublă incorectă | 3.600 ÷ 16 secunde × 2 părți × 2 stații | 900 piese/h, incorect |
Ultimul calcul numără a doua stație de două ori. Contribuția sa este deja inclusă în intervalul de 16 secunde pentru întreaga mașină. Într-o înregistrare reală, etichetați fiecare eveniment cu stația sa, astfel încât o altă persoană să poată reconstrui calculul.
Nu presupuneți că adăugarea unei a doua stații păstrează același timp sub sarcină. Amenajarea propusă necesită încă suficientă capacitate de livrare, răcire și manipulare a materialelor. Comparați programul real de funcționare, nu doar numărul stațiilor. a lui Kingglecomparație cu o singură și dublă stațieoferă contextul de configurare aferent.
Numărați și pozițiile active. Dacă o cavitate este în mod intenționat scoasă din funcțiune, prezența sa nominală în matriță nu creează ieșire. Dacă produce o sticlă defectă, acea sticlă aparține numărului brut și numărului de rebuturi. Reducerea intrării în cavitate și scăderea aceleiași sticle respinse din nou ar subestima producția.
Pentru un aranjament mixt, calculați fiecare flux separat și adăugați rezultatele. O medie partajată este utilă numai atunci când numărul de evenimente și numărul de părți reprezintă aceeași perioadă de observare. Acest lucru contează când o stație se oprește în timp ce cealaltă continuă sau când cele două matrițe produc piese diferite.
Transformați rezultatele orelor de funcționare în părți bune pe schimb
Un cumpărător care programează livrările are nevoie de un număr diferit de cel al unui operator care verifică viteza mașinii. Începeți cu întregul schimb, identificați timpul în care producția nu este programată și apoi înregistrați opririle în timpul perioadei de producție planificate rămase. Precizați acea limită de timp înainte de a cita totalul unei schimburi.
Domeniul public alISO 22400-2:2014descrie KPI-urile de producție prin formulele, elementele constitutive, comportamentul în timp și unitățile lor. Este o referință utilă pentru măsurarea disciplinată. Acest articol folosește definițiile practice de mai jos; nu susține că o mașină sau un test este certificat la acel standard.
SubVorne OEE framework, schimbările în cadrul producției programate sunt pierderi de disponibilitate. Ele nu dispar pur și simplu pentru că au fost planificate. Timpul fără intenție de a produce, cum ar fi o pauză de masă exclusă, are un rol diferit. Definiți tratamentul înainte de încercare, mai degrabă decât să-l schimbați pentru a îmbunătăți procentul final.
Randamentul calității înseamnă aici piesele acceptate împărțite la totalul pieselor turnate, cu ambele numărări luate în aceeași perioadă și delimitarea procesului. Dacă acceptarea are loc după testarea scurgerilor, lucrul neterminat care așteaptă acel test nu este încă confirmat ca rezultat bun. Documentați orice lucru de început sau de sfârșit în curs.
Când să utilizați un calcul OEE
Când porniți de la un tarif ideal, luați în considerare disponibilitatea, pierderea vitezei și calitatea.Ghidul de calcul al lui Vorneoferă următoarele relații. Rata ideală trebuie să descrie același produs și aceeași configurație activă ca ieșirea numărată.
| Factor | Calcul |
|---|---|
| Disponibilitate | Timp de funcționare ÷ timpul de producție planificat |
| Performanţă | Rata de rulare brută observată ÷ rata de rulare brută ideală |
| Calitate | Număr bun pentru prima trecere ÷ număr total |
| OEE | Disponibilitate × performanță × calitate |
Prin urmare, o producție bună poate fi calculată ca rată ideală × ore de producție planificate × OEE. Folosiți fracții, nu procente întregi, în acea înmulțire. Un OEE de 78,4% introduce formula ca 0,784.
Alegeți fie ruta cu rata ideală, fie ruta cu rata observată. O rată de alergare observată reflectă deja viteza atinsă în acea perioadă de rulare. Înmulțirea acestuia cu un alt factor de performanță pentru aceeași pierdere de viteză ar scădea pierderea de două ori. De asemenea, o cifră măsurată a părților bune pe schimb include deja opririle și respingurile din acel schimb; nu aplicați o a doua reducere generală de eficiență pentru a descrie aceeași schimbare.
Verificați dacă extruderul poate suporta ieșirea țintă
O estimare a producției creează, de asemenea, o cerință materială. Utilizați masa brută prelucrată pentru fiecare piesă turnată, nu numai greutatea recipientului finit. Pentru acest calcul, masa brută include materialul care devine container și ornamentele asociate acestuia, alocate în mod consecvent între piesele produse.
Să presupunem că aranjamentul ipotetic de 450 de părți/h procesează 90 g per piesă turnată. Cererea sa de funcționare este de 450 × 90 ÷ 1.000 = 40,5 kg/h. Dacă sticla finită cântărește 70 g, folosind doar greutatea sa netă, s-ar produce o cifră mai mică de 31,5 kg/h. Ambele numere sunt derivate din ipoteze ilustrative, nu dintr-un proiect de sticle măsurat.
Diferența de 9 kg/h este materialul presupus asociat cu tunderea. Eventuala sa recuperare nu înlătură cerința inițială de procesare. Păstrați un calcul separat pentru rășina achiziționată, materialul recuperat și eliminarea; calculul sarcinii extruderului se referă la materialul care trece prin proces.
a lui Kinggleghid de aranjare a capuluide asemenea, conectează masa evenimentului cu capacitatea de extrudare disponibilă. Adăugarea de cavități poate crește părțile pe eveniment, dar crește și masa necesară pentru acel eveniment. Un număr mai mare de cavități nominale nu poate rezolva în sine o limită de aprovizionare cu material.
Comparați cererea curentă cu o referință de debit aplicabilă materialului și configurației propuse. Nu diluați cererea făcând o medie în timpul unei pauze de prânz sau închidere. Mașina trebuie să suporte rata de material în timp ce produce, chiar dacă rata medie de schimbare este mai mică.
Un plafon material preliminar este disponibil kg/h împărțit la kg brut pe parte. Este doar un calcul de screening. Nu stabilește timpul de răcire, distribuția acceptabilă a peretelui, stabilitatea dimensională sau puterea echipamentului de tăiere și inspecție. Acestea necesită propriile lor verificări.
Pentru revizuirea inițială, puneți capacitățile de turnare, extrudare și aval în unități compatibile și comparați-le. Cea mai mică rată acceptată identifică o constrângere candidată, nu o garanție automată de producție. Includeți tampoane intermediare și întreruperi atunci când planificați o linie completă, apoi verificați aranjamentul propus cu produsul dorit.
Exemplu lucrat: de la timpul ciclului la un plan de producție în schimburi
Următorul exemplu lucrat utilizează intrări ipotetice pentru un aranjament de extrudare prin suflare. Nu este un rating de performanță KGB2L. Păstrați aceleași ipoteze de sincronizare, numărare a părților și calitate pe tot parcursul calculului, astfel încât rata de funcționare, totalul schimbului și cererea de material să poată fi verificate unul față de celălalt.
Să presupunem că o tură de opt ore conține o pauză de 30 de minute atunci când producția nu este programată. Alte 30 de minute de opriri au loc în timpul producției programate. Timpul de funcționare rămas este de șapte ore. În acest timp de funcționare, două părți părăsesc mașina la fiecare 16 secunde, în medie, și 96% trec inspecția fără reluare.
| Pas | Calcul | Rezultat |
|---|---|---|
| Productie planificata | 8 ore minus 0,5 ore pauza exclusa | 7,5 ore |
| Timp de rulare | 7,5 ore minus 0,5 ore opriri înregistrate | 7 h |
| Rată brută de rulare | 3.600 ÷ 16 × 2 | 450 piese/h |
| Total piese turnate | 450 × 7 | 3.150 de piese |
| Prima trecere părți bune | 3.150 × 0,96 | 3.024 piese/tur |
| Producție bună pe oră planificată | 3.024 ÷ 7,5 | 403,2 părți/h |
| Ieșire bună pe oră de ceas | 3.024 ÷ 8 | 378 părți/h |
| Cererea de materiale de rulare | 450 × 90 g ÷ 1.000 | 40,5 kg/h |
Observați că 450, 403.2 și 378 pot descrie același scenariu. Ei răspund la diferite întrebări. Primul se referă la producția brută în timpul rulării. Al doilea distribuie producția acceptată pe timpul de producție planificat. Al treilea îl răspândește pe întreaga tură. Un raport care omite numitorul lasă loc pentru o comparație înșelătoare.
Verificați rezultatul cu OEE
Numai pentru acest exemplu, presupuneți un interval ideal de eveniment de 14 secunde cu două părți per eveniment. Aceasta este o rată ideală de aproximativ 514,286 părți/h. Disponibilitatea este 7 ÷ 7,5; performanța este 450 ÷ 514,286; calitatea este 0,96. Produsul lor este 0,784, sau 78,4% OEE.
AplicareaMetoda de calcul Vorne OEE, 514,286 × 7,5 × 0,784 returnează aproximativ 3.024 de piese bune. Mica rotunjire afișată nu modifică rezultatul de bază. Intervalul ideal de 14 secunde este un exemplu de ipoteză, nu o valoare a ciclului uscat de catalog.
Pentru o comandă ilustrativă de 12.000 de piese acceptate, 12.000 ÷ 3.024 dă aproximativ 3,97 astfel de schimbări. Patru schimburi oferă 12.096 de părți calculate în aceste ipoteze, înainte de pierderi suplimentare specifice comenzilor. Acesta este un scenariu de planificare, nu un angajament de livrare sau un motiv pentru a omite validarea pornirii.
Dacă opririle înregistrate cresc de la 30 la 60 de minute, timpul de rulare scade la 6,5 ore. Cu alte ipoteze neschimbate, producția devine 450 × 6,5 × 0,96 = 2.808 părți bune. Comanda depășește apoi patru schimburi. Această comparație arată de ce o mică modificare a timpului de funcționare disponibil poate afecta programarea fără nicio modificare a ciclului de turnare.
Încercați propriul calcul al ratei de producție
Valorile implicite reproduc exemplul ipotetic. Introduceți un interval mediu observat în timpul timpului de funcționare, nu o evaluare a ciclului uscat. Nu înmulțiți din nou cu stații dacă intervalul acoperă deja întreaga mașină. Datele rămân în această pagină.
- Piese brute pe oră de funcționare
- 450
- Piese bune estimate pe schimb
- 3.024
- Piese bune pe oră planificată
- 403.2
- Cererea de material în timpul rulării
- 40,5 kg/h
Rezultatele sunt estimări, nu rezultate garantate. Numărările de părți zecimale exprimă o medie așteptată. Acest calculator nu modelează stocarea tampon, pornirea comenzii, numărătoarea variabilă a cavităților sau un mod separat OEE cu rata ideală. Dacă scripturile sunt dezactivate, rezultatele afișate rămân exemplul implicit.
Ce vă spun specificațiile Kinggle KGB2L despre capacitate
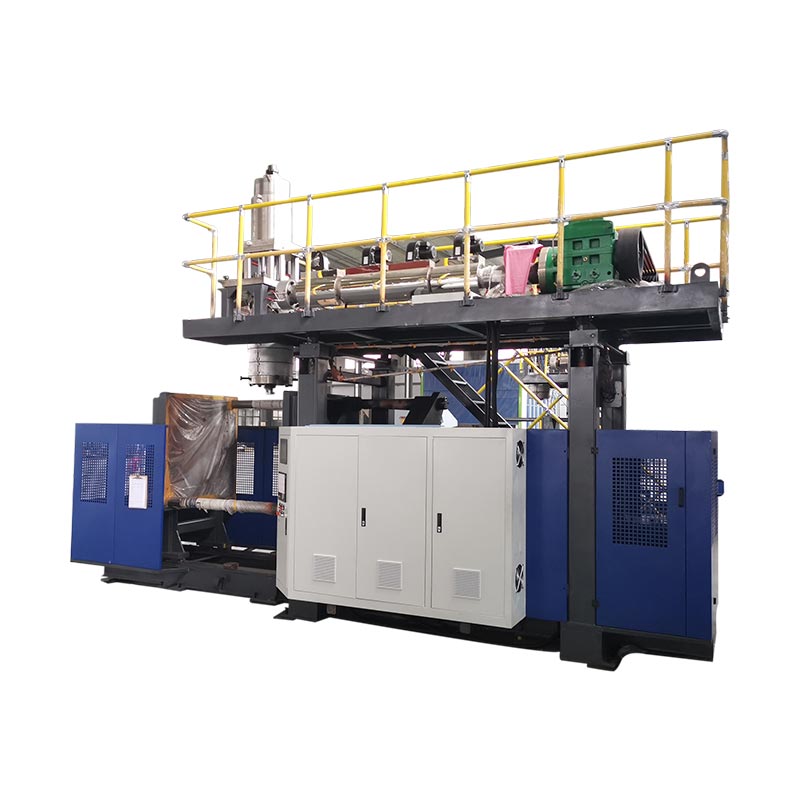
TheKGB2L 2L mașină de suflat cu o singură stațieoferă un exemplu concret de citire a unei fișe de specificații. Valorile sale publicate descriu mai multe limite diferite. Volumul containerului, producția în ciclu uscat, volumul de material și dimensiunile matriței răspund fiecare la o întrebare diferită de selecție.

| Parametru publicat | Valoare | Întrebarea la care ajută la răspuns |
|---|---|---|
| Capacitate maximă a containerului | 2 L | Produsul propus face parte din categoria de volum declarată? |
| Ieșire (ciclu de uscare) | 600 buc/oră | Ce referință la ciclu uscat indică catalogul? |
| Capacitate de topire HDPE | 30 kg/h | Ce referință pentru rata materialului este disponibilă pentru verificarea preliminară? |
| Diametrul șurubului | 50 mm | Despre ce platformă de extrudare se discută? |
| Dimensiunea maximă a matriței, L × H | 360 × 380 mm | Ce plic de matriță publicat trebuie să ia în considerare revizuirea sculelor? |
| Distanța centru dublu | 130 mm | Ce referință de spațiere necesită comparație cu aspectul propus? |
Câmpul cu ciclu uscat nu este un raport de probă pentru o anumită sticlă de 2 L. Nu reetichetați 600 PC/HR ca 600 de containere acceptate pe oră. Rășina produsului, greutatea, aranjamentul cavității, cerințele de răcire și criteriile de acceptare trebuie încă stabilite.
Utilizați referința HDPE de 30 kg/h pentru o verificare separată a masei. La masa brută estimată a exemplului lucrat de 90 g pe parte, împărțirea 30 la 0,09 dă aproximativ 333,3 părți turnate/h ca plafon de ecranare numai pentru material. 450 de părți/h din exemplu ar necesita 40,5 kg/h, peste referința publicată.
Acest calcul nu promite 333,3 părți/h de la KGB2L. Se semnalează faptul că masa și rata țintă a exemplului nu pot fi justificate folosind referința de 30 kg/h listată. O revizuire a unui proiect ar avea nevoie de o configurație acceptată diferită, ipoteze de produs revizuite sau o țintă de rezultat diferită.
Nici distanța dublă a capului nu dovedește că oricare două sticle se potrivesc. Verificați desenul real al matriței față de plicul publicat și aranjamentul complet al sculelor. Pentru produse mai mari sau mai largi, numărul de cavități utilizabile trebuie să urmeze desenul, mai degrabă decât un multiplicator de ieșire preferat.
Când solicitați o recomandare, trimiteți împreună desenul, gradul materialului, estimările de greutate netă și brută, producția acceptată necesară și modelul de schimb prevăzut. Acest lucru permite furnizorului să verifice ipotezele de capacitate în raport cu hardware-ul propus în loc să răspundă la o întrebare izolată despre sticle pe oră.
Verificați rezultatul înainte de a vă angaja pe o mașină
Faceți din rezultatul acceptat baza acordului de capacitate. Sticlele care părăsesc matrița și sticlele curățate pentru ambalare sunt considerate diferite. Înainte de testare, specificați punctul de inspecție și cerințele pe care trebuie să le îndeplinească o sticlă pentru a introduce totalul acceptat. În caz contrar, încercarea își poate îndeplini obiectivul de turnare, lăsând nerezolvată cerința de livrare.
Pentru KGB2L, păstrați cifra publicată de 600 PC/HR separată de angajamentul de ieșire a sticlei. Confirmați materialul, greutatea sticlei, cavitățile active și cerințele de acceptare înainte de a conveni asupra capacității de producție. Numai o cifră de ciclu uscat este insuficientă pentru un program de livrare a sticlei.
Când o încercare își ratează ținta, diagnosticați deficitul înainte de a crește viteza. Înregistrați separat intervalele de ieșire, opririle și piesele respinse. Verificați timpul de așteptare la livrarea parison, timpul de răcire în interiorul matriței și cozile înainte de tăiere sau testare a scurgerilor. Aceste observații disting o constrângere de turnare de o constrângere din aval.
Evaluați o ajustare la un moment dat și păstrați înregistrările înainte și după. Judecăți schimbarea după rezultatul acceptat pe perioade de observare comparabile, nu numai după un ciclu afișat mai scurt. Înregistrați condițiile de material și scule pe lângă rezultat. Dacă numărul crește, dar mai multe sticle eșuează inspecția, ajustarea nu a îmbunătățit neapărat capacitatea utilizabilă.
Păstrați o evidență pe care o altă persoană poate verifica
- Identificați revizuirea desenului, gradul de rășină, amestecul de materiale, greutatea țintă și aranjamentul cavității.
- Acordați asupra verificărilor de acceptare și asupra poziției în care vor fi numărate piesele bune.
- Înregistrați orele de început și de sfârșit, excluderile programate, opririle de producție și motivele acestora.
- Înregistrați totalul pieselor turnate, piesele acceptate la prima trecere și refuzurile fără a număra de două ori piesele reprelucrate.
- Comparați rata observată, cererea de masă brută și producția din aval pe perioade de potrivire.
- Păstrați setările convenite, observațiile și limitările nerezolvate cu raportul de încercare.
Definiți ce se întâmplă la începutul și la sfârșitul ferestrei de măsurare. O scurtă observație făcută după încălzire răspunde la o întrebare diferită de o întreagă comandă care include pornirea și schimbarea matriței. Ambele pot fi utile, dar numai atunci când raportul identifică ceea ce a fost exclus.
UtilizațiGhid de testare a acceptării din fabrică a mașinii de turnat prin suflarepentru a dezvolta un dosar mai larg de inspecție. Un calcul de ieșire sprijină acceptarea; nu înlocuiește inspecția produsului, verificările echipamentelor sau contractul de cumpărare.
| Câmp de înregistrare | Ce să intri |
|---|---|
| Produs și configurație | Revizuirea desenului, materialul, greutatea, cavitățile și stațiile active |
| Limită de măsurare | Ceasul începe/sfârșit, ora planificată, timpul de funcționare și locația numărului |
| Contează | Piese turnate total, prima trecere bune, respinse și nefinisate |
| Condiții | Setări înregistrate, condiții de răcire și aer, personal și auxiliari |
| Rezultat | Părți bune pe oră sau schimb stabilit, limitări și urmărire convenită |
Discutați o estimare a capacității specifice unui produs cu Kinggle
Solicitați o estimare de ieșire legată de desenul produsului și de configurația propusă a mașinii. Propunerea scrisă ar trebui să precizeze unde sunt numărate piesele acceptate, cât timp durează măsurarea și ce condiții de producție se aplică. Fără aceste detalii, o cifră de sticle pe oră nu este o bază solidă pentru compararea ofertelor de echipamente.
Trimiteți desenul sticlei sau detaliile eșantionului, calitatea materialului, rezultatul bun necesar și programul de schimbPagina oficială de contact a lui Kinggle. Acolo unde o valoare este încă o estimare, etichetați-o astfel încât următoarea revizuire să o poată rezolva.
Ningbo Kinggle Machinery Co., Ltd.
E-mail:sales@kinggle.com
Telefon:+86-574-87103665
Orașul Yuyao, Ningbo, Zhejiang, China. Datele de contact au fost verificate pe pagina oficială de contact.
Întrebări frecvente
Câte sticle poate produce o mașină de suflat pe oră?
Nu există o cifră unică de producție pentru fiecare mașină și sticlă. Împărțiți 3.600 la intervalul de ieșire al întregii mașini în secunde, apoi înmulțiți cu piesele turnate pe eveniment. Aplicați randamentul de calitate de primă trecere pentru o ieșire bună în timpul de funcționare. Pentru planificarea schimburilor, includeți și opririle înregistrate și confirmați materialul și capacitatea din aval.
O mașină cu două stații dublează întotdeauna producția?
Nu. Două stații nu stabilesc rata de producție fără sincronizarea și configurația lor reală. Dacă intervalul măsurat pentru întreaga mașină include deja eliberări alternative de la ambele stații, nu înmulțiți din nou cu două. Comparați sincronizarea fiecărei stații, cavitățile active și cererea de material înainte de a estima producția combinată.
Producția în ciclu uscat este aceeași cu producția de produs finit?
Nu. Un câmp de catalog etichetat ieșire cu ciclu uscat nu stabilește ieșirea acceptată a unui container specificat. Pagina KGB2L a lui Kinggle listează 600 PC/HR sub acea etichetă. O declarație de ieșire specifică sticlei necesită materialul, sculele, greutatea, condițiile de operare și criteriile de inspecție, împreună cu o perioadă de măsurare definită.
Cum afectează greutatea containerului capacitatea de producție?
Greutatea afectează materialul necesar la o anumită rată de producție. Pentru screeningul prin extrudare, utilizați masa brută prelucrată per piesă turnată, inclusiv elementele de tăiere alocate acesteia, în loc doar greutatea sticlei finite. Împărțiți volumul de material disponibil la masa brută pentru un plafon preliminar. Acest calcul singur nu stabilește un ciclu de turnare realizabil sau un rezultat acceptat.
Ce informații sunt necesare pentru o estimare exactă a producției?
Furnizați desenul produsului, calitatea materialului, greutățile nete și brute, aranjarea cavității și a stației, țintă de producție acceptată și programul de schimb. Includeți verificările de acceptare și echipamentele din aval. Dacă există înregistrări ale procesului, furnizați numărul total, numărul bun, momentul și motivele opririi. Păstrați valorile presupuse separate de rezultatele măsurate, astfel încât furnizorul să poată identifica lipsurile de dovezi rămase.
Înainte de a plasa o comandă, convineți în scris asupra rezultatelor acceptate, a condițiilor de încercare și a metodei de numărare. Utilizați înregistrarea de producție rezultată ca bază pentru programul de livrare.